
Pour de nombreux arbres, bras, étriers, moyeux et connecteurs à forte charge, la véritable voie de fabrication est l'ébauche forgée plus la finition CNC. Ce guide part de la fonction mécanique, puis remonte à la forme du brut, à l'outillage, au surépaisseur d'usinage, à la stratégie de référence, au traitement thermique et à l'inspection.
Remplacer “ Lequel est le plus résistant ? ” par “ Qu'est-ce qui doit survivre ? ”
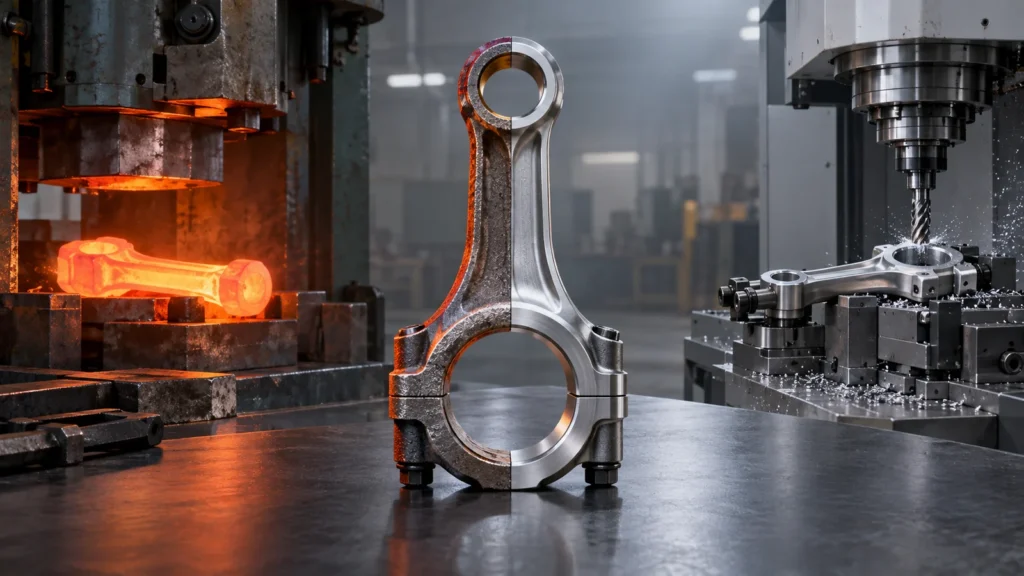 La résistance n'est pas une seule propriété. La limite d'élasticité, la résistance ultime, la fatigue, l'impact, la ténacité à la rupture, la dureté, l'usure et la performance à température répondent à des questions différentes. La géométrie, l'état de surface, les entailles, les contraintes résiduelles, le traitement thermique et la direction de chargement peuvent compter autant que les valeurs nominales du matériau.
Une préforme forgée peut aligner le flux de grain autour d'une forme et réduire la perturbation dans les zones fortement sollicitées. Un composant usiné fabriqué à partir d'un brut approprié peut encore très bien performer, surtout lorsque son chemin de charge est simple et que l'état du brut est adapté. L'usinage dans la masse donne également aux concepteurs la flexibilité de modifier la géométrie sans nouveaux outillages de formage.
Définissez le mode de défaillance avant de choisir la voie. Si un assemblage subit une flexion répétée, qu'un arbre en rotation subit une torsion ou qu'un bras reçoit un impact, la direction et la concentration des contraintes doivent orienter le choix du matériau et du procédé.
Laisser le chemin de charge guider le plan de fabrication
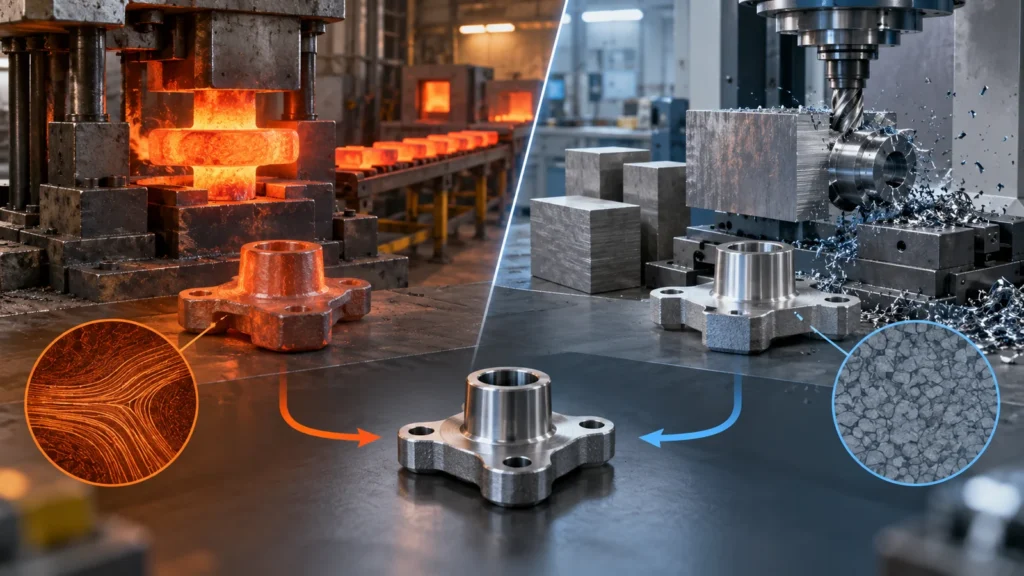 Marquez où la force entre, comment elle se propage et où elle sort. Identifiez les changements de section, les congés, les cannelures, les trous, les épaulements, les filetages et les faces de contact le long de ce trajet. Les caractéristiques qui interrompent le flux ou créent une concentration de contraintes méritent une attention particulière, que la pièce soit forgée ou usinée.
La forgeage peut placer la matière efficacement autour du trajet et créer une enveloppe quasi-nette avec un flux favorable. Il apporte aussi des contraintes : dépouille, bavure, plan de joint, remplissage de la matrice, transitions de section, accès de l'outillage et séquence de formage. L'usinage peut créer des détails précis et des rayons contrôlés et lisses, mais couper à travers l'orientation existante du grain de la matière ne reproduit pas forcément un contour forgé.
Les résultats d'éléments finis ne valent que par leurs données d'entrée. Le modèle doit utiliser des propriétés représentatives de l'état réel de la matière ou de la forge, du traitement thermique, de l'état de surface et du spectre de charge. Le choix de fabrication doit faire partie de la vérification de conception, et non être ajouté après l'achèvement du rapport de contraintes.
Le lopin et la matière forgée ne sont pas opposés
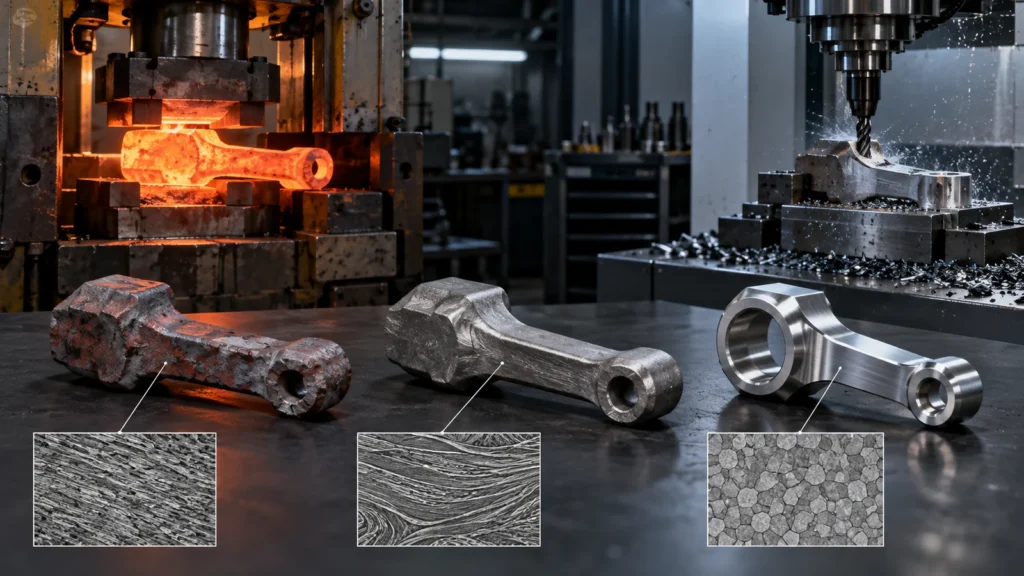 Les machines CNC coupent la forme de départ contrôlée que la gamme sélectionne. Il peut s'agir de tôle laminée, de barre extrudée, de tube, d'ébauche coulée ou de pièce forgée. Par conséquent, “ forgeage versus CNC ” compare souvent un procédé de mise en forme primaire à un procédé de finition plutôt que des alternatives mutuellement exclusives.
L'usinage d'un prototype simple à partir d'un lopin peut valider rapidement la géométrie. La production peut ensuite passer à une forgeage en matrice fermée qui laisse de la matière pour l'usinage de finition. Certains programmes continuent l'usinage à partir de la matière brute parce que la demande, les révisions ou la géométrie ne justifient pas l'outillage de formage. D'autres utilisent une forme de matière forgée en matrice ouverte ou standard sans matrice dédiée quasi-nette.
Spécifiez la norme de matériau, la nuance, l'état de matière ou de forge, le traitement thermique et les besoins de certification. La Matériaux d'usinage CNC sélection doit être liée à la filière d'approvisionnement réelle plutôt qu'au seul nom de l'alliage.
La géométrie et le volume déterminent la gamme ensemble
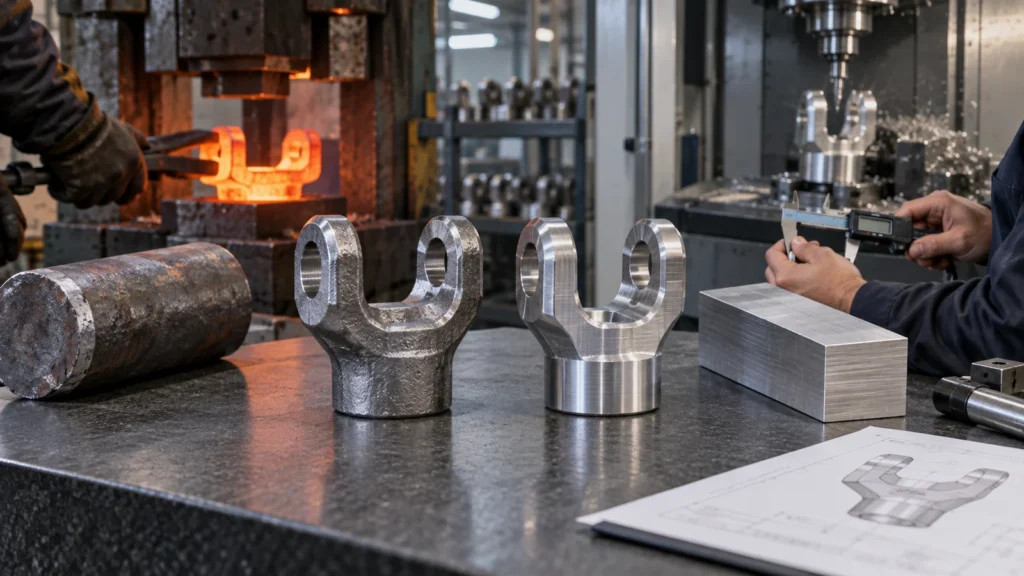
Il n'existe pas de seuil de quantité fiable sans la pièce. La complexité de l'outillage, la taille de la forge, la disponibilité de la presse, l'alliage, le traitement thermique, la réduction d'usinage et la confiance dans les prévisions comptent. Une pièce à grand volume avec peu d'enlèvement de matière peut rester pratique à partir du brut ; une forme en alliage coûteux à volume modéré peut bénéficier plus tôt d'une préforme.
Planification d'un composant forgé et usiné
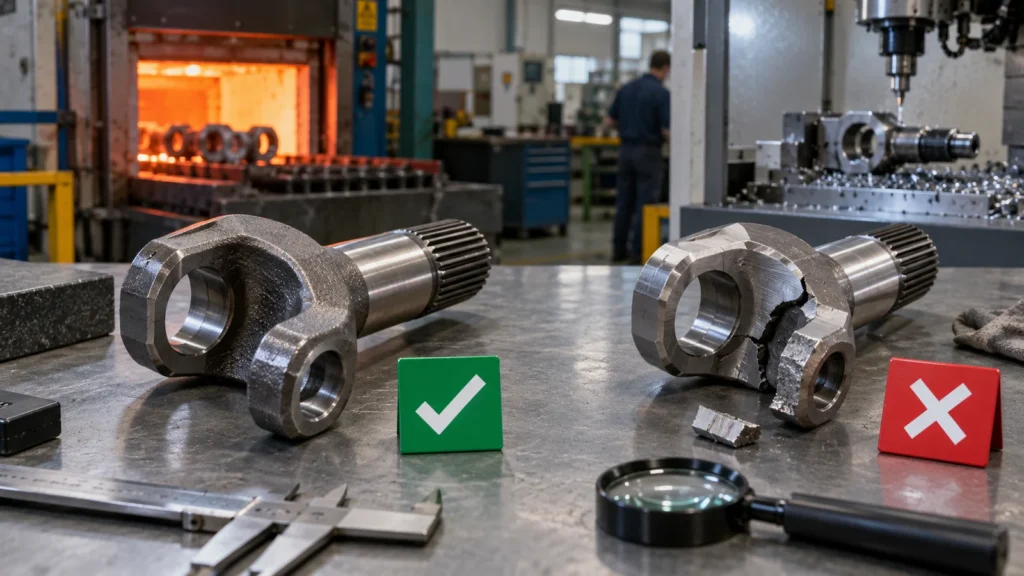 Le dessin de forge et le dessin de la pièce finie doivent fonctionner ensemble. Définissez l'enveloppe de forge, les zones de plan de joint et de bavure, la dépouille, l'ébavurage, l'élimination de la calamine, le redressage si nécessaire et le surépaisseur d'usinage. Fournissez des plots ou surfaces de localisation robustes pour la première opération. La surépaisseur doit couvrir la variation de forge tout en évitant une coupe inutile.
La stratégie de référence commence avant la première coupe de finition. Le maintien initial en position se fait sur une forme quasi nette ; les opérations suivantes doivent transitionner vers des références usinées. Si la forge se tord ou se cambre, le montage doit répartir la matière afin que toutes les caractéristiques critiques soient entièrement usinées. La simulation et la CAO nominale seules ne peuvent pas remplacer l'examen physique des surépaisseurs et de la localisation.
Protégez le flux de grains là où cela compte. Un avantage de forge peut être affaibli si un usinage profond enlève le flux extérieur bénéfique ou place des surfaces critiques dans une région défavorable. Les fournisseurs de forge et d'usinage doivent convenir des coupes de section et de l'enlèvement de matière plutôt que d'optimiser leurs opérations indépendamment.
L'ébavurage et l'état de la ligne de plan de joint affectent également l'usinage. Un décalage de plan de joint ou une variation d'ébavurage peut interférer avec le serrage, consommer de la surépaisseur ou modifier l'assise de la première opération. La spécification de forge doit identifier les zones susceptibles de contacter les montages et maintenir les bavures non contrôlées à l'écart des surfaces de localisation fonctionnelles.
La protection lors de la manutention commence dès l'étape d'ébauche. Les bosses, la calamine, le meulage agressif ou une identification mélangée peuvent ensuite se retrouver dans une région usinée critique. Marquez les surfaces à haut risque et préservez l'identité du lot avant que de la valeur ne soit ajoutée par le traitement thermique et l'usinage CNC.
Le traitement thermique modifie la séquence
Le traitement thermique peut avoir lieu avant, entre ou après les étapes d'usinage selon l'alliage, la dureté, le risque de distorsion, les exigences de surface et les propriétés finales. L'usinage d'ébauche avant traitement thermique peut enlever la matière en masse et laisser de la surépaisseur pour la correction de la distorsion. La finition après traitement peut nécessiter des outils et paramètres différents. Certaines caractéristiques peuvent nécessiter une protection contre la décarburation, la calamine ou l'endommagement de surface.
Les décisions de séquence affectent les références et l'inspection. Un alésage fini avant traitement thermique peut se déplacer ; une paroi mince peut se déformer après relaxation des contraintes ; le meulage peut être nécessaire après trempe. Définissez quelles dimensions sont finales à chaque état. Ne placez pas les limites du dessin final sur une opération intermédiaire sans expliquer leur objectif.
La traçabilité des matériaux doit relier le lot de forge, le lot de traitement thermique, le lot d'usinage et l'inspection finale. Cela est particulièrement important lorsque les résultats d'essais mécaniques ou les enregistrements de processus spéciaux font partie de l'acceptation.
Les preuves pour les pièces à forte charge vont au-delà des dimensions
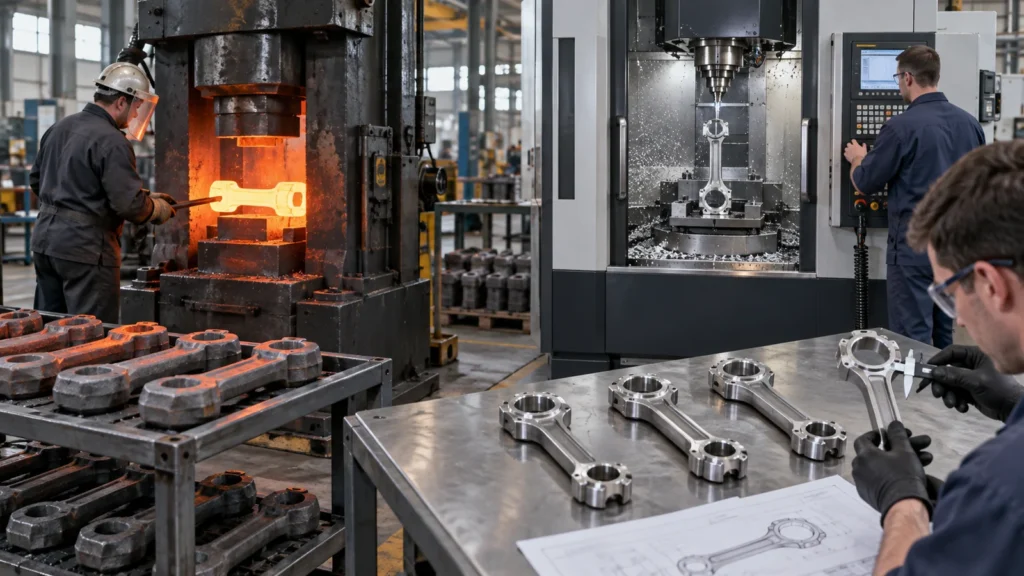 Dimensional inspection proves geometry, not internal quality or material condition. Depending on risk, the plan may include material certificates, heat-treatment records, hardness, mechanical tests, grain-flow studies, magnetic-particle or ultrasonic examination, surface integrity checks, and traceability. The applicable standard and acceptance criteria must be identified by the customer or engineering authority.
For machined-from-stock parts, verify stock orientation and certification where direction matters. For forgings, define sampling and examination regions. For both, protect high-stress surfaces from tool marks, burns, dents, or aggressive blending that could reduce fatigue performance.
The quality package should match consequence. Over-testing a benign bracket wastes cost; under-defining a rotating or safety-related part transfers risk downstream. The site’s quality capability overview can support supplier evaluation, but project-specific requirements still belong on the controlled documents.
First-article approval should include more than one ideal sample when process variation matters. Review parts across cavities, die positions, heats, or production conditions as applicable. The objective is to understand the route’s normal variation before final machining fixtures and gauges are locked around a single favorable blank.
Supplier changes require controlled revalidation. A different forge source, heat-treatment route, stock orientation, or machining setup can alter evidence that was previously accepted. Define which changes require notification and which tests or records must be repeated.
Four Decision Cases
Machine from stock while pivot locations and clearances are changing. Use the prototype to confirm geometry, then reassess whether production loads and volume justify a forged blank.
High-duty yoke
A forged preform may align material around the arms and reduce stock removal. Finish-machine bores, faces, and threads from a datum plan tied to the near-net shape.
Precision housing
If performance is governed by dimensional interfaces rather than directional loading, billet machining may be simpler even at repeat quantities. Do not select forging merely for a generic strength claim.
Replacement shaft with uncertain demand
Machining from certified bar can avoid dedicated dies and inventory. A standard forged stock form may still be used if it meets the specification and supply need.
FAQ d'approvisionnement
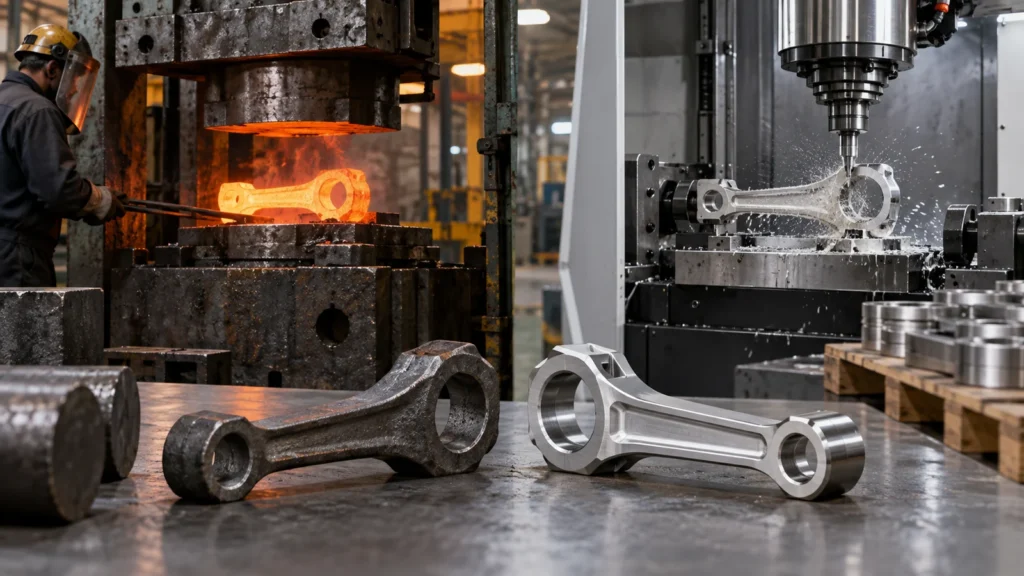
Machining removes material and can intersect the flow pattern of the starting stock or forging. Whether that matters depends on removal depth, flow direction, geometry, and loading. Review highly stressed regions with the material and forging specialists.
Can a forged part meet final tolerances without CNC?
Some noncritical features may remain as forged, but bores, fits, threads, sealing faces, and precise datums commonly need machining or grinding. Allocate requirements by feature.
When is billet best for production?
Billet can remain appropriate when design changes continue, quantities do not justify dies, geometry is machining-friendly, stock is readily available, or performance does not require a near-net forged flow pattern.
Who should own the allowance model?
It should be jointly agreed by forging and machining stakeholders, with clear design authority. The model must satisfy forging feasibility, cleanup, workholding, final geometry, and inspection needs.
These conditions explain why the avantages et inconvénients de l'usinage CNC should always be evaluated against the complete manufacturing route.