
Para muitos eixos, braços, garfos, cubos e conectores de alta carga, a rota real de fabricação é a peça forjada em bruto mais o acabamento por CNC. Este guia parte da função mecânica e depois retrocede até a forma do estoque, o ferramental, o sobremetal de usinagem, a estratégia de datums, o tratamento térmico e a inspeção.
Substitua “Qual É Mais Forte?” por “O Que Precisa Sobreviver?”
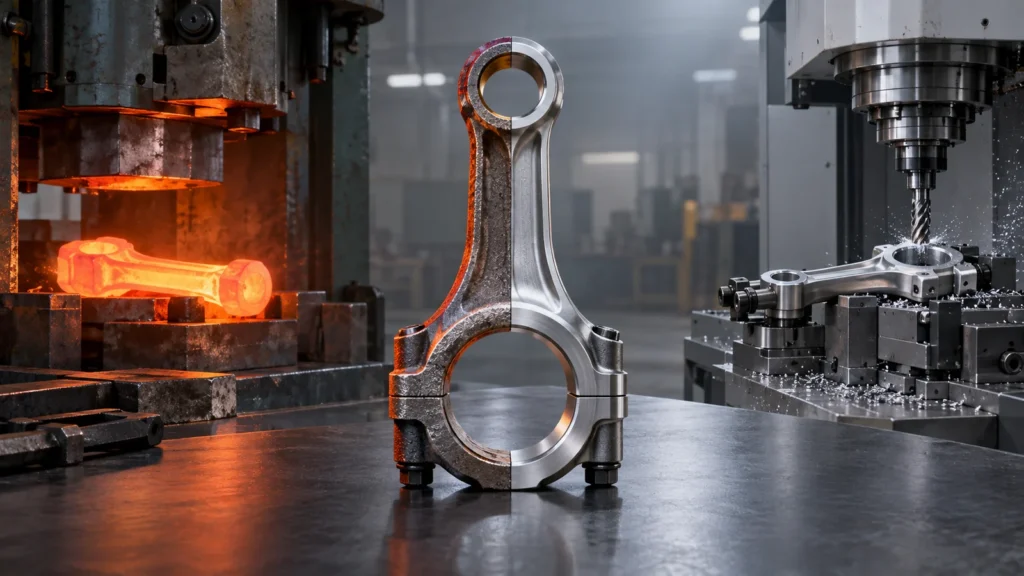 Resistência não é uma única propriedade. Escoamento, resistência última, fadiga, impacto, tenacidade à fratura, dureza, desgaste e desempenho em temperatura respondem a perguntas diferentes. Geometria, condição superficial, entalhes, tensão residual, tratamento térmico e direção de carregamento podem importar tanto quanto os valores nominais do material.
Uma pré-forma forjada pode alinhar o fluxo de grãos ao redor de uma forma e reduzir a descontinuidade em regiões altamente carregadas. Um componente usinado a partir de estoque adequado ainda pode ter ótimo desempenho, especialmente quando seu caminho de carga é simples e a condição do estoque é adequada. A usinagem a partir de sólido também dá aos projetistas flexibilidade para alterar a geometria sem novos moldes de conformação.
Defina o modo de falha antes de escolher a rota. Se uma junta sofre flexão repetida, um eixo rotativo sofre torção ou um braço recebe impacto, a direção e a concentração da tensão devem orientar a decisão de material e processo.
Deixe o Caminho de Carga Conduzir o Plano de Fabricação
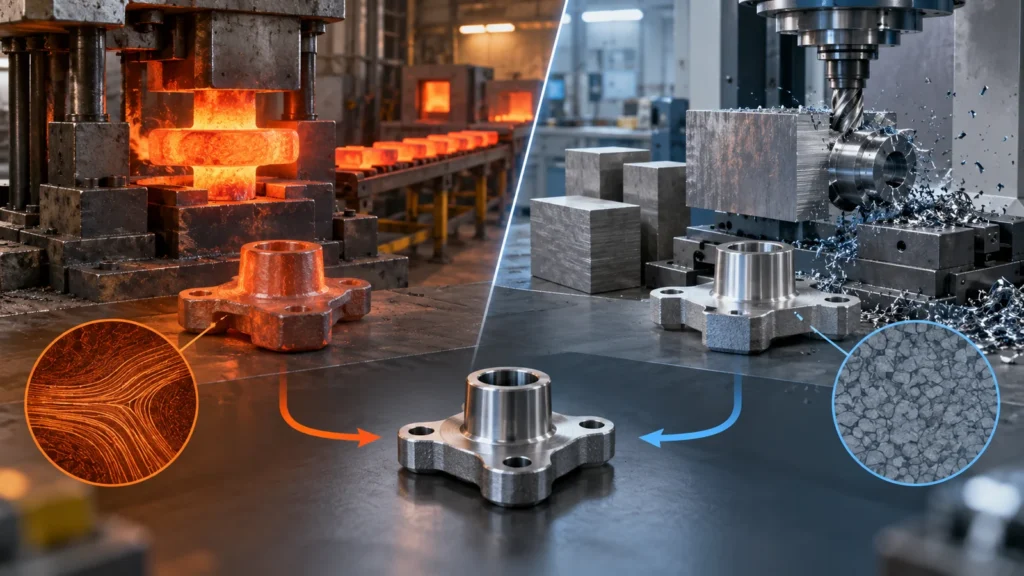 Marque onde a força entra, como ela percorre e onde sai. Identifique mudanças de seção, filetes, estrias, furos, ombros, roscas e faces de contato ao longo desse caminho. Recursos que interrompem o fluxo ou criam concentração de tensão merecem atenção especial, seja a peça forjada ou usinada.
A forjaria pode posicionar o material de forma eficiente ao redor do caminho e criar um envelope próximo da forma final com fluxo favorável. Também traz restrições: ângulo de saída, rebarba, linha de partição, preenchimento da matriz, transições de seção, acesso de ferramentas e sequência de conformação. A usinagem pode criar detalhes precisos e raios suaves controlados, mas cortar transversalmente à orientação de grão existente do material pode não reproduzir um contorno forjado.
Os resultados de elementos finitos são tão úteis quanto suas entradas. O modelo deve usar propriedades representativas do material ou condição de forjamento real, tratamento térmico, estado superficial e espectro de carga. A escolha de fabricação deve fazer parte da verificação de projeto, não ser adicionada após a conclusão do relatório de tensões.
Tarugo e Estoque Forjado Não São Opostos
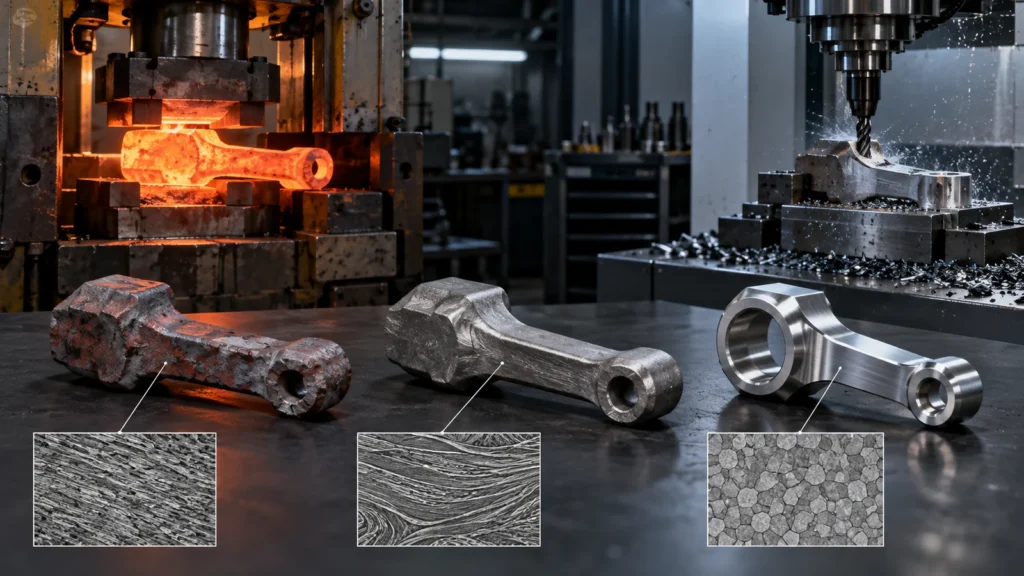 As máquinas CNC cortam qualquer forma inicial controlada que a rota selecionar. Isso pode ser chapa laminada, barra extrudada, tubo, blank fundido ou forjado. Portanto, “forjamento versus CNC” frequentemente compara um processo de conformação primária com um processo de acabamento, em vez de alternativas mutuamente exclusivas.
Usinar um protótipo simples a partir de tarugo pode validar a geometria rapidamente. A produção pode posteriormente migrar para um forjamento em matriz fechada que deixa material para usinagem de acabamento. Alguns programas continuam usinando a partir do estoque porque a demanda, as revisões ou a geometria não justificam ferramental de conformação. Outros usam uma forma de estoque forjado em matriz aberta ou padrão, sem uma matriz dedicada próxima da forma final.
Especifique a norma do material, a classe, a condição de estoque ou forjamento, o tratamento térmico e as necessidades de certificação. A Materiais de usinagem CNC seleção deve estar conectada à rota de suprimento real, e não apenas ao nome da liga.
Geometria e Volume Definem a Rota em Conjunto
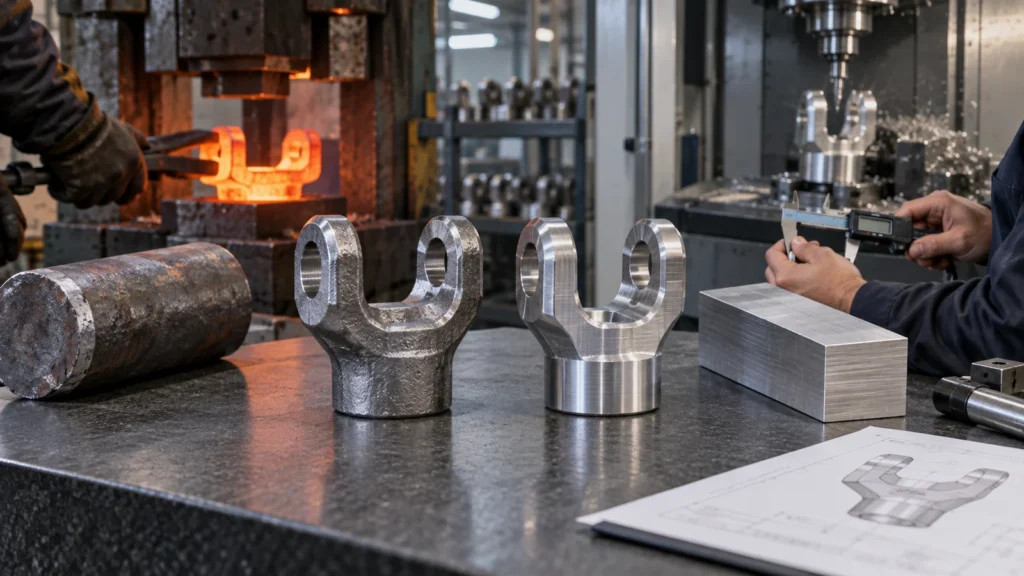
There is no dependable quantity threshold without the part. Tooling complexity, forging size, press availability, alloy, heat treatment, machining reduction, and forecast confidence matter. A high-volume part with little material removal may remain practical from stock; a moderate-volume expensive alloy shape may benefit from a preform sooner.
Planning a Forged-and-Machined Component
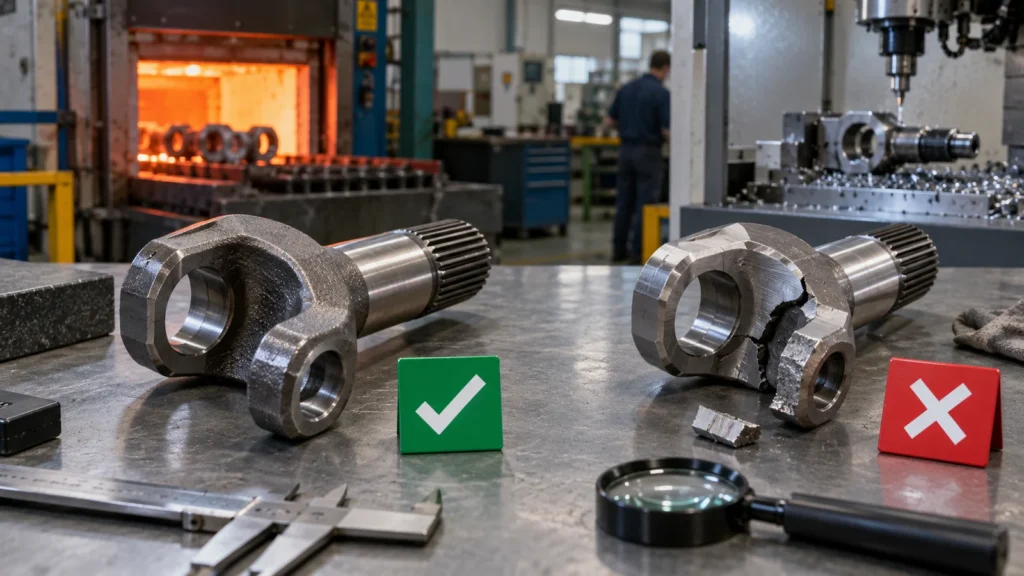 The forging drawing and finished-part drawing must work together. Define the forged envelope, parting and flash regions, draft, trim, scale removal, straightening if needed, and machining allowance. Provide robust locating pads or surfaces for the first operation. Allowance must cover forging variation while avoiding unnecessary cutting.
Datum strategy begins before the first finish cut. Initial workholding locates on a near-net shape; subsequent operations should transition to machined datums. If the forging twists or bows, the setup must distribute stock so all critical features clean up. Simulation and nominal CAD alone cannot replace physical allowance and locating review.
Protect grain flow where it matters. A forging advantage can be weakened if deep machining removes the beneficial outer flow or places critical surfaces in an unfavorable region. The forge and machine suppliers should agree on section cuts and material removal rather than optimizing their operations independently.
Flash trim and parting-line condition also affect machining. A parting mismatch or trim variation can interfere with clamping, consume allowance, or change how the first operation seats. The forging specification should identify areas that may contact fixtures and keep uncontrolled flash away from functional locating surfaces.
Handling protection begins at the rough-blank stage. Dents, scale, aggressive grinding, or mixed identification may later fall within a critical machined region. Mark high-risk surfaces and preserve lot identity before value is added through heat treatment and CNC work.
Heat Treatment Changes the Sequence
Heat treatment can occur before, between, or after machining stages depending on alloy, hardness, distortion risk, surface requirements, and final properties. Rough machining before heat treatment may remove bulk stock and leave allowance for distortion correction. Finishing after treatment may require different tools and parameters. Some features may need protection from decarburization, scale, or surface damage.
Sequence decisions affect datums and inspection. A bore finished before heat treatment may move; a thin wall may distort after stress release; grinding may be required after hardening. Define which dimensions are final at each state. Do not place final drawing limits on an intermediate operation without explaining their purpose.
Material traceability should connect forging lot, heat treatment batch, machining lot, and final inspection. This is particularly important where mechanical test results or special-process records form part of acceptance.
Evidence for High-Load Parts Goes Beyond Dimensions
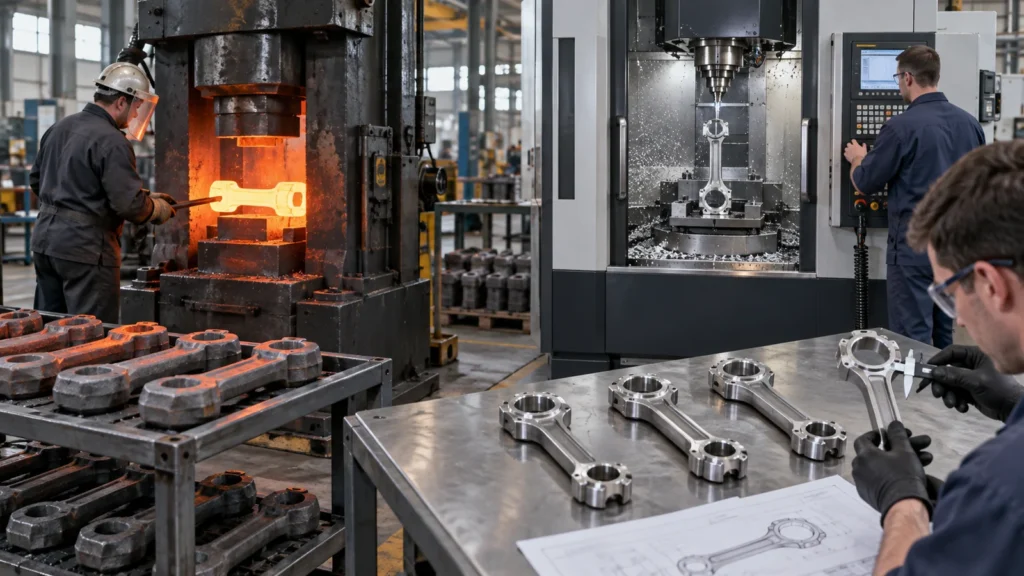 Dimensional inspection proves geometry, not internal quality or material condition. Depending on risk, the plan may include material certificates, heat-treatment records, hardness, mechanical tests, grain-flow studies, magnetic-particle or ultrasonic examination, surface integrity checks, and traceability. The applicable standard and acceptance criteria must be identified by the customer or engineering authority.
For machined-from-stock parts, verify stock orientation and certification where direction matters. For forgings, define sampling and examination regions. For both, protect high-stress surfaces from tool marks, burns, dents, or aggressive blending that could reduce fatigue performance.
The quality package should match consequence. Over-testing a benign bracket wastes cost; under-defining a rotating or safety-related part transfers risk downstream. The site’s quality capability overview pode apoiar a avaliação de fornecedores, mas os requisitos específicos do projeto ainda devem constar nos documentos controlados.
A aprovação da primeira peça deve incluir mais de uma amostra ideal quando a variação do processo for relevante. Revise peças entre cavidades, posições de matriz, corridas de forno ou condições de produção, conforme aplicável. O objetivo é compreender a variação normal da rota antes que os dispositivos e calibres de usinagem final sejam fixados em torno de uma única peça bruta favorável.
Mudanças de fornecedor exigem revalidação controlada. Uma origem de forjamento diferente, rota de tratamento térmico, orientação do material ou setup de usinagem pode alterar evidências anteriormente aceitas. Defina quais mudanças exigem notificação e quais testes ou registros devem ser repetidos.
Quatro Casos de Decisão
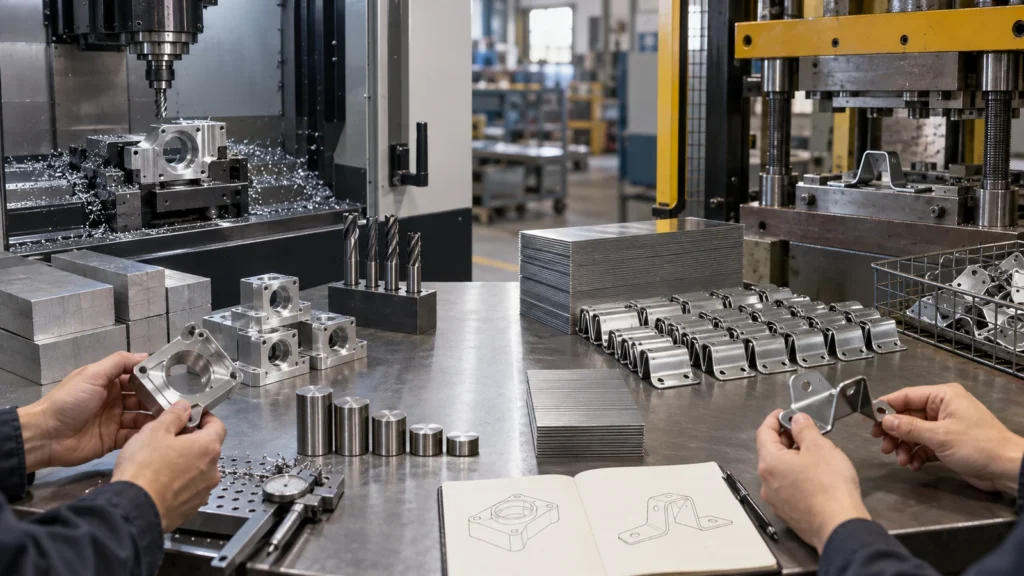
Usine a partir de material bruto enquanto as localizações dos pivôs e as folgas ainda estão mudando. Use o protótipo para confirmar a geometria e, em seguida, reavalie se as cargas e o volume de produção justificam uma peça bruta forjada.
Garra de alta solicitação
Um pré-formado forjado pode alinhar o material em torno dos braços e reduzir a remoção de material. Usine acabamento de furos, faces e roscas a partir de um plano de datum vinculado à forma quase final.
Carcaça de precisão
Se o desempenho é regido por interfaces dimensionais e não por carregamento direcional, a usinagem de bloco pode ser mais simples mesmo em quantidades repetitivas. Não selecione forjamento apenas por uma alegação genérica de resistência.
Eixo de reposição com demanda incerta
A usinagem a partir de barra certificada pode evitar matrizes dedicadas e estoque. Uma forma padrão de material forjado ainda pode ser usada se atender à especificação e à necessidade de fornecimento.
Perguntas frequentes de compras
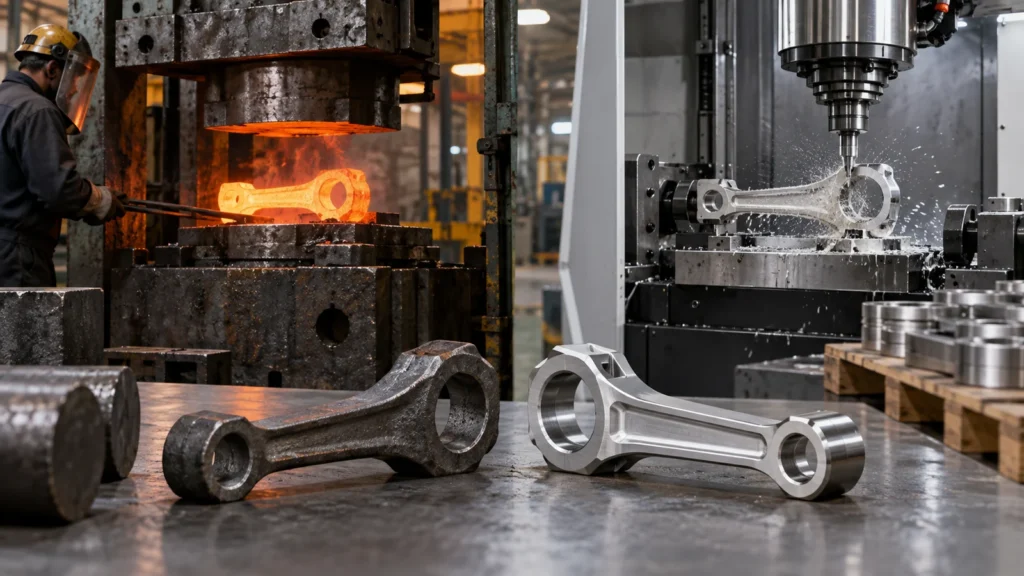
A usinagem remove material e pode intersectar o padrão de fluxo do material inicial ou do forjamento. Se isso importa depende da profundidade de remoção, direção do fluxo, geometria e carregamento. Revise as regiões altamente solicitadas com os especialistas em materiais e forjamento.
Uma peça forjada pode atender às tolerâncias finais sem CNC?
Algumas características não críticas podem permanecer como forjadas, mas furos, ajustes, roscas, faces de vedação e datums precisos geralmente precisam de usinagem ou retificação. Aloque os requisitos por característica.
Quando o bloco maciço é a melhor opção para produção?
O bloco maciço pode continuar apropriado quando as alterações de projeto continuam, as quantidades não justificam matrizes, a geometria é favorável à usinagem, o material está prontamente disponível ou o desempenho não exige um padrão de fluxo forjado próximo da forma final.
Quem deve ser responsável pelo modelo de sobremetal?
Deve ser acordado conjuntamente pelas partes interessadas de forjaria e usinagem, com autoridade de projeto clara. O modelo deve atender à viabilidade de forjamento, à limpeza, à fixação, à geometria final e às necessidades de inspeção.
Essas condições explicam por que as vantagens e desvantagens da usinagem CNC devem sempre ser avaliadas em relação à rota de fabricação completa.