
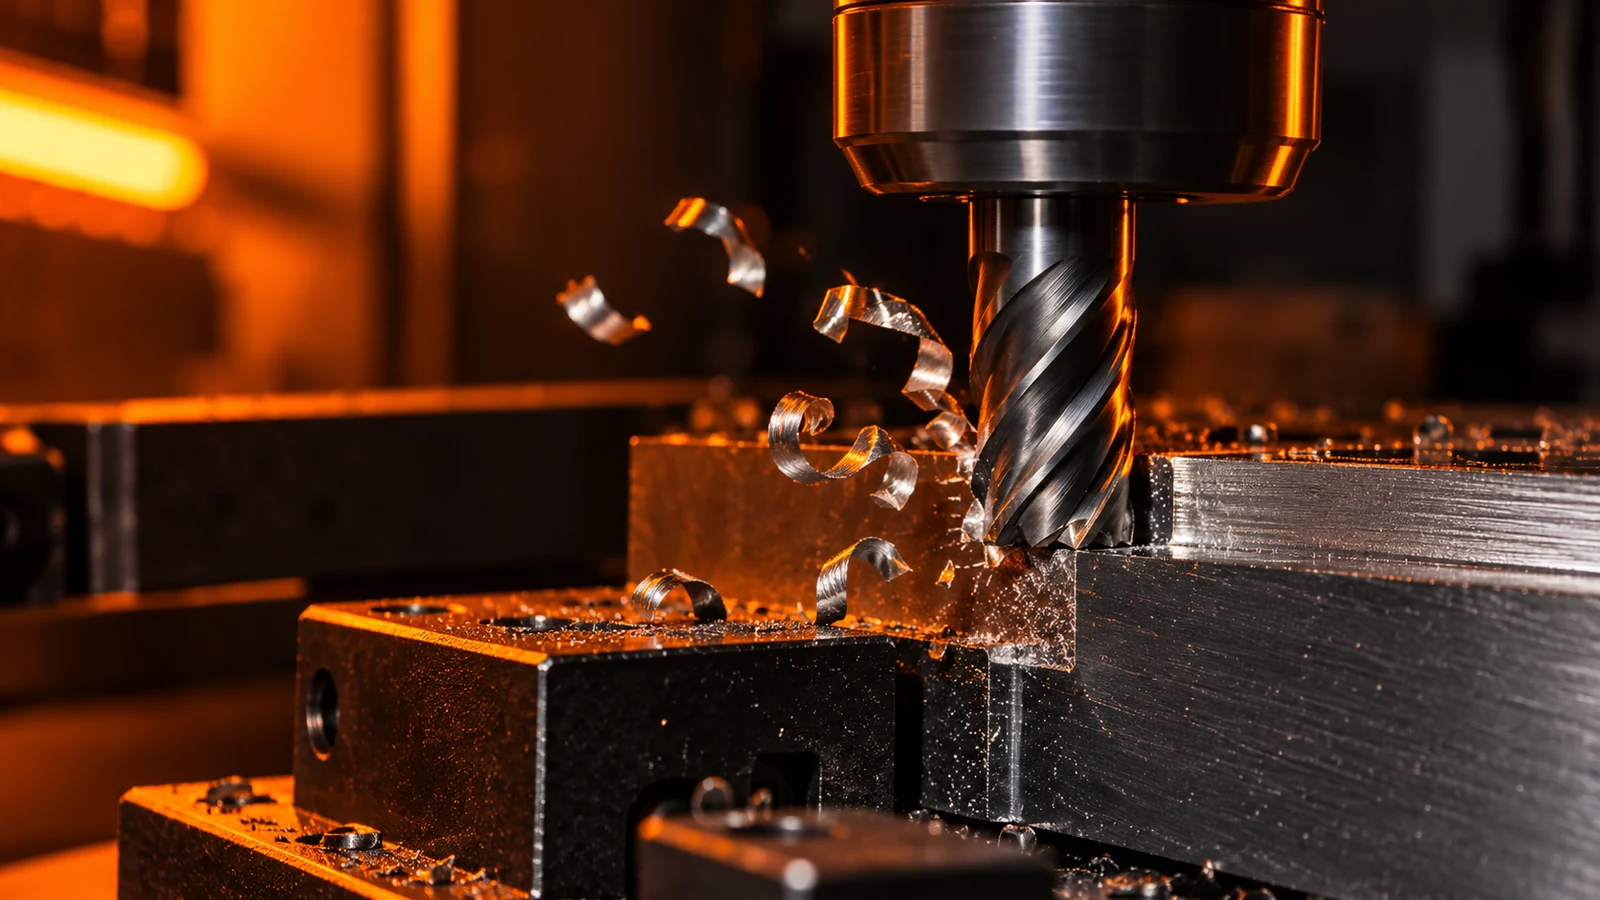
速度、送り、チップ負荷を分けて考える
表面速度 は、切削エッジがワークピースに対してどれだけ速く移動するかを表します。. 主軸回転数 は、切削工具の毎分回転数です。. 送り速度 は、工具が毎分進む直線距離です。. 1刃あたりのチップ負荷 は、1回転中に各切削エッジが取る送りの推定値です。これらの値は関連していますが、互換性はありません。.
インチベースの計算では、主軸回転数は表面速度から RPM = (SFM × 12) ÷ (π × インチ単位のカッター直径) を用いて推定できます。次に送り速度は、RPM × 有効刃数 × 1刃あたりのチップ負荷として推定されます。メートル法では互換性のある単位を使用します。1つの計算の中でミリメートル、インチ、毎分メートル、毎分フィートを混在させないでください。.
これらの式は前提条件を可視化するものです。保証された加工レシピを提供するものではありません。カッターメーカーのデータ、グレード、硬度や調質、刃の形状、コーティング、冷却戦略、振れ、機械の限界、ラジアルエンゲージメントはすべて、使用可能な開始範囲に影響します。.
開始計算を構築する
- 材料を正確に特定します。. 単に「アルミニウム」や「ステンレス」とせず、指定されたグレードと状態を使用します。素材のばらつきや熱処理は切削挙動を変える可能性があります。.
- 実際の工具を選定します。. 直径、有効刃数、切削長、全リーチ、刃先形状、工具メーカーの指針を記録します。.
- 工具データから初期の表面速度範囲を設定します。. RPMに変換する際はカッター直径と単位を一貫させ、主軸の最高回転数を守ります。.
- 選択した1刃あたりの負荷からテーブル送りを計算します。. プログラムされた送りが機械の加速度と経路形状に適合していることを確認します。.
- エンゲージメントを記述します。. ラジアル幅、アキシャル深さ、溝加工か側面加工か、進入方法、切削が連続か断続かを明記します。.
- 最も弱い要素を確認します。. 限界は工具強度、主軸動力、ホルダーの把持力、ワーク保持、ワーク剛性、切りくず排出、または形状公差である可能性があり、公称馬力ではありません。.
ベンダーが開始推奨値を提供する場合、その数値とともに前提条件を保持します。工具直径、材料グレード、エンゲージメント、冷却の文脈がない送り・速度の注記は、再現やトラブルシューティングが困難です。部品に広い粗加工パスと狭い仕上げ壁の両方が含まれる場合、1つの設定が両方の工程を支配すると仮定しないでください。.
素材別CNCガイド: 6061アルミニウム および 7075アルミニウムの 合金固有の考慮事項に対応しています。その値や推奨事項は、出典の前提条件を確認せずに別のグレード、カッター、セットアップに転用しないでください。.
食い込み量とツールパスに合わせて補正する
フル幅のスロットと浅いラジアルエンゲージメントでは、カッターへの負荷のかかり方が異なります。スロットでは、工具はその円周の大部分で係合し、切りくずの逃げ道が少なくなります。サイドミリングの経路では、ラジアルエンゲージメントは小さくなる場合がありますが、接触中に切りくず厚さが変化します。アダプティブまたはトロコイド工具経路では、係合プロファイルがさらに変わります。したがって、一刃あたりの送りだけでは実際の切削負荷を定義できません。.
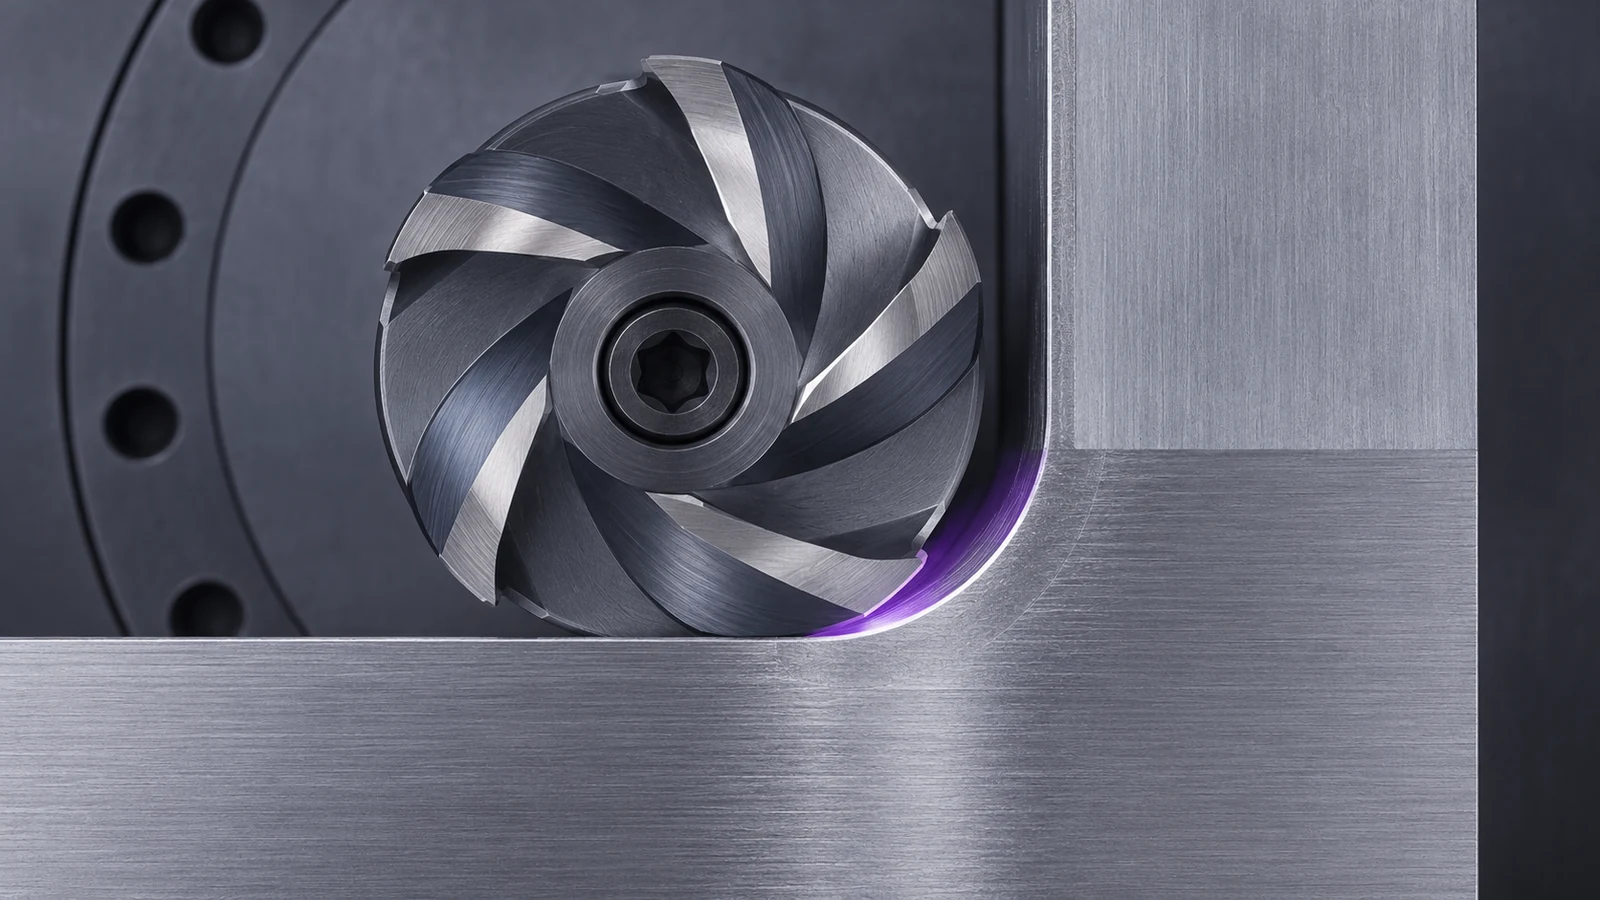
工具のリーチとワークの剛性も同様に重要です。長い突き出し、小さなカッター、薄肉壁は、計算上の送りがカタログ範囲内であってもたわみを生じさせることがあります。寸法が重要な形状の場合、仕上げパスは荒加工とは異なる係合、サポート、または工具経路方向が必要になることがあります。最終パスに予測不能な量の取り代を除去させるのではなく、仕上げ用に一定の取りしろを残してください。.
切りくず排出はプロセス条件であり、後片付けの細事ではありません。再切削された切りくずは表面を損傷し、軟質材に傷を付け、熱を増加させ、工具折損を引き起こす可能性があります。ブラインドポケット、深いスロット、交差する形状には、切りくずを除去する計画が必要です。クーラントまたはエアの戦略は、材料、形状、機械のセットアップ、工具のガイダンスに適合させるべきであり、速度を上げるだけで切りくずの問題が解決すると仮定しないでください。.
数値を変更する前に切削状態を読み取る
| 観察された症状 | 調査すべき考えられる原因 | 送りを変更する前に確認すること |
|---|---|---|
| こすれ、研磨された刃先、または熱変色 | 低い切りくず厚さ、鈍い刃先、振れ、不安定な係合 | 工具状態、実際の刃あたり負荷、ラジアルエンゲージメント、材料状態 |
| びびりまたは繰り返し発生するマーク | 長い工具リーチ、弱い治具、共振、断続的な係合 | 突き出し、ワーク保持、工具経路方向、マークの発生箇所 |
| 過剰なバリ | 工具摩耗、退出方向、刃先形状、未支持材料 | フィーチャの退出、刃先仕様、カッターの鋭利さ、およびサポート |
| 短い工具寿命または刃先の欠け | 衝撃、切りくずの再切削、過大な負荷、不適切な熱管理 | 進入/退出、切りくず、実際の噛み込み、および工具メーカーの材料データ |
| 部品全体でのサイズ変動 | 工具のたわみ、熱、治具の動き、または摩耗補正 | データム設定、測定順序、温度状態、および工具摩耗 |
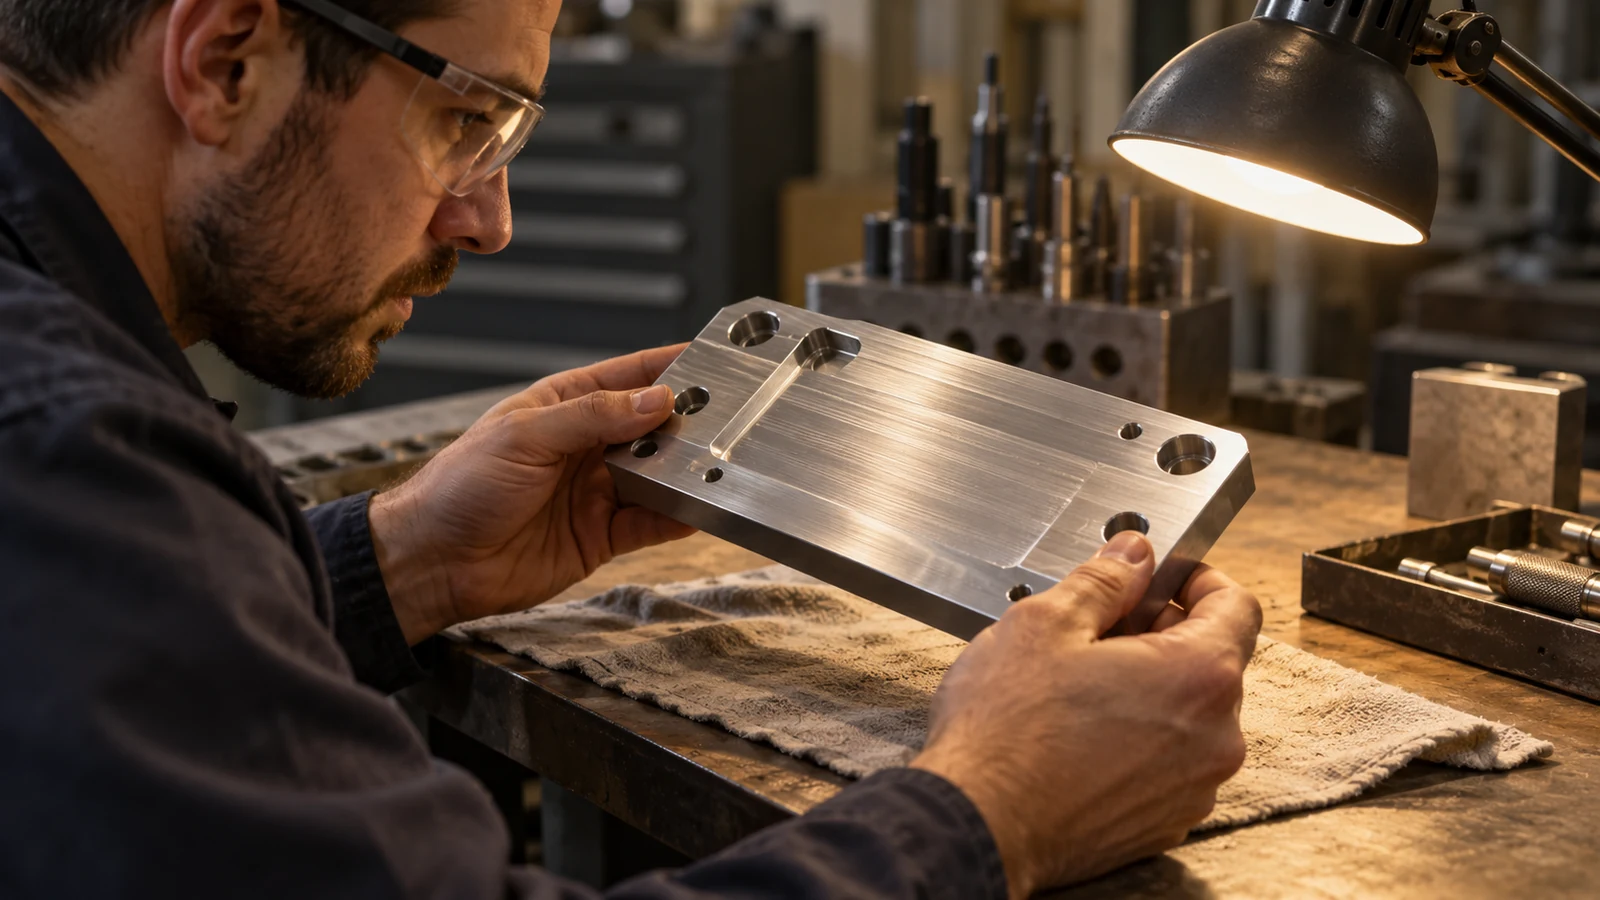
1つの症状には複数の原因が考えられます。送りと回転数を同時に変更すると、結果の解釈が不可能になる場合があります。実用的な範囲で、一度に1つの制御された変更を記録し、同じフィーチャ、測定方法、材料状態で比較してください。.
フィーチャー上でプロセスを検証する
信頼できる開始手順は、フィーチャとその合格基準を定義し、トレーサブルな工具データからパラメータを計算し、噛み込みと剛性を確認してから、代表的なパスを切削することです。結果は、機械がツールパスを完了したかどうかだけでなく、寸法、表面状態、バリ、再現性について検査してください。.
試作の場合、そこから学ぶことが目的であれば、材料ロット、工具の識別情報、セットアップ、および観察された結果を記録してください。量産前に、同じ前提が依然として当てはまることを確認してください。素材の状態、工具交換、治具のサポート、バッチサイズ、検査頻度はすべてプロセスウィンドウを変化させ得ます。.
CNCフライスの見積もりを依頼する際は、図面、材料グレード、重要フィーチャ、仕上げ要件、数量、リビジョンを提供してください。そうすれば、サプライヤーは提案されたルートと機械セットアップが適切かどうかを検討できます。一般的な速度表は、その図面に基づく検討の代わりにはなりません。.
送りと速度のFAQ
チップ負荷は送り速度と同じですか?
いいえ。チップ負荷は切削歯あたりの推定送り量です。送り速度は工具の毎分の直線前進量であり、主軸回転数と有効歯数に依存します。.
1つの送り・回転数表で、すべてのCNCフライス加工に対応できますか?
いいえ。チャートは工具、材料、噛み込み、機械、クーラントの前提条件に紐づく開始参考値です。実際の部品とセットアップをレビューする必要があります。.
切りくずが薄く見えるときに送りを上げるべきですか?
自動的にはそうではありません。パラメータを変更する前に、振れ、刃数、実際の噛み込み、工具摩耗、そして切れ刃が本当に切りくずを形成しているかを確認してください。.