
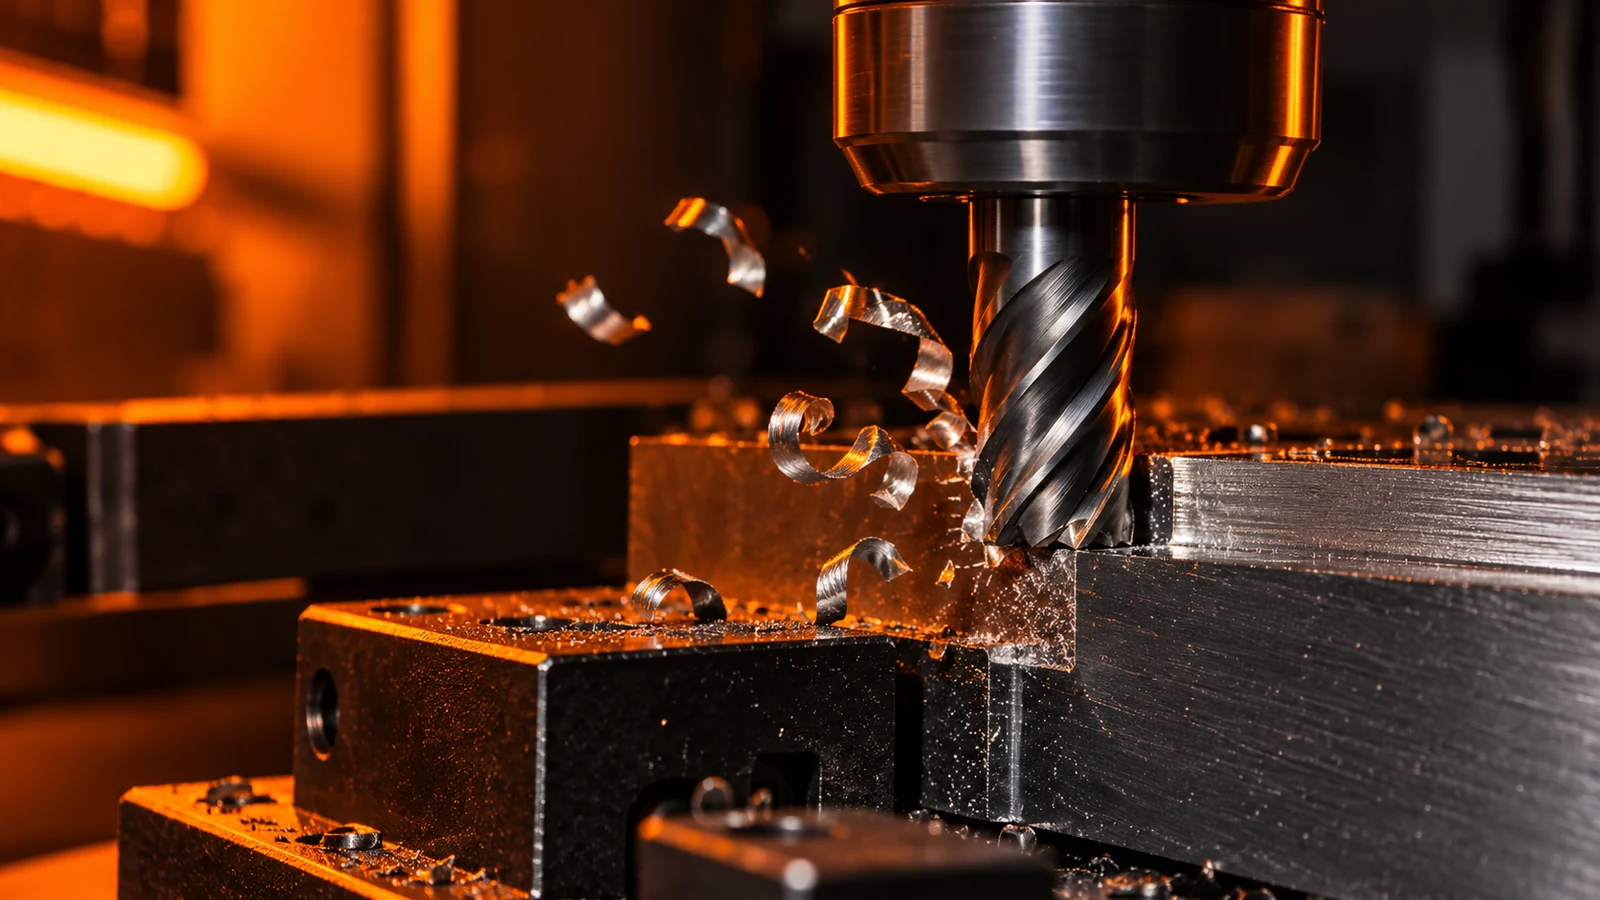
Distinguer vitesse, avance et charge par dent
Vitesse de coupe décrit la vitesse à laquelle l'arête de coupe se déplace par rapport à la pièce. Vitesse de broche correspond au nombre de tours par minute de l'outil. Avance est la distance linéaire parcourue par l'outil par minute. Charge par dent estime l'avance prise par chaque arête de coupe pendant un tour. Ces valeurs sont liées, mais elles ne sont pas interchangeables.
Pour les calculs en unités impériales, la vitesse de broche peut être estimée à partir de la vitesse de coupe à l'aide de RPM = (SFM × 12) ÷ (π × diamètre de la fraise en pouces). Le taux d'avance est ensuite estimé par RPM × nombre de dents effectives × avance par dent. Les systèmes métriques utilisent des unités compatibles ; ne mélangez pas millimètres, pouces, mètres par minute et pieds par minute dans un même calcul.
Les équations rendent les hypothèses visibles. Elles ne fournissent pas une recette de procédé garantie. Les données du fabricant de fraise, la nuance, la dureté ou le revenu, la géométrie des goujures, le revêtement, la stratégie de lubrification, le faux rond, les limites de la machine et l'engagement radial influent tous sur la plage de départ utilisable.
Établir un calcul de départ
- Identifiez correctement la matière. Utilisez la nuance et l'état spécifiés, pas seulement “ aluminium ” ou “ inox ”. La variation du stock et le traitement thermique peuvent modifier le comportement de coupe.
- Choisissez l'outil réel. Notez le diamètre, le nombre de goujures effectives, la longueur de coupe, la portée totale, la géométrie de l'arête et les recommandations du fabricant d'outil.
- Définissez une plage de vitesse de coupe initiale à partir des données de l'outil. Maintenez le diamètre de la fraise et les unités cohérents lors de la conversion en RPM, et respectez la vitesse maximale de la broche.
- Calculez l'avance de table à partir de la charge par dent sélectionnée. Confirmez que l'avance programmée est compatible avec l'accélération de la machine et la géométrie de la trajectoire.
- Décrivez l'engagement. Précisez la largeur radiale, la profondeur axiale, le rainurage par rapport au fraisage latéral, le style d'entrée et si la coupe est continue ou interrompue.
- Vérifiez l'élément le plus faible. La limite peut être la résistance de l'outil, la puissance de la broche, le serrage du porte-outil, le maintien de la pièce, la rigidité de la pièce, l'évacuation des copeaux ou la tolérance de la fonction—et non la puissance nominale.
Lorsqu'un fournisseur propose une recommandation de départ, conservez les hypothèses avec les valeurs numériques. Une note d'avance et de vitesse sans diamètre d'outil, nuance de matériau, engagement et contexte de lubrification est difficile à reproduire ou à diagnostiquer. Si une pièce comporte à la fois une passe d'ébauche large et une paroi de finition étroite, ne supposez pas qu'un seul réglage régit les deux opérations.
Guides CNC spécifiques aux matériaux pour aluminium 6061 et 7075 certifié traiter les considérations propres à chaque alliage. Leurs valeurs ou recommandations ne doivent pas être transposées à une autre nuance, un autre outil ou un autre montage sans vérifier les hypothèses de la source.
Corriger selon l'engagement et la trajectoire d'outil
Une rainure pleine largeur et un faible engagement radial ne sollicitent pas un outil de la même manière. Dans une rainure, l'outil est engagé sur une grande partie de sa circonférence et les copeaux disposent de moins de voies d'évacuation. Dans un parcours de surfaçage latéral, l'engagement radial peut être plus faible, mais l'épaisseur du copeau varie pendant le contact. Les trajectoires d'outil adaptatives ou trochoïdales modifient encore le profil d'engagement. Par conséquent, l'avance par dent seule ne définit pas la charge de coupe réelle.
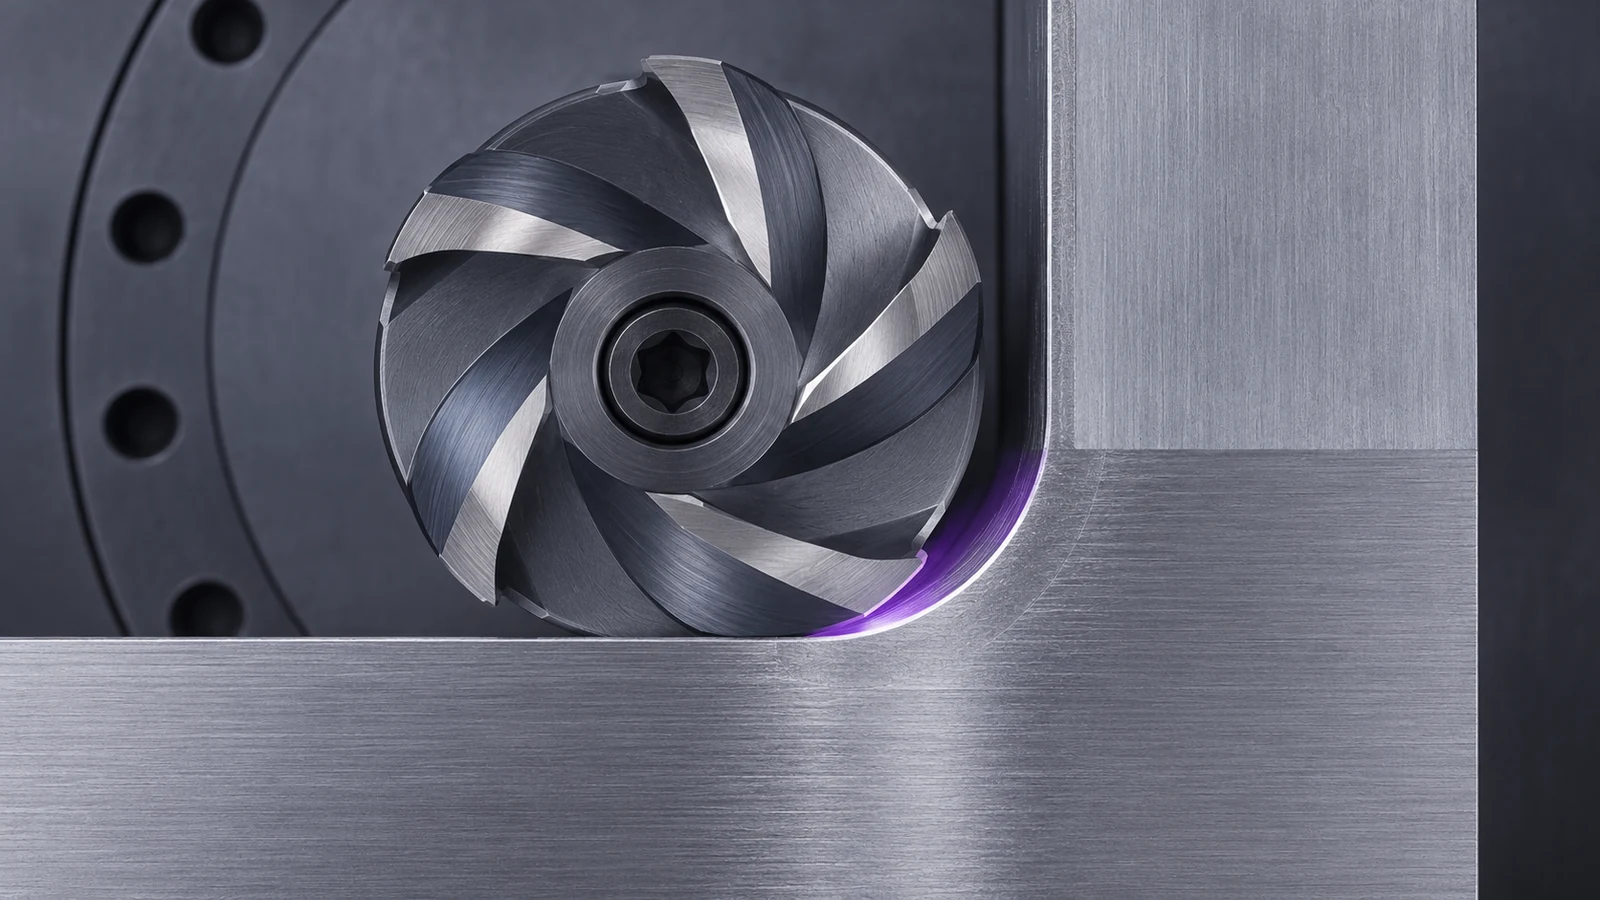
La portée de l'outil et la rigidité de la pièce comptent tout autant. Un long porte-à-faux, un petit outil ou une paroi mince peuvent produire une déflexion même lorsque l'avance calculée se situe dans une plage de catalogue. Si la fonction est critique sur le plan dimensionnel, la passe de finition peut nécessiter un engagement, un support ou une direction de trajectoire différents de ceux de l'ébauche. Laissez une surépaisseur constante pour la finition plutôt que de demander à la passe finale d'enlever une quantité de matière imprévisible.
L'évacuation des copeaux est une condition de procédé, pas un détail d'entretien. Les copeaux recoupés peuvent endommager une surface, rayer un matériau tendre, augmenter la chaleur ou provoquer la rupture d'un outil. Les poches borgnes, les rainures profondes et les fonctions qui se croisent nécessitent un plan d'évacuation des copeaux. La stratégie de lubrification ou d'air doit correspondre au matériau, à la géométrie, au montage de la machine et aux recommandations de l'outil ; ne supposez pas que l'augmentation de la vitesse à elle seule résout un problème de copeaux.
Lire la coupe avant de changer les chiffres
| Symptôme observé | Causes possibles à examiner | À vérifier avant de modifier l'avance |
|---|---|---|
| Frottement, arête polie ou coloration thermique | Faible épaisseur de copeau, arête émoussée, faux rond, engagement instable | État de l'outil, charge réelle par dent, engagement radial et état du matériau |
| Bruit de broutement ou marques répétitives | Longue portée d'outil, fixation faible, résonance, engagement interrompu | Porte-à-faux, maintien de la pièce, direction de la trajectoire et emplacement des marques |
| Bavures excessives | Usure de l'outil, direction de sortie, géométrie du tranchant, matière non supportée | Sortie de fonctionnalité, spécification du tranchant, affûtage de la fraise et support |
| Durée de vie de l'outil courte ou tranchants ébréchés | Impact, recoupe des copeaux, charge excessive, mauvaise gestion de la chaleur | Entrée/sortie, copeaux, engagement réel et données matière du fabricant d'outil |
| Dérives dimensionnelles sur la pièce | Déflexion de l'outil, chaleur, mouvement du montage ou compensation d'usure | Configuration des références, séquence de mesure, état thermique et usure de l'outil |
Un symptôme peut avoir plusieurs causes. Modifier simultanément l'avance et la vitesse peut rendre le résultat impossible à interpréter. Enregistrez un seul changement contrôlé à la fois lorsque c'est possible, et comparez la même fonctionnalité, la même méthode de mesure et le même état de matière.
Valider le processus sur la fonction
Une procédure de départ fiable consiste à définir la fonctionnalité et ses critères d'acceptation, calculer les paramètres à partir de données d'outil traçables, vérifier l'engagement et la rigidité, puis réaliser une passe représentative. Inspectez le résultat pour la dimension, l'état de surface, les bavures et la répétabilité — pas seulement si la machine a terminé la trajectoire d'outil.
Pour un prototype, enregistrez le lot de matière, l'identité de l'outil, le montage et le résultat observé si l'objectif est d'en tirer des enseignements. Avant une série de production, confirmez que les mêmes hypothèses s'appliquent toujours : l'état du brut, le remplacement de l'outil, le support du montage, la taille du lot et la fréquence d'inspection peuvent tous modifier la fenêtre de processus.
Lors d'une demande de devis de fraisage CNC, fournissez le plan, la nuance de matière, les fonctionnalités critiques, les exigences de finition, la quantité et l'indice de révision. Un fournisseur peut alors vérifier si la gamme proposée et la configuration machine sont appropriées. Un abaque générique des vitesses ne peut pas remplacer cette revue basée sur le plan.
FAQ sur les avances et vitesses
La charge par dent est-elle identique à la vitesse d'avance ?
Non. La charge par dent est une avance estimée par dent de coupe. La vitesse d'avance est l'avance linéaire de l'outil par minute et dépend de la vitesse de broche et du nombre effectif de dents.
Un seul abaque d'avance et de vitesse peut-il couvrir tous les travaux de fraisage CNC ?
Non. Les tableaux sont des références de départ liées à des hypothèses d'outil, de matériau, d'engagement, de machine et de liquide de refroidissement. La pièce réelle et le montage doivent être examinés.
Dois-je augmenter l'avance lorsque les copeaux semblent fins ?
Pas automatiquement. Vérifiez le faux rond, le nombre de dents, l'engagement réel, l'usure de l'outil et si l'arête de coupe forme réellement des copeaux avant de modifier les paramètres.