
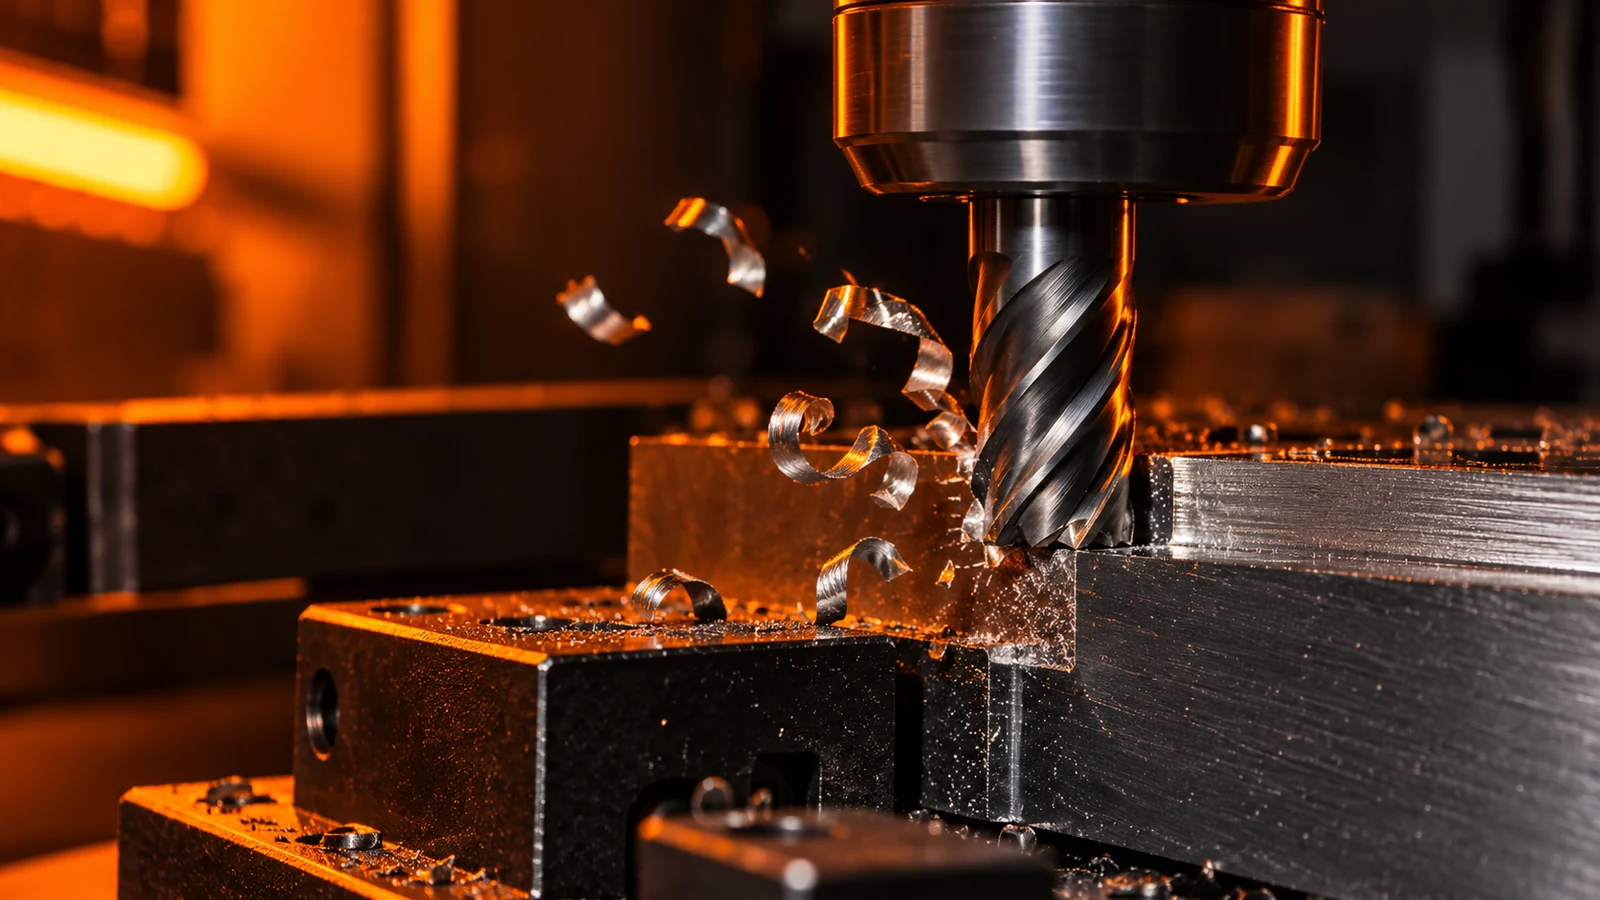
Разделяйте скорость, подачу и нагрузку на зуб
Скорость резания описывает, как быстро режущая кромка перемещается относительно заготовки. Частота вращения шпинделя — это число оборотов фрезы в минуту. Скорость подачи — это линейное расстояние, на которое инструмент продвигается за минуту. Нагрузка на зуб оценивает подачу, приходящуюся на каждую режущую кромку за один оборот. Эти значения взаимосвязаны, но не взаимозаменяемы.
Для расчётов в дюймовой системе скорость шпинделя можно оценить по скорости резания по формуле RPM = (SFM × 12) ÷ (π × диаметр фрезы в дюймах). Затем минутная подача оценивается как RPM × число эффективных зубьев × подача на зуб. В метрической системе используют совместимые единицы; не смешивайте миллиметры, дюймы, метры в минуту и футы в минуту в одном расчёте.
Эти уравнения делают допущения наглядными. Они не дают гарантированного технологического рецепта. Данные производителя фрезы, марка, твёрдость или термообработка, геометрия канавок, покрытие, стратегия охлаждения, биение, ограничения станка и радиальное врезание — всё это влияет на пригодный начальный диапазон.
Постройте начальный расчёт
- Правильно определите материал. Используйте указанную марку и состояние, а не просто “алюминий” или “нержавейка”. Разброс свойств заготовки и термообработка могут изменить характер резания.
- Выберите фактический инструмент. Зафиксируйте диаметр, эффективное число зубьев, длину режущей части, общий вылет, геометрию кромки и рекомендации производителя инструмента.
- Задайте начальный диапазон скорости резания по данным инструмента. Сохраняйте согласованность диаметра фрезы и единиц при пересчёте в RPM и соблюдайте максимальную скорость шпинделя.
- Рассчитайте минутную подачу стола по выбранной нагрузке на зуб. Убедитесь, что запрограммированная подача совместима с ускорением станка и геометрией траектории.
- Опишите характер врезания. Укажите радиальную ширину, осевую глубину, фрезерование паза или боковое фрезерование, стиль входа и является ли рез непрерывным или прерывистым.
- Проверьте самое слабое звено. Ограничением может быть прочность инструмента, мощность шпинделя, усилие зажима оправки, закрепление заготовки, жёсткость детали, отвод стружки или допуск на элемент — а не номинальная мощность.
Когда поставщик дает стартовую рекомендацию, сохраняйте допущения вместе с числами. Заметка о подаче и скорости без диаметра инструмента, марки материала, глубины взаимодействия и контекста охлаждения трудно воспроизводима и непригодна для диагностики. Если деталь содержит как широкий черновой проход, так и узкую чистовую стенку, не предполагайте, что один режим управляет обеими операциями.
Справочники по ЧПУ для конкретных материалов алюминий 6061 и алюминий 7075 учитывают особенности, связанные со сплавом. Их значения или рекомендации не следует переносить на другую марку, фрезу или настройку без проверки исходных допущений.
Скорректируйте с учётом врезания и траектории инструмента
Полноширинный паз и малое радиальное взаимодействие нагружают фрезу по-разному. В пазу инструмент контактирует с большой частью своей окружности, и у стружки меньше путей выхода. При боковом фрезеровании радиальное взаимодействие может быть меньше, но толщина стружки изменяется во время контакта. Адаптивные или трохоидальные траектории снова меняют профиль взаимодействия. Поэтому подача на зуб сама по себе не определяет фактическую нагрузку резания.
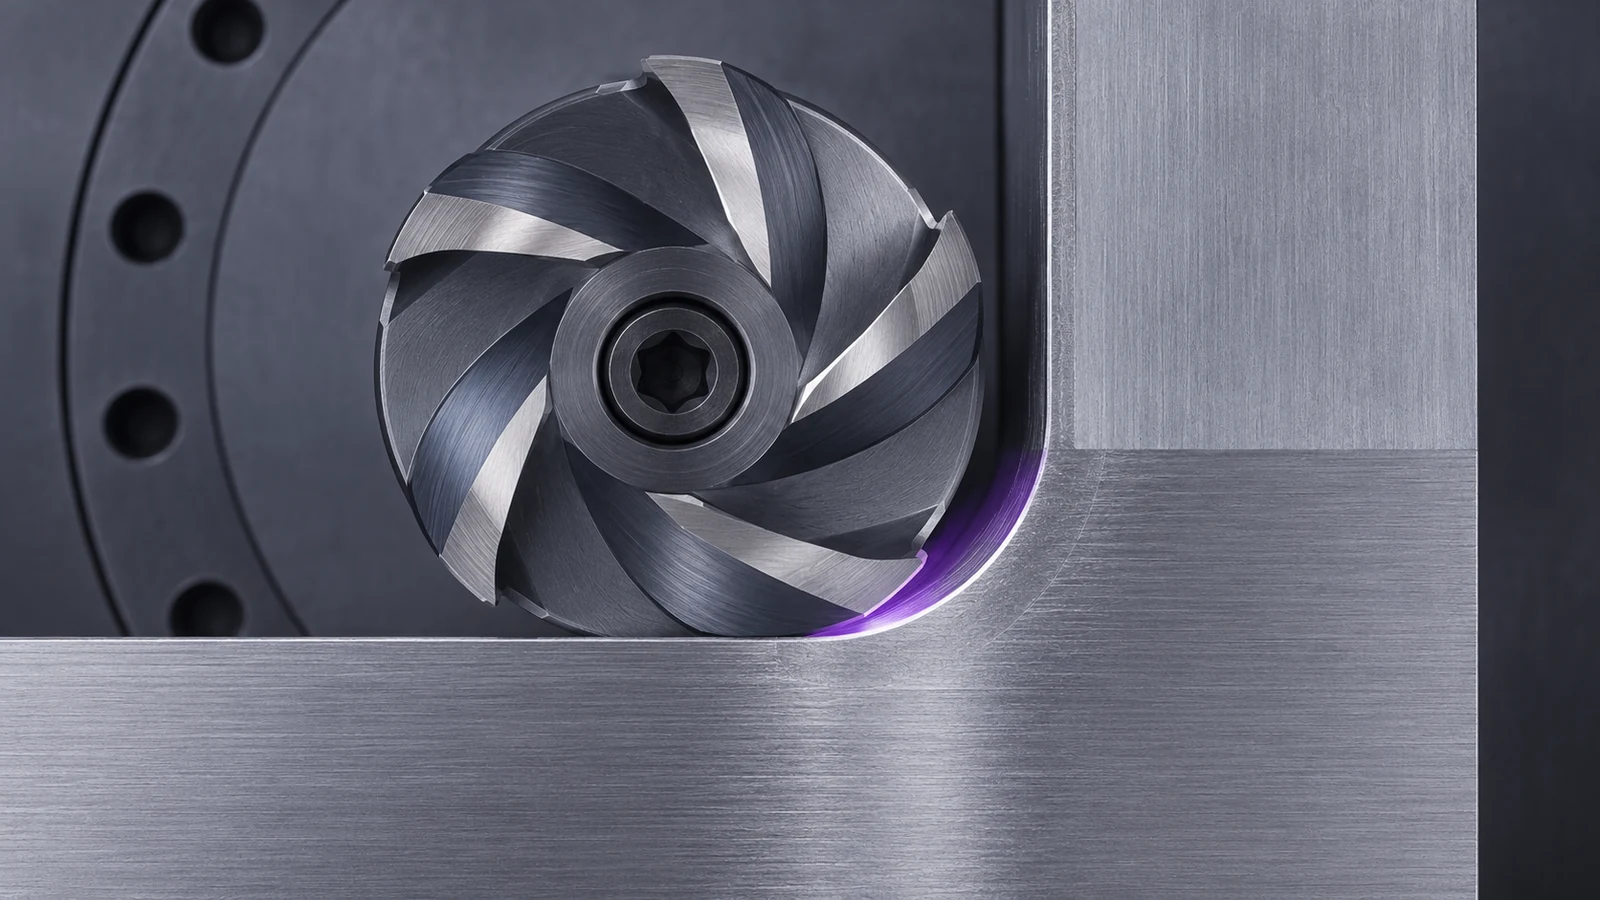
Вылет инструмента и жесткость детали имеют не меньшее значение. Большой вылет, малая фреза или тонкая стенка могут вызывать отклонение даже тогда, когда расчетная подача находится в пределах каталожного диапазона. Если элемент критичен по размерам, чистовой проход может потребовать иного взаимодействия, поддержки или направления траектории, чем черновой. Оставляйте постоянный припуск на чистовую обработку, а не поручайте финальному проходу снимать непредсказуемый объем материала.
Удаление стружки — это условие процесса, а не деталь уборки. Повторное резание стружки может повредить поверхность, поцарапать мягкий материал, повысить температуру или привести к поломке инструмента. Глухие карманы, глубокие пазы и пересекающиеся элементы требуют плана удаления стружки. Стратегия охлаждения или обдува должна соответствовать материалу, геометрии, настройке станка и рекомендациям по инструменту; не предполагайте, что одно лишь увеличение скорости решает проблему со стружкой.
Оцените резание, прежде чем менять числа
| Наблюдаемый симптом | Возможные причины для проверки | Проверьте перед изменением подачи |
|---|---|---|
| Трение, полированная кромка или термическое изменение цвета | Малая толщина стружки, затупленная кромка, биение, нестабильное взаимодействие | Состояние инструмента, фактическая нагрузка на зуб, радиальное взаимодействие и состояние материала |
| Дребезг или повторяющиеся следы | Большой вылет инструмента, слабое закрепление, резонанс, прерывистое взаимодействие | Вылет, закрепление заготовки, направление траектории и места появления следов |
| Чрезмерные заусенцы | Износ инструмента, направление выхода, геометрия кромки, неподдерживаемый материал | Выход элемента, спецификация кромки, острота фрезы и поддержка |
| Короткий срок службы инструмента или сколы кромок | Удар, повторное резание стружки, чрезмерная нагрузка, плохое управление теплом | Вход/выход, стружка, фактическое зацепление и данные о материале от производителя инструмента |
| Дрейф размеров по детали | Отклонение инструмента, нагрев, смещение приспособления или компенсация износа | Настройка баз, последовательность измерений, температурное состояние и износ инструмента |
Один симптом может иметь несколько причин. Одновременное изменение подачи и скорости может сделать результат неинтерпретируемым. По возможности фиксируйте одно контролируемое изменение за раз и сравнивайте один и тот же элемент, метод измерения и состояние материала.
Проверьте процесс на конкретном элементе
Надёжная начальная процедура — определить элемент и критерии его приёмки, рассчитать параметры по прослеживаемым данным инструмента, проверить зацепление и жёсткость, затем выполнить представительный проход. Проверьте результат на размер, состояние поверхности, заусенцы и повторяемость — а не только на то, завершила ли станок обработку траектории.
Для прототипа фиксируйте партию материала, идентификацию инструмента, настройку и наблюдаемый результат, если цель — извлечь из этого урок. Перед серийным запуском убедитесь, что те же допущения по-прежнему применимы: состояние заготовки, замена инструмента, поддержка приспособления, размер партии и частота контроля могут изменить окно процесса.
При запросе расчёта стоимости фрезерной обработки на ЧПУ предоставьте чертёж, марку материала, критичные элементы, требования к чистоте обработки, количество и ревизию. Тогда поставщик сможет оценить, подходят ли предлагаемый маршрут и настройка станка. Универсальная таблица режимов не может заменить такую проверку на основе чертежа.
Вопросы и ответы по режимам резания
Нагрузка на зуб — это то же самое, что скорость подачи?
Нет. Нагрузка на зуб — это расчётная подача на режущий зуб. Скорость подачи — это линейное перемещение инструмента в минуту, и она зависит от частоты вращения шпинделя и эффективного числа зубьев.
Может ли одна таблица подач и скоростей охватить все задачи фрезерной обработки на ЧПУ?
Нет. Таблицы — это отправные ориентиры, привязанные к допущениям по инструменту, материалу, величине контакта, станку и СОЖ. Фактическая деталь и наладка должны быть проверены.
Стоит ли увеличивать подачу, если стружка выглядит тонкой?
Не автоматически. Перед изменением параметров проверьте биение, число зубьев, фактическую величину контакта, износ инструмента и то, действительно ли режущая кромка формирует стружку.