
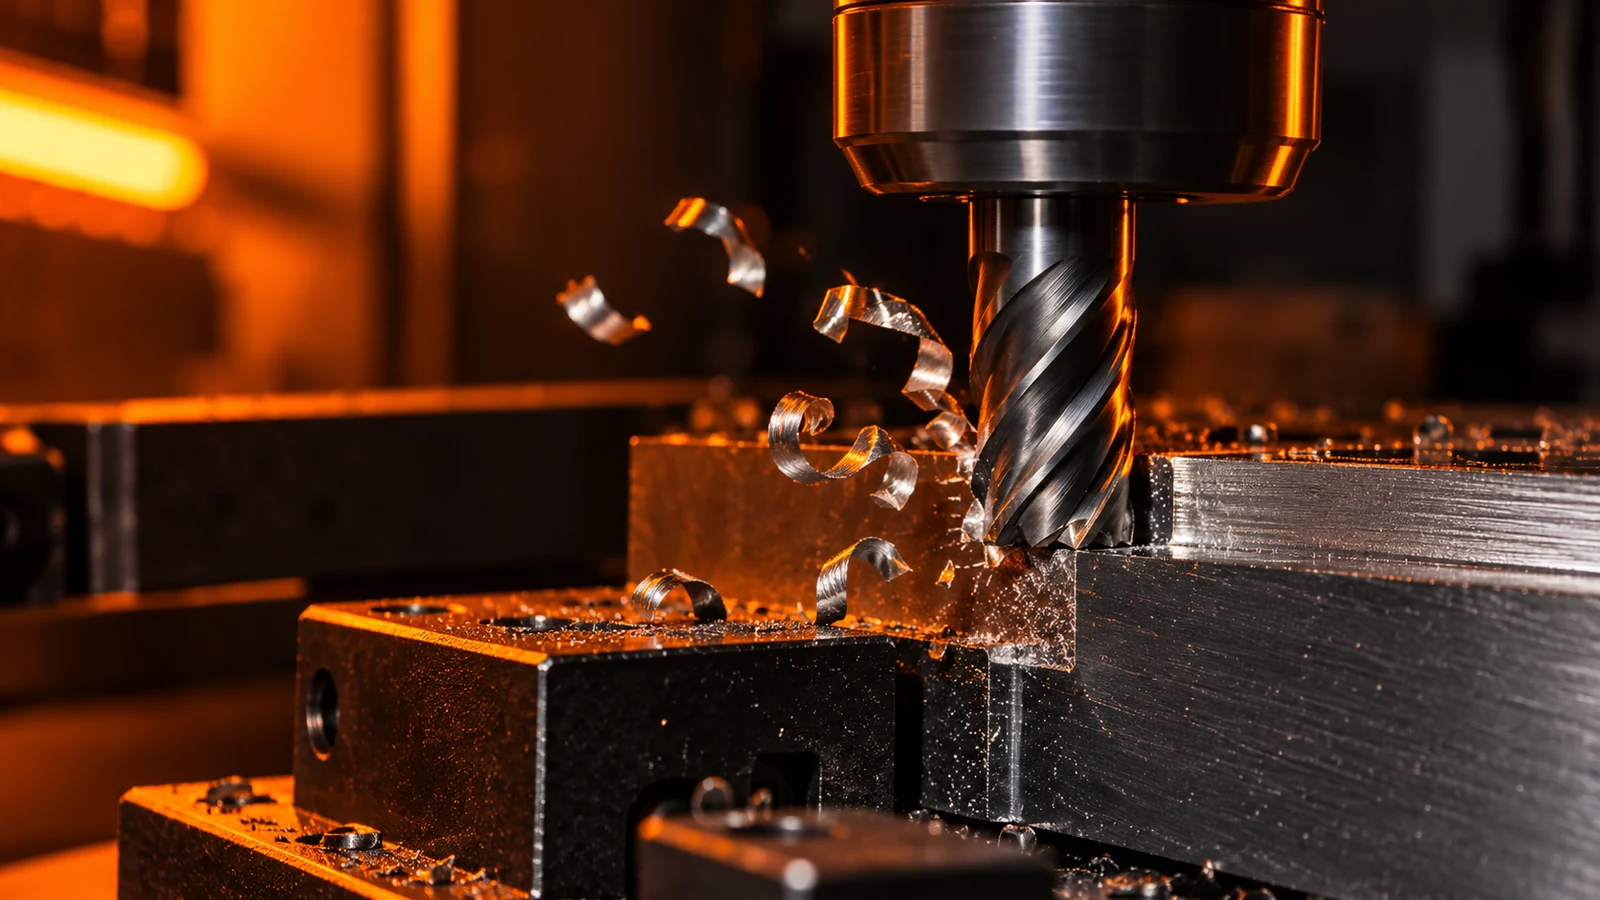
Separare velocità, avanzamento e carico truciolo
Velocità superficiale descrive quanto rapidamente il tagliente si muove rispetto al pezzo. Velocità del mandrino è il numero di giri al minuto della fresa. Velocità di avanzamento è la distanza lineare che l'utensile avanza al minuto. Carico truciolo per dente stima l'avanzamento preso da ciascun tagliente durante un giro. Questi valori sono correlati, ma non sono intercambiabili.
Per i calcoli in pollici, la velocità del mandrino può essere stimata dalla velocità superficiale usando RPM = (SFM × 12) ÷ (π × diametro fresa in pollici). La velocità di avanzamento viene poi stimata come RPM × numero di denti effettivi × carico truciolo per dente. I sistemi metrici usano unità compatibili; non mescolare millimetri, pollici, metri al minuto e piedi al minuto in un unico calcolo.
Le equazioni rendono visibili le ipotesi. Non forniscono una ricetta di processo garantita. I dati del produttore della fresa, la classe, la durezza o la tempra, la geometria delle scanalature, il rivestimento, la strategia di refrigerazione, il runout, i limiti della macchina e l'engagement radiale influenzano tutti l'intervallo di partenza utilizzabile.
Costruire un calcolo iniziale
- Identificare correttamente il materiale. Usare la classe e la condizione specificate, non solo “alluminio” o “inossidabile”. La variazione del materiale e il trattamento termico possono cambiare il comportamento di taglio.
- Scegliere l'utensile effettivo. Registrare diametro, numero di taglienti effettivi, lunghezza di taglio, sbraccio complessivo, geometria del tagliente e indicazioni del produttore dell'utensile.
- Impostare un intervallo iniziale di velocità superficiale dai dati dell'utensile. Mantenere coerenti il diametro della fresa e le unità durante la conversione in RPM, e rispettare la velocità massima del mandrino.
- Calcolare l'avanzamento tavola dal carico per dente selezionato. Confermare che l'avanzamento programmato sia compatibile con l'accelerazione della macchina e la geometria del percorso.
- Descrivere l'engagement. Indicare larghezza radiale, profondità assiale, fresatura a spianare rispetto a fresatura laterale, stile di ingresso e se il taglio è continuo o interrotto.
- Verificare l'elemento più debole. Il limite può essere la resistenza dell'utensile, la potenza del mandrino, la presa del portautensile, il fissaggio del pezzo, la rigidità del pezzo, l'evacuazione dei trucioli o la tolleranza della feature—non la potenza nominale.
Quando un fornitore fornisce una raccomandazione iniziale, mantenere le ipotesi insieme ai valori numerici. Una nota su avanzamento e velocità priva di diametro utensile, grado del materiale, impegno e contesto del refrigerante è difficile da riprodurre o diagnosticare. Se un pezzo contiene sia una passata di sgrossatura ampia sia una parete di finitura stretta, non presumere che un'unica impostazione governi entrambe le operazioni.
Guide CNC specifiche per materiale per Alluminio 6061 che Alluminio 7075 affrontare considerazioni specifiche della lega. I loro valori o raccomandazioni non devono essere trasferiti a un grado, a una fresa o a un setup diversi senza verificare le ipotesi di origine.
Correggere per engagement e traiettoria utensile
Una scanalatura a tutta larghezza e un leggero impegno radiale non sollecitano una fresa allo stesso modo. In una scanalatura, l'utensile è impegnato su gran parte della sua circonferenza e i trucioli hanno meno vie di fuga. In una passata di fresatura laterale, l'impegno radiale può essere inferiore, ma lo spessore del truciolo varia durante il contatto. Le traiettorie utensile adattive o trocoidali cambiano nuovamente il profilo di impegno. Pertanto, l'avanzamento per dente da solo non definisce il carico di taglio effettivo.
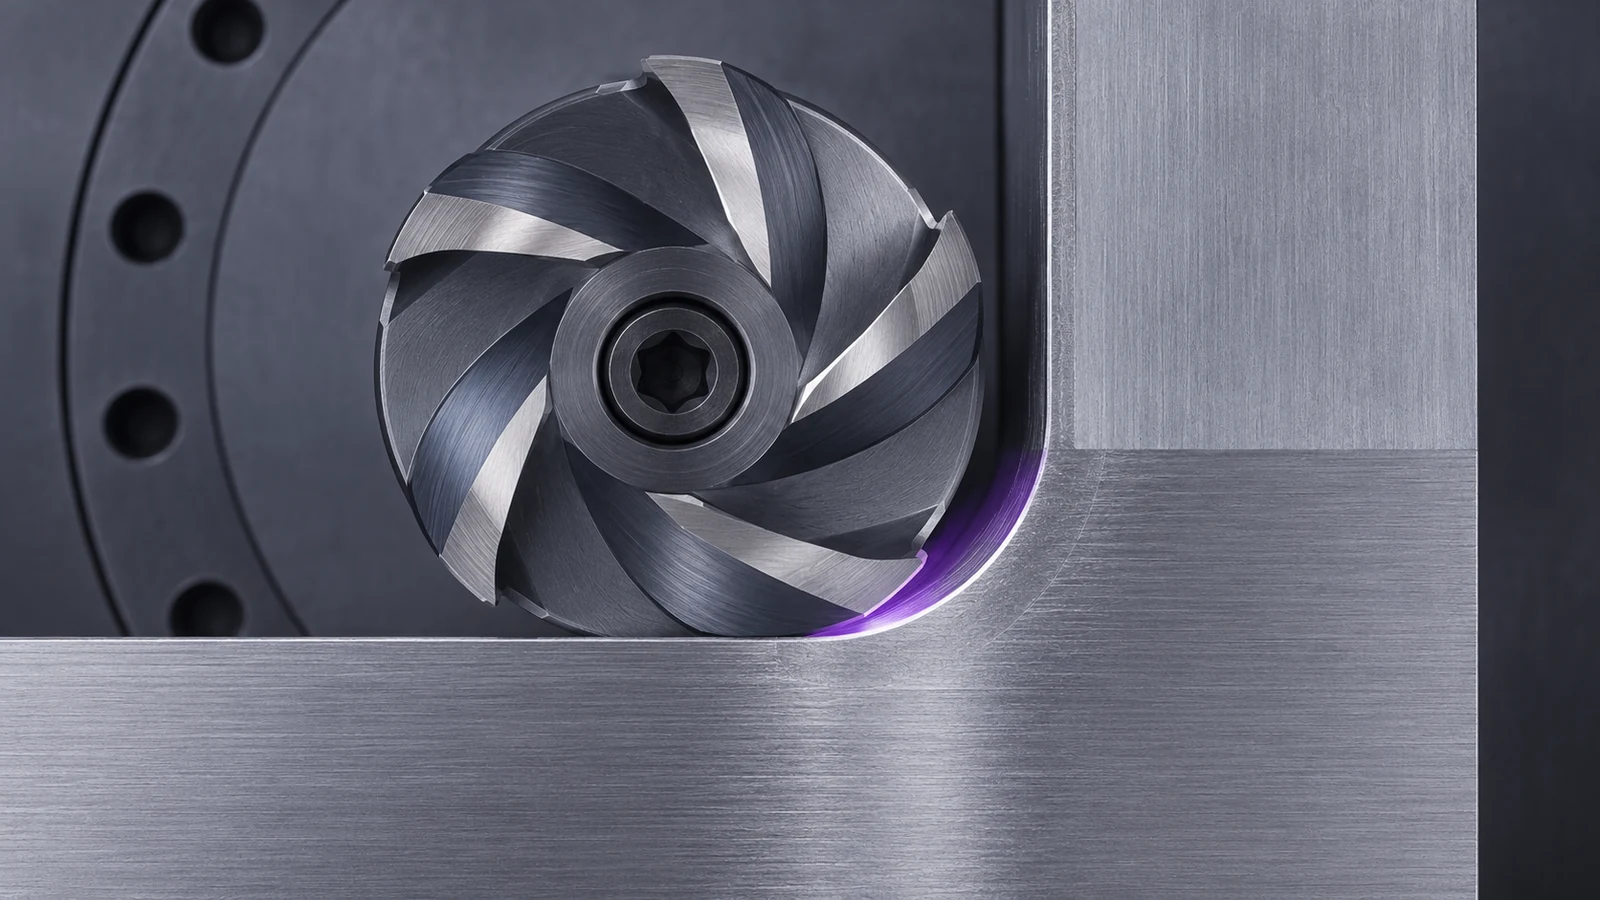
Lo sbalzo dell'utensile e la rigidità del pezzo contano altrettanto. Un lungo sbalzo, una fresa piccola o una parete sottile possono produrre flessione anche quando l'avanzamento calcolato rientra in un intervallo di catalogo. Se la feature è critica dal punto di vista dimensionale, la passata di finitura può richiedere un impegno, un supporto o una direzione della traiettoria utensile diversi rispetto alla sgrossatura. Lasciare un sovrametallo costante per la finitura invece di chiedere alla passata finale di asportare una quantità imprevedibile di materiale.
L'evacuazione dei trucioli è una condizione di processo, non un dettaglio di pulizia. I trucioli ritagliati possono danneggiare una superficie, graffiare materiale tenero, aumentare il calore o causare la rottura di un utensile. Tasche cieche, scanalature profonde e feature intersecanti richiedono un piano per l'evacuazione dei trucioli. La strategia di refrigerante o aria deve corrispondere a materiale, geometria, setup della macchina e indicazioni dell'utensile; non presumere che aumentare solo la velocità risolva un problema di trucioli.
Leggere il taglio prima di cambiare i numeri
| Sintomo osservato | Possibili cause da indagare | Verificare prima di modificare l'avanzamento |
|---|---|---|
| Strofinamento, tagliente lucidato o scolorimento da calore | Spessore del truciolo ridotto, tagliente smussato, eccentricità, impegno instabile | Condizione dell'utensile, carico effettivo per dente, impegno radiale e condizione del materiale |
| Chatter o segni ripetuti | Lungo sbalzo dell'utensile, attrezzaggio debole, risonanza, impegno interrotto | Sbalzo, attrezzaggio del pezzo, direzione della traiettoria utensile e posizione dei segni |
| Bave eccessive | Usura dell'utensile, direzione di uscita, geometria del tagliente, materiale non supportato | Uscita della feature, specifica del tagliente, affilatura della fresa e supporto |
| Vita utensile breve o taglienti scheggiati | Impatto, ritaglio dei trucioli, carico eccessivo, gestione termica inadeguata | Ingresso/uscita, trucioli, impegno effettivo e dati del materiale del costruttore dell'utensile |
| Deriva dimensionale lungo il pezzo | Flessione dell'utensile, calore, movimento dell'attrezzatura o compensazione dell'usura | Impostazione del datum, sequenza di misurazione, stato termico e usura dell'utensile |
Un sintomo può avere più cause. Modificare contemporaneamente avanzamento e velocità può rendere il risultato impossibile da interpretare. Registrare una modifica controllata alla volta, ove possibile, e confrontare la stessa feature, lo stesso metodo di misurazione e la stessa condizione del materiale.
Convalidare il processo sulla feature
Una procedura iniziale affidabile consiste nel definire la feature e i relativi criteri di accettazione, calcolare i parametri dai dati tracciabili dell'utensile, verificare impegno e rigidità, quindi eseguire una passata rappresentativa. Ispezionare il risultato per dimensioni, condizione superficiale, bave e ripetibilità, non solo se la macchina ha completato il percorso utensile.
Per un prototipo, registrare il lotto del materiale, l'identità dell'utensile, l'impostazione e il risultato osservato se l'intento è trarne insegnamento. Prima di una produzione, confermare che le stesse ipotesi valgano ancora: condizione del grezzo, sostituzione dell'utensile, supporto dell'attrezzatura, dimensione del lotto e frequenza di ispezione possono tutti modificare la finestra di processo.
Quando si richiede un preventivo per fresatura CNC, fornire il disegno, la qualità del materiale, le feature critiche, i requisiti di finitura, la quantità e la revisione. Il fornitore può quindi valutare se il percorso proposto e l'impostazione della macchina siano appropriati. Una tabella generica delle velocità non può sostituire tale valutazione basata sul disegno.
Domande frequenti su avanzamenti e velocità
Il carico truciolo è uguale alla velocità di avanzamento?
No. Il carico truciolo è un avanzamento stimato per dente tagliente. La velocità di avanzamento è l'avanzamento lineare dell'utensile al minuto e dipende dalla velocità del mandrino e dal numero effettivo di denti.
Una sola tabella di avanzamento e velocità può coprire ogni lavoro di fresatura CNC?
No. Le tabelle sono riferimenti di partenza legati a ipotesi su utensile, materiale, impegno, macchina e refrigerante. Il pezzo e l'allestimento effettivi devono essere verificati.
Devo aumentare l'avanzamento quando i trucioli sembrano sottili?
Non automaticamente. Verificare eccentricità, numero di denti, impegno effettivo, usura dell'utensile e se il tagliente sta effettivamente formando trucioli prima di modificare i parametri.