
Drehzahl, Vorschub und Spanlast getrennt betrachten
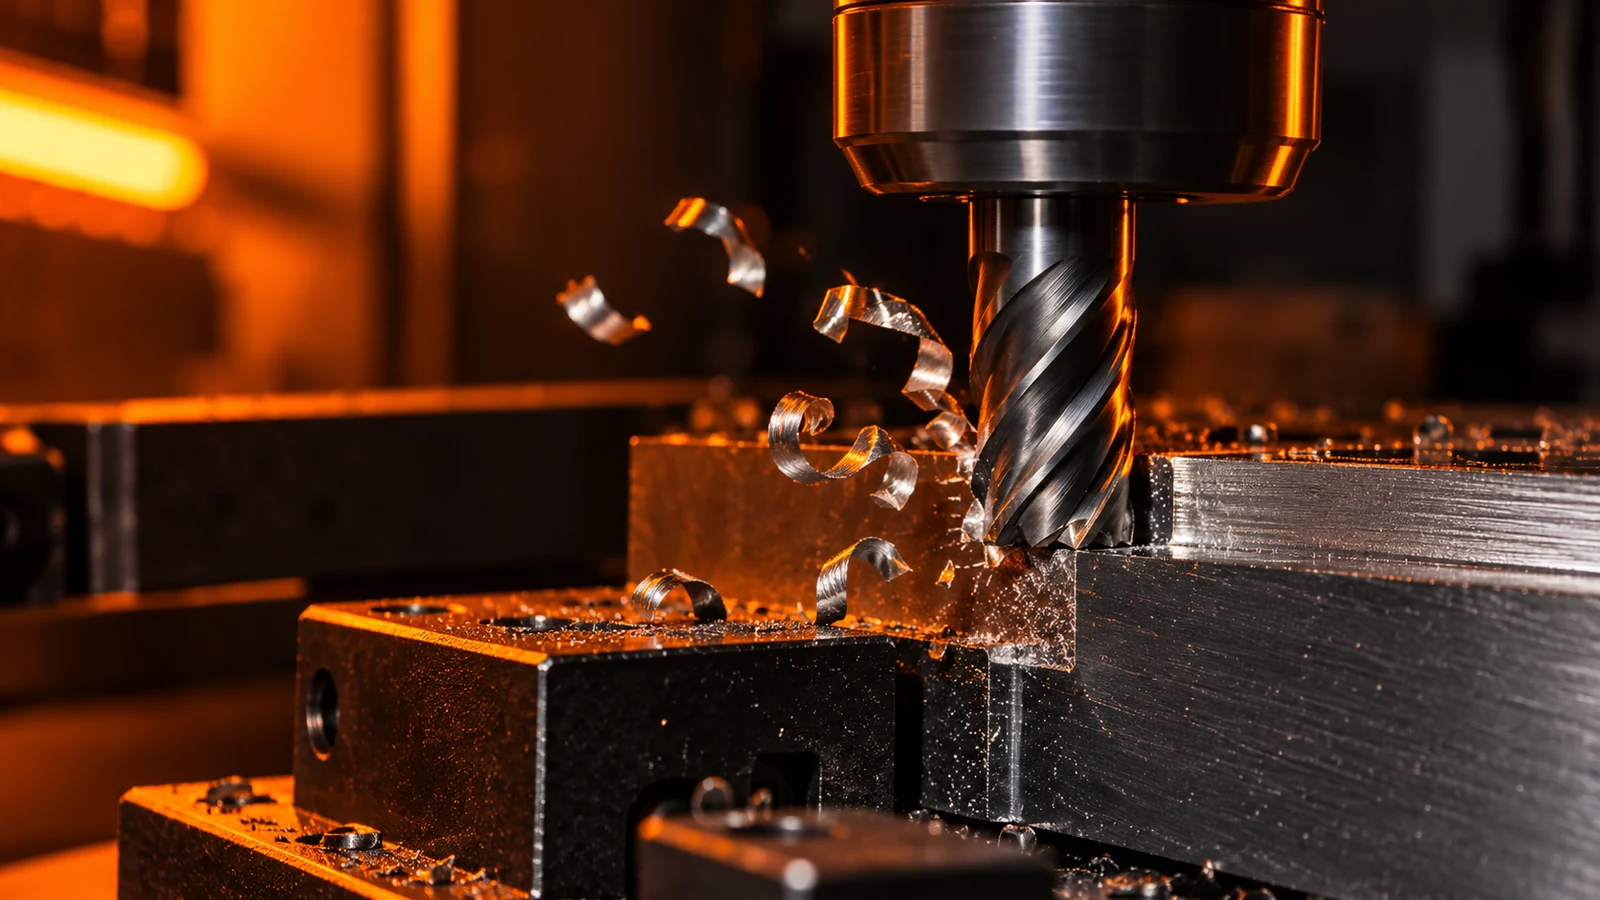
Schnittgeschwindigkeit beschreibt, wie schnell sich die Schneide relativ zum Werkstück bewegt. Spindeldrehzahl ist die Drehzahl des Fräsers in Umdrehungen pro Minute. Vorschubgeschwindigkeit ist die lineare Strecke, die das Werkzeug pro Minute zurücklegt. Span pro Zahn schätzt den Vorschub, den jede Schneide während einer Umdrehung aufnimmt. Diese Werte stehen in Beziehung zueinander, sind aber nicht austauschbar.
Für Berechnungen in Zoll kann die Spindeldrehzahl aus der Schnittgeschwindigkeit mit RPM = (SFM × 12) ÷ (π × Fräserdurchmesser in Zoll) geschätzt werden. Die Vorschubgeschwindigkeit wird dann als RPM × Anzahl der wirksamen Zähne × Span pro Zahn geschätzt. Metrische Systeme verwenden kompatible Einheiten; mischen Sie Millimeter, Zoll, Meter pro Minute und Fuß pro Minute nicht in einer Berechnung.
Die Gleichungen machen die Annahmen sichtbar. Sie liefern kein garantiertes Prozessrezept. Herstellerdaten des Fräsers, Sorte, Härte oder Anlasszustand, Spannutengeometrie, Beschichtung, Kühlstrategie, Rundlauf, Maschinengrenzen und radiale Eingriffsbreite beeinflussen alle den nutzbaren Startbereich.
Eine Ausgangsberechnung erstellen
- Identifizieren Sie das Material korrekt. Verwenden Sie die spezifizierte Sorte und den Zustand, nicht nur “Aluminium” oder “Edelstahl”. Materialschwankungen und Wärmebehandlung können das Zerspanverhalten verändern.
- Wählen Sie das tatsächliche Werkzeug. Erfassen Sie Durchmesser, Anzahl der wirksamen Schneiden, Schneidenlänge, Gesamtausladung, Schneidengeometrie und Herstellerempfehlungen.
- Legen Sie einen anfänglichen Schnittgeschwindigkeitsbereich aus den Werkzeugdaten fest. Halten Sie den Fräserdurchmesser und die Einheiten bei der Umrechnung in RPM konsistent und beachten Sie die Höchstdrehzahl der Spindel.
- Berechnen Sie den Tischvorschub aus der gewählten Zahnbelastung. Bestätigen Sie, dass der programmierte Vorschub mit der Beschleunigung der Maschine und der Bahngeometrie kompatibel ist.
- Beschreiben Sie den Eingriff. Geben Sie radiale Breite, axiale Tiefe, Nutenfräsen versus Seitenfräsen, Eintrittsart und ob der Schnitt kontinuierlich oder unterbrochen ist, an.
- Prüfen Sie das schwächste Element. Die Grenze kann die Werkzeugfestigkeit, die Spindelleistung, die Haltergriffigkeit, die Werkstückaufnahme, die Bauteilsteifigkeit, die Späneabfuhr oder die Merkmaltoleranz sein – nicht die Nennleistung in PS.
Wenn ein Anbieter eine Ausgangsempfehlung gibt, sollten die Annahmen zusammen mit den Zahlen beibehalten werden. Eine Vorschub- und Drehzahlempfehlung ohne Werkzeugdurchmesser, Werkstoffgüte, Eingriff und Kühlmittelkontext ist schwer zu reproduzieren oder zu beheben. Wenn ein Bauteil sowohl einen breiten Schruppdurchgang als auch eine schmale Schlichtwand enthält, sollte man nicht davon ausgehen, dass eine Einstellung beide Arbeitsgänge bestimmt.
Werkstoffspezifische CNC-Leitfäden für 6061-Aluminium und 7075-Aluminium behandeln legierungsspezifische Überlegungen. Ihre Werte oder Empfehlungen sollten nicht auf eine andere Güte, einen anderen Fräser oder eine andere Einrichtung übertragen werden, ohne die Annahmen der Quelle zu prüfen.
Eingriff und Werkzeugweg korrigieren
Ein Nut mit voller Breite und ein leichter radialer Eingriff belasten einen Fräser nicht auf die gleiche Weise. In einer Nut ist das Werkzeug über einen großen Teil seines Umfangs im Eingriff, und die Späne haben weniger Ausweichwege. Bei einer Seitenfräsbahn kann der radiale Eingriff kleiner sein, aber die Spanstärke variiert während des Kontakts. Adaptive oder trochoidale Werkzeugbahnen verändern das Eingriffsprofil erneut. Daher definiert der Vorschub pro Zahn allein nicht die tatsächliche Schnittlast.
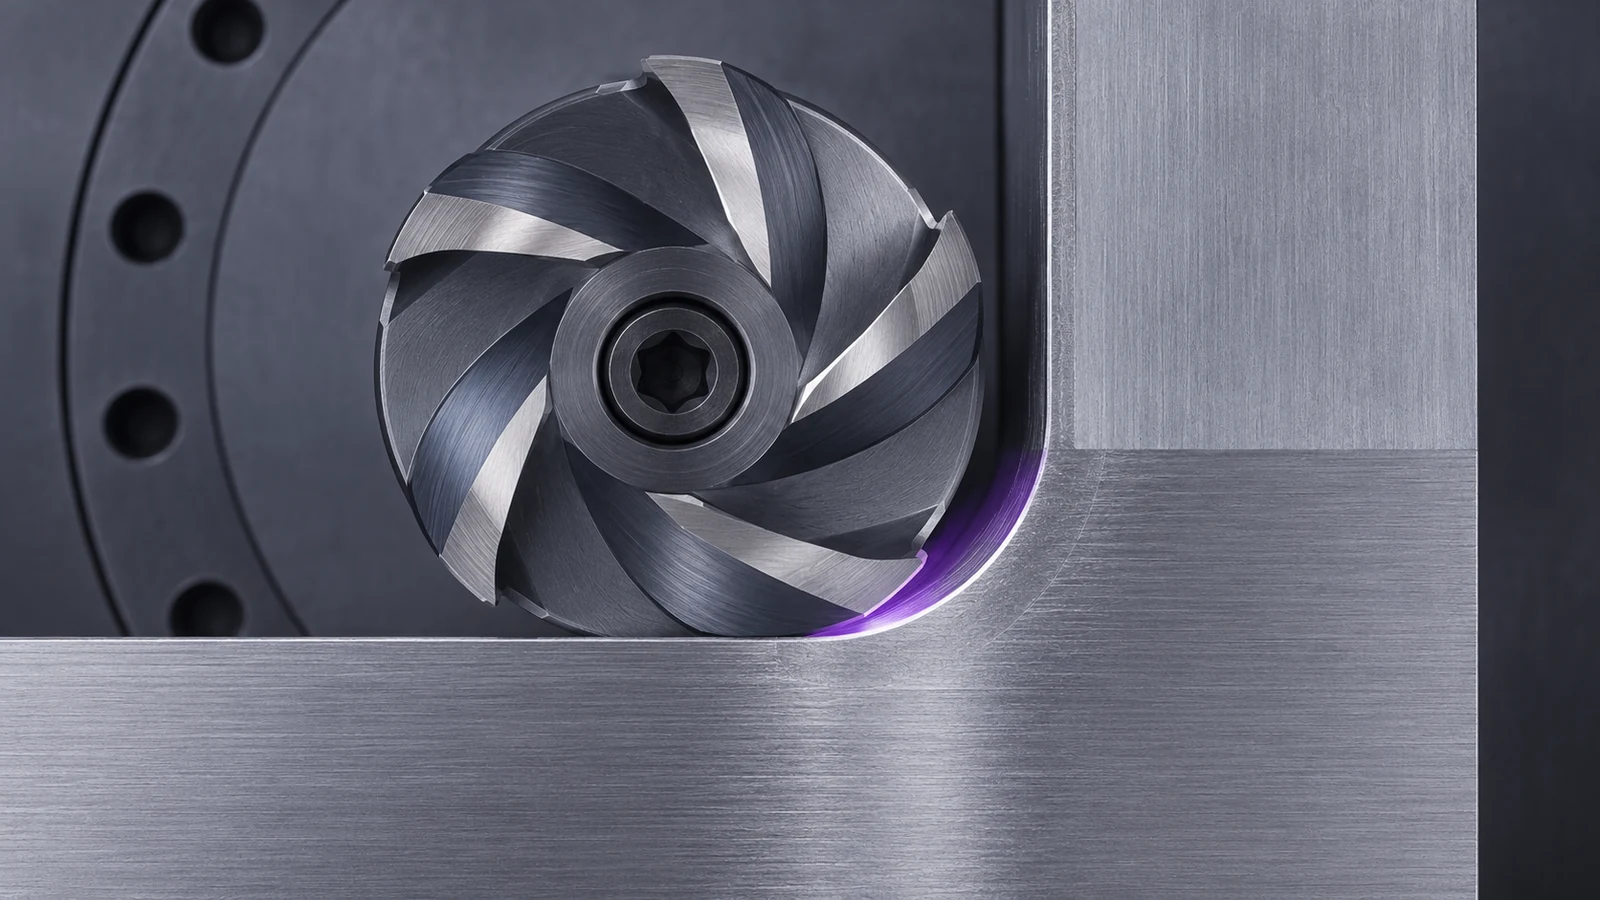
Werkzeugausladung und Bauteilsteifigkeit sind ebenso wichtig. Ein langer Überstand, ein kleiner Fräser oder eine dünne Wand können Durchbiegung erzeugen, selbst wenn der berechnete Vorschub innerhalb eines Katalogbereichs liegt. Wenn das Merkmal maßkritisch ist, kann der Schlichtdurchgang einen anderen Eingriff, eine andere Abstützung oder eine andere Werkzeugbahnrichtung als das Schruppen erfordern. Lassen Sie ein gleichmäßiges Aufmaß für das Schlichten stehen, anstatt vom letzten Durchgang die Entfernung einer unvorhersehbaren Materialmenge zu verlangen.
Die Späneabfuhr ist eine Prozessbedingung, kein Detail der Ordnung. Wiederzerspante Späne können eine Oberfläche beschädigen, weiches Material verkratzen, die Wärme erhöhen oder einen Werkzeugbruch verursachen. Sacklöcher, tiefe Nuten und sich überschneidende Merkmale erfordern einen Plan zur Späneentfernung. Die Kühlmittel- oder Luftstrategie sollte zu Werkstoff, Geometrie, Maschineneinrichtung und Werkzeugempfehlung passen; gehen Sie nicht davon aus, dass eine alleinige Erhöhung der Drehzahl ein Spanproblem behebt.
Den Schnitt lesen, bevor Zahlen geändert werden
| Beobachtetes Symptom | Mögliche Ursachen, die zu untersuchen sind | Vor Änderung des Vorschubs prüfen |
|---|---|---|
| Reiben, polierte Schneide oder Wärmeverfärbung | Geringe Spanstärke, stumpfe Schneide, Rundlauf, instabiler Eingriff | Werkzeugzustand, tatsächliche Zahnlast, radialer Eingriff und Materialzustand |
| Rattern oder sich wiederholende Markierungen | Lange Werkzeugausladung, schwache Vorrichtung, Resonanz, unterbrochener Eingriff | Überstand, Werkstückaufnahme, Werkzeugbahnrichtung und wo die Markierungen auftreten |
| Übermäßige Grate | Werkzeugverschleiß, Austrittsrichtung, Schneidengeometrie, nicht unterstütztes Material | Merkmalsaustritt, Kantenspezifikation, Schneidenschärfe und Unterstützung |
| Kurze Werkzeugstandzeit oder ausgebrochene Schneiden | Aufprall, Spanwiederzerspanung, übermäßige Belastung, schlechte Wärmeführung | Eintritt/Austritt, Späne, tatsächlicher Eingriff und Werkstoffdaten des Werkzeugherstellers |
| Maßdrift über das Bauteil | Werkzeugdurchbiegung, Wärme, Vorrichtungsbewegung oder Verschleißkompensation | Bezugsaufbau, Messreihenfolge, Temperaturzustand und Werkzeugverschleiß |
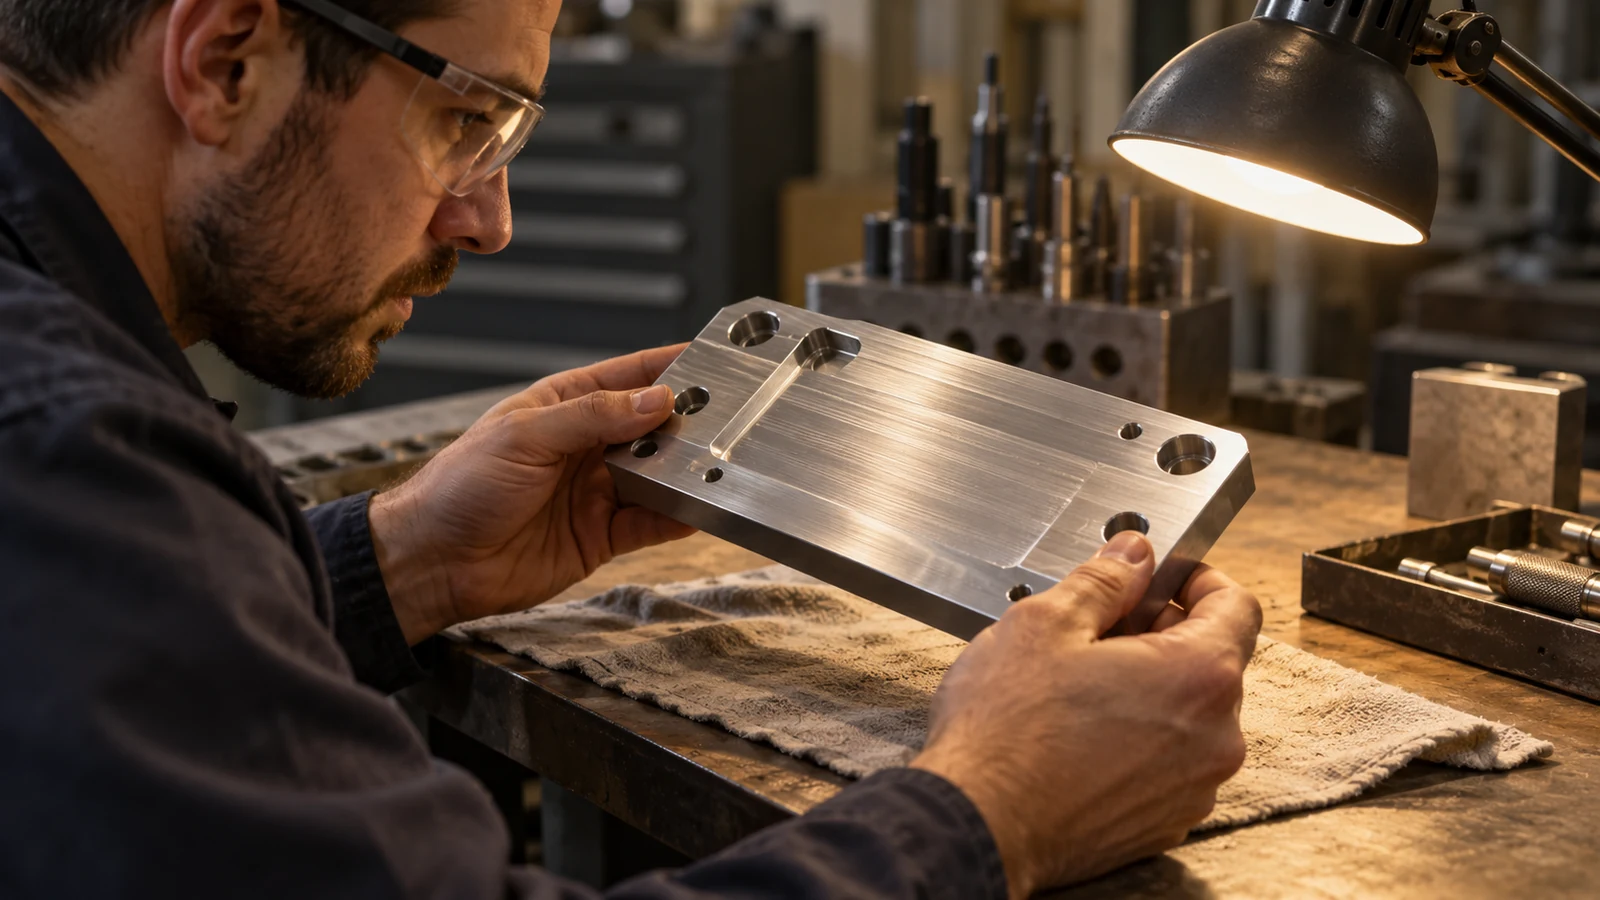
Ein Symptom kann mehrere Ursachen haben. Eine gleichzeitige Änderung von Vorschub und Drehzahl kann das Ergebnis uninterpretierbar machen. Wo praktikabel, jeweils eine kontrollierte Änderung aufzeichnen und dasselbe Merkmal, dieselbe Messmethode und denselben Materialzustand vergleichen.
Den Prozess am Merkmal validieren
Ein zuverlässiges Vorgehen ist, das Merkmal und seine Abnahmekriterien zu definieren, Parameter aus rückverfolgbaren Werkzeugdaten zu berechnen, Eingriff und Steifigkeit zu prüfen und dann einen repräsentativen Durchlauf zu schneiden. Das Ergebnis auf Maß, Oberflächenzustand, Grate und Wiederholbarkeit prüfen – nicht nur darauf, ob die Maschine die Werkzeugbahn abgeschlossen hat.
Bei einem Prototypen Materialcharge, Werkzeugidentität, Rüstung und beobachtetes Ergebnis dokumentieren, wenn daraus gelernt werden soll. Vor einer Serienfertigung bestätigen, dass dieselben Annahmen weiterhin gelten: Rohteilzustand, Werkzeugwechsel, Vorrichtungsunterstützung, Losgröße und Prüfhäufigkeit können alle das Prozessfenster verändern.
Bei der Anfrage für ein CNC-Fräsangebot Zeichnung, Werkstoffsorte, kritische Merkmale, Oberflächenanforderungen, Stückzahl und Revision angeben. Ein Lieferant kann dann prüfen, ob die vorgeschlagene Route und der Maschinenaufbau geeignet sind. Eine allgemeine Schnittwerttabelle kann diese zeichnungsbasierte Prüfung nicht ersetzen.
FAQs zu Vorschüben und Drehzahlen
Ist der Spanungsquerschnitt dasselbe wie die Vorschubgeschwindigkeit?
Nein. Die Spanlast ist ein geschätzter Vorschub pro Schneidzahn. Die Vorschubgeschwindigkeit ist der lineare Vorschub des Werkzeugs pro Minute und hängt von der Spindeldrehzahl und der effektiven Zähnezahl ab.
Kann eine einzige Vorschub- und Drehzahltabelle jede CNC-Fräsaufgabe abdecken?
Nein. Tabellen sind Ausgangsreferenzen, die an Annahmen zu Werkzeug, Werkstoff, Eingriff, Maschine und Kühlmittel gebunden sind. Das tatsächliche Bauteil und die Einrichtung müssen überprüft werden.
Sollte ich den Vorschub erhöhen, wenn die Späne dünn aussehen?
Nicht automatisch. Prüfen Sie Rundlauf, Zähnezahl, tatsächlichen Eingriff, Werkzeugverschleiß und ob die Schneide wirklich Späne bildet, bevor Sie Parameter ändern.