
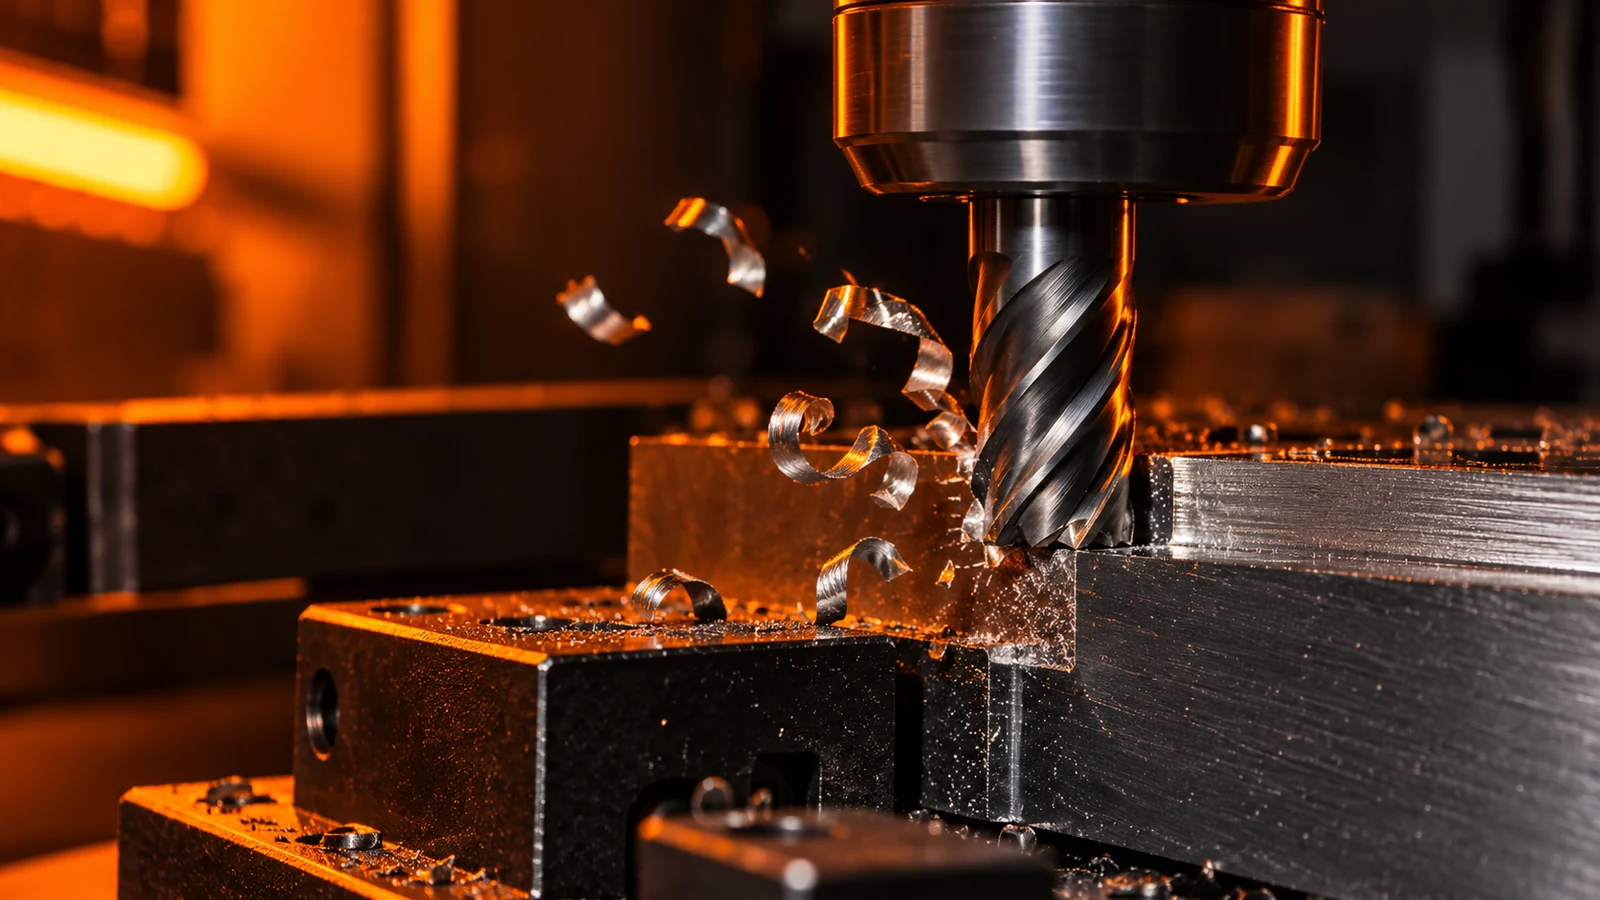
افصل السرعة والتغذية وحمل الرقاقة
سرعة السطح تصف مدى سرعة حركة حافة القطع بالنسبة لقطعة العمل. سرعة المغزل هي عدد دورات القاطع في الدقيقة. معدل التغذية هي المسافة الخطية التي تتقدم بها الأداة في الدقيقة. حمل الرقاقة لكل سن يقدر التغذية التي تأخذها كل حافة قطع خلال دورة واحدة. هذه القيم مترابطة، لكنها ليست قابلة للتبادل.
للحسابات القائمة على البوصة، يمكن تقدير سرعة المغزل من السرعة السطحية باستخدام RPM = (SFM × 12) ÷ (π × قطر القاطع بالبوصة). ثم تُقدَّر معدل التغذية كـ RPM × عدد الأسنان الفعالة × حمل الرقاقة لكل سن. تستخدم الأنظمة المترية وحدات متوافقة؛ لا تخلط المليمترات والبوصات والأمتار في الدقيقة والقدم في الدقيقة في حساب واحد.
المعادلات تجعل الافتراضات مرئية. وهي لا توفر وصفة عملية مضمونة. فبيانات صانع القاطع، والدرجة، والصلادة أو التقسية، وهندسة الأخاديد، والطلاء، واستراتيجية التبريد، والانحراف الدوراني، وحدود الماكينة، والاشتباك القطري، كلها تؤثر على النطاق الابتدائي القابل للاستخدام.
أنشئ حسابًا أوليًا
- حدد المادة بشكل صحيح. استخدم الدرجة والحالة المحددتين، وليس فقط “ألومنيوم” أو “ستانلس”. فتباين المخزون والمعالجة الحرارية يمكن أن يغيرا سلوك القطع.
- اختر الأداة الفعلية. سجّل القطر، وعدد الأخاديد الفعالة، وطول القطع، والوصول الكلي، وهندسة الحافة، وإرشادات صانع الأداة.
- حدد نطاق سرعة سطحية ابتدائيًا من بيانات الأداة. حافظ على اتساق قطر القاطع والوحدات عند التحويل إلى RPM، واحترم السرعة القصوى للمغزل.
- احسب تغذية الطاولة من حمل السن المختار. تأكد من أن التغذية المبرمجة متوافقة مع تسارع الماكينة وهندسة المسار.
- صف الاشتباك. اذكر العرض القطري، والعمق المحوري، والتخديد مقابل التفريز الجانبي، ونمط الدخول، وما إذا كان القطع مستمرًا أم متقطعًا.
- افحص أضعف عنصر. قد يكون الحد هو قوة الأداة، أو قدرة المغزل، أو قبضة الحامل، أو تثبيت قطعة العمل، أو صلابة القطعة، أو إخلاء الرقائق، أو تفاوت الميزة—وليس القدرة الحصانية الاسمية.
عندما يقدم المورد توصية أولية، احتفظ بالافتراضات مع الأرقام. فملاحظة التغذية والسرعة دون قطر الأداة ودرجة المادة والانخراط وسياق سائل التبريد يصعب إعادة إنتاجها أو استكشاف أخطائها. إذا احتوت القطعة على تمريرة تجويف عريضة وجدار تشطيب ضيق، فلا تفترض أن إعدادًا واحدًا يحكم العمليتين معًا.
أدلة CNC الخاصة بمواد محددة لـ ألومنيوم 6061 و ألمنيوم 6061 و7075 تتناول اعتبارات خاصة بكل سبيكة. لا ينبغي نقل قيمها أو توصياتها إلى درجة أو قاطع أو إعداد مختلف دون التحقق من افتراضات المصدر.
صحّح وفقًا للتداخل ومسار الأداة
لا يُحمّل الشق بعرض كامل والانخراط الشعاعي الخفيف القاطع بالطريقة نفسها. ففي الشق، تكون الأداة منخرطة على جزء كبير من محيطها وتكون مسارات خروج الرقائق أقل. في مسار التفريز الجانبي، قد يكون الانخراط الشعاعي أصغر، لكن سُمك الرقاقة يتغير أثناء التلامس. كما تغيّر مسارات الأدوات التكيفية أو التروكويدية ملف الانخراط مرة أخرى. لذلك، فإن التغذية لكل سن وحدها لا تحدد حمل القطع الفعلي.
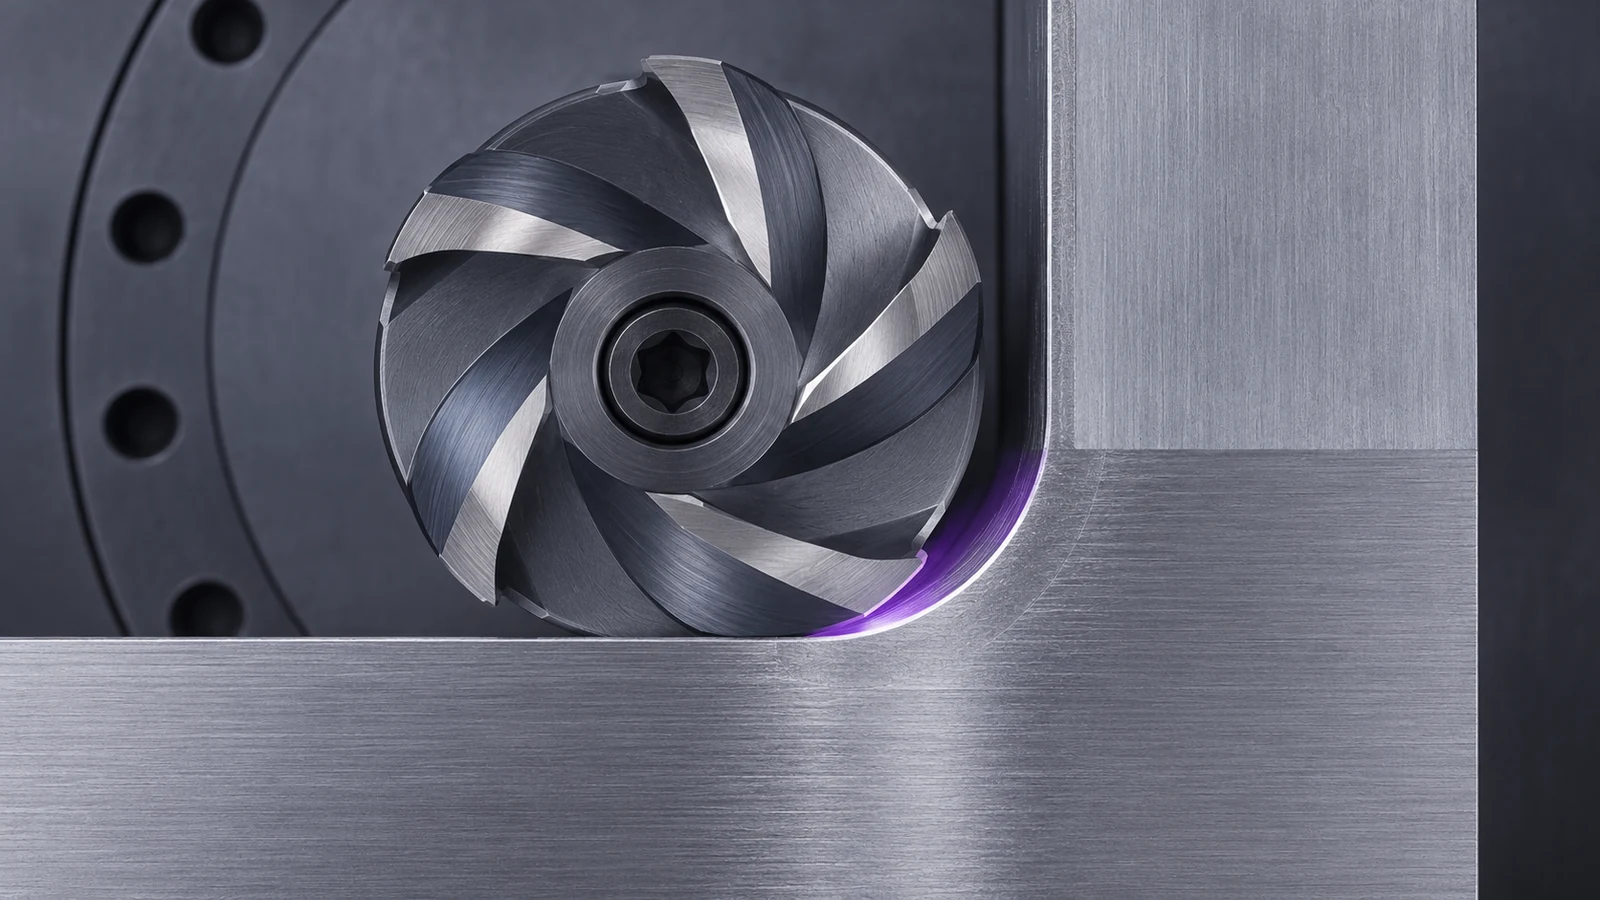
وصول الأداة وصلابة القطعة لا يقلان أهمية. فالبروز الطويل أو القاطع الصغير أو الجدار الرقيق يمكن أن يسبب انحرافًا حتى عندما تكون التغذية المحسوبة ضمن نطاق الكتالوج. وإذا كانت الميزة حساسة للأبعاد، فقد تحتاج تمريرة التشطيب إلى انخراط أو دعم أو اتجاه مسار أداة مختلف عن التجويف. اترك مسموحًا ثابتًا للتشطيب بدلًا من مطالبة التمريرة النهائية بإزالة كمية غير متوقعة من المادة.
إخلاء الرقائق شرط عملية، وليس تفصيلًا منزليًا. فالرقائق المعاد قطعها يمكن أن تتلف سطحًا أو تخدش مادة طرية أو تزيد الحرارة أو تسبب كسر الأداة. تحتاج الجيوب المغلقة والشقوق العميقة والميزات المتقاطعة إلى خطة لإزالة الرقائق. يجب أن تتوافق استراتيجية سائل التبريد أو الهواء مع المادة والهندسة وإعداد الماكينة وإرشادات الأداة؛ لا تفترض أن زيادة السرعة وحدها تعالج مشكلة الرقائق.
اقرأ القطع قبل تغيير الأرقام
| العَرَض الملاحَظ | الأسباب المحتملة التي يجب التحقق منها | تحقق قبل تغيير التغذية |
|---|---|---|
| احتكاك أو حافة مصقولة أو تغير لون بفعل الحرارة | سُمك رقاقة منخفض أو حافة غير حادة أو انحراف دوران أو انخراط غير مستقر | حالة الأداة وحمل السن الفعلي والانخراط الشعاعي وحالة المادة |
| اهتزاز أو علامات متكررة | وصول طويل للأداة أو تثبيت ضعيف أو رنين أو انخراط متقطع | البروز وتثبيت قطعة العمل واتجاه مسار الأداة ومكان ظهور العلامات |
| نباتات زائدة مفرطة | تآكل الأداة، اتجاه الخروج، هندسة الحافة، مادة غير مدعومة | خروج الميزة، مواصفات الحافة، حدة القاطع، والدعم |
| عمر أداة قصير أو حواف متكسرة | الصدمة، إعادة قطع الرقائق، الحمل الزائد، سوء إدارة الحرارة | الدخول/الخروج، الرقائق، التماس الفعلي، وبيانات مواد صانع الأداة |
| انحراف الأبعاد عبر القطعة | انحراف الأداة، الحرارة، حركة التثبيت، أو تعويض التآكل | إعداد مرجع القياس، تسلسل القياس، حالة درجة الحرارة، وتآكل الأداة |
قد يكون لعرض واحد أسباب متعددة. قد يؤدي تغيير التغذية والسرعة في آن واحد إلى جعل النتيجة مستحيلة التفسير. سجّل تغييرًا واحدًا مضبوطًا في كل مرة حيثما كان ذلك عمليًا، وقارن نفس الميزة وطريقة القياس وحالة المادة.
تحقق من العملية على الميزة
الإجراء الموثوق للبدء هو تحديد الميزة ومعايير قبولها، وحساب المعاملات من بيانات أدوات قابلة للتتبع، ومراجعة التماس والصلابة، ثم تنفيذ تمريرة تمثيلية. افحص النتيجة من حيث الأبعاد وحالة السطح والنتوءات وقابلية التكرار—وليس فقط ما إذا كانت الماكينة قد أكملت مسار الأداة.
بالنسبة لنموذج أولي، سجّل دفعة المادة وهوية الأداة والإعداد والنتيجة الملاحظة إذا كان القصد هو التعلم منها. قبل تشغيل الإنتاج، تأكد من أن الافتراضات نفسها لا تزال سارية: حالة المخزون، واستبدال الأداة، ودعم التثبيت، وحجم الدفعة، وتكرار الفحص يمكن أن تغيّر جميعها نافذة العملية.
عند طلب عرض سعر للتفريز باستخدام CNC، قدّم الرسم ودرجة المادة والميزات الحرجة ومتطلبات التشطيب والكمية والمراجعة. يمكن للمورد حينئذٍ مراجعة ما إذا كان المسار المقترح وإعداد الماكينة مناسبين. لا يمكن لجدول سرعات عام أن يحل محل تلك المراجعة القائمة على الرسم.
الأسئلة الشائعة حول التغذيات والسرعات
هل حمل الرقاقة هو نفسه معدل التغذية؟
لا. حمل الرقاقة هو تقدير للتغذية لكل سن قطع. معدل التغذية هو التقدم الخطي للأداة في الدقيقة ويعتمد على سرعة المغزل وعدد الأسنان الفعلي.
هل يمكن لجدول واحد للتغذية والسرعة أن يغطي كل أعمال التفريز باستخدام CNC؟
لا. المخططات هي مراجع بداية مرتبطة بافتراضات الأداة والمادة والتفاعل والماكينة وسائل التبريد. يجب مراجعة القطعة الفعلية والإعداد.
هل يجب أن أرفع التغذية عندما تبدو الرقائق رقيقة؟
ليس تلقائيًا. تحقق من الانحراف وعدد الأسنان والتفاعل الفعلي وتآكل الأداة وما إذا كانت حافة القطع تُشكّل رقائق فعلاً قبل تغيير المعاملات.