
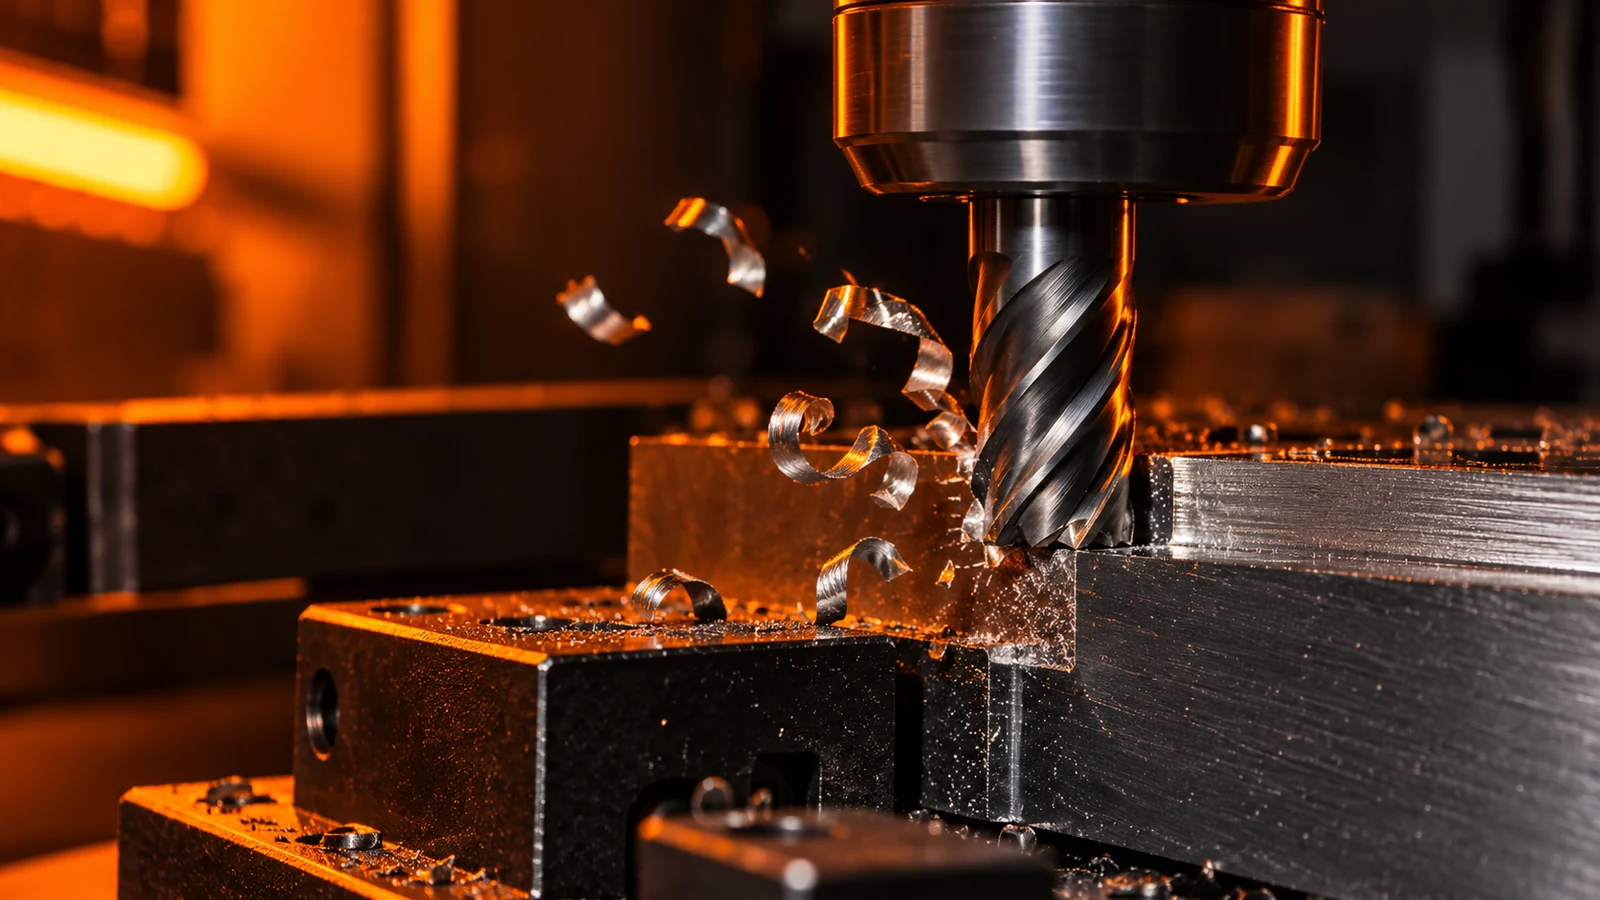
Separe la velocidad, el avance y la carga de viruta
Velocidad de superficie describe la rapidez con la que el filo de corte se mueve en relación con la pieza de trabajo. Velocidad del husillo son las revoluciones por minuto de la fresa. Velocidad de avance es la distancia lineal que avanza la herramienta por minuto. Carga de viruta por diente estima el avance tomado por cada filo de corte durante una revolución. Estos valores están relacionados, pero no son intercambiables.
Para los cálculos en pulgadas, la velocidad del husillo se puede estimar a partir de la velocidad de superficie usando RPM = (SFM × 12) ÷ (π × diámetro de la fresa en pulgadas). El avance se estima entonces como RPM × número de dientes efectivos × carga de viruta por diente. Los sistemas métricos usan unidades compatibles; no mezcle milímetros, pulgadas, metros por minuto y pies por minuto en un mismo cálculo.
Las ecuaciones hacen visibles las suposiciones. No proporcionan una receta de proceso garantizada. Los datos del fabricante de la fresa, el grado, la dureza o el temple, la geometría de las ranuras, el recubrimiento, la estrategia de refrigerante, el descentrado, los límites de la máquina y el compromiso radial afectan todos al rango de partida utilizable.
Establezca un cálculo inicial
- Identifique correctamente el material. Use el grado y la condición especificados, no solo “aluminio” o “acero inoxidable”. La variación del material y el tratamiento térmico pueden cambiar el comportamiento de corte.
- Elija la herramienta real. Registre el diámetro, el número de ranuras efectivas, la longitud de corte, el alcance total, la geometría del filo y las indicaciones del fabricante de la herramienta.
- Establezca un rango inicial de velocidad de superficie a partir de los datos de la herramienta. Mantenga el diámetro de la fresa y las unidades coherentes al convertir a RPM, y respete la velocidad máxima del husillo.
- Calcule el avance de mesa a partir de la carga por diente seleccionada. Confirme que el avance programado es compatible con la aceleración de la máquina y la geometría de la trayectoria.
- Describa el compromiso. Indique el ancho radial, la profundidad axial, el ranurado frente al fresado lateral, el estilo de entrada y si el corte es continuo o interrumpido.
- Compruebe el elemento más débil. El límite puede ser la resistencia de la herramienta, la potencia del husillo, la sujeción del portaherramientas, la sujeción de la pieza, la rigidez de la pieza, la evacuación de viruta o la tolerancia de la característica, no la potencia nominal.
When a vendor provides a starting recommendation, keep the assumptions with the numbers. A feed-and-speed note without tool diameter, material grade, engagement, and coolant context is difficult to reproduce or troubleshoot. If a part contains both a broad roughing pass and a narrow finishing wall, do not assume one setting governs both operations.
Material-specific CNC guides for aluminio 6061 y 7075 certificados address alloy-specific considerations. Their values or recommendations should not be transferred to a different grade, cutter, or setup without checking the source assumptions.
Corrija según el contacto y la trayectoria de la herramienta
A full-width slot and a light radial engagement do not load a cutter in the same way. In a slot, the tool is engaged over a large part of its circumference and chips have fewer escape paths. In a side-milling path, radial engagement may be smaller, but the chip thickness varies during contact. Adaptive or trochoidal toolpaths change the engagement profile again. Therefore, feed per tooth alone does not define the actual cutting load.
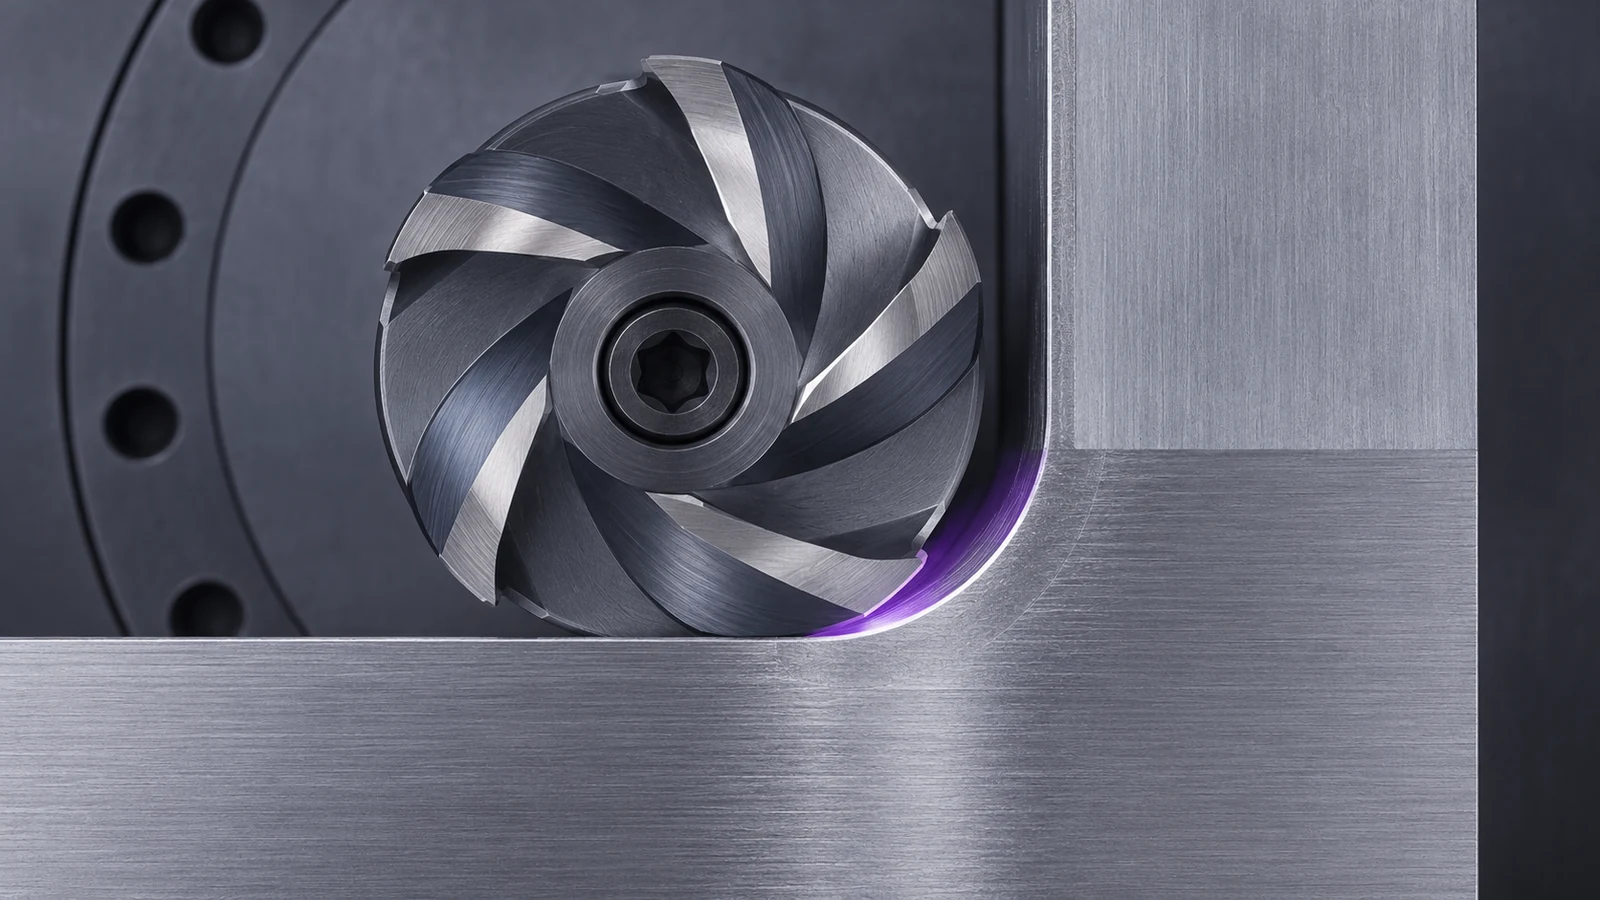
Tool reach and part stiffness matter just as much. A long stickout, a small cutter, or a thin wall can produce deflection even when the calculated feed is within a catalog range. If the feature is dimension-critical, the finishing pass may need different engagement, support, or toolpath direction than roughing. Leave a consistent allowance for finishing rather than asking the final pass to remove an unpredictable amount of stock.
Chip evacuation is a process condition, not a housekeeping detail. Recut chips can damage a surface, scratch soft material, increase heat, or cause a tool to break. Blind pockets, deep slots, and intersecting features need a plan for clearing chips. Coolant or air strategy should match material, geometry, machine setup, and tool guidance; do not assume that increasing speed alone cures a chip problem.
Lea el corte antes de cambiar los números
| Síntoma observado | Possible causes to investigate | Check before changing the feed |
|---|---|---|
| Rubbing, polished edge, or heat discoloration | Low chip thickness, blunt edge, runout, unstable engagement | Tool condition, actual tooth load, radial engagement, and material condition |
| Chatter or repeating marks | Long tool reach, weak fixture, resonance, interrupted engagement | Stickout, workholding, toolpath direction, and where the marks occur |
| Excessive burrs | Desgaste de la herramienta, dirección de salida, geometría del filo, material sin soporte | Salida de la pieza, especificación del filo, agudeza del cortador y soporte |
| Vida útil corta de la herramienta o filos astillados | Impacto, recorte de viruta, carga excesiva, gestión térmica deficiente | Entrada/salida, virutas, compromiso real y datos de material del fabricante de la herramienta |
| Deriva dimensional a lo largo de la pieza | Deflexión de la herramienta, calor, movimiento del utillaje o compensación del desgaste | Configuración de referencias, secuencia de medición, estado térmico y desgaste de la herramienta |
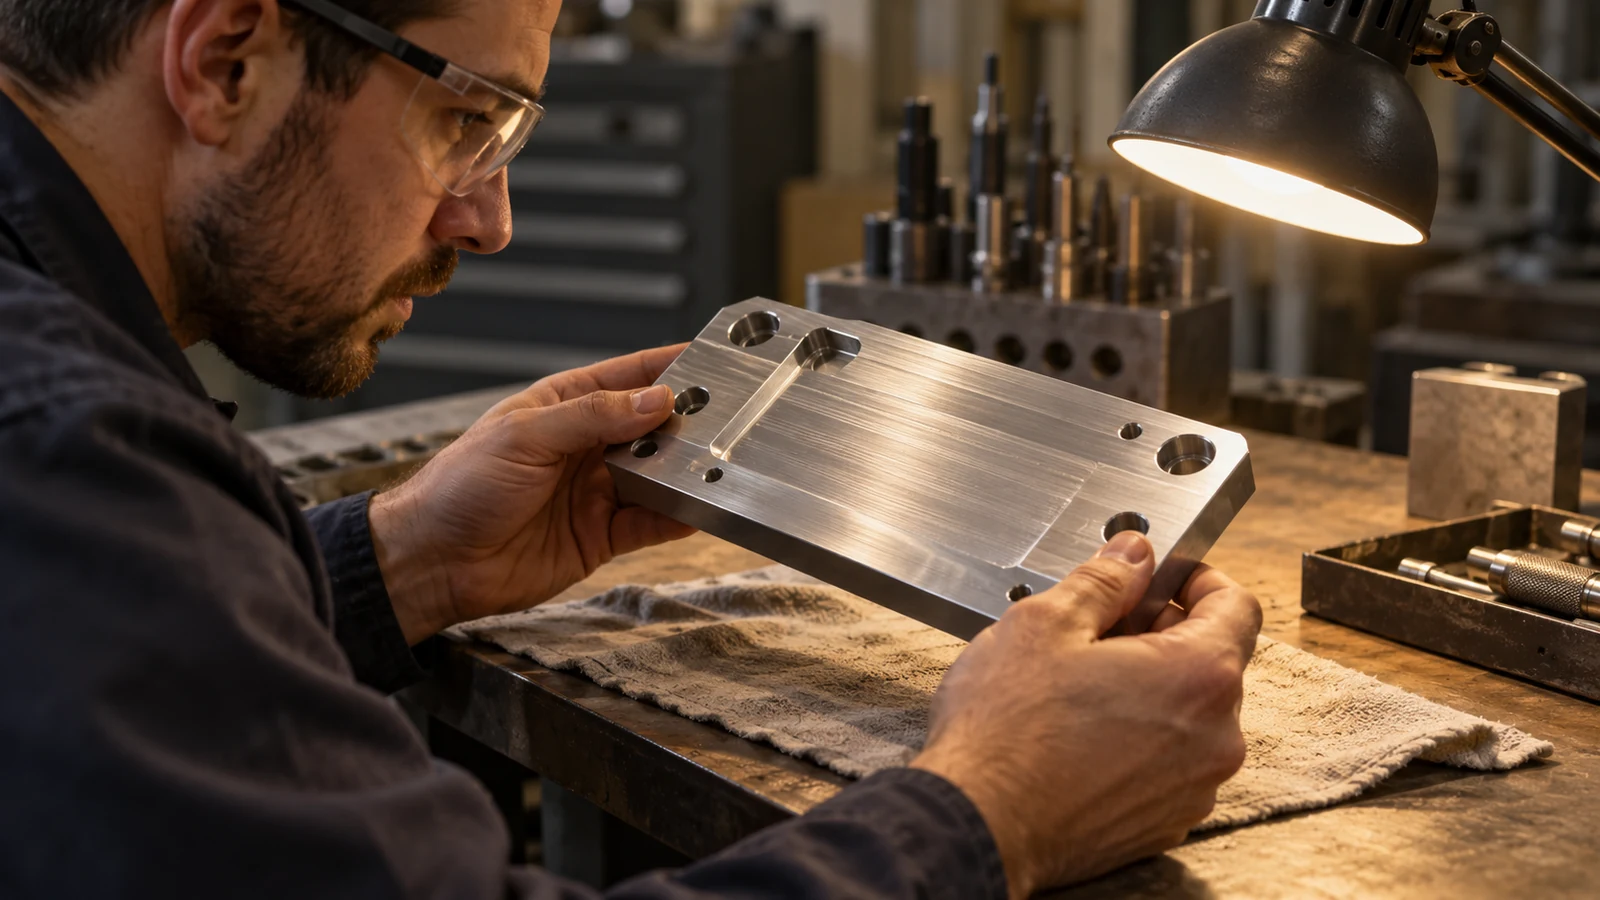
Un síntoma puede tener múltiples causas. Cambiar el avance y la velocidad simultáneamente puede hacer que el resultado sea imposible de interpretar. Registre un cambio controlado a la vez cuando sea práctico y compare la misma característica, método de medición y condición del material.
Valide el proceso en la característica
Un procedimiento de inicio fiable consiste en definir la característica y sus criterios de aceptación, calcular los parámetros a partir de datos trazables de la herramienta, revisar el compromiso y la rigidez, y luego ejecutar una pasada representativa. Inspeccione el resultado en cuanto a dimensión, condición superficial, rebabas y repetibilidad, no solo si la máquina completó la trayectoria de la herramienta.
Para un prototipo, registre el lote de material, la identidad de la herramienta, la configuración y el resultado observado si la intención es aprender de ello. Antes de una producción en serie, confirme que las mismas suposiciones siguen siendo válidas: la condición del material en bruto, el reemplazo de la herramienta, el soporte del utillaje, el tamaño del lote y la frecuencia de inspección pueden cambiar la ventana de proceso.
Al solicitar una cotización de fresado CNC, proporcione el plano, la calidad del material, las características críticas, los requisitos de acabado, la cantidad y la revisión. Un proveedor puede entonces revisar si la ruta propuesta y la configuración de la máquina son adecuadas. Una tabla genérica de velocidades no puede sustituir esa revisión basada en el plano.
Preguntas frecuentes sobre avances y velocidades
¿Es la carga de viruta lo mismo que la velocidad de avance?
No. La carga de viruta es un avance estimado por diente de corte. La velocidad de avance es el avance lineal de la herramienta por minuto y depende de la velocidad del husillo y del número efectivo de dientes.
¿Puede una sola tabla de avance y velocidad cubrir todos los trabajos de fresado CNC?
No. Las tablas son referencias iniciales vinculadas a supuestos de herramienta, material, compromiso de corte, máquina y refrigerante. La pieza y el montaje reales deben revisarse.
¿Debo aumentar el avance cuando las virutas parecen finas?
No automáticamente. Verifique el descentrado, el número de dientes, el compromiso de corte real, el desgaste de la herramienta y si el filo de corte realmente está formando virutas antes de cambiar los parámetros.