
A2 und D2 sind nicht allein deshalb austauschbar, weil beide luftgehärtete Kaltarbeitsstähle sind. D2 wird üblicherweise gewählt, wenn abrasive Verschleißfestigkeit die wichtigste Anforderung ist; A2 wird oft in Betracht gezogen, wenn ein besseres Gleichgewicht zwischen Verschleißfestigkeit und Widerstand gegen Kantenausbrüche erforderlich ist. Die richtige Wahl hängt vom Versagensmodus, der Querschnittsgeometrie, dem Wärmebehandlungszustand, der Oberflächenbeschaffenheit und den Kosten eines ungeplanten Werkzeugausfalls ab – nicht allein von der Härte.
Dieser Vergleich ist am nützlichsten für Stempel, Verschleißblöcke, Klingen und andere bearbeitete Werkzeugkomponenten. Er ersetzt keine sortenspezifische Wärmebehandlungsspezifikation. Handelsübliche Äquivalente und Markensorten können abweichen, daher sollte die Einkaufsbeschreibung die maßgebliche Norm, den Zustand und die Abnahmenachweise angeben.
Beginnen Sie damit, wie das Werkzeug versagt
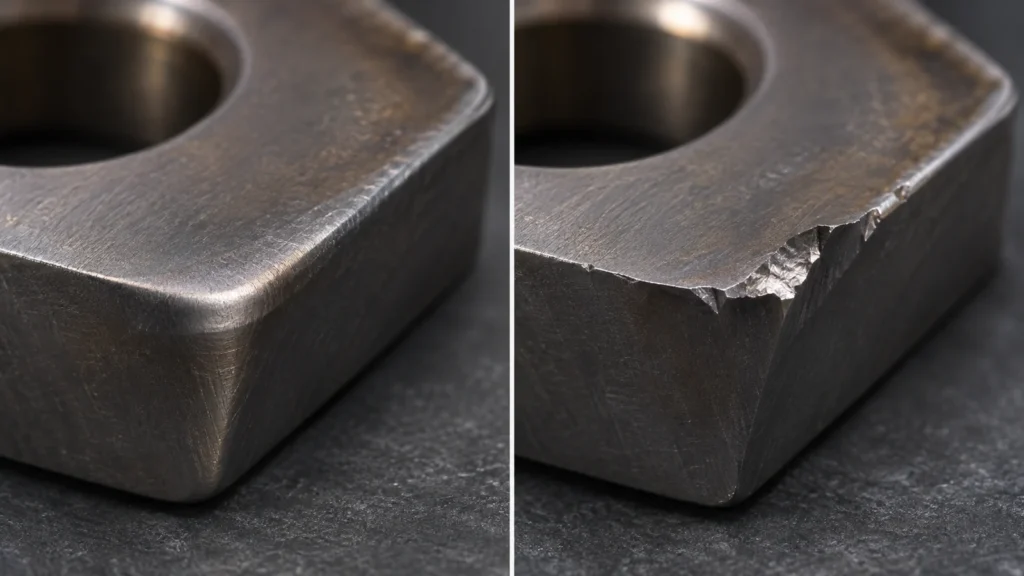
Untersuchen Sie eine ausgefallene Komponente, bevor Sie einen Ersatz wählen. Eine polierte oder verrundete Arbeitskante deutet auf Verschleiß hin; eine ausgebrochene Ecke, ein Riss ausgehend von einer Kerbe oder ein plötzlicher Bruch deuten auf ein anderes Problem hin. Wenn ein Werkzeug wegen Verschleiß ausgesondert wird, der Prozess aber tatsächlich unter Kantenausbrüchen leidet, kann die Wahl eines verschleißfesteren Stahls das Versagen weniger vorhersehbar machen, statt es zu beheben.
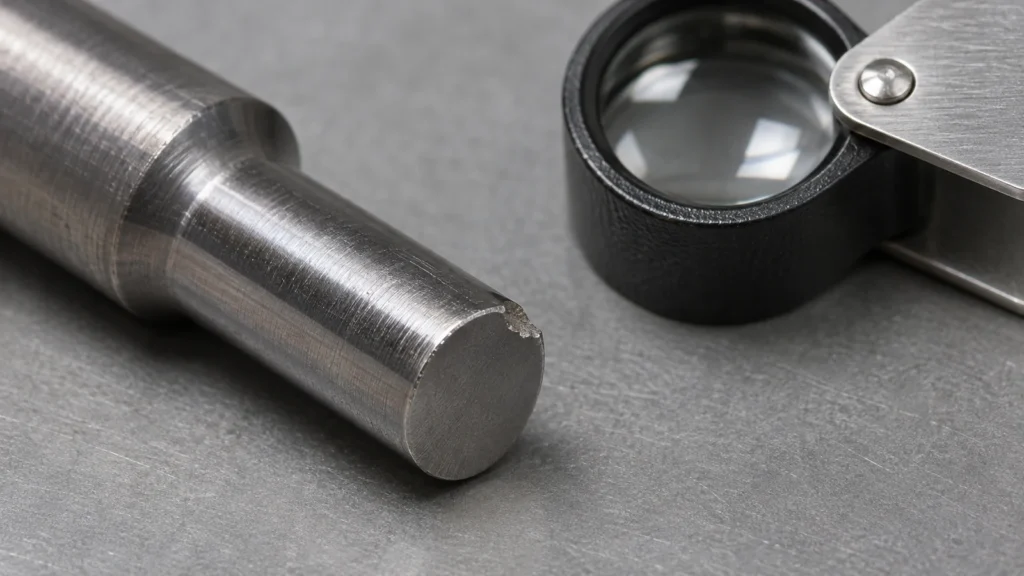
Halten Sie fest, wo der Schaden beginnt, ob er lokal begrenzt ist, wie die Last eingeleitet wird und ob das Versagen auf Schleifbrand, einen scharfen Übergang, einen Einschluss oder eine Verformung durch die Wärmebehandlung zurückzuführen ist. Die Auswahl zwischen A2 und D2 ist erst dann sinnvoll, wenn abrasive, adhäsive, stoßartige und grobe Bruchrisiken voneinander getrennt sind. Auch die Werkzeugrichtlinien der Stahlhersteller betrachten den dominierenden Verschleiß- oder Bruchmechanismus als Auswahlkriterium.
Verschleißfestigkeit hat ihren Preis
Die hohe Legierung und das KarbidgEFÜGE von D2 machen ihn dort attraktiv, wo abrasiver Verschleiß stark ist. Im selben Werkzeug können jedoch eine dünne, ungestützte Kante, ein abrupter Querschnittswechsel, Stoßbeanspruchung oder Spannungskonzentration das Kantenausbrechen zum maßgeblichen Versagen machen. A2 wird oft in Betracht gezogen, wenn die Anwendung ein weniger extremes Verschleißprofil und mehr Toleranz gegenüber Kantenschäden erfordert, wobei das Ergebnis jedoch vom genauen Stahl, der Wärmebehandlung und der Geometrie abhängt.
Übertragen Sie die relative Eigenschaftstabelle eines einzelnen Herstellers nicht in eine universelle Rangfolge für alle A2- und D2-Produkte. Die Tabelle ist ein nützlicher richtungsweisender Vergleich innerhalb ihres angegebenen Material- und Testkontexts. Karbidverteilung, Reinheitsgrad, Herstellungsroute, Wärmebehandlung und Arbeitshärte können die Leistung verändern. Bei einem teuren Werkzeug kann ein kleiner kontrollierter Versuch mit dokumentierten Versagenskriterien wertvoller sein als ein generisches “Upgrade” auf D2.
Die Geometrie kann das Sortenetikett überwiegen
Dünne Stempel, kleine Radien, schmale Stege und unterbrochene Schnitte konzentrieren die Spannung. Ein nominell stärkerer oder verschleißfesterer Stahl kann einen fragilen Lastpfad nicht ausgleichen. Prüfen Sie Kantenstützung, Spiel, Ausrichtung, Hinterstützung und die Richtung der Kraft. Ein verrundeter Übergang oder eine breitere Stützung kann die Lebensdauer verlängern, ohne das Material zu ändern.
Auch der Oberflächenzustand ist wichtig. Schleifschäden, scharfe Innenkanten und raue Übergänge können Risse auslösen. Spezifizieren Sie die Arbeitsfläche, den zulässigen Kantenzustand und alle kritischen Radien klar. Wenn das Werkzeug Stoßbeanspruchung oder Fehlausrichtung erfährt, beschreiben Sie dies in der Anwendungsprüfung; Härtedaten allein bilden diesen Lastzyklus nicht ab.
Planen Sie die Bearbeitung rund um die Wärmebehandlung
Werkzeugstahl-Komponenten werden üblicherweise vor dem Härten vorbearbeitet und danach fertigbearbeitet, wo die erforderliche Geometrie oder Oberfläche dies erfordert. Die genaue Reihenfolge hängt vom Ausgangszustand des Materials, der Querschnittsgröße, der erwarteten Verformung, dem verbleibenden Aufmaß und dem Fertigbearbeitungsverfahren ab. Verwenden Sie kein universelles Aufmaß, das von einer anderen Sorte oder Form übernommen wurde. Legen Sie die Datumswiederherstellung und die Prüfstufen fest, damit die kritische Kante nach der Behandlung lokalisiert werden kann.
Die Bearbeitungskosten können sich zwischen A2 und D2 aufgrund von Härte, Karbidgehalt, Ausgangszustand des Materials und dem erforderlichen Schleif- oder EDM-Aufwand unterscheiden. Identifizieren Sie, welche Merkmale vor der Wärmebehandlung bearbeitet werden müssen, welche fertiggeschliffen werden können und ob EDM-Wiederaufschmelzung oder Oberflächenintegrität zusätzliche Arbeiten erfordern. Die A2-Werkstoffseite und D2-Werkstoffseite bieten sortenspezifischen Kontext; sie definieren nicht den Wärmebehandlungs-Abnahmestandard des Kunden.
Für die übergeordnete Prozessfolge vergleichen Sie die Wärmebehandlungsplanung mit den Datums- und Oberflächenanforderungen des Teils. Wenn Präzisionsschleifen Teil der Route ist, tragen Sie das fertige Profil, die Oberfläche und die Prüfreferenzen in die Zeichnung ein.
A2 und D2 am Entscheidungspunkt
| Anwendungsnachweis | Bewertungsrichtung | Frage vor der Freigabe |
|---|---|---|
| Schwerer abrasiver Verschleiß, Kante gut abgestützt | D2 bewerten | Bleibt das karbidbedingte Ausbruchrisiko in dieser Geometrie akzeptabel? |
| Kantenschäden oder Aufprall dominieren die Standzeit | A2 oder eine zähere Alternative bewerten | Ist die Verschleißrate akzeptabel, wenn sich die Zähigkeit verbessert? |
| Dünnwandiger Querschnitt oder kerbempfindliches Merkmal | Zuerst Geometrie und Wärmebehandlung prüfen | Können Auflage, Radius oder Lastausrichtung die Spannungskonzentration verringern? |
| Kostenintensive oder sicherheitskritische Werkzeuge | Genaue Lieferantensorte und Zustand qualifizieren | Welche Prüfung, welcher Härtebereich und welche Fehlernachweise sind erforderlich? |
Die Tabelle ist eine Entscheidungshilfe, keine Materialgarantie. Bestätigen Sie die genaue Sorte und die Lieferantendaten, bevor Sie einen Stahl durch einen anderen ersetzen.
Spezifizieren Sie den Zustand, nicht nur den Namen
Eine brauchbare Spezifikation identifiziert A2 oder D2 anhand der geforderten Norm oder des benannten Produkts, des Lieferzustands, der Anforderungen an die Wärmebehandlung, des Härte-Abnahmebereichs, der kritischen Oberflächen- und Kantenanforderungen sowie der Rückverfolgbarkeitsunterlagen. Ergänzen Sie die nach der Wärmebehandlung zu prüfenden Abmessungen und das Verfahren oder Bezugssystem, wenn Messunsicherheit die Abnahme beeinflussen könnte.
Kurz gesagt: Beginnen Sie mit dem Schadensmechanismus. D2 ist ein logischer Kandidat, wenn abrasiver Verschleiß dominiert; A2 kann die bessere Untersuchung sein, wenn Kantenausbrüche und Zähigkeit dominieren. Prüfen Sie die Entscheidung dann anhand von Geometrie, Behandlung, Oberflächenbeschaffenheit und tatsächlichen Standzeitnachweisen.