
A2 y D2 no son intercambiables solo porque ambos sean aceros para herramientas de trabajo en frío templados al aire. El D2 se selecciona comúnmente cuando la resistencia al desgaste abrasivo es el requisito principal; el A2 se considera a menudo cuando se necesita un mejor equilibrio entre la resistencia al desgaste y la resistencia al astillamiento del filo. La elección correcta depende del modo de falla, la geometría de la sección, la condición del tratamiento térmico, el acabado y el costo de una falla imprevista de la herramienta, no solo de la dureza.
Esta comparación es más útil para punzones, bloques de desgaste, cuchillas y otros componentes de herramientas mecanizados. No sustituye una especificación de tratamiento térmico específica para cada grado. Los equivalentes comerciales y los grados de marca pueden diferir, por lo que la descripción de compra debe identificar la norma aplicable, la condición y la evidencia de aceptación.
Comience por cómo falla la herramienta
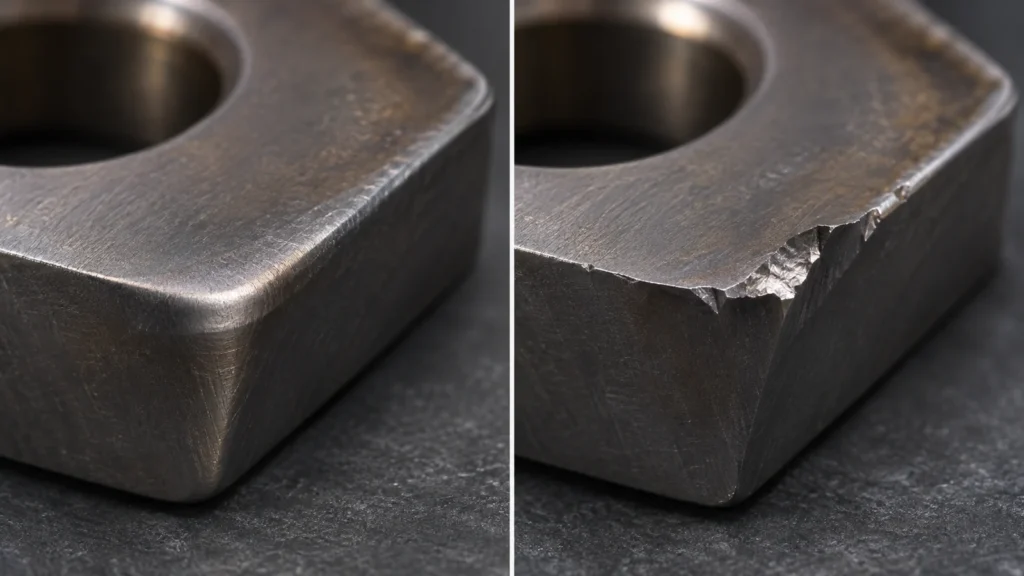
Inspeccione un componente fallado antes de elegir un reemplazo. Un filo de trabajo pulido o redondeado apunta hacia el desgaste; una esquina astillada, una grieta que parte de una entalla o una fractura repentina apuntan hacia un problema diferente. Si una herramienta se desecha por desgaste pero el proceso en realidad sufre astillamiento, seleccionar un acero más resistente al desgaste puede hacer que la falla sea menos predecible en lugar de resolverla.
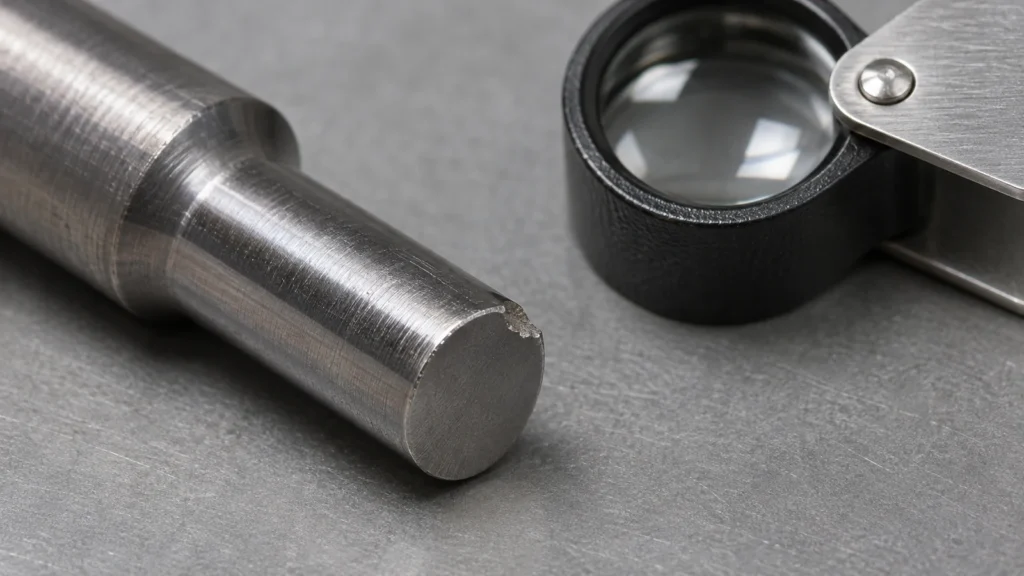
Registre dónde comienza el daño, si es localizado, cómo se aplica la carga y si la falla sigue a una quemadura de rectificado, una transición brusca, una inclusión o una distorsión por tratamiento térmico. La selección A2/D2 solo tiene sentido después de separar los riesgos de desgaste abrasivo, adhesivo, impacto y fractura total. Las guías de utillaje de los productores de acero también tratan el mecanismo dominante de desgaste o fractura como el criterio de selección.
La resistencia al desgaste tiene un costo
La alta aleación y la estructura de carburos del D2 lo hacen atractivo donde el desgaste abrasivo es severo. Sin embargo, en la misma herramienta, un filo delgado sin soporte, un cambio brusco de sección, un impacto o una concentración de tensiones pueden hacer que el astillamiento sea la falla determinante. El A2 se considera a menudo cuando la aplicación necesita un perfil de desgaste menos extremo y una mayor tolerancia al daño del filo, aunque el resultado depende del acero exacto, el tratamiento térmico y la geometría.
No convierta el gráfico de propiedades relativas de un solo fabricante en una clasificación universal para todos los productos A2 y D2. El gráfico es una comparación direccional útil dentro de su material y contexto de ensayo declarados. La distribución de carburos, la limpieza, la ruta de producto, el tratamiento térmico y la dureza de trabajo pueden cambiar el rendimiento. Para una herramienta de alto costo, un pequeño ensayo controlado con criterios de falla documentados puede ser más valioso que una “mejora” genérica a D2.
La geometría puede pesar más que la etiqueta del grado
Los punzones delgados, los radios pequeños, las bandas estrechas y los cortes interrumpidos concentran tensiones. Un acero nominalmente más resistente o más resistente al desgaste no puede compensar una trayectoria de carga frágil. Revise el soporte del filo, la holgura, la alineación, el respaldo y la dirección de la fuerza. Una transición con radio o un soporte más ancho pueden prolongar la vida sin cambiar el material.
La condición superficial también importa. El daño por rectificado, las esquinas internas agudas y las transiciones rugosas pueden iniciar grietas. Especifique claramente la superficie de trabajo, la condición admisible del filo y cualquier radio crítico. Si la herramienta sufre impacto o desalineación, descríbalo en la revisión de la aplicación; los datos de dureza por sí solos no representan ese ciclo de trabajo.
Planifique el mecanizado en torno al tratamiento térmico
Los componentes de acero para herramientas se suelen desbastar antes del endurecimiento y se acaban después cuando la geometría o la superficie requeridas así lo exigen. La secuencia exacta depende de la condición del material en bruto, el tamaño de la sección, el movimiento previsto, el material sobrante y el proceso de acabado. No utilice un sobrematerial universal copiado de otro grado o forma. Acuerde las etapas de recuperación de referencias y de inspección para que el borde crítico pueda localizarse después del tratamiento.
El costo de mecanizado puede diferir entre A2 y D2 debido a la dureza, el contenido de carburos, la condición del material en bruto y la cantidad de rectificado o EDM requerida. Identifique qué características deben mecanizarse antes del tratamiento térmico, cuáles pueden rectificarse en acabado y si la capa refundida por EDM o la integridad superficial requieren trabajo adicional. La página de material A2 y material D2 del sitio proporciona contexto específico del grado; no definen el estándar de aceptación del tratamiento térmico del cliente.
Para la secuencia de proceso más amplia, compare la planificación del tratamiento térmico con los requisitos de referencias y acabado de la pieza. Si la rectificado de precisión forma parte de la ruta, coloque el perfil acabado, la superficie y las referencias de inspección en el plano.
A2 y D2 en el punto de decisión
| Evidencia de aplicación | Indicación para evaluar | Pregunta antes de la liberación |
|---|---|---|
| Desgaste abrasivo severo, borde bien soportado | Evaluar D2 | ¿Seguirá siendo aceptable el riesgo de astillado relacionado con los carburos en esta geometría? |
| El daño o impacto en el filo domina la vida útil de la herramienta | Evaluar A2 o una alternativa más tenaz | ¿Es aceptable la tasa de desgaste si mejora la tenacidad? |
| Sección delgada o característica sensible a entallas | Revisar primero la geometría y el tratamiento térmico | ¿Pueden el soporte, el radio o la alineación de carga reducir la concentración de tensiones? |
| Herramental de alto costo o crítico para la seguridad | Cualificar la calidad y condición exactas del proveedor | ¿Qué inspección, rango de dureza y evidencia de falla se requieren? |
La tabla es una ayuda para la decisión, no una garantía del material. Confirme la calidad exacta y los datos del proveedor antes de sustituir un acero por otro.
Especifique la condición, no solo el nombre
Una especificación utilizable identifica el A2 o el D2 mediante la norma requerida o el producto nombrado, la condición de entrega, los requisitos de tratamiento térmico, el rango de aceptación de dureza, los requisitos críticos de superficie y filo, y los registros de trazabilidad. Añada las dimensiones que deben verificarse después del tratamiento térmico y el método o esquema de referencia cuando la ambigüedad de medición pueda afectar la aceptación.
En resumen: comience por el mecanismo de daño. El D2 es un candidato lógico cuando predomina el desgaste abrasivo; el A2 puede ser la mejor opción de investigación cuando predominan el astillado del filo y la tenacidad. Luego contraste la decisión con la geometría, el tratamiento, el acabado y la evidencia real de vida útil de la herramienta.