
A2 e D2 non sono intercambiabili solo perché entrambi sono acciai per utensili da lavorazione a freddo temprati in aria. Il D2 viene comunemente scelto quando la resistenza all'usura abrasiva è il requisito principale; l'A2 viene spesso considerato quando è necessario un miglior equilibrio tra resistenza all'usura e resistenza alla scheggiatura del filo. La scelta corretta dipende dalla modalità di guasto, dalla geometria della sezione, dalle condizioni di trattamento termico, dalla finitura e dal costo di un guasto imprevisto dell'utensile, non solo dalla durezza.
Questo confronto è particolarmente utile per punzoni, blocchi di usura, lame e altri componenti meccanici per utensili. Non sostituisce una specifica di trattamento termico specifica per la qualità. Gli equivalenti commerciali e le qualità di marca possono differire, pertanto la descrizione d'acquisto deve identificare lo standard di riferimento, la condizione e le evidenze di accettazione.
Partire da come l'utensile si guasta
Ispezionare un componente guasto prima di scegliere un sostituto. Un filo di lavoro lucido o arrotondato indica usura; un angolo scheggiato, una cricca da intaglio o una frattura improvvisa indicano un problema diverso. Se un utensile viene scartato per usura ma il processo in realtà soffre di scheggiatura, selezionare un acciaio più resistente all'usura può rendere il guasto meno prevedibile anziché risolverlo.
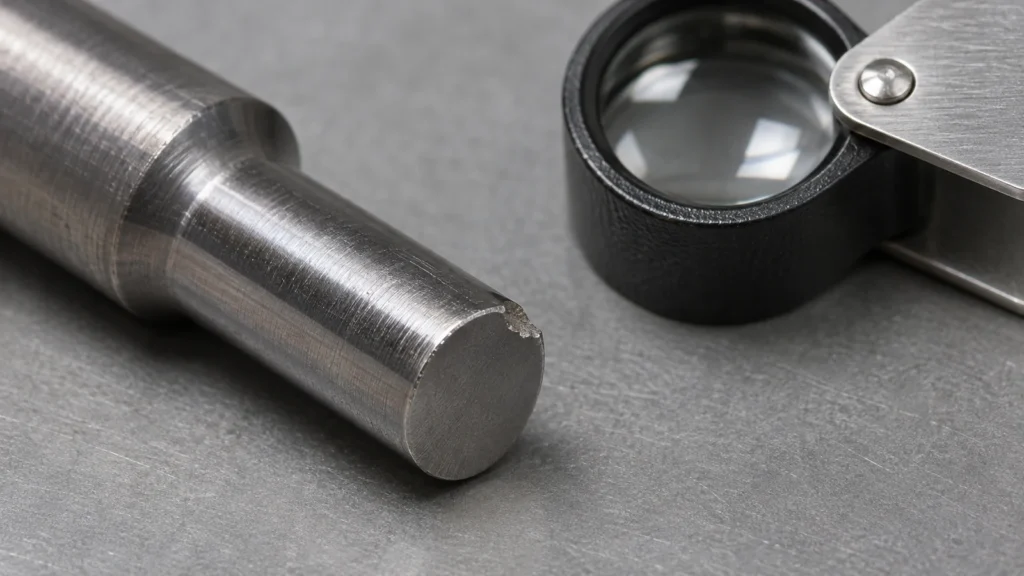
Registrare dove inizia il danno, se è localizzato, come viene applicato il carico e se il guasto segue una bruciatura da rettifica, una transizione brusca, un'inclusione o una distorsione da trattamento termico. La scelta A2/D2 è significativa solo dopo aver separato i rischi di usura abrasiva, adesiva, impatto e frattura grossolana. Anche le linee guida sugli utensili dei produttori di acciaio considerano il meccanismo dominante di usura o frattura come criterio di selezione.
La resistenza all'usura ha un costo
L'elevata lega e la struttura a carburi del D2 lo rendono attraente dove l'usura abrasiva è severa. Nello stesso utensile, tuttavia, un filo sottile non supportato, un cambiamento brusco di sezione, un impatto o una concentrazione di tensioni possono rendere la scheggiatura il guasto dominante. L'A2 viene spesso considerato dove l'applicazione richiede un profilo di usura meno estremo e una maggiore tolleranza al danneggiamento del filo, sebbene il risultato dipenda dall'acciaio esatto, dal trattamento termico e dalla geometria.
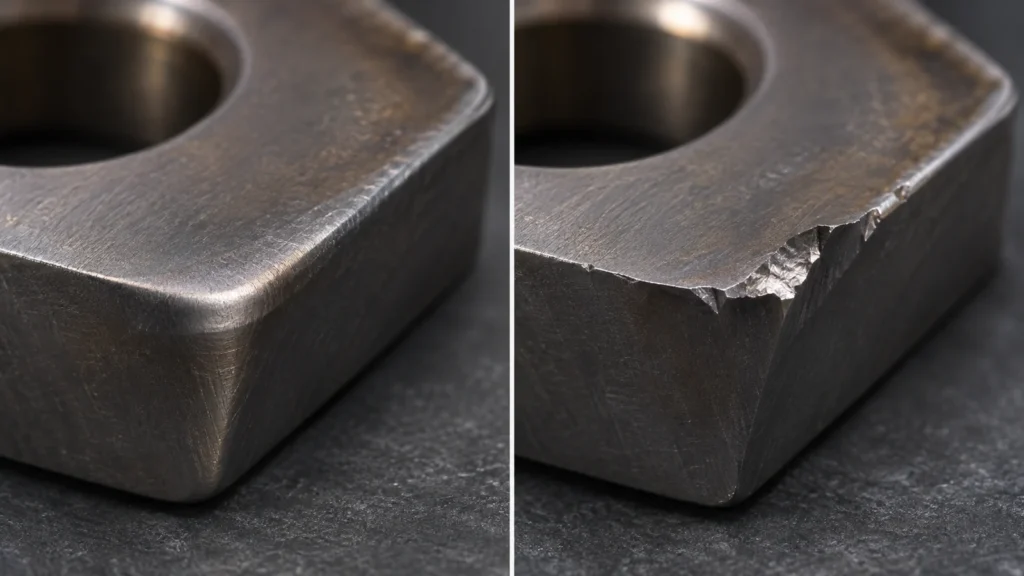
Non tradurre il diagramma delle proprietà relative di un singolo produttore in una classifica universale per ogni prodotto A2 e D2. Il diagramma è un utile confronto indicativo nel contesto di materiale e prova dichiarato. La distribuzione dei carburi, la pulizia, il percorso di produzione, il trattamento termico e la durezza di lavoro possono tutti modificare le prestazioni. Per un utensile ad alto costo, una piccola prova controllata con criteri di guasto documentati può essere più preziosa di un generico “aggiornamento” al D2.
La geometria può superare l'etichetta della qualità
Punzoni sottili, piccoli raggi, spalle strette e tagli interrotti concentrano le sollecitazioni. Un acciaio nominalmente più resistente o più resistente all'usura non può compensare un percorso di carico fragile. Verificare il supporto del filo, il gioco, l'allineamento, il supporto posteriore e la direzione della forza. Una transizione raccordata o un supporto più ampio possono prolungare la vita senza cambiare il materiale.
Anche la condizione superficiale è importante. Danni da rettifica, spigoli interni vivi e transizioni grezze possono innescare cricche. Specificare chiaramente la superficie funzionale, la condizione ammessa dei bordi e gli eventuali raggi critici. Se l'utensile è soggetto a impatti o disallineamenti, descriverlo nella revisione dell'applicazione; i soli dati di durezza non rappresentano quel ciclo di lavoro.
Pianificare la lavorazione in funzione del trattamento termico
I componenti in acciaio per utensili vengono comunemente sgrossati prima della tempra e finiti successivamente dove la geometria o la superficie richiesta lo impongono. La sequenza esatta dipende dalla condizione del grezzo, dalle dimensioni della sezione, dal movimento previsto, dal sovrametallo residuo e dal processo di finitura. Non utilizzare un sovrametallo universale copiato da un grado o da una forma diversi. Concordare il recupero dei riferimenti e le fasi di ispezione affinché lo spigolo critico possa essere individuato dopo il trattamento.
Il costo di lavorazione può differire tra A2 e D2 a causa della durezza, del contenuto di carburi, della condizione del grezzo e della quantità di rettifica o elettroerosione necessaria. Identificare quali caratteristiche devono essere lavorate prima del trattamento termico, quali possono essere rettificate di finitura e se la ricottura dell'elettroerosione o l'integrità superficiale richiedano lavorazioni aggiuntive. La pagina del materiale A2 che pagina del materiale D2 forniscono un contesto specifico per il grado; non definiscono lo standard di accettazione del trattamento termico del cliente.
Per la sequenza di processo più ampia, confrontare la pianificazione del trattamento termico con i requisiti di riferimento e finitura del pezzo. Se rettifica di precisione fa parte del ciclo, riportare sul disegno il profilo finito, la superficie e i riferimenti di ispezione.
A2 e D2 al momento della decisione
| Evidenza applicativa | Indicazione da valutare | Domanda prima del rilascio |
|---|---|---|
| Usura abrasiva severa, spigolo ben supportato | Valutare D2 | Il rischio di scheggiatura legato al carburo rimarrà accettabile in questa geometria? |
| Danneggiamento del filo o impatto dominano la vita utensile | Valutare A2 o un'alternativa più tenace | Il tasso di usura è accettabile se la tenacità migliora? |
| Sezione sottile o caratteristica sensibile all'intaglio | Rivedere prima geometria e trattamento termico | Supporto, raggio o allineamento del carico possono ridurre la concentrazione di sollecitazioni? |
| Attrezzatura ad alto costo o critica per la sicurezza | Qualificare la qualità e la condizione esatte del fornitore | Quali ispezioni, intervallo di durezza e prove di guasto sono richiesti? |
La tabella è un ausilio decisionale, non una garanzia sul materiale. Confermare la qualità esatta e i dati del fornitore prima di sostituire un acciaio con un altro.
Specificare la condizione, non solo il nome
Una specifica utilizzabile identifica A2 o D2 tramite la norma richiesta o il prodotto denominato, la condizione di fornitura, i requisiti di trattamento termico, l'intervallo di accettazione della durezza, i requisiti critici di superficie e filo e i registri di tracciabilità. Aggiungere le dimensioni che devono essere verificate dopo il trattamento termico e il metodo o lo schema di riferimento quando l'ambiguità di misurazione potrebbe influire sull'accettazione.
In breve: iniziare dal meccanismo di danneggiamento. D2 è un candidato logico quando prevale l'usura abrasiva; A2 può essere l'indagine migliore quando prevalgono scheggiatura del filo e tenacità. Poi verificare la decisione rispetto a geometria, trattamento, finitura e prove effettive di vita utensile.