
A2 et D2 ne sont pas interchangeables du seul fait que tous deux sont des aciers à outils pour travail à froid durcissant à l'air. Le D2 est couramment choisi lorsque la résistance à l'usure abrasive est l'exigence principale ; l'A2 est souvent envisagé lorsqu'un meilleur équilibre entre résistance à l'usure et résistance à l'écaillage du tranchant est nécessaire. Le bon choix dépend du mode de défaillance, de la géométrie de la section, de l'état de traitement thermique, de la finition et du coût d'une défaillance imprévue de l'outil — et non de la dureté seule.
Cette comparaison est particulièrement utile pour les poinçons, les blocs d'usure, les lames et autres composants d'outillage usinés. Elle ne remplace pas une spécification de traitement thermique propre à une nuance. Les équivalents commerciaux et les nuances de marque peuvent différer ; la description d'achat doit donc identifier la norme applicable, l'état et les preuves d'acceptation.
Commencer par le mode de défaillance de l'outil
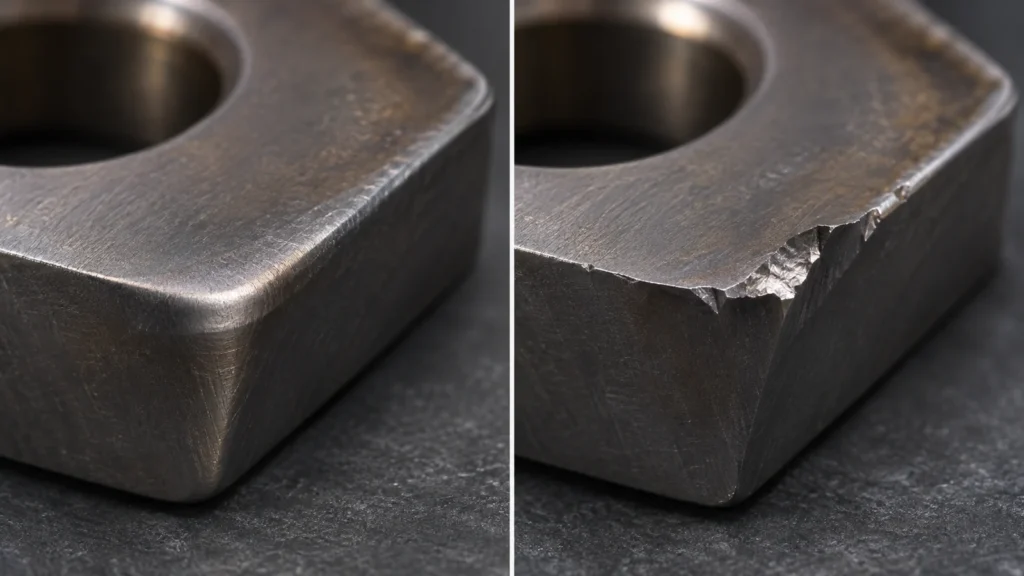
Inspecter un composant défaillant avant de choisir un remplacement. Un tranchant de travail poli ou arrondi indique une usure ; un coin écaillé, une fissure partant d'une entaille ou une rupture soudaine indiquent un problème différent. Si un outil est mis au rebut pour usure alors que le procédé souffre en réalité d'écaillage, choisir un acier plus résistant à l'usure peut rendre la défaillance moins prévisible plutôt que de la résoudre.
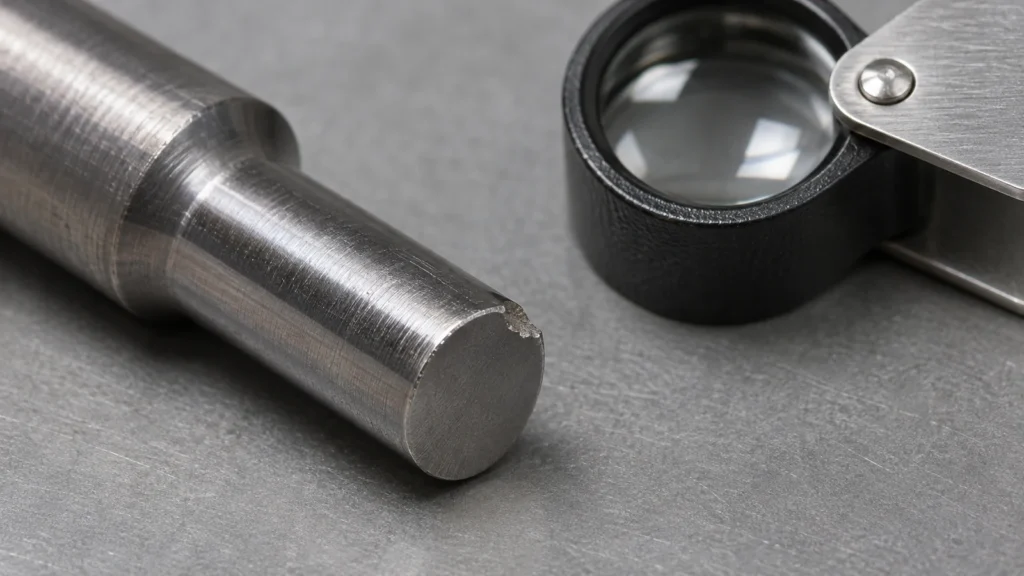
Consigner l'endroit où le dommage commence, s'il est localisé, comment la charge est appliquée, et si la défaillance suit une brûlure de meulage, une transition vive, une inclusion ou une déformation de traitement thermique. Le choix A2/D2 n'a de sens qu'après avoir distingué les risques d'usure abrasive, d'usure adhésive, d'impact et de rupture franche. Les recommandations d'outillage des producteurs d'acier considèrent également le mécanisme dominant d'usure ou de rupture comme critère de sélection.
La résistance à l'usure a un coût
La forte teneur en alliage et la structure à carbures du D2 le rendent attractif là où l'usure abrasive est sévère. Toutefois, dans le même outil, un tranchant mince non supporté, un changement brusque de section, un impact ou une concentration de contraintes peuvent faire de l'écaillage la défaillance déterminante. L'A2 est souvent envisagé lorsque l'application exige un profil d'usure moins extrême et une plus grande tolérance à l'endommagement du tranchant, bien que le résultat dépende de l'acier exact, du traitement thermique et de la géométrie.
Ne pas transformer le graphique comparatif des propriétés d'un seul fabricant en classement universel pour tous les produits A2 et D2. Ce graphique est une comparaison indicative utile dans le contexte de matériau et d'essai qu'il précise. La répartition des carbures, la propreté, la voie de production, le traitement thermique et la dureté d'emploi peuvent tous modifier les performances. Pour un outil coûteux, un petit essai contrôlé avec des critères de défaillance documentés peut être plus précieux qu'une “ amélioration ” générique vers le D2.
La géométrie peut primer sur l'étiquette de nuance
Les poinçons minces, les petits rayons, les portées étroites et les coupes interrompues concentrent les contraintes. Un acier nominalement plus résistant ou plus résistant à l'usure ne peut pas compenser un chemin de charge fragile. Examiner le support du tranchant, le jeu, l'alignement, le soutien et la direction de la force. Une transition arrondie ou un support plus large peut prolonger la durée de vie sans changer le matériau.
L'état de surface compte aussi. Les dommages de meulage, les angles internes vifs et les transitions rugueuses peuvent amorcer des fissures. Spécifier clairement la surface de travail, l'état de tranchant admissible et tout rayon critique. Si l'outil subit des impacts ou des désalignements, le décrire lors de l'analyse de l'application ; les données de dureté seules ne représentent pas ce cycle de service.
Planifier l'usinage en fonction du traitement thermique
Les composants en acier à outils sont couramment ébauchés avant la trempe et finis ensuite lorsque la géométrie ou l'état de surface requis l'exigent. La séquence exacte dépend de l'état de la matière brute, de la dimension de la section, des déformations attendues, du stock restant et du procédé de finition. N'utilisez pas une surépaisseur universelle copiée d'une autre nuance ou d'une autre forme. Convenez des étapes de reprise des références et de contrôle afin que l'arête critique puisse être localisée après le traitement.
Le coût d'usinage peut différer entre l'A2 et le D2 en raison de la dureté, de la teneur en carbures, de l'état de la matière brute et de la quantité de rectification ou d'électroérosion nécessaire. Identifiez les caractéristiques qui doivent être usinées avant le traitement thermique, celles qui peuvent être rectifiées en finition, et si la zone refondue par EDM ou l'intégrité de surface nécessite des travaux supplémentaires. Les pages page matériau A2 et page matériau D2 du site fournissent un contexte spécifique à la nuance ; elles ne définissent pas le standard d'acceptation du traitement thermique du client.
Pour la séquence de processus globale, comparez la planification du traitement thermique avec les exigences de référence et de finition de la pièce. Si rectification de précision fait partie de la gamme, indiquez sur le plan le profil fini, l'état de surface et les références de contrôle.
A2 et D2 au moment de la décision
| Preuves d'application | Orientation à évaluer | Question avant validation |
|---|---|---|
| Usure abrasive sévère, arête bien soutenue | Évaluer le D2 | Le risque d'écaillage lié aux carbures restera-t-il acceptable dans cette géométrie ? |
| Les dommages ou impacts sur les arêtes dominent la durée de vie de l'outil | Évaluer l'A2 ou une alternative plus tenace | Le taux d'usure est-il acceptable si la ténacité s'améliore ? |
| Section mince ou caractéristique sensible aux entailles | Examiner d'abord la géométrie et le traitement thermique | Un support, un rayon ou un alignement de charge peuvent-ils réduire la concentration de contraintes ? |
| Outillage coûteux ou critique pour la sécurité | Qualifier la nuance et l'état exacts du fournisseur | Quels contrôles, quelle plage de dureté et quelles preuves de défaillance sont requis ? |
Le tableau est une aide à la décision, non une garantie matérielle. Confirmez la nuance exacte et les données du fournisseur avant de substituer un acier à un autre.
Spécifier l'état, pas seulement le nom
Une spécification utilisable identifie l'A2 ou le D2 par la norme requise ou le produit nommé, l'état de livraison, les exigences de traitement thermique, la plage d'acceptation de dureté, les exigences critiques de surface et d'arête, ainsi que les enregistrements de traçabilité. Ajoutez les dimensions à vérifier après traitement thermique et la méthode ou le schéma de référence lorsque l'ambiguïté de mesure pourrait affecter l'acceptation.
En bref : commencez par le mécanisme d'endommagement. Le D2 est un candidat logique lorsque l'usure abrasive domine ; l'A2 peut être la meilleure piste d'investigation lorsque l'écaillage des arêtes et la ténacité dominent. Confrontez ensuite la décision à la géométrie, au traitement, à la finition et aux preuves réelles de durée de vie de l'outil.