
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
工具鋼A2
AISI A2は、冷間工具鋼ファミリーにおける汎用性のベンチマークを代表する材料です。これは空気焼入れ合金であり、S7の靭性とD2の耐摩耗性の間で優れた妥協点を提供します。A2の決定的な特徴は、熱処理時の優れた寸法安定性です。油焼入れではなく空気焼入れされるため、内部応力と歪みが最小限に抑えられます。Jucheng Precisionでは、この安定性を活用して、高精度のパンチダイス、複雑なゲージ、堅牢な機械部品を製造しています。焼なまし状態での初期CNCフライス加工から、硬化後(58~62 HRC)部品の最終精密研削まで、プロセス全体を管理し、お客様の工具が故障することなく数百万サイクルにわたって稼働することを保証します。.
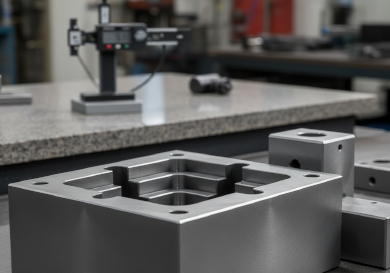
工具鋼A2の加工能力
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 焼なまし状態でのフライス加工 | A2は通常、焼なまし状態(約200 HB)で加工されます。硬化前に複雑なダイス形状を作成するために高速フライス加工を活用します。. | 当社の5軸Haas機は、複雑なポケットやプロファイルを高効率で削り出すことができ、カスタム工具のリードタイムを短縮します。. |
| ハードミリング(熱処理後) | 専用のセラミックまたはCBN切削工具を使用し、58~62 HRCに空気焼入れした後のA2を仕上げ加工します。. | これにより、熱処理による微細な歪みを修正でき、重要なダイス形状が重研削なしで完全に整合することを保証します。. |
| 精密平面研削 | 硬化後のA2プレートおよびブロックにおいて、究極の平面度と平行度を実現します。. | 当社は平面度公差を0.005mm以内に保持しており、これは多段プレス金型や精密治具に不可欠です。. |
| ワイヤ放電加工の統合 | 硬化したA2ブロックに鋭い内角や複雑なプロファイルを加工するためにワイヤ放電加工を使用します。. | Juchengは完全なワークフローを提供します:CNC粗加工 → 熱処理 → ワイヤ放電仕上げ → 精密研削。. |
工具鋼A2の製作ガイドライン
寸法安定性:
A2は「空気焼入れ」鋼であり、焼入れ処理中の歪みが油焼入れ鋼(O1など)よりも大幅に少ないことを意味します。. ヒント: このため、寸法精度が重要な複雑な金型に最適です。.
熱処理プロセス:
最高の性能を引き出すには、A2を約950°Cまで加熱し、静止空気中で冷却する必要があります。. ヒント: 材料を安定化させ、一貫した58~62 HRCを達成するために、常に二重焼戻しを実施しています。.
コーナーR:
A2は安定していますが、鋭い内角は依然として応力集中源となる可能性があります。. ヒント: 工具の疲労寿命を向上させるため、フライス加工したポケットには常に小さなR(最小0.5mm)を設けてください。.
研削時の注意:
焼入れされたA2は、砥石の切込みが強すぎると「研削焼け」に敏感になることがあります。. ヒント: 仕上げ研削時の表面軟化を防ぐため、特定の砥石粒度と軽いパスを使用しています。.
主な用途
プレス・打抜き金型
耐摩耗性が最も重要となる大量金属成形用のパンチ、ダイセグメント、ストリッパープレート。.
精密ゲージ
長年にわたる産業用途でサイズを維持する必要があるリングゲージ、プラグゲージ、マスターブロック。.
産業用ナイフ
せん断刃、ロータリーカッター、および木材チッピング用ナイフは、靭性と刃先保持性のバランスが求められます。.
射出成形用インサート
プラスチック金型内の小型で摩耗の激しいインサートで、A2は標準的なP20や420ステンレスよりも優れた耐久性を提供します。.
特性
| 密度 | 7.86 g/cm³ |
| 引張強度 | 2000+ MPa |
| 降伏強度 | 1500+ MPa |
| 硬さ | 58~62 HRC |
| 衝撃強度 | 27 J (シャルピーVノッチ) |
| 熱伝導率 | 26.0 W/m-K |
| 被削性評価 | 60%(焼なまし) |
| 溶接性 | 不良 |
| 耐摩耗性 | 高い |
| 焼入れ時の安定性 | 優れた |
| 最大部品サイズ | 2000 x 800 x 600 mm |