
A2 и D2 не являются взаимозаменяемыми только потому, что обе марки относятся к воздушно-закаливаемым инструментальным сталям для холодной обработки. D2 обычно выбирают, когда главным требованием является стойкость к абразивному износу; A2 часто рассматривают, когда необходим лучший баланс между износостойкостью и сопротивлением выкрашиванию кромки. Правильный выбор зависит от характера отказа, геометрии сечения, состояния после термообработки, отделки и стоимости незапланированного отказа инструмента, а не только от твёрдости.
Это сравнение наиболее полезно для пуансонов, износостойких вставок, лезвий и других механически обработанных деталей инструмента. Оно не заменяет спецификацию термообработки для конкретной марки. Коммерческие аналоги и фирменные марки могут различаться, поэтому в закупочном описании следует указывать применимый стандарт, состояние и подтверждающие данные приёмки.
Начните с того, как инструмент выходит из строя
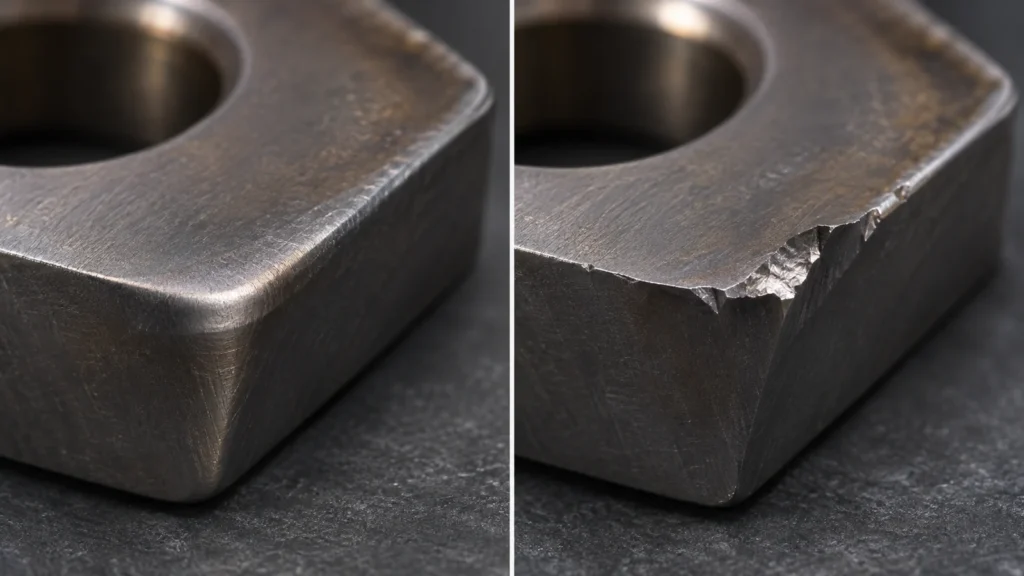
Перед выбором замены осмотрите вышедшую из строя деталь. Полированная или скруглённая рабочая кромка указывает на износ; выкрошенный угол, трещина от концентратора или внезапное разрушение указывают на другую проблему. Если инструмент списывают из-за износа, но процесс фактически страдает от выкрашивания, выбор более износостойкой стали может сделать отказ менее предсказуемым, а не решить проблему.
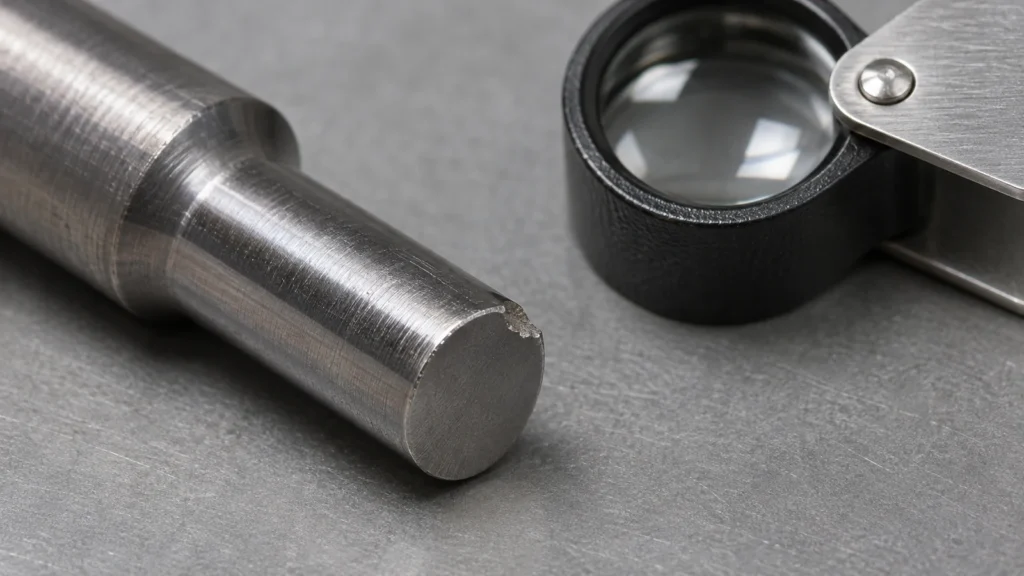
Зафиксируйте, где начинается повреждение, локализовано ли оно, как прикладывается нагрузка и связан ли отказ с прижогом при шлифовании, резким переходом, включением или короблением при термообработке. Выбор между A2 и D2 имеет смысл только после разделения рисков абразивного, адгезионного, ударного износа и полного разрушения. Рекомендации производителей стали также рассматривают доминирующий механизм износа или разрушения как определяющий фактор выбора.
Износостойкость имеет свою цену
Высоколегированная структура и структура карбидов D2 делают её привлекательной там, где абразивный износ силён. Однако в том же инструменте тонкая неподкреплённая кромка, резкое изменение сечения, удар или концентрация напряжений могут сделать выкрашивание определяющим отказом. A2 часто рассматривают там, где применение требует менее экстремального профиля износа и большей стойкости к повреждению кромки, хотя результат зависит от конкретной стали, термообработки и геометрии.
Не превращайте относительную диаграмму свойств одного производителя в универсальный рейтинг для всех изделий из A2 и D2. Диаграмма представляет собой полезное ориентировочное сравнение в рамках указанного материала и условий испытаний. Распределение карбидов, чистота, технологический маршрут, термообработка и рабочая твёрдость могут изменить характеристики. Для дорогостоящего инструмента небольшое контролируемое испытание с документированными критериями отказа может быть ценнее, чем обобщённое “улучшение” до D2.
Геометрия может перевесить маркировку марки
Тонкие пуансоны, малые радиусы, узкие пояски и прерывистое резание концентрируют напряжения. Номинально более прочная или более износостойкая сталь не может компенсировать хрупкий путь нагрузки. Проверьте опору кромки, зазор, центрирование, подкладку и направление усилия. Скруглённый переход или более широкая опора могут продлить срок службы без изменения материала.
Состояние поверхности также имеет значение. Повреждения при шлифовании, острые внутренние углы и грубые переходы могут инициировать трещины. Чётко указывайте рабочую поверхность, допустимое состояние кромки и все критические радиусы. Если инструмент подвергается ударам или несоосности, опишите это при анализе применения; одни лишь данные о твёрдости не отражают такой рабочий цикл.
Планируйте механическую обработку с учётом термообработки
Компоненты из инструментальной стали обычно подвергаются черновой обработке перед закалкой и чистовой обработке после неё, если этого требует необходимая геометрия или поверхность. Точная последовательность зависит от состояния заготовки, размера сечения, ожидаемого коробления, остаточного припуска и процесса чистовой обработки. Не используйте универсальный припуск, скопированный с другой марки или формы. Согласуйте этапы восстановления баз и контроля, чтобы критическая кромка могла быть定位 после обработки.
Стоимость обработки может различаться между A2 и D2 из-за твёрдости, содержания карбидов, состояния заготовки и объёма шлифования или электроэрозионной обработки. Определите, какие элементы должны быть обработаны перед термообработкой, какие можно прошлифовать начисто, и требует ли переплавленный слой или целостность поверхности после ЭЭО дополнительной обработки. На сайте страница материала A2 и страница материала D2 приводятся сведения, специфичные для марки; они не определяют стандарт приёмки термообработки заказчика.
Для более широкой последовательности процесса сравните планирование термообработки с требованиями к базам и чистоте поверхности детали. Если прецизионное шлифование входит в маршрут, укажите на чертеже готовый профиль, поверхность и контрольные базы.
A2 и D2 в точке принятия решения
| Подтверждающие данные по применению | Направление для оценки | Вопрос перед выпуском |
|---|---|---|
| Сильный абразивный износ, кромка хорошо поддержана | Оценить D2 | Останется ли риск сколов, связанных с карбидами, приемлемым для данной геометрии? |
| Повреждение кромки или ударная нагрузка определяют стойкость инструмента | Оцените A2 или более вязкую альтернативу | Приемлема ли скорость износа, если вязкость улучшится? |
| Тонкое сечение или элемент, чувствительный к концентрации напряжений | Сначала проверьте геометрию и термическую обработку | Могут ли опора, радиус или выравнивание нагрузки снизить концентрацию напряжений? |
| Дорогостоящая оснастка или оснастка, критичная для безопасности | Подтвердите точную марку и состояние поставщика | Какие требования к контролю, диапазону твердости и доказательствам отказа необходимы? |
Таблица является вспомогательным средством для принятия решений, а не гарантией свойств материала. Перед заменой одной стали на другую подтвердите точную марку и данные поставщика.
Указывайте состояние, а не только название
Пригодная спецификация идентифицирует A2 или D2 по требуемому стандарту или указанному продукту, состоянию поставки, требованиям к термической обработке, допустимому диапазону твердости, критическим требованиям к поверхности и кромкам, а также записям прослеживаемости. Добавьте размеры, которые необходимо проверить после термической обработки, и метод или схему баз, если неоднозначность измерений может повлиять на приемку.
Кратко: начните с механизма повреждения. D2 является логичным кандидатом, когда преобладает абразивный износ; A2 может быть лучшим вариантом для исследования, когда преобладают выкрашивание кромки и вязкость. Затем проверьте решение с учетом геометрии, обработки, отделки и фактических данных о стойкости инструмента.