
これまでに 316ステンレス鋼の機械加工, を扱ったことがある方なら、それがアルミニウムや標準的な炭素鋼を切削するのとは違うことはすでにご存じでしょう。このオーステナイト系合金は、難加工材としての評判を得ています。それは、敬意、準備、そして切削工具の下での挙動に関する確かな理解を要求する材料です。CNCプログラマー、工場経営者、あるいは船舶や医療用途向けに部品を指定するエンジニアであれ、 316ステンレス鋼の機械加工 を習得することは、収益性の高い生産と、工具の破損や部品のスクラップという悪夢との分かれ目になるかもしれません。.
このガイドは、加工データ、冶金学研究、そして実際の現場経験に基づいて、 316ステンレス鋼の機械加工. に関するあらゆる事柄を包括的に解説します。切削速度や工具選定から、加工硬化やクーラント戦略まで、この材料を安定的かつ継続的に加工するために必要な必須知識を網羅します。.
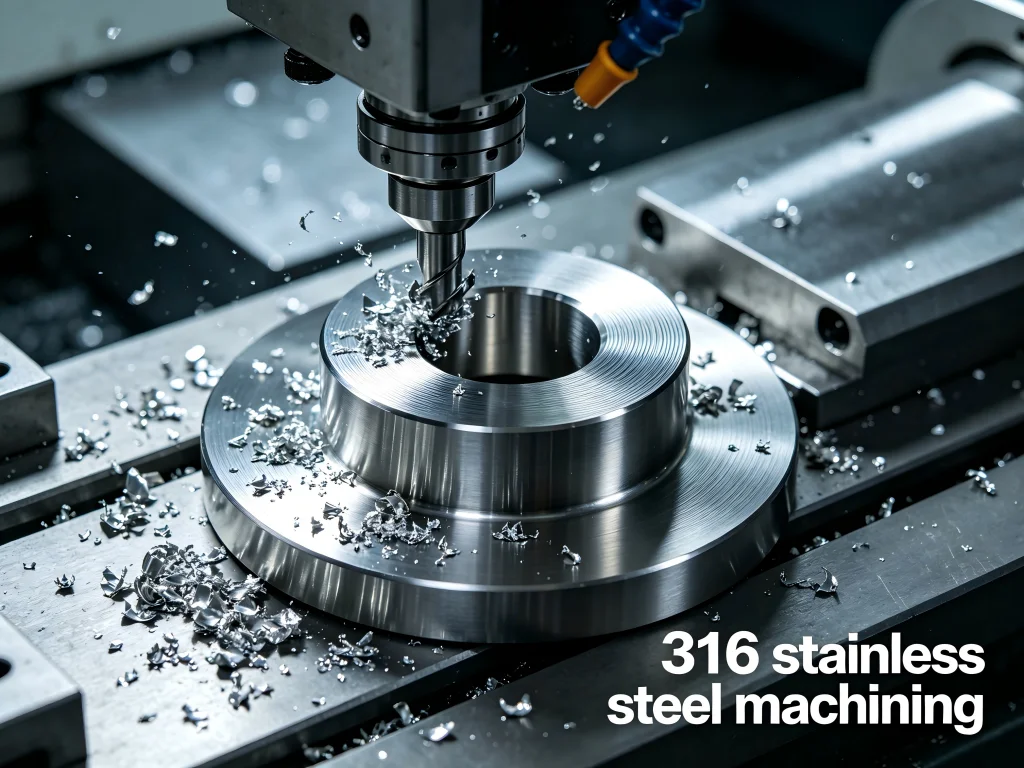
316ステンレス鋼とは何か?
加工の詳細に入る前に、何が 316ステンレス鋼 を特別なものにしているかを理解しておくと役立ちます。グレード316は、モリブデンを通常2~3パーセント含むオーステナイト系クロムニッケルステンレス鋼です。このモリブデンの添加が、より一般的なグレード304と316を区別する要因です。これにより、特に海水や化学処理プラントのような塩化物が豊富な環境において、合金の孔食およびすき間腐食に対する耐性が大幅に向上します。.
モリブデンの存在は、材料の機械的特性にも影響を与えます。316ステンレス鋼は304よりも高い降伏強度を持ち、約60 ksiに対し304は約42 ksiです。この高い強度と、304よりも約15パーセント高い加工硬化率が相まって、 316ステンレス鋼の機械加工 は最初からより要求の厳しい材料となっています。.
この材料は主に2つのバリエーションで入手できます。標準の316と316Lです。「L」は低炭素を意味し、最大0.03パーセントで、溶接時の炭化物析出を防ぎ、粒界腐食のリスクを低減します。 316ステンレス鋼の機械加工 その後の溶接を伴う用途では、316Lがしばしば好ましい選択肢となります。.
加工に影響を与える主な特性
316ステンレス鋼に固有のいくつかの特性は、その加工方法に直接影響します:
- 加工硬化傾向: 316は切削工具の下で急速に加工硬化します。工具が切削せずに滞留したり擦ったりすると、表面が瞬時に硬化し、即座に工具破損につながる可能性があります。.
- 熱伝導率が低い: 切削中に発生する熱は材料を通して素早く放散されません。代わりに切削エッジに集中し、工具摩耗を加速させます。.
- 高い靭性と延性: 材料は「粘り強く」、構成刃先の形成が起こりやすく、表面仕上げを悪化させ、切削抵抗を増大させます。.
- 中程度の被削性評価: 316の被削性評価は、B1112快削鋼を基準として約36~45パーセントです。.
これらの特性を理解することが、成功する 316ステンレス鋼の機械加工 戦略を策定するための第一歩です。本ガイドの残りの部分では、これらの材料特性に逆らうのではなく、うまく付き合う方法を説明します。.
316ステンレス鋼の被削性評価とその意味
316ステンレス鋼の被削性評価は、一般的に36~45パーセントとされています。しかし、その数値は実際に現場で何を意味するのでしょうか。実用的に言えば、45パーセントの被削性評価は、 316ステンレス鋼の機械加工 100パーセントと評価される快削鋼と比較して、切削時間がおよそ2倍かかり、工具消費が大幅に増えることを示しています。.
参考までに、316と他の一般的なステンレス鋼種との比較は以下のとおりです:
| ステンレス鋼種 | 被削性評価 | おおよそのSFM | 主な特性 |
|---|---|---|---|
| 303 | 70% | 150 | 快削性に優れ、自動旋盤に最適 |
| 304 | 45% | 70 | 耐食性良好、被削性は中程度 |
| 316/316L | 45% | 60 | 優れた耐食性、切削加工はより困難 |
| 321 | 38% | 60 | 安定化グレード、被削性は316と同程度 |
| 410 | 60% | 95 | マルテンサイト系、オーステナイト系より被削性に優れる |
データはthyssenkrupp Materialsの切削加工データに基づく
304と316は同じ被削性評価を共有しているものの、, 316ステンレス鋼の機械加工 一般により困難と見なされています。これは316の高い降伏強度と大きな加工硬化率により、工具への負荷が増大し、より慎重なパラメータ管理が必要となるためです。.
あるRedditの機械工はこう表現しました。「304も厄介だが、316は別格だ。目を離した隙に工具が消える。加工硬化に先手を打ち続けなければ、エンドミルが朝飯前に食われてしまう。」この意見は機械加工フォーラムの至る所で共感を呼んでいます——316ステンレス鋼の機械加工 不可能ではありませんが、規律が求められます。.
316ステンレス鋼に最適な切削速度と送り
速度と送りを正しく設定することが、成功の鍵を握る最も重要な要素と言えるでしょう 316ステンレス鋼の機械加工. この材料の低い熱伝導率と加工硬化傾向により、不適切なパラメータは工具の急速な破損や表面粗さの悪化、あるいはその両方を招く可能性があります。.
推奨切削速度
For 316ステンレス鋼の機械加工, 推奨切削速度(Vc)は通常、加工内容と工具に応じて毎分60~150メートルの範囲となります。以下に、より具体的なガイドラインを示します。
- 超硬インサートによる旋削: 粗加工では100~150 m/min、仕上げ加工では120~150 m/min
- 超硬工具によるフライス加工: 60~120 m/min、多くの加工では100 m/minが一般的な開始点となります
- 溝加工ミーリング: 75~150 m/min、ある研究では汎用溝加工ミーリングに150 m/minが最適とされています
- 高速度鋼(HSS)工具: HSSの赤熱硬さが低いため、大幅に低く、約15~25 m/minです
AISI 316ステンレス鋼の旋削に関する研究では、切削力を最小化し、表面粗さと消費電力を抑えつつ工具寿命を最大化する最適な組み合わせは、切削速度122.37 m/min、送り0.13176 mm/rev、切込み0.213 mmであることが分かりました。これらの値は、以下のための確かな基準点となります。 316ステンレス鋼の機械加工 の全体的な収益性を向上させます。.
推奨送り速度
送り速度ももう一つの重要なパラメータです。 316ステンレス鋼の機械加工, の場合、一般的な原則は、軟鋼よりも重い送りを使用することです。これにより、工具が表面に形成される加工硬化層の下に入り込むことができます。.
一般的な送り範囲は以下のとおりです。
- 旋削(mm/rev): 0.10~0.20 mm/rev、多くの加工では0.13~0.15 mm/revが最適値となります
- ミリング(mm/歯): 0.02~0.20 mm/歯、工具径と機械剛性によって異なります
- 溝加工ミーリング: ある研究では、汎用溝加工において0.15 mm/歯が最適であると特定されました
送り速度は、逃げ面摩耗に影響を与える最も重要な要因として特定されています 316ステンレス鋼の機械加工, 続いて切削速度と切込み深さが続きます。これは、加工上の問題をトラブルシューティングする際に、まず送りを適切に設定することが最優先であることを意味します。.
切込み深さの考慮事項
切込み深さは 316ステンレス鋼の機械加工 通常0.2~0.8 mmの範囲です。重要な原則は、加工硬化層の下まで達する十分な深さの切込みを行うことです。深さが不十分な軽切削では、工具が硬化した表面と擦れて摩耗が加速し、工具の破損につながる可能性があります。.
Facebookである経験豊富な機械加工者が次のように述べています。「316では、思い切って切削する必要があります。びびりながら削ると、材料は工具の目の前で加工硬化し、5分ごとにエンドミルを交換することになります。しっかり切削し、送りを維持して、さっさと終わらせましょう。」“
316ステンレス鋼加工のための工具選び
コスト効率の良い加工には適切な工具の選択が不可欠です 316ステンレス鋼の機械加工. この材料の靭性と研磨性は、高い切削力と温度に耐えられる工具を要求します.
超硬工具
超硬合金は、以下の加工における主力です 316ステンレス鋼の機械加工. 超硬工具は、この難加工材を扱うために必要な硬度と耐摩耗性を提供します。主な考慮事項は以下のとおりです:
- コーティング: TiAlN(窒化チタンアルミ)およびAlTiNコーティングは特に有効です。 316ステンレス鋼の機械加工 なぜなら、優れた耐熱性を提供し、摩擦を低減するからです
- 形状: ポジティブすくい角を備えた鋭利な切れ刃は、切削抵抗を低減し、加工硬化を防ぐのに役立ちます
- グレード: 断続切削にはより靭性の高い超硬グレードを、連続切削にはより耐摩耗性の高いグレードを使用してください
高速度鋼工具
ほとんどの場合に超硬が好まれますが、 316ステンレス鋼の機械加工 加工において、HSS工具には依然として役割があります。特に低速加工、複雑な工具形状、または超硬の脆性が懸念される状況では有用です。M42コバルトHSSはフライスカッターに人気の選択肢であり、低速切削時に硬度と強度の良好なバランスを提供します。.
工具の保持と剛性
工具の剛性は譲れない要件です。 316ステンレス鋼の機械加工. この材料を加工する際に発生する高い切削抵抗は、振動、びびり、工具のたわみを防ぐために剛性の高いセットアップを必要とします。主なポイントは以下のとおりです:
- 工具の突出し量を可能な限り短くしてください
- 工作機械自体が「堅牢」で、振動しにくいことを確認してください
- フライスの場合、カッターにできるだけ近い位置で支持された堅牢なアーバを使用してください
あるフォーラムの投稿者が指摘したように:「316はホビー用ミルでは加工できません。びびりが発生し、工具が折れ、ストレスが溜まるだけです。本物の馬力を持つ剛性の高い機械が必要です。」“
316ステンレス鋼加工における加工硬化の課題
加工硬化はおそらく最大の課題です。 316ステンレス鋼の機械加工. 316のようなオーステナイト系ステンレス鋼は、変形下で硬化する顕著な傾向があります。切削工具が材料に接触すると、表層が加工硬化し、より硬く切削抵抗が大きくなります。.
これにより自己強化的な問題が生じます。加工硬化した表面は切削が難しくなり、それがより多くの熱と摩擦を生み、さらなる加工硬化を引き起こし、工具の摩耗を早めます。この連鎖を断ち切るには、意図的な加工戦略が必要です。.
加工硬化を管理するための戦略
以下は、加工硬化を管理するための実証済みのアプローチです。 316ステンレス鋼の機械加工:
-
- 一定の送りを維持する: 工具を滞留させたり材料にこすりつけたりしないでください。一定の積極的な送りにより、切削エッジを加工硬化の進行面より常に先行させます
- 適切な切込み深さを取る: 加工硬化層の下まで届く十分な深さで切削します。浅い切削は工具が硬化した表面にこすりつく原因となります
- 鋭利な工具を使用する: 鈍い工具はより多くの摩擦と熱を発生させ、加工硬化を加速します
- 適切なクーラントを適用する: フラッドクーラントは温度を制御し、表面が過度に硬化するのを防ぐのに役立ちます
316ステンレス鋼のドライダウンミリングに関する研究では、送り速度が逃げ面摩耗に最も影響を与える因子であり、次いで切削速度と切込み深さであることが判明した。特定された最適パラメータは、送り速度0.2 mm/歯、切削速度100 m/分、切込み深さ0.8 mmであった。これらの値は、比較的積極的な送りの重要性を裏付けている。.
冷却剤と潤滑の戦略
効果的な冷却は成功に不可欠である 316ステンレス鋼の機械加工. この材料の低い熱伝導率により、熱が切れ刃に集中し、工具摩耗の急速な進行や工作物の損傷の可能性につながる。.
フラッドクーラント
大量のフラッドクーラントは、次の標準的なアプローチである 316ステンレス鋼の機械加工. これは複数の目的を果たす。すなわち、切削領域から熱を除去し、工具から切りくずを洗い流し、潤滑を提供する。316の場合、クーラント流量は304の加工と比較して最大20パーセント増やす必要がある場合がある。.
最小量潤滑(MQL)
MQLは、フラッドクーラントの代わりに微細なミスト状の潤滑剤を使用する代替手法である。SS-316のMQL旋削に関する研究では、ドライ旋削よりも優れた結果が得られる可能性があることが判明した。別の研究では、次の最適なMQLパラメータが特定された 316ステンレス鋼の機械加工 : 切削速度130 m/分、送り速度0.16 mm/回転。.
MQLは環境面およびコスト面の利点を提供するが、すべての 316ステンレス鋼の機械加工 加工、特に重切削の荒加工において十分な冷却を提供できない場合がある。.
高圧スピンドルスルークーラント
深穴加工やその他の要求の厳しい加工には、高圧スピンドルスルークーラントが非常に効果的である。高圧により切削領域から切りくずを排出しやすくなり、クーラントを切れ刃に直接供給する。.
316ステンレス鋼の一般的な用途
316ステンレス鋼がどこで使用されているかを理解することは、なぜ 316ステンレス鋼の機械加工 は非常に重要な能力です。この材料の卓越した耐食性により、過酷な環境向けの第一選択肢となっています。.
海洋および海洋沖合用途
316ステンレス鋼は海洋用ハードウェアの標準材料です。ボートの金具、プロペラシャフト、リギングスクリュー、海水淡水化プラントの部品はすべて、海水環境における耐食性のために 316ステンレス鋼の機械加工 に依存しています。海底ロボットのフレーム、コネクタ、スラスタハウジングは、海洋での多年間の使用のために316Lで指定されることが増えています。.
医療および医薬品機器
316Lステンレス鋼は、手術器具、整形外科用インプラント(一時的)、および医薬品機器の標準材料です。その生体適合性と体液および滅菌プロセスに対する耐性により、医療製造において不可欠なものとなっています。この材料の洗浄性は、医薬品および半導体製造環境においても重要です。.
化学および食品加工
化学処理機器、熱交換器、食品加工機械には316ステンレス鋼が頻繁に使用されます。モリブデン含有量により、インク、写真用薬品、紙、および繊維の製造に使用される腐食性化学物質に対する耐性が提供されます。食品加工では、ジュース充填設備など、酸性または高塩分のシナリオで316が好まれます。.
高温用途
316ステンレス鋼は800°Cで150 MPaの降伏強度を維持します—これは304より約20パーセント高い値です。これにより、ジェットエンジン部品、排気マニホールド、および炉の部品に適しています。.
304対316:どちらを選ぶべきか?
よくある質問として 316ステンレス鋼の機械加工 304と316のどちらを使用すべきかという議論があります。選択は用途の要件とコストの考慮事項によって決まります。.
耐食性の比較
316が304より優れている主な利点は、モリブデンの添加により耐食性が向上していることです。3.5パーセントの塩化ナトリウム溶液では、316の腐食速度はわずか0.001 mm/年であるのに対し、304は0.01 mm/年です。海洋、化学、医療用途では、コストが高いにもかかわらず、316が一般的に適しています。.
被削性の比較
304と316はどちらも被削性評価が45パーセントですが、実際の加工では316の方が難易度が高くなります。降伏強度が高く加工硬化率も大きいため、より慎重なパラメータ管理が必要となり、一般に工具寿命は短くなります。 316ステンレス鋼の機械加工, では、切削速度を304の120~150 m/分に対して通常80~120 m/分まで下げる必要があります。.
コストの考慮事項
316はモリブデン含有により304より30~50パーセント高価です。しかし、腐食環境ではライフサイクル総コストで316が有利となる場合があります。あるケーススタディでは、316を選択した海水淡水化装置メーカーは初期コストが40パーセント増加したものの、耐用年数が304の5年に対して15年に延び、保守コストを60パーセント削減できました。.
316ステンレス鋼加工にJuchengを選ぶ理由
信頼性が高く高品質な 316ステンレス鋼の機械加工, が必要な場合、製造パートナーの選択が重要です。Jucheng Precisionは、316ステンレス鋼のような難加工材に対するCNC加工サービスの信頼できるプロバイダーとして確固たる地位を築いています。.
堅牢な加工インフラ
Juchengは、 316ステンレス鋼の機械加工 に必要な高い切削力に振動なく対応できるよう特別に設計された高剛性CNCセンターを使用しています。これにより、複雑な部品でも寸法精度と表面完全性が確保されます。施設には150台以上のCNC機械を備え、あらゆる規模のプロジェクトに対応できる能力があります。.
表面完全性と後処理
Juchengは切断熱を慎重に制御して表面の変色を防ぎ、ステンレス鋼に耐食性をもたらす不動態酸化層を維持しています。医療および半導体用途向けに耐食性をさらに高める電解研磨も提供しています。. 不動態化—硝酸またはクエン酸を使用—は、次の後に強く推奨されます 316ステンレス鋼の機械加工 後の不動態化処理(硝酸またはクエン酸を使用)は、遊離鉄を除去しクロム酸化不動態層を最大化するために強く推奨されます。.
深穴ドリル加工能力
Juchengは、流体マニホールドやその他の厳しい用途向けに316Lの深く真っ直ぐな穴あけを専門としています。高圧スルースピンドルクーラントを使用して切りくずを効果的に排出し、深穴加工でも一貫した穴品質を維持します。.
材料認証とトレーサビリティ
Juchengは、モリブデン含有量やその他の材料特性を証明するミルサーティフィケートにより、完全なトレーサビリティを提供します。これは、材料の来歴を文書化する必要がある医療、海洋、航空宇宙製品のコンプライアンスにおいて不可欠です。.
加工硬化管理に関する専門知識
Juchengの加工哲学は、特徴的な加工硬化の課題に明確に対処しています。 316ステンレス鋼の機械加工. 彼らは「ヘビーチップ」加工アプローチを採用しています。これは、鋭利なコーティング超硬工具を使用し、一定の送り速度で加工硬化の前線を常に先行するものです。彼らのチームが言うように、「工具を滞留させたり擦ったりすると、表面が即座に硬化し、工具の破損を引き起こします」。.
短納期
時間に厳しいプロジェクトでは、Juchengの迅速な5軸CNCワークフローにより、完全に仕上げられた316L部品を最短10~14営業日で納品できます。このスピードと品質の組み合わせにより、試作と量産の両方において貴重なパートナーとなっています。.
316ステンレス鋼の加工に関するよくある質問
316ステンレス鋼の被削性評価はどのくらいですか?
316ステンレス鋼の被削性評価は、B1112快削鋼を基準として約36~45パーセントです。これは、より慎重なパラメータ管理が必要であり、一般に快削グレードと比較して工具寿命が短くなることを意味します。.
316ステンレス鋼にはどのくらいの切削速度を使用すべきですか?
For 316ステンレス鋼の機械加工 超硬工具を使用する場合、推奨切削速度は加工内容に応じて60~150 m/minの範囲です。良い出発点は、旋削で100~120 m/min、フライス加工で60~100 m/minです。研究により、旋削加工において切削力、表面粗さ、消費電力、工具寿命のバランスを取るのに最適な速度として122.37 m/minが特定されています。.
316ステンレス鋼の加工が非常に難しいのはなぜですか?
316の加工が難しいのは、いくつかの要因によるものです。高い加工硬化率、低い熱伝導率、高い靭性、そして構成刃先を形成しやすい傾向です。これらの特性の組み合わせにより、熱が切れ刃に集中し、工具が急速に摩耗し、材料が切削前線で硬化するため、困難な加工環境が生じます。.
316ステンレス鋼の加工に最適な工具の種類は何ですか?
コーティング超硬工具、特にTiAlNまたはAlTiNコーティングを施したものが、 316ステンレス鋼の機械加工. に最適です。ポジティブなすくい角を持つ鋭利な切れ刃は、切削力を低減し、加工硬化を防ぐのに役立ちます。一部の用途では、M42コバルトハイスをより低い切削速度で使用する場合があります。.
316を加工する際の加工硬化を防ぐにはどうすればよいですか?
加工硬化を防ぐには 316ステンレス鋼の機械加工, 一定の強い送り速度を維持し、硬化層の下まで達する十分な切込み深さを取り、鋭利な工具を使用し、十分なクーラントを適用してください。工具を滞留させたり材料にこすりつけたりしないでください。これは表面を加工硬化させ、工具を破損させる確実な方法です。.
316ステンレス鋼の加工にはどのクーラントを使用すべきですか?
大量のフラッドクーラントは、次の標準的なアプローチである 316ステンレス鋼の機械加工, 流量は304の加工と比較して20パーセント増やす必要がある場合があります。高圧スルースピンドルクーラントは深穴加工に効果的です。MQLは一部の作業に有効ですが、重切削の荒加工には十分な冷却を提供できない場合があります。.
304と316ではどちらが加工しやすいですか?
304と316は同様の被削性評価を持っていますが、実際には304の方が一般的にやや加工しやすいです。316は降伏強度が高く、加工硬化率も大きいため、工具への負担が大きく、より精密なパラメータ制御が必要です。316の切削速度は通常、304と比較して低減する必要があります。.
316ステンレス鋼の加工はどの業界で一般的に使用されていますか?
316ステンレス鋼の機械加工 は海洋および海洋沖合用途、医療機器製造、医薬品機器、化学処理、食品加工、航空宇宙で不可欠です。この材料の耐食性と生体適合性により、これらの要求の厳しい業界で標準的な選択肢となっています。.
結論
316ステンレス鋼の機械加工 is a challenging but highly valuable manufacturing capability. The material’s exceptional corrosion resistance, biocompatibility, and high-temperature strength make it indispensable in critical applications ranging from marine hardware to medical implants. However, its work hardening tendency, poor thermal conductivity, and toughness demand a deliberate, disciplined approach to machining.
Success with 316ステンレス鋼の機械加工 comes down to getting the fundamentals right: appropriate cutting speeds and feeds, sharp coated carbide tooling, adequate coolant, and rigid machine setups. The feed rate, in particular, has been identified as the most influential parameter affecting tool life. A strategy of taking aggressive cuts with constant feed—rather than light passes that risk work hardening—is the key to productive and cost-effective machining.
Whether you are machining 316 in your own shop or sourcing parts from a partner like Jucheng Precision, understanding these principles will help you achieve better results. Jucheng’s expertise in rigid machining, work hardening management, and post-processing—combined with their material certification and fast turnaround capabilities—makes them a strong choice for demanding 316ステンレス鋼の機械加工 プロジェクトに好まれる選択肢となっています。.
For more information about 316ステンレス鋼の機械加工 services or to discuss your specific project requirements, visit Juchengのウェブサイト または技術チームに直接お問い合わせください。.