
إذا سبق لك العمل مع تصنيع الفولاذ المقاوم للصدأ 316, ، فأنت تعلم بالفعل أنه ليس مثل قطع الألومنيوم أو حتى الفولاذ الكربوني القياسي. تكتسب هذه السبيكة الأوستنيتية سمعتها كمادة صعبة التصنيع—مادة تتطلب الاحترام والتحضير والفهم الراسخ لكيفية سلوكها تحت أداة القطع. سواء كنت مبرمج CNC، أو صاحب ورشة، أو مهندسًا يحدد الأجزاء لتطبيقات بحرية أو طبية، فإن إتقان تصنيع الفولاذ المقاوم للصدأ 316 قد يعني الفرق بين إنتاج مربح وكابوس من الأدوات المكسورة والأجزاء التالفة.
يستند هذا الدليل إلى بيانات التصنيع والأبحاث المعدنية والخبرة الواقعية في أرضية الورشة ليمنحك نظرة شاملة على كل ما يتعلق بـ تصنيع الفولاذ المقاوم للصدأ 316. من سرعات القطع واختيار الأدوات إلى التصلد بالتشكيل واستراتيجيات سائل التبريد، سنغطي المعرفة الأساسية التي تحتاجها لتصنيع هذه المادة بنجاح وباتساق.
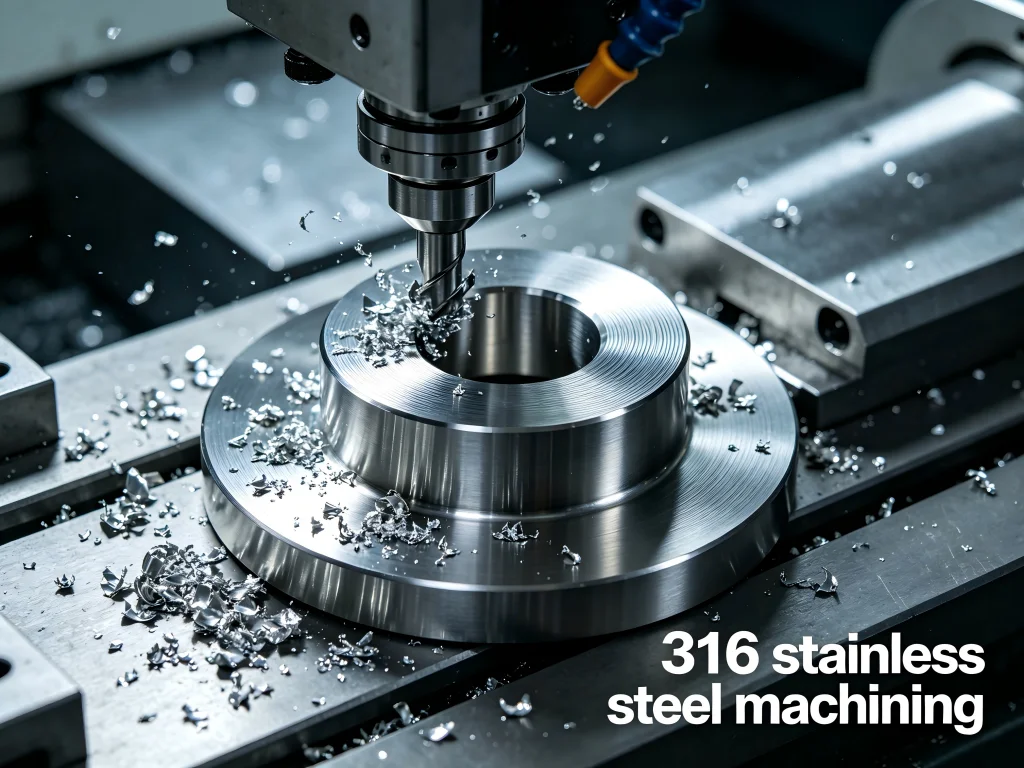
ما هو الفولاذ المقاوم للصدأ 316؟
قبل الخوض في تفاصيل التصنيع الآلي، من المفيد فهم ما يجعل الفولاذ المقاوم للصدأ 316 فريدًا. الدرجة 316 هي فولاذ مقاوم للصدأ أوستنيتي من الكروم والنيكل يحتوي على الموليبدينوم—عادةً بنسبة 2 إلى 3 بالمئة. هذه الإضافة من الموليبدينوم هي ما يميز 316 عن الدرجة 304 الأكثر شيوعًا. فهي تعزز بشكل كبير مقاومة السبيكة للتآكل الحُفَري والتآكل في الشقوق، لا سيما في البيئات الغنية بالكلوريد مثل مياه البحر أو مصانع المعالجة الكيميائية.
كما يؤثر وجود الموليبدينوم على الخصائص الميكانيكية للمادة. يتمتع الفولاذ المقاوم للصدأ من النوع 316 بقوة خضوع أعلى من 304—حوالي 60 كيلو رطل لكل بوصة مربعة مقارنة بنحو 42 كيلو رطل لكل بوصة مربعة لـ 304. هذه القوة الأعلى، مقترنة بمعدل تصلد بالتشكيل أعلى بنحو 15 بالمائة من 304، تجعل تصنيع الفولاذ المقاوم للصدأ 316 أكثر صعوبة منذ البداية.
تتوفر المادة في نوعين رئيسيين: 316 القياسي و316L. يشير الحرف “L” إلى الكربون المنخفض—بحد أقصى 0.03 بالمائة—مما يمنع ترسيب الكربيد أثناء اللحام ويقلل من خطر التآكل بين الحبيبات. بالنسبة لـ تصنيع الفولاذ المقاوم للصدأ 316 التطبيقات التي تتضمن لحامًا لاحقًا، غالبًا ما يكون 316L هو الخيار المفضل.
الخصائص الرئيسية التي تؤثر على التصنيع
تؤثر عدة خصائص متأصلة في الفولاذ المقاوم للصدأ 316 بشكل مباشر على كيفية تصنيعه:
- ميل التصلد بالتشكيل: يتصلب 316 بسرعة تحت أداة القطع. إذا توقفت الأداة أو احتكت بدلاً من القطع، يتصلب السطح على الفور، مما قد يؤدي إلى فشل الأداة فوراً.
- ضعف التوصيل الحراري: الحرارة المتولدة أثناء القطع لا تتبدد بسرعة عبر المادة. بدلاً من ذلك، تتركز عند حافة القطع، مما يسرّع تآكل الأداة.
- متانة وقابلية سحب عاليتان: المادة “لزجة” وعرضة لتكوين الحافة المتراكمة، مما يضعف جودة السطح ويزيد قوى القطع.
- تصنيف قابلية تصنيع معتدل: تبلغ قابلية تصنيع 316 حوالي 36 إلى 45 بالمئة مقارنة بالفولاذ سهل القطع B1112.
فهم هذه الخصائص هو الخطوة الأولى نحو تطوير تصنيع الفولاذ المقاوم للصدأ 316 استراتيجية ناجحة. سيوضح لك باقي هذا الدليل كيفية التعامل مع خصائص المادة هذه—لا ضدها.
تصنيف قابلية تصنيع الفولاذ المقاوم للصدأ 316 وما يعنيه
يُذكر عادةً أن تصنيف قابلية تصنيع الفولاذ المقاوم للصدأ 316 يتراوح بين 36 و45 بالمئة. لكن ماذا يعني هذا الرقم فعلياً لأرضية مصنعك؟ من الناحية العملية، يشير تصنيف قابلية التصنيع البالغ 45 بالمئة إلى أن تصنيع الفولاذ المقاوم للصدأ 316 يتطلب ضعف وقت القطع تقريباً ويستهلك أدوات أكثر بكثير مقارنة بفولاذ سهل القطع مصنف عند 100 بالمئة.
للسياق، إليك كيف يقارن 316 بدرجات الفولاذ المقاوم للصدأ الشائعة الأخرى:
| درجة الفولاذ المقاوم للصدأ | تقييم قابلية التشغيل | SFM التقريبي | الخصائص الرئيسية |
|---|---|---|---|
| 303 | 70% | 150 | سهل القطع، ممتاز للمخارط الأوتوماتيكية |
| 304 | 45% | 70 | مقاومة جيدة للتآكل، قابلية قطع متوسطة |
| 316/316L | 45% | 60 | مقاومة فائقة للتآكل، أصعب في التشغيل |
| 321 | 38% | 60 | درجة مثبتة، قابلية قطع مشابهة لـ 316 |
| 410 | 60% | 95 | مارتنسيتي، قابلية قطع أفضل من الدرجات الأوستنيتية |
البيانات مستمدة من بيانات التشغيل لشركة thyssenkrupp Materials
لاحظ أنه على الرغم من أن 304 و316 يتشاركان نفس تصنيف قابلية القطع،, تصنيع الفولاذ المقاوم للصدأ 316 يُعتبر عموماً أكثر صعوبة. وذلك لأن مقاومة الخضوع الأعلى لـ 316 ومعدل التصلب بالتشكيل الأكبر يعني أنه يضع ضغطاً أكبر على الأداة ويتطلب تحكماً أكثر دقة في المعاملات.
أحد مشغلي الماكينات على Reddit وصف الأمر قائلاً: “304 مزعج، لكن 316 وحش من نوع آخر. تغمض عينك وتجد الأداة قد اختفت. عليك أن تسبق التصلب بالتشكيل وإلا سيلتهم قواطعك الطرفية على الإفطار.” هذا الشعور يتردد صداه عبر منتديات التشغيل—تصنيع الفولاذ المقاوم للصدأ 316 ليس مستحيلاً، لكنه يتطلب انضباطاً.
سرعات وقيم التغذية المثلى للقطع لصلب 316 المقاوم للصدأ
ضبط السرعات وقيم التغذية بشكل صحيح هو arguably العامل الأكثر أهمية في النجاح تصنيع الفولاذ المقاوم للصدأ 316. إن التوصيل الحراري الضعيف للمادة وميلها للتصلب بالتشكيل يعني أن المعاملات غير الصحيحة قد تؤدي إلى فشل سريع للأداة، أو تشطيب سطحي رديء، أو كليهما.
سرعات القطع الموصى بها
لـ تصنيع الفولاذ المقاوم للصدأ 316, ، عادةً ما تتراوح سرعة القطع الموصى بها (Vc) بين 60 و150 مترًا في الدقيقة، اعتمادًا على العملية والأدوات. فيما يلي إرشادات أكثر تحديدًا:
- الخراطة باستخدام إدراجات الكربيد: من 100 إلى 150 م/دقيقة للتخشين؛ ومن 120 إلى 150 م/دقيقة للتشطيب
- التفريز بأدوات الكربيد: من 60 إلى 120 م/دقيقة، مع اعتبار 100 م/دقيقة نقطة بداية شائعة للعديد من العمليات
- تفريز الفتحات: من 75 إلى 150 م/دقيقة، مع تحديد 150 م/دقيقة كقيمة مثلى لتفريز الفتحات للأغراض العامة في إحدى الدراسات
- أدوات الفولاذ عالي السرعة (HSS): أقل بشكل ملحوظ—حوالي 15 إلى 25 م/دقيقة—بسبب الصلابة الحمراء المنخفضة للفولاذ عالي السرعة
وجدت دراسة بحثية حول خراطة الفولاذ المقاوم للصدأ AISI 316 أن التركيبة المثلى لتقليل قوة القطع وخشونة السطح واستهلاك الطاقة مع تعظيم عمر الأداة كانت سرعة قطع 122.37 م/دقيقة، وتغذية 0.13176 مم/لفة، وعمق قطع 0.213 مم. توفر هذه القيم نقطة مرجعية متينة لـ تصنيع الفولاذ المقاوم للصدأ 316 لعملياتك.
معدلات التغذية الموصى بها
معدل التغذية هو معامل حرج آخر. بالنسبة لـ تصنيع الفولاذ المقاوم للصدأ 316, ، المبدأ العام هو استخدام تغذية أثقل مما تستخدمه مع الفولاذ الطري. يساعد ذلك الأداة على النفاذ أسفل الطبقة المتصلدة بالتشكيل التي تتكون على السطح.
تشمل نطاقات التغذية النموذجية:
- الخراطة (مم/لفة): 0.10 إلى 0.20 مم/دورة، مع كون 0.13 إلى 0.15 مم/دورة نقطة مثالية للعديد من العمليات
- التفريز (مم/سن): 0.02 إلى 0.20 مم/سن، اعتمادًا على قطر الأداة وصلابة الماكينة
- تفريز الفتحات: تم تحديد 0.15 مم/سن كقيمة مثالية في إحدى الدراسات لتفريز الفتحات للأغراض العامة
تم تحديد معدل التغذية كالعامل الأكثر تأثيرًا على تآكل الجانب في تصنيع الفولاذ المقاوم للصدأ 316, يليه سرعة القطع وعمق القطع. وهذا يعني أن ضبط التغذية بشكل صحيح هو أولويتك الأولى عند استكشاف مشكلات التصنيع وإصلاحها.
اعتبارات عمق القطع
عمق القطع لـ تصنيع الفولاذ المقاوم للصدأ 316 يتراوح عادةً من 0.2 إلى 0.8 مم. ومن المبادئ الأساسية أخذ قطع عميق بما يكفي للنفاذ أسفل الطبقة السطحية المتصلدة بالتشكيل. فالقطع الخفيف بعمق غير كافٍ قد يتسبب في احتكاك الأداة بسطح متصلد، مما يسرّع التآكل وقد يؤدي إلى فشل كارثي للأداة.
لاحظ أحد الخراطين ذوي الخبرة على فيسبوك: “مع 316، عليك الالتزام بالقطع. إذا تعاملت معه بحذر مفرط، سيتصلد المعدن بالتشكيل مباشرة أمام الأداة وستضطر إلى استبدال رؤوس التفريز كل خمس دقائق. خذ قطعًا حقيقيًا، وحافظ على معدل التغذية مرتفعًا، واخرج.”
اختيار الأدوات لتصنيع الفولاذ المقاوم للصدأ 316
يُعد اختيار الأدوات المناسبة أمرًا ضروريًا لتحقيق تصنيع فعّال من حيث التكلفة تصنيع الفولاذ المقاوم للصدأ 316. لـ. وتتطلب متانة المادة وكشطها أدوات قادرة على تحمل قوى القطع ودرجات الحرارة العالية.
أدوات الكربيد
الكربيد الأسمنتي هو العمود الفقري لـ تصنيع الفولاذ المقاوم للصدأ 316. توفر أدوات الكربيد الصلابة ومقاومة التآكل اللازمتين للتعامل مع هذه المادة الصعبة. وتشمل الاعتبارات الرئيسية:
- الطلاءات: تُعد طلاءات TiAlN (نتريد التيتانيوم والألومنيوم) وAlTiN فعالة بشكل خاص لـ تصنيع الفولاذ المقاوم للصدأ 316 لأنها توفر مقاومة ممتازة للحرارة وتقلل من الاحتكاك
- الهندسة: تساعد حواف القطع الحادة ذات زوايا الجرف الموجبة على تقليل قوى القطع ومنع التصلد بالتشكيل
- الدرجة: استخدم درجات كربيد أكثر متانة للقطع المتقطع ودرجات أكثر مقاومة للتآكل للقطع المستمر
أدوات الفولاذ عالي السرعة
على الرغم من أن الكربيد يُفضَّل لمعظم تصنيع الفولاذ المقاوم للصدأ 316 العمليات، إلا أن أدوات HSS لا تزال لها مكانتها—لا سيما للعمليات منخفضة السرعة، أو أشكال الأدوات المعقدة، أو الحالات التي تكون فيها هشاشة الكربيد مصدر قلق. ويُعد HSS الكوبالت M42 خيارًا شائعًا لقواطع التفريز، حيث يوفر مزيجًا جيدًا من الصلابة والقوة عند سرعات قطع أقل.
تثبيت الأدوات والصلابة
صلابة الأداة أمر غير قابل للتفاوض في تصنيع الفولاذ المقاوم للصدأ 316. تتطلب قوى القطع العالية المتولدة عند تشغيل هذه المادة إعدادًا صلبًا لمنع الاهتزاز والارتجاف وانحراف الأداة. وتشمل النقاط الرئيسية:
- استخدم أقصر بروز ممكن للأداة
- تأكد من أن الماكينة نفسها “متينة” وغير عرضة للاهتزاز
- للتفريز، استخدم أعمدة متينة مع دعامات قريبة من القاطع قدر الإمكان
كما لاحظ أحد المساهمين في المنتدى: “لا يمكنك تشغيل 316 على مخرطة هواية. سيحدث اهتزاز، وستنكسر الأداة، وستشعر بالإحباط. تحتاج إلى آلة صلبة ذات قدرة حصانية حقيقية.”
تحدي التصلد الانفعالي في تشغيل الفولاذ المقاوم للصدأ 316
ربما يكون التصلد الانفعالي هو التحدي الأكبر منفردًا في تصنيع الفولاذ المقاوم للصدأ 316. الفولاذ المقاوم للصدأ الأوستنيتي مثل 316 لديه ميل واضح للتصلد تحت التشوه. عندما تلامس أداة القطع المادة، تتصلد الطبقة السطحية انفعاليًا، فتصبح أكثر صلابة وأكثر مقاومة للقطع.
وهذا يخلق مشكلة ذاتية التعزيز: فالطبقة السطحية المتصلدة انفعاليًا أصعب في القطع، مما يولّد مزيدًا من الحرارة والاحتكاك، مما يسبب مزيدًا من التصلد الانفعالي، مما يزيد من تآكل الأداة بسرعة أكبر. وكسر هذه الحلقة يتطلب استراتيجية تشغيل مدروسة.
استراتيجيات إدارة التصلد الانفعالي
فيما يلي أساليب مثبتة لإدارة التصلد الانفعالي أثناء تصنيع الفولاذ المقاوم للصدأ 316:
-
- الحفاظ على تغذية ثابتة: لا تدع الأداة تتوقف أو تحتك بالمادة أبدًا. فالتغذية الثابتة والقوية تُبقي حافة القطع متقدمة على جبهة التصلد الانفعالي
- خذ عمق قطع كافٍ: اقطع بعمق كافٍ للوصول إلى ما تحت الطبقة المتصلدة انفعاليًا. فالقطع الخفيف قد يجعل الأداة تحتك بسطح متصلد
- استخدم أدوات حادة: الأدوات الباهتة تولّد مزيدًا من الاحتكاك والحرارة، مما يسرّع التصلد الانفعالي
- طبّق مبردًا كافيًا: يساعد المبرد الغزير في التحكم في درجة الحرارة ومنع السطح من التصلد المفرط
وجدت دراسة حول الطحن الجاف السفلي للفولاذ المقاوم للصدأ 316 أن معدل التغذية كان العامل الأكثر تأثيرًا في تآكل الجانب، يليه سرعة القطع وعمق القطع. وكانت المعلمات المثلى المحددة هي معدل تغذية 0.2 مم/سن، وسرعة قطع 100 م/دقيقة، وعمق قطع 0.8 مم. وتؤكد هذه القيم على أهمية معدل تغذية عدواني نسبيًا.
استراتيجيات التبريد والتزييت
التبريد الفعّال ضروري لنجاح تصنيع الفولاذ المقاوم للصدأ 316. إن التوصيل الحراري الضعيف للمادة يعني أن الحرارة تتركز عند حافة القطع، مما يؤدي إلى تآكل سريع للأداة واحتمال تلف قطعة العمل.
مبرد الغمر
يُعدّ مبرد الغمر الغزير النهج القياسي لـ تصنيع الفولاذ المقاوم للصدأ 316. وهو يخدم أغراضًا متعددة: إزالة الحرارة من منطقة القطع، وطرد الرقائق بعيدًا عن الأداة، وتوفير التزييت. وبالنسبة إلى 316، قد يلزم زيادة تدفق المبرد بنسبة تصل إلى 20 بالمئة مقارنة بتشغيل 304.
التزييت بالكمية الدنيا (MQL)
MQL بديل يستخدم رذاذًا دقيقًا من المزيت بدلًا من مبرد الغمر. وقد وجدت الأبحاث حول الخراطة بتقنية MQL للفولاذ المقاوم للصدأ SS-316 أنها قد توفر نتائج أفضل من الخراطة الجافة. وحددت دراسة أخرى المعلمات المثلى لـ MQL من أجل تصنيع الفولاذ المقاوم للصدأ 316 بسرعة قطع 130 م/دقيقة ومعدل تغذية 0.16 مم/لفة.
يوفر MQL فوائد بيئية واقتصادية لكنه قد لا يوفر تبريدًا كافيًا لجميع تصنيع الفولاذ المقاوم للصدأ 316 العمليات، لا سيما عمليات التخشين الثقيلة.
مبرد عالي الضغط عبر المغزل
بالنسبة إلى ثقب الثقوب العميقة والعمليات الأخرى الصعبة، يكون المبرد عالي الضغط عبر المغزل فعّالًا للغاية. ويساعد الضغط العالي في إخلاء الرقائق من منطقة القطع ويوصل المبرد مباشرة إلى حافة القطع.
التطبيقات الشائعة للفولاذ المقاوم للصدأ 316
إن فهم أين يُستخدم الفولاذ المقاوم للصدأ 316 يساعد في تفسير سبب تصنيع الفولاذ المقاوم للصدأ 316 تُعد هذه قدرة مهمة للغاية. وتجعل مقاومة التآكل الاستثنائية للمادة الخيار الأمثل للبيئات الصعبة.
التطبيقات البحرية والبحرية الخارجية
الفولاذ المقاوم للصدأ 316 هو المادة القياسية للتجهيزات البحرية. تعتمد تركيبات القوارب، وأعمدة المراوح، وبراغي الحبال، ومكونات محطات تحلية المياه جميعًا على تصنيع الفولاذ المقاوم للصدأ 316 لمقاومتها للتآكل في البيئات المالحة. وتُحدَّد بشكل متزايد هياكل الروبوتات تحت سطح البحر، والموصلات، وأغلفة الدافعات من 316L للخدمة لسنوات متعددة في المحيط.
المعدات الطبية والصيدلانية
الفولاذ المقاوم للصدأ 316L هو المادة القياسية للأدوات الجراحية، والغرسات العظمية (المؤقتة)، والمعدات الصيدلانية. وتجعل التوافقية الحيوية ومقاومة سوائل الجسم وعمليات التعقيم منه مادة لا غنى عنها في تصنيع الرعاية الصحية. كما أن قابلية المادة للتنظيف بالغة الأهمية لبيئات التصنيع الصيدلاني وأشباه الموصلات.
المعالجة الكيميائية والغذائية
غالبًا ما تُستخدم معدات المعالجة الكيميائية، والمبادلات الحرارية، وآلات معالجة الأغذية من الفولاذ المقاوم للصدأ 316. ويوفر محتوى الموليبدينوم مقاومة للمواد الكيميائية المسببة للتآكل المستخدمة في إنتاج الأحبار، والمواد الكيميائية الفوتوغرافية، والورق، والمنسوجات. وفي معالجة الأغذية، يُفضَّل 316 للسيناريوهات الحمضية أو عالية الملح، مثل معدات تعبئة العصائر.
التطبيقات عالية الحرارة
يحافظ الفولاذ المقاوم للصدأ 316 على مقاومة إجهاد تبلغ 150 ميجاباسكال عند 800 درجة مئوية—أعلى بنحو 20 بالمائة من 304. وهذا يجعله مناسبًا لأجزاء محركات الطائرات النفاثة، ومجمعات العادم، ومكونات الأفران.
304 مقابل 316: أيهما تختار؟
من الأسئلة الشائعة في تصنيع الفولاذ المقاوم للصدأ 316 مناقشات ما إذا كان ينبغي استخدام 304 أو 316. ويعتمد الاختيار على متطلبات التطبيق واعتبارات التكلفة.
مقارنة مقاومة التآكل
الميزة الأساسية لـ 316 على 304 هي مقاومته الفائقة للتآكل، بفضل إضافة الموليبدينوم. في محلول كلوريد الصوديوم بنسبة 3.5 بالمائة، يتآكل 316 بمعدل 0.001 مم/سنة فقط، مقارنة بـ 0.01 مم/سنة لـ 304. بالنسبة للتطبيقات البحرية والكيميائية والطبية، عادةً ما يكون 316 الخيار الأفضل على الرغم من تكلفته الأعلى.
مقارنة قابلية التشغيل
على الرغم من أن كلاً من 304 و316 يشتركان في تقييم قابلية تشغيل بنسبة 45 بالمئة، فإن 316 أكثر صعوبة في التشغيل عملياً. فإجهاد الخضوع الأعلى ومعدل التصلب بالتشكيل الأكبر يعنيان أنه يتطلب تحكماً أكثر دقة في المعاملات وينتج عموماً عن عمر أداة أقصر. بالنسبة لـ تصنيع الفولاذ المقاوم للصدأ 316, ، غالباً ما تحتاج سرعات القطع إلى التخفيض إلى 80-120 م/دقيقة مقارنة بـ 120-150 م/دقيقة لـ 304.
اعتبارات التكلفة
316 أغلى بنسبة 30 إلى 50 بالمئة من 304 بسبب محتوى الموليبدينوم. ومع ذلك، قد تكون التكلفة الإجمالية لدورة الحياة لصالح 316 في البيئات المسببة للتآكل. وجدت إحدى دراسات الحالة أن مصنعاً لمعدات تحلية المياه اختار 316 فشهد زيادة في التكلفة الأولية بنسبة 40 بالمئة لكنه مدّد عمر الخدمة إلى 15 عاماً مقارنة بـ 5 أعوام لـ 304، مما خفّض تكاليف الصيانة بنسبة 60 بالمئة.
لماذا تختار جوتشنغ لتصنيع الفولاذ المقاوم للصدأ 316
عندما تحتاج إلى تصنيع الفولاذ المقاوم للصدأ 316, موثوقة وعالية الجودة، فإن اختيار شريك التصنيع مهم. أثبتت جوتشنغ بريسيجن نفسها كمزود موثوق لخدمات التصنيع باستخدام الحاسب الآلي للمواد الصعبة مثل الفولاذ المقاوم للصدأ 316.
بنية تحتية صلبة للتصنيع الآلي
تستخدم جوتشنغ مراكز CNC عالية الصلابة مصممة خصيصاً للتعامل مع قوى القطع الأعلى المطلوبة لـ تصنيع الفولاذ المقاوم للصدأ 316 دون اهتزاز. وهذا يضمن الدقة الأبعادية وسلامة السطح حتى في الأجزاء المعقدة. مع أكثر من 150 آلة CNC في منشأتها، لديها القدرة على التعامل مع مشاريع من أي حجم.
سلامة السطح والمعالجة اللاحقة
تتحكم Jucheng بعناية في حرارة القطع لمنع تغير لون السطح والحفاظ على طبقة الأكسيد السلبية التي تمنح الفولاذ المقاوم للصدأ مقاومته للتآكل. ويقدمون التلميع الكهربائي لتعزيز مقاومة التآكل بشكل أكبر لتطبيقات الطب وأشباه الموصلات. التخميل—باستخدام حمض النيتريك أو الستريك—يُوصى به بشدة بعد تصنيع الفولاذ المقاوم للصدأ 316 لإزالة الحديد الحر وتعظيم طبقة أكسيد الكروم السلبية.
قدرات الحفر للثقوب العميقة
تتخصص جوتشنغ في حفر تجاويف عميقة ومستقيمة في 316L لمجمعات السوائل وغيرها من التطبيقات الصعبة. وتستخدم سائل تبريد عالي الضغط عبر المغزل لإخراج الرقائق بفعالية، مع الحفاظ على جودة ثقب متسقة حتى في عمليات الثقوب العميقة.
اعتماد المواد وإمكانية التتبع
توفر Jucheng إمكانية تتبع كاملة مع شهادات المطاحن التي تؤكد محتوى الموليبدينوم وخصائص المواد الأخرى. وهذا أمر ضروري للمنتجات الطبية والبحرية والفضائية المتوافقة مع المعايير حيث يجب توثيق مصدر المواد.
خبرة في إدارة التصلد بالتشكيل
تتناول فلسفة التصنيع لدى Jucheng بشكل صريح تحدي التصلد بالتشكيل الذي يميز تصنيع الفولاذ المقاوم للصدأ 316. فهم يطبقون نهج تصنيع “الرقاقة الثقيلة” — باستخدام أدوات كربيد مطلية وحادة بمعدلات تغذية ثابتة للبقاء متقدمين على جبهة التصلد بالتشكيل. وكما يصفه فريقهم: “إن إبقاء الأداة أو حكّها يتسبب في تصلد السطح على الفور، مما يؤدي إلى فشل الأداة”.
تسليم سريع
بالنسبة للمشاريع الحساسة زمنياً، يمكن لسير العمل المعجل للتصنيع باستخدام الحاسب الآلي بخمسة محاور لدى Jucheng تسليم مكونات 316L تامة الصنع في غضون 10 إلى 14 يوم عمل. هذا المزيج من السرعة والجودة يجعلهم شريكاً قيماً لكل من النماذج الأولية ودورات الإنتاج.
الأسئلة الشائعة حول تصنيع الفولاذ المقاوم للصدأ 316
ما هو تصنيف قابلية التصنيع للفولاذ المقاوم للصدأ 316؟
يبلغ تصنيف قابلية التصنيع للفولاذ المقاوم للصدأ 316 حوالي 36 إلى 45 بالمئة مقارنةً بفولاذ B1112 سهل القطع. وهذا يعني أنه يتطلب تحكماً أكثر دقة في المعاملات ويؤدي عموماً إلى عمر أداة أقصر مقارنةً بالدرجات سهلة القطع.
ما سرعة القطع التي ينبغي أن أستخدمها للفولاذ المقاوم للصدأ 316؟
لـ تصنيع الفولاذ المقاوم للصدأ 316 مع أدوات الكربيد، تتراوح سرعات القطع الموصى بها من 60 إلى 150 م/دقيقة حسب العملية. نقطة بداية جيدة هي 100 إلى 120 م/دقيقة للخراطة و60 إلى 100 م/دقيقة للتفريز. وقد حددت الأبحاث أن 122.37 م/دقيقة هي السرعة المثلى لتحقيق التوازن بين قوة القطع وخشونة السطح واستهلاك الطاقة وعمر الأداة في عمليات الخراطة.
لماذا يصعب تصنيع الفولاذ المقاوم للصدأ 316 إلى هذا الحد؟
يصعب تصنيع 316 بسبب عدة عوامل: معدل التصلد بالتشكيل العالي، والتوصيل الحراري الضعيف، والمتانة العالية، والميل إلى تكوين حافة متراكمة. ويعني اجتماع هذه الخصائص أن الحرارة تتركز عند حافة القطع، وتتآكل الأدوات بسرعة، وتتصلب المادة قبل القطع، مما يخلق بيئة تصنيع صعبة.
ما نوع الأدوات الأفضل لتصنيع الفولاذ المقاوم للصدأ 316؟
أدوات الكربيد المطلية — وخاصة تلك المطلية بـ TiAlN أو AlTiN — هي الخيار المفضل لـ تصنيع الفولاذ المقاوم للصدأ 316. تساعد حواف القطع الحادة بزوايا ميل موجبة على تقليل قوى القطع ومنع التصلد بالتشكيل. وفي بعض التطبيقات، قد يُستخدم فولاذ HSS الكوبالت M42 بسرعات قطع أقل.
كيف أمنع التصلد الانفعالي عند تشغيل 316؟
لمنع التصلد الانفعالي أثناء تصنيع الفولاذ المقاوم للصدأ 316, حافظ على معدل تغذية ثابت وقوي؛ خذ عمق قطع كافٍ للوصول إلى ما تحت الطبقة المتصلدة؛ استخدم أدوات حادة؛ وطبّق مبردًا كافيًا. لا تدع الأداة تتوقف أو تحتك بالمادة أبدًا—فهذه طريقة مضمونة لتصلد السطح انفعاليًا وكسر الأداة.
ما المبرد الذي يجب أن أستخدمه لتشغيل الفولاذ المقاوم للصدأ 316؟
يُعدّ مبرد الغمر الغزير النهج القياسي لـ تصنيع الفولاذ المقاوم للصدأ 316, مع احتمال الحاجة إلى زيادة معدلات التدفق بنسبة 20 بالمئة مقارنة بتشغيل 304. المبرد عالي الضغط عبر المغزل فعال في الحفر العميق. يمكن أن يكون MQL فعالًا لبعض العمليات لكنه قد لا يوفر تبريدًا كافيًا للتخشين الثقيل.
أيهما أسهل في التشغيل، 304 أم 316؟
على الرغم من أن كلاً من 304 و316 لهما تقييمات قابلية تشغيل متشابهة، فإن 304 عمومًا أسهل إلى حد ما في التشغيل عمليًا. يتمتع 316 بقوة خضوع أعلى ومعدل تصلد انفعالي أكبر، مما يجعله أكثر إرهاقًا للأدوات ويتطلب تحكمًا أكثر دقة في المعاملات. عادةً ما تحتاج سرعات القطع لـ 316 إلى التخفيض مقارنة بـ 304.
ما الصناعات التي تستخدم تشغيل الفولاذ المقاوم للصدأ 316 بشكل شائع؟
تصنيع الفولاذ المقاوم للصدأ 316 ضروري في التطبيقات البحرية والمحطات البحرية، وتصنيع الأجهزة الطبية، والمعدات الصيدلانية، والمعالجة الكيميائية، ومعالجة الأغذية، والفضاء الجوي. تجعل مقاومة المادة للتآكل والتوافق الحيوي منها الخيار القياسي لهذه الصناعات الصعبة.
الخاتمة
تصنيع الفولاذ المقاوم للصدأ 316 قدرة تصنيعية صعبة لكنها عالية القيمة. تجعل مقاومة المادة الاستثنائية للتآكل والتوافق الحيوي وقوة درجة الحرارة العالية منها لا غنى عنها في التطبيقات الحرجة التي تتراوح من العتاد البحري إلى الغرسات الطبية. ومع ذلك، فإن ميلها للتصلد الانفعالي والتوصيل الحراري الضعيف والمتانة تتطلب نهجًا مدروسًا ومنضبطًا في التشغيل.
النجاح مع تصنيع الفولاذ المقاوم للصدأ 316 يتلخص في إتقان الأساسيات: سرعات وتغذيات قطع مناسبة، وأدوات كربيد مطلية حادة، ومبرد كافٍ، وإعدادات آلات صلبة. وقد تم تحديد معدل التغذية، على وجه الخصوص، كأكثر المعاملات تأثيرًا على عمر الأداة. إن استراتيجية إجراء قطع قوية بتغذية ثابتة—بدلاً من تمريرات خفيفة تخاطر بالتصلد الانفعالي—هي مفتاح التشغيل المنتج والفعال من حيث التكلفة.
سواء كنت تشغّل 316 في ورشتك الخاصة أو تحصل على قطع من شريك مثل Jucheng Precision، فإن فهم هذه المبادئ سيساعدك على تحقيق نتائج أفضل. إن خبرة Jucheng في التشغيل الصلب وإدارة التصلد الانفعالي والمعالجة اللاحقة—إلى جانب شهادات المواد وقدرات التسليم السريع—تجعلها خيارًا قويًا للمتطلبات الصعبة تصنيع الفولاذ المقاوم للصدأ 316 المشاريع.
لمزيد من المعلومات حول تصنيع الفولاذ المقاوم للصدأ 316 الخدمات أو لمناقشة متطلبات مشروعك المحددة، قم بزيارة موقع Jucheng الإلكتروني أو تواصل مع فريقهم الفني مباشرةً.