
Если вы когда-либо работали с Обработка нержавеющей стали 316, , вы уже знаете, что это не то же самое, что резать алюминий или даже стандартную углеродистую сталь. Этот аустенитный сплав заслужил репутацию сложного материала — такого, который требует уважения, подготовки и глубокого понимания того, как он ведёт себя под режущим инструментом. Независимо от того, являетесь ли вы программистом ЧПУ, владельцем цеха или инженером, задающим параметры деталей для морских или медицинских применений, освоение Обработка нержавеющей стали 316 может означать разницу между рентабельным производством и кошмаром из сломанных инструментов и забракованных деталей.
Это руководство опирается на данные по обработке, металлургические исследования и реальный опыт цеха, чтобы дать вам всесторонний обзор всего, что связано с Обработка нержавеющей стали 316. . От скоростей резания и выбора инструмента до наклёпа и стратегий охлаждения — мы рассмотрим основные знания, необходимые для успешной и стабильной обработки этого материала.
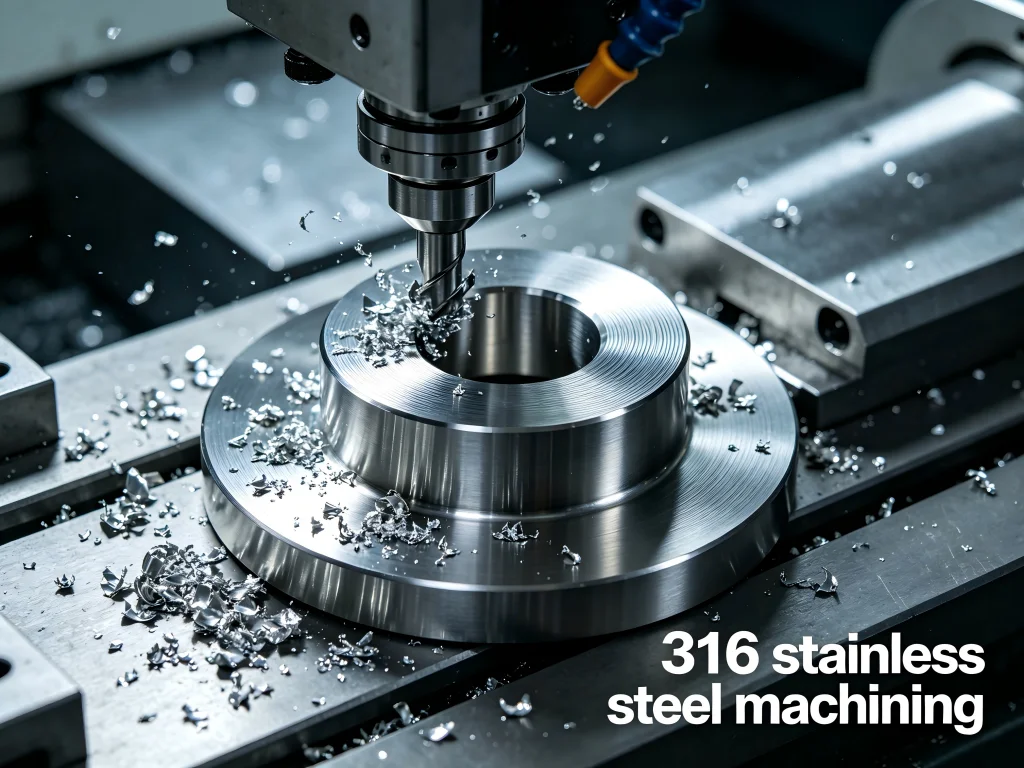
Что такое нержавеющая сталь 316?
Прежде чем углубляться в особенности обработки, полезно понять, что делает нержавеющую сталь 316 уникальной. Марка 316 — это аустенитная хромоникелевая нержавеющая сталь, содержащая молибден — обычно от 2 до 3 процентов. Именно это добавление молибдена отличает 316 от более распространённой марки 304. Оно значительно повышает стойкость сплава к питтинговой и щелевой коррозии, особенно в средах с высоким содержанием хлоридов, таких как морская вода или химические производства.
Наличие молибдена также влияет на механические свойства материала. Нержавеющая сталь типа 316 имеет более высокий предел текучести, чем 304 — около 60 ksi по сравнению с примерно 42 ksi для 304. Эта более высокая прочность в сочетании со скоростью наклёпа примерно на 15 процентов выше, чем у 304, делает Обработка нержавеющей стали 316 более требовательной с самого начала.
Материал доступен в двух основных вариантах: стандартный 316 и 316L. “L” означает низкое содержание углерода — максимум 0,03 процента — что предотвращает выделение карбидов при сварке и снижает риск межкристаллитной коррозии. Для Обработка нержавеющей стали 316 применений, предполагающих последующую сварку, 316L часто является предпочтительным выбором.
Ключевые свойства, влияющие на обработку
Несколько присущих характеристик нержавеющей стали 316 напрямую влияют на то, как её следует обрабатывать:
- Склонность к наклёпу: 316 быстро наклёпывается под режущим инструментом. Если инструмент задерживается или трётся вместо резания, поверхность мгновенно упрочняется, что может привести к немедленному выходу инструмента из строя.
- Низкая теплопроводность: Тепло, выделяемое при резании, не рассеивается быстро через материал. Вместо этого оно концентрируется на режущей кромке, ускоряя износ инструмента.
- Высокая вязкость и пластичность: Материал “вязкий” и склонен к образованию нароста, что ухудшает качество поверхности и увеличивает силы резания.
- Умеренный показатель обрабатываемости: Показатель обрабатываемости 316 составляет примерно от 36 до 45 процентов относительно автоматной стали B1112.
Понимание этих свойств — первый шаг к разработке успешной Обработка нержавеющей стали 316 стратегии. Остальная часть этого руководства покажет вам, как работать с этими характеристиками материала, а не против них.
Показатель обрабатываемости нержавеющей стали 316 и что он означает
Показатель обрабатываемости нержавеющей стали 316 обычно указывается как 36–45 процентов. Но что это число на самом деле означает для вашего производства? В практических терминах показатель обрабатываемости 45 процентов означает, что Обработка нержавеющей стали 316 требует примерно вдвое больше времени резания и потребляет значительно больше инструмента по сравнению с автоматной сталью с показателем 100 процентов.
Для контекста: вот как 316 соотносится с другими распространёнными марками нержавеющей стали:
| Марка нержавеющей стали | Оценка обрабатываемости | Приблизительные SFM | Ключевые характеристики |
|---|---|---|---|
| 303 | 70% | 150 | Свободно обрабатываемый, отлично подходит для токарных автоматов |
| 304 | 45% | 70 | Хорошая коррозионная стойкость, умеренная обрабатываемость |
| 316/316L | 45% | 60 | Превосходная коррозионная стойкость, сложнее в обработке |
| 321 | 38% | 60 | Стабилизированная марка, обрабатываемость аналогична 316 |
| 410 | 60% | 95 | Мартенситная, лучшая обрабатываемость, чем у аустенитных марок |
Данные взяты из информации об обработке материалов thyssenkrupp Materials
Обратите внимание: хотя 304 и 316 имеют одинаковый рейтинг обрабатываемости, Обработка нержавеющей стали 316 обычно считается более сложной. Это связано с тем, что более высокий предел текучести 316 и большая склонность к наклёпу означают повышенную нагрузку на инструмент и требуют более тщательного контроля параметров.
Один токарь с Reddit выразился так: “304 раздражает, но 316 — совсем другой зверь. Моргнёшь — и инструмента нет. Нужно опережать наклёп, иначе он съест ваши концевые фрезы на завтрак”. Это мнение повторяется на форумах по обработке —Обработка нержавеющей стали 316 не невозможно, но требует дисциплины.
Оптимальные скорости и подачи резания для нержавеющей стали 316
Правильный подбор скоростей и подач — пожалуй, самый критичный фактор успешной обработки Обработка нержавеющей стали 316. Низкая теплопроводность материала и склонность к наклёпу означают, что неправильные параметры могут привести к быстрому износу инструмента, плохому качеству поверхности или к тому и другому одновременно.
Рекомендуемые скорости резания
Для Обработка нержавеющей стали 316, рекомендуемая скорость резания (Vc) обычно составляет от 60 до 150 метров в минуту в зависимости от операции и инструмента. Ниже приведены более конкретные рекомендации:
- Точение твердосплавными пластинами: 100–150 м/мин для черновой обработки; 120–150 м/мин для чистовой обработки
- Фрезерование твердосплавным инструментом: 60–120 м/мин, при этом 100 м/мин является распространённой отправной точкой для многих операций
- Фрезерование пазов: 75–150 м/мин, при этом в одном исследовании 150 м/мин было определено как оптимальное значение для универсального фрезерования пазов
- Инструмент из быстрорежущей стали (HSS): Значительно ниже — около 15–25 м/мин — из-за более низкой красностойкости HSS
Исследование по точению нержавеющей стали AISI 316 показало, что оптимальной комбинацией для минимизации силы резания, шероховатости поверхности и энергопотребления при максимизации стойкости инструмента была скорость резания 122,37 м/мин, подача 0,13176 мм/об и глубина резания 0,213 мм. Эти значения служат надёжной отправной точкой для Обработка нержавеющей стали 316 операций.
Рекомендуемые скорости подачи
Скорость подачи — ещё один критически важный параметр. Для Обработка нержавеющей стали 316, общий принцип заключается в использовании более тяжёлой подачи, чем для мягкой стали. Это помогает инструменту проникнуть под наклёпанный слой, образующийся на поверхности.
Типичные диапазоны подачи включают:
- Точение (мм/об): 0,10–0,20 мм/об, при этом 0,13–0,15 мм/об является оптимальным диапазоном для многих операций
- Фрезерование (мм/зуб): 0,02–0,20 мм/зуб в зависимости от диаметра инструмента и жёсткости станка
- Фрезерование пазов: В одном исследовании для общего пазового фрезерования оптимальной была признана подача 0,15 мм/зуб
Подача была определена как наиболее влиятельный фактор, воздействующий на износ задней поверхности при Обработка нержавеющей стали 316, затем следуют скорость резания и глубина резания. Это означает, что правильный выбор подачи — ваш первый приоритет при устранении проблем с обработкой.
Особенности глубины резания
Глубина резания для Обработка нержавеющей стали 316 обычно составляет от 0,2 до 0,8 мм. Ключевой принцип — снимать достаточно глубокий слой, чтобы выйти за пределы наклёпанного поверхностного слоя. Лёгкие проходы с недостаточной глубиной могут привести к трению инструмента о упрочнённую поверхность, ускоряя износ и потенциально приводя к катастрофическому разрушению инструмента.
Один опытный станочник на Facebook отметил: “С 316 нужно резать по-настоящему. Если жалеть материал, он наклёпывается прямо перед инструментом, и вы будете менять концевые фрезы каждые пять минут. Режьте как следует, держите подачу и уходите.”
Выбор инструмента для обработки нержавеющей стали 316
Выбор правильного инструмента критически важен для экономически эффективной Обработка нержавеющей стали 316. обработки. Вязкость и абразивность материала требуют инструментов, способных выдерживать высокие силы резания и температуры.
Твёрдосплавные инструменты
Твёрдый сплав — это рабочая лошадка для Обработка нержавеющей стали 316. Инструменты из твёрдого сплава обеспечивают твёрдость и износостойкость, необходимые для обработки этого сложного материала. Ключевые моменты включают:
- Покрытия: Покрытия TiAlN (нитрид титана-алюминия) и AlTiN особенно эффективны для Обработка нержавеющей стали 316 поскольку они обеспечивают превосходную термостойкость и снижают трение
- Геометрия: Острые режущие кромки с положительными передними углами помогают снизить силы резания и предотвратить наклёп
- Марка: Используйте более вязкие марки твёрдого сплава для прерывистого резания и более износостойкие марки для непрерывного резания
Инструменты из быстрорежущей стали
Хотя твёрдый сплав предпочтителен для большинства Обработка нержавеющей стали 316 операций, инструменты из HSS по-прежнему сохраняют своё место — особенно для низкоскоростных операций, сложных форм инструмента или ситуаций, когда хрупкость твёрдого сплава вызывает опасения. Кобальтовая быстрорежущая сталь M42 — популярный выбор для фрез, обеспечивающий хорошее сочетание твёрдости и прочности при более низких скоростях резания.
Закрепление инструмента и жёсткость
Жёсткость инструмента не подлежит обсуждению в Обработка нержавеющей стали 316. Высокие силы резания, возникающие при обработке этого материала, требуют жёсткой оснастки для предотвращения вибрации, дребезга и отклонения инструмента. Ключевые моменты включают:
- Используйте минимально возможный вылет инструмента
- Убедитесь, что сам станок “массивный” и не склонен к вибрации
- Для фрезерования используйте жёсткие оправки с опорами как можно ближе к фрезе
Как отметил один участник форума: “На хоббийном фрезерном станке вы не сможете обрабатывать 316. Будет вибрация, инструмент сломается, и вы будете разочарованы. Нужен жёсткий станок с реальной мощностью.”
Проблема наклёпа при обработке нержавеющей стали 316
Наклёп — пожалуй, самая серьёзная проблема при Обработка нержавеющей стали 316. Аустенитные нержавеющие стали, такие как 316, имеют выраженную склонность к упрочнению при деформации. Когда режущий инструмент контактирует с материалом, поверхностный слой наклёпывается, становясь твёрже и более устойчивым к резанию.
Это создаёт самоусиливающуюся проблему: наклёпанная поверхность труднее поддаётся резанию, что генерирует больше тепла и трения, что вызывает ещё больший наклёп, что быстрее изнашивает инструмент. Чтобы разорвать этот цикл, нужна продуманная стратегия обработки.
Стратегии управления наклёпом
Вот проверенные подходы к управлению наклёпом при Обработка нержавеющей стали 316:
-
- Поддерживайте постоянную подачу: Никогда не допускайте, чтобы инструмент задерживался или тёрся о материал. Постоянная агрессивная подача удерживает режущую кромку впереди фронта наклёпа
- Обеспечьте достаточную глубину резания: Режьте достаточно глубоко, чтобы выйти под наклёпанный слой. Лёгкие проходы могут привести к тому, что инструмент будет тереться о упрочнённую поверхность
- Используйте острые инструменты: Тупые инструменты создают больше трения и тепла, ускоряя наклёп
- Обеспечьте достаточное охлаждение: Подача охлаждающей жидкости помогает контролировать температуру и предотвращать чрезмерное упрочнение поверхности
Исследование сухого попутного фрезерования нержавеющей стали 316 показало, что подача была наиболее влиятельным фактором, влияющим на износ задней поверхности, за ней следовали скорость резания и глубина резания. Оптимальными выявленными параметрами были подача 0,2 мм/зуб, скорость резания 100 м/мин и глубина резания 0,8 мм. Эти значения подчеркивают важность относительно агрессивной подачи.
Стратегии охлаждения и смазки
Эффективное охлаждение необходимо для успешной Обработка нержавеющей стали 316. Плохая теплопроводность материала означает, что тепло концентрируется на режущей кромке, что приводит к быстрому износу инструмента и возможному повреждению заготовки.
Обильная подача охлаждающей жидкости
Обильная подача охлаждающей жидкости является стандартным подходом для Обработка нержавеющей стали 316. Она служит нескольким целям: отводит тепло из зоны резания, смывает стружку от инструмента и обеспечивает смазку. Для 316 расход охлаждающей жидкости может потребоваться увеличить до 20 процентов по сравнению с обработкой 304.
Минимальная смазка (MQL)
MQL — это альтернатива, использующая мелкодисперсный туман смазки вместо обильной подачи охлаждающей жидкости. Исследование точения SS-316 с MQL показало, что оно может давать лучшие результаты, чем сухое точение. Другое исследование определило оптимальные параметры MQL для Обработка нержавеющей стали 316 как скорость резания 130 м/мин и подача 0,16 мм/об.
MQL обеспечивает экологические и экономические преимущества, но может не обеспечивать достаточное охлаждение для всех Обработка нержавеющей стали 316 операций, особенно при тяжелых черновых проходах.
Высоконапорная подача охлаждающей жидкости через шпиндель
Для глубокого сверления и других требовательных операций высоконапорная подача охлаждающей жидкости через шпиндель весьма эффективна. Высокое давление помогает удалять стружку из зоны резания и подает охлаждающую жидкость непосредственно к режущей кромке.
Типичные области применения нержавеющей стали 316
Понимание того, где используется нержавеющая сталь 316, помогает объяснить, почему Обработка нержавеющей стали 316 является столь важной возможностью. Исключительная коррозионная стойкость материала делает его предпочтительным выбором для требовательных условий эксплуатации.
Морские и шельфовые применения
Нержавеющая сталь 316 является стандартным материалом для морской оснастки. Лодочная фурнитура, гребные валы, винтовые талрепы и компоненты опреснительных установок — все они полагаются на Обработка нержавеющей стали 316 благодаря их коррозионной стойкости в условиях соленой воды. Каркасы подводных роботов, разъемы и корпуса подруливающих устройств все чаще изготавливаются из стали 316L для многолетней службы в океане.
Медицинское и фармацевтическое оборудование
Нержавеющая сталь 316L является стандартным материалом для хирургических инструментов, ортопедических имплантатов (временных) и фармацевтического оборудования. Ее биосовместимость и стойкость к биологическим жидкостям и процессам стерилизации делают ее незаменимой в производстве медицинских изделий. Способность материала к очистке также критически важна для фармацевтических производств и производств полупроводников.
Химическая и пищевая промышленность
Химическое технологическое оборудование, теплообменники и оборудование для переработки пищевых продуктов часто изготавливаются из нержавеющей стали 316. Содержание молибдена обеспечивает стойкость к агрессивным химическим веществам, используемым при производстве красок, фотографических химикатов, бумаги и текстиля. В пищевой промышленности сталь 316 предпочтительна для сценариев с кислой средой или высоким содержанием соли, например, для оборудования для розлива соков.
Высокотемпературные применения
Нержавеющая сталь 316 сохраняет предел текучести 150 МПа при 800°C — примерно на 20 процентов выше, чем у 304. Это делает ее пригодной для деталей реактивных двигателей, выпускных коллекторов и компонентов печей.
304 или 316: что выбрать?
Распространенный вопрос в Обработка нержавеющей стали 316 обсуждениях — использовать 304 или 316. Выбор зависит от требований к применению и соображений стоимости.
Сравнение коррозионной стойкости
Главное преимущество 316 перед 304 — его превосходная коррозионная стойкость благодаря добавлению молибдена. В 3,5-процентном растворе хлорида натрия 316 корродирует всего на 0,001 мм/год по сравнению с 0,01 мм/год для 304. Для морских, химических и медицинских применений 316 обычно является лучшим выбором, несмотря на более высокую стоимость.
Сравнение обрабатываемости
Хотя и 304, и 316 имеют одинаковый показатель обрабатываемости 45 процентов, на практике 316 сложнее обрабатывать. Его более высокий предел текучести и большая скорость наклепа означают необходимость более тщательного контроля параметров и, как правило, приводят к сокращению срока службы инструмента. Для Обработка нержавеющей стали 316, скорости резания обычно необходимо снижать до 80-120 м/мин по сравнению со 120-150 м/мин для 304.
Факторы стоимости
316 стоит на 30-50 процентов дороже 304 из-за содержания молибдена. Однако совокупная стоимость жизненного цикла может благоприятствовать 316 в коррозионных средах. В одном тематическом исследовании производитель оборудования для опреснения, выбравший 316, столкнулся с увеличением первоначальных затрат на 40 процентов, но продлил срок службы до 15 лет по сравнению с 5 годами для 304, сократив затраты на обслуживание на 60 процентов.
Почему стоит выбрать Jucheng для обработки нержавеющей стали 316
Когда вам нужна надежная, высококачественная Обработка нержавеющей стали 316, выбор производственного партнера имеет значение. Jucheng Precision зарекомендовала себя как надежный поставщик услуг ЧПУ-обработки для сложных материалов, таких как нержавеющая сталь 316.
Жесткая инфраструктура обработки
Jucheng использует высокожесткие ЧПУ-центры, специально предназначенные для работы с более высокими силами резания, необходимыми для Обработка нержавеющей стали 316 без вибраций. Это обеспечивает точность размеров и целостность поверхности даже на сложных деталях. Имея в своем распоряжении более 150 станков с ЧПУ, они способны выполнять проекты любого масштаба.
Целостность поверхности и постобработка
Jucheng тщательно контролирует теплоту резания, чтобы предотвратить изменение цвета поверхности и сохранить пассивный оксидный слой, который придает нержавеющей стали ее коррозионную стойкость. Они предлагают электрохимическое полирование для дальнейшего повышения коррозионной стойкости в медицинских и полупроводниковых применениях. Пассивация — с использованием азотной или лимонной кислоты — настоятельно рекомендуется после Обработка нержавеющей стали 316 для удаления свободного железа и максимального усиления пассивного слоя оксида хрома.
Возможности глубокого сверления
Jucheng специализируется на сверлении глубоких прямых отверстий в 316L для гидравлических коллекторов и других требовательных применений. Они используют высокое давление СОЖ через шпиндель для эффективного удаления стружки, поддерживая стабильное качество отверстий даже при глубоком сверлении.
Сертификация материалов и прослеживаемость
Jucheng обеспечивает полную прослеживаемость с сертификатами проката, подтверждающими содержание молибдена и другие свойства материала. Это необходимо для соответствия требованиям медицинских, морских и аэрокосмических изделий, где происхождение материала должно быть задокументировано.
Экспертиза в управлении наклёпом
Философия обработки Jucheng явно учитывает проблему наклёпа, которая определяет Обработка нержавеющей стали 316. Они применяют подход “тяжёлой стружки” — используют острые инструменты из покрытого твёрдого сплава с постоянными подачами, чтобы опережать фронт наклёпа. Как говорят в их команде: “задержка или трение инструмента вызывает мгновенное упрочнение поверхности, что приводит к отказу инструмента”.
Быстрый срок выполнения
Для проектов с жёсткими сроками ускоренный 5-осевой рабочий процесс ЧПУ Jucheng позволяет поставлять полностью готовые компоненты из 316L всего за 10–14 рабочих дней. Такое сочетание скорости и качества делает их ценным партнёром как для прототипирования, так и для серийного производства.
Часто задаваемые вопросы об обработке нержавеющей стали 316
Каков показатель обрабатываемости нержавеющей стали 316?
Показатель обрабатываемости нержавеющей стали 316 составляет примерно 36–45 процентов относительно автоматной стали B1112. Это означает, что требуется более тщательный контроль параметров и, как правило, срок службы инструмента короче по сравнению с автоматными марками.
Какую скорость резания следует использовать для нержавеющей стали 316?
Для Обработка нержавеющей стали 316 при использовании инструментов из твёрдого сплава рекомендуемые скорости резания составляют от 60 до 150 м/мин в зависимости от операции. Хорошей отправной точкой является 100–120 м/мин для точения и 60–100 м/мин для фрезерования. Исследования определили 122,37 м/мин как оптимальную скорость для баланса силы резания, шероховатости поверхности, энергопотребления и срока службы инструмента при токарной обработке.
Почему нержавеющая сталь 316 так трудна в обработке?
316 трудна в обработке по нескольким причинам: высокая склонность к наклёпу, низкая теплопроводность, высокая вязкость и склонность к образованию нароста. Сочетание этих свойств означает, что тепло концентрируется на режущей кромке, инструменты быстро изнашиваются, а материал упрочняется перед зоной резания, создавая сложные условия обработки.
Какой тип инструмента лучше всего подходит для обработки нержавеющей стали 316?
Инструменты из покрытого твёрдого сплава — особенно с покрытиями TiAlN или AlTiN — являются предпочтительным выбором для Обработка нержавеющей стали 316. Острые режущие кромки с положительными передними углами помогают снижать силы резания и предотвращать наклёп. В некоторых случаях можно использовать кобальтовую быстрорежущую сталь M42 при более низких скоростях резания.
Как предотвратить наклёп при обработке 316?
Чтобы предотвратить наклёп во время Обработка нержавеющей стали 316, поддерживайте постоянную, агрессивную подачу; снимайте достаточную глубину резания, чтобы выйти за пределы наклёпанного слоя; используйте острые инструменты; и применяйте достаточное количество СОЖ. Никогда не допускайте остановки или трения инструмента о материал — это гарантированный способ наклепать поверхность и сломать инструмент.
Какую СОЖ следует использовать при обработке нержавеющей стали 316?
Обильная подача охлаждающей жидкости является стандартным подходом для Обработка нержавеющей стали 316, при этом расходы могут потребовать увеличения на 20 процентов по сравнению с обработкой 304. Высоконапорная СОЖ через шпиндель эффективна для глубокого сверления. MQL может быть эффективна для некоторых операций, но может не обеспечивать достаточного охлаждения при тяжёлой черновой обработке.
Что легче обрабатывать: 304 или 316?
Хотя 304 и 316 имеют схожие оценки обрабатываемости, на практике 304 обычно несколько легче обрабатывать. 316 имеет более высокий предел текучести и большую склонность к наклёпу, что предъявляет более высокие требования к инструменту и требует более точного контроля параметров. Скорости резания для 316 обычно необходимо снижать по сравнению с 304.
В каких отраслях обычно применяется обработка нержавеющей стали 316?
Обработка нержавеющей стали 316 имеет важное значение в морских и шельфовых применениях, производстве медицинских изделий, фармацевтическом оборудовании, химической переработке, пищевой промышленности и аэрокосмической отрасли. Коррозионная стойкость и биосовместимость материала делают его стандартным выбором для этих требовательных отраслей.
Заключение
Обработка нержавеющей стали 316 — это сложная, но весьма ценная производственная возможность. Исключительная коррозионная стойкость, биосовместимость и высокотемпературная прочность материала делают его незаменимым в критически важных применениях — от морской оснастки до медицинских имплантатов. Однако его склонность к наклёпу, низкая теплопроводность и вязкость требуют продуманного, дисциплинированного подхода к обработке.
Успех с Обработка нержавеющей стали 316 сводится к правильному выполнению основ: подходящие скорости резания и подачи, острый инструмент с покрытием из твёрдого сплава, достаточное охлаждение и жёсткая настройка станка. Подача, в частности, была определена как наиболее влиятельный параметр, влияющий на стойкость инструмента. Стратегия агрессивных резов с постоянной подачей — вместо лёгких проходов, создающих риск наклёпа, — является ключом к производительной и экономически эффективной обработке.
Обрабатываете ли вы 316 в собственном цехе или заказываете детали у такого партнёра, как Jucheng Precision, понимание этих принципов поможет вам достичь лучших результатов. Опыт Jucheng в жёсткой обработке, управлении наклёпом и постобработке — в сочетании с сертификацией материалов и возможностями быстрого выполнения заказов — делает их сильным выбором для требовательных Обработка нержавеющей стали 316 проектов.
Для получения дополнительной информации о Обработка нержавеющей стали 316 услуги или для обсуждения конкретных требований вашего проекта, посетите веб-сайт Jucheng или свяжитесь с их технической командой напрямую.