
Wenn Sie schon einmal mit 316 Edelstahl Bearbeitung, gearbeitet haben, wissen Sie bereits, dass es nicht mit dem Schneiden von Aluminium oder sogar Standard-Kohlenstoffstahl vergleichbar ist. Diese austenitische Legierung hat ihren Ruf als anspruchsvolles Material verdient – eines, das Respekt, Vorbereitung und ein solides Verständnis seines Verhaltens unter dem Schneidwerkzeug verlangt. Ob Sie CNC-Programmierer, Werkstattinhaber oder Ingenieur sind, der Teile für marine- oder medizinische Anwendungen spezifiziert – die Beherrschung von 316 Edelstahl Bearbeitung könnte den Unterschied zwischen profitabler Produktion und einem Albtraum aus gebrochenen Werkzeugen und Ausschussteilen bedeuten.
Dieser Leitfaden stützt sich auf Bearbeitungsdaten, metallurgische Forschung und praktische Erfahrung aus der Werkstatt, um Ihnen einen umfassenden Überblick über alles zu geben, was mit 316 Edelstahl Bearbeitung. zusammenhängt. Von Schnittgeschwindigkeiten und Werkzeugauswahl bis hin zu Kaltverfestigung und Kühlstrategien behandeln wir das wesentliche Wissen, das Sie benötigen, um dieses Material erfolgreich und gleichbleibend zu bearbeiten.
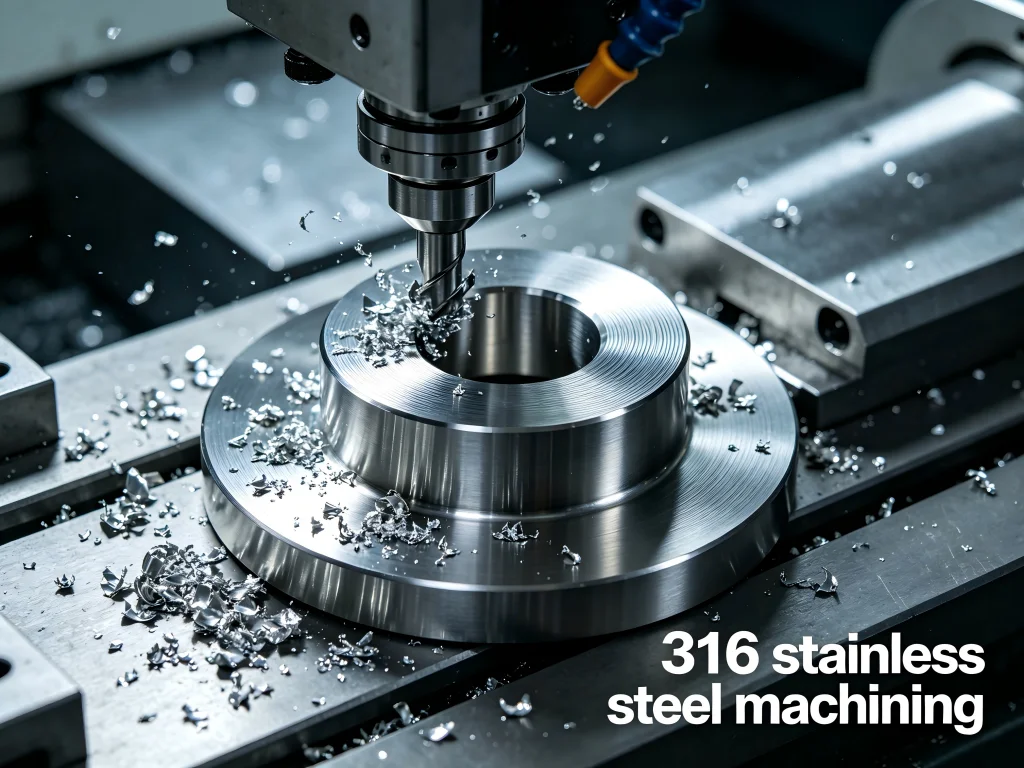
Was ist Edelstahl 316?
Bevor wir in die spezifischen Bearbeitungsdetails eintauchen, ist es hilfreich zu verstehen, was Edelstahl 316 einzigartig macht. Die Sorte 316 ist ein austenitischer Chrom-Nickel-Edelstahl, der Molybdän enthält – typischerweise 2 bis 3 Prozent. Dieser Molybdänzusatz unterscheidet 316 von der häufigeren Sorte 304. Er verbessert die Beständigkeit der Legierung gegen Lochfraß und Spaltkorrosion erheblich, insbesondere in chloridreichen Umgebungen wie Salzwasser oder Chemieanlagen.
Das Vorhandensein von Molybdän beeinflusst auch die mechanischen Eigenschaften des Materials. Edelstahl Typ 316 hat eine höhere Streckgrenze als 304 – etwa 60 ksi im Vergleich zu rund 42 ksi bei 304. Diese höhere Festigkeit macht zusammen mit einer Kaltverfestigungsrate, die etwa 15 Prozent höher als bei 304 ist, 316 Edelstahl Bearbeitung von Anfang an anspruchsvoller.
Das Material ist in zwei Hauptvarianten erhältlich: Standard 316 und 316L. Das “L” steht für niedrigen Kohlenstoffgehalt – maximal 0,03 Prozent –, was die Karbidausscheidung beim Schweißen verhindert und das Risiko interkristalliner Korrosion verringert. Für 316 Edelstahl Bearbeitung Anwendungen, die anschließendes Schweißen beinhalten, ist 316L oft die bevorzugte Wahl.
Wichtige Eigenschaften, die die Bearbeitung beeinflussen
Mehrere inhärente Eigenschaften von Edelstahl 316 wirken sich direkt darauf aus, wie er bearbeitet werden sollte:
- Neigung zur Kaltverfestigung: 316 verfestigt sich unter dem Schneidwerkzeug schnell. Wenn das Werkzeug verweilt oder reibt, anstatt zu schneiden, härtet die Oberfläche sofort aus, was zu einem unmittelbaren Werkzeugversagen führen kann.
- Geringe Wärmeleitfähigkeit: Die beim Schneiden entstehende Wärme wird nicht schnell durch das Material abgeleitet. Stattdessen konzentriert sie sich an der Schneidkante und beschleunigt den Werkzeugverschleiß.
- Hohe Zähigkeit und Duktilität: Das Material ist “klebrig” und neigt zur Bildung von Aufbauschneiden, was die Oberflächengüte verschlechtert und die Schnittkräfte erhöht.
- Mittlere Zerspanbarkeit: 316 hat eine Zerspanbarkeitsbewertung von etwa 36 bis 45 Prozent im Vergleich zu B1112 Automatenstahl.
Das Verständnis dieser Eigenschaften ist der erste Schritt zur Entwicklung einer erfolgreichen 316 Edelstahl Bearbeitung Strategie. Der Rest dieses Leitfadens zeigt Ihnen, wie Sie mit diesen Materialeigenschaften arbeiten – und nicht gegen sie.
Zerspanbarkeitsbewertung von Edelstahl 316 und was sie bedeutet
Die Zerspanbarkeitsbewertung von Edelstahl 316 wird üblicherweise mit 36 bis 45 Prozent angegeben. Doch was bedeutet diese Zahl tatsächlich für Ihre Werkstatt? In praktischen Begriffen bedeutet eine Zerspanbarkeitsbewertung von 45 Prozent, dass 316 Edelstahl Bearbeitung etwa die doppelte Schnittzeit benötigt und deutlich mehr Werkzeuge verbraucht im Vergleich zu einem Automatenstahl mit einer Bewertung von 100 Prozent.
Zum Vergleich: So schneidet 316 im Vergleich zu anderen gängigen Edelstahlsorten ab:
| Edelstahlsorte | Zerspanbarkeitsbewertung | Ungefähre SFM | Hauptmerkmale |
|---|---|---|---|
| 303 | 70% | 150 | Spanend gut bearbeitbar, hervorragend für Automatendrehmaschinen geeignet |
| 304 | 45% | 70 | Gute Korrosionsbeständigkeit, mittlere Zerspanbarkeit |
| 316/316L | 45% | 60 | Überlegene Korrosionsbeständigkeit, schwieriger zu zerspanen |
| 321 | 38% | 60 | Stabilisierte Sorte, ähnliche Zerspanbarkeit wie 316 |
| 410 | 60% | 95 | Martensitisch, bessere Zerspanbarkeit als austenitische Sorten |
Daten aus den Zerspanungsdaten von thyssenkrupp Materials
Beachten Sie, dass 304 und 316 zwar dieselbe Zerspanbarkeitsbewertung aufweisen, 316 Edelstahl Bearbeitung im Allgemeinen als schwieriger gilt. Dies liegt daran, dass die höhere Streckgrenze und die stärkere Kaltverfestigung von 316 mehr Belastung auf das Werkzeug ausüben und eine sorgfältigere Parameterkontrolle erfordern.
Ein Reddit-Zerspaner drückte es so aus: “304 ist nervig, aber 316 ist ein anderes Kaliber. Du blinzelst und das Werkzeug ist weg. Du musst der Kaltverfestigung voraus sein, sonst frisst sie deine Schaftfräser zum Frühstück.” Diese Meinung findet sich in Zerspanungsforen immer wieder –316 Edelstahl Bearbeitung ist nicht unmöglich, verlangt aber Disziplin.
Optimale Schnittgeschwindigkeiten und Vorschübe für Edelstahl 316
Die richtigen Geschwindigkeiten und Vorschübe zu finden, ist wohl der kritischste Faktor für den Erfolg bei 316 Edelstahl Bearbeitung. Die schlechte Wärmeleitfähigkeit und die Neigung zur Kaltverfestigung des Materials bedeuten, dass falsche Parameter zu schnellem Werkzeugversagen, schlechter Oberflächengüte oder beidem führen können.
Empfohlene Schnittgeschwindigkeiten
Für 316 Edelstahl Bearbeitung, liegt die empfohlene Schnittgeschwindigkeit (Vc) typischerweise zwischen 60 und 150 Metern pro Minute, abhängig von der Bearbeitung und der Werkzeugauswahl. Hier sind spezifischere Richtlinien:
- Drehen mit Hartmetall-Wendeschneidplatten: 100 bis 150 m/min für das Schruppen; 120 bis 150 m/min für das Schlichten
- Fräsen mit Hartmetallwerkzeugen: 60 bis 120 m/min, wobei 100 m/min ein üblicher Ausgangspunkt für viele Bearbeitungen ist
- Nutfräsen: 75 bis 150 m/min, wobei 150 m/min in einer Studie als optimal für das universelle Nutfräsen ermittelt wurden
- Werkzeuge aus Schnellarbeitsstahl (HSS): Deutlich niedriger – etwa 15 bis 25 m/min – aufgrund der geringeren Warmhärte von HSS
Eine Forschungsstudie zum Drehen von AISI 316 Edelstahl ergab, dass die optimale Kombination zur Minimierung von Schnittkraft, Oberflächenrauheit und Energieverbrauch bei gleichzeitiger Maximierung der Werkzeugstandzeit eine Schnittgeschwindigkeit von 122,37 m/min, ein Vorschub von 0,13176 mm/U und eine Schnitttiefe von 0,213 mm war. Diese Werte bieten einen soliden Referenzpunkt für 316 Edelstahl Bearbeitung Arbeitsgänge.
Empfohlene Vorschubgeschwindigkeiten
Die Vorschubgeschwindigkeit ist ein weiterer kritischer Parameter. Für 316 Edelstahl Bearbeitung, gilt als allgemeine Regel, einen stärkeren Vorschub zu verwenden als bei Baustahl. Dies hilft dem Werkzeug, unter die kaltverfestigte Schicht zu gelangen, die sich an der Oberfläche bildet.
Typische Vorschubbereiche umfassen:
- Drehen (mm/U): 0,10 bis 0,20 mm/U, wobei 0,13 bis 0,15 mm/U für viele Bearbeitungen ein optimaler Bereich sind
- Fräsen (mm/Zahn): 0,02 bis 0,20 mm/Zahn, abhängig von Werkzeugdurchmesser und Maschinensteifigkeit
- Nutfräsen: 0,15 mm/Zahn wurde in einer Studie als optimal für das universelle Nutfräsen ermittelt
Der Vorschub wurde als der einflussreichste Faktor für den Freiflächenverschleiß identifiziert bei 316 Edelstahl Bearbeitung, gefolgt von Schnittgeschwindigkeit und Schnitttiefe. Das bedeutet, dass die richtige Vorschubeinstellung Ihre oberste Priorität bei der Fehlersuche an Bearbeitungsproblemen ist.
Überlegungen zur Schnitttiefe
Die Schnitttiefe für 316 Edelstahl Bearbeitung liegt typischerweise zwischen 0,2 und 0,8 mm. Ein wichtiges Prinzip ist, eine ausreichend tiefe Zustellung zu wählen, um unter die kaltverfestigte Randschicht zu gelangen. Leichte Schnitte mit unzureichender Tiefe könnten dazu führen, dass das Werkzeug an einer verfestigten Oberfläche reibt, was den Verschleiß beschleunigt und möglicherweise zu einem katastrophalen Werkzeugbruch führt.
Ein erfahrener Zerspaner bemerkte auf Facebook: “Bei 316 muss man sich zum Schnitt bekennen. Wenn man es zu zaghaft angeht, verfestigt sich das Material direkt vor dem Werkzeug, und Sie wechseln alle fünf Minuten die Schaftfräser. Nehmen Sie einen richtigen Schnitt, halten Sie den Vorschub hoch und kommen Sie raus.”
Werkzeugauswahl für die Bearbeitung von Edelstahl 316
Die Wahl des richtigen Werkzeugs ist entscheidend für eine kosteneffiziente 316 Edelstahl Bearbeitung. Die Zähigkeit und Abrasivität des Materials erfordern Werkzeuge, die hohen Schnittkräften und Temperaturen standhalten können.
Hartmetallwerkzeuge
Wolframcarbid ist das Arbeitspferd für 316 Edelstahl Bearbeitung. Hartmetallwerkzeuge bieten die Härte und Verschleißfestigkeit, die erforderlich sind, um dieses anspruchsvolle Material zu bearbeiten. Wichtige Aspekte sind:
- Beschichtungen: TiAlN (Titanaluminiumnitrid) und AlTiN-Beschichtungen sind besonders effektiv für 316 Edelstahl Bearbeitung weil sie eine hervorragende Hitzebeständigkeit bieten und die Reibung reduzieren
- Geometrie: Scharfe Schneidkanten mit positiven Spanwinkeln tragen dazu bei, Schnittkräfte zu reduzieren und Kaltverfestigung zu verhindern
- Sorte: Verwenden Sie zähere Hartmetallsorten für unterbrochene Schnitte und verschleißfestere Sorten für kontinuierliches Schneiden
HSS-Werkzeuge (Schnellarbeitsstahl)
Obwohl Hartmetall für die meisten 316 Edelstahl Bearbeitung Bearbeitungsvorgänge bevorzugt wird, haben HSS-Werkzeuge nach wie vor ihren Platz – insbesondere für Niedriggeschwindigkeitsvorgänge, komplexe Werkzeugformen oder Situationen, in denen die Sprödigkeit von Hartmetall ein Problem darstellt. M42-Kobalt-HSS ist eine beliebte Wahl für Fräser und bietet eine gute Kombination aus Härte und Festigkeit bei niedrigeren Schnittgeschwindigkeiten.
Werkzeugaufnahme und Steifigkeit
Werkzeugsteifigkeit ist bei 316 Edelstahl Bearbeitung. nicht verhandelbar. Die hohen Schnittkräfte, die bei der Bearbeitung dieses Materials entstehen, erfordern eine steife Aufspannung, um Vibrationen, Rattern und Werkzeugdurchbiegung zu verhindern. Wichtige Punkte sind:
- Verwenden Sie einen möglichst kurzen Werkzeugüberstand
- Stellen Sie sicher, dass die Maschine selbst “massiv” ist und nicht zu Vibrationen neigt
- Zum Fräsen verwenden Sie stabile Aufsteckdorne mit Stützen so nah wie möglich am Fräser
Wie ein Forenbeitrag bemerkte: “Sie können 316 nicht auf einer Hobbymaschine bearbeiten. Es wird rattern, das Werkzeug wird brechen, und Sie werden frustriert sein. Sie brauchen eine steife Maschine mit echter Leistung.”
Die Herausforderung der Kaltverfestigung bei der Bearbeitung von Edelstahl 316
Die Kaltverfestigung ist vielleicht die größte Herausforderung bei 316 Edelstahl Bearbeitung. Austenitische Edelstähle wie 316 neigen stark dazu, sich unter Verformung zu verfestigen. Wenn das Schneidwerkzeug das Material berührt, verfestigt sich die Oberflächenschicht und wird härter und widerstandsfähiger gegen das Schneiden.
Dies erzeugt ein sich selbst verstärkendes Problem: Die kaltverfestigte Oberfläche ist schwerer zu schneiden, was mehr Wärme und Reibung erzeugt, was wiederum mehr Kaltverfestigung verursacht, was das Werkzeug schneller verschleißt. Um diesen Kreislauf zu durchbrechen, ist eine gezielte Bearbeitungsstrategie erforderlich.
Strategien zur Steuerung der Kaltverfestigung
Hier sind bewährte Ansätze zur Steuerung der Kaltverfestigung während 316 Edelstahl Bearbeitung:
-
- Konstanten Vorschub beibehalten: Lassen Sie das Werkzeug niemals verweilen oder am Material reiben. Ein konstanter, aggressiver Vorschub hält die Schneidkante vor der Kaltverfestigungsfront
- Angemessene Schnitttiefe wählen: Schneiden Sie tief genug, um unter die kaltverfestigte Schicht zu gelangen. Leichte Schnitte könnten dazu führen, dass das Werkzeug an einer gehärteten Oberfläche reibt
- Scharfe Werkzeuge verwenden: Stumpfe Werkzeuge erzeugen mehr Reibung und Wärme und beschleunigen die Kaltverfestigung
- Ausreichend Kühlmittel zuführen: Flutkühlmittel hilft, die Temperatur zu kontrollieren und zu verhindern, dass die Oberfläche übermäßig aushärtet
Eine Studie zum Trocken-Gleichlauffräsen von Edelstahl 316 ergab, dass die Vorschubgeschwindigkeit der einflussreichste Faktor für den Freiflächenverschleiß war, gefolgt von Schnittgeschwindigkeit und Schnitttiefe. Die ermittelten optimalen Parameter waren 0,2 mm/Zahn Vorschub, 100 m/min Schnittgeschwindigkeit und 0,8 mm Schnitttiefe. Diese Werte unterstreichen die Bedeutung eines relativ aggressiven Vorschubs.
Kühlmittel- und Schmierstrategien
Eine effektive Kühlung ist entscheidend für ein erfolgreiches 316 Edelstahl Bearbeitung. Die schlechte Wärmeleitfähigkeit des Materials bedeutet, dass sich die Wärme an der Schneide konzentriert, was zu schnellem Werkzeugverschleiß und möglichen Schäden am Werkstück führt.
Flutkühlmittel
Starkes Flutkühlmittel ist der Standardansatz für 316 Edelstahl Bearbeitung. Es erfüllt mehrere Zwecke: Abführen von Wärme aus der Schnittzone, Wegspülen von Spänen vom Werkzeug und Bereitstellung von Schmierung. Bei 316 muss der Kühlmittelstrom möglicherweise um bis zu 20 Prozent im Vergleich zur Bearbeitung von 304 erhöht werden.
Minimalmengenschmierung (MMS)
MMS ist eine Alternative, die einen feinen Nebel aus Schmierstoff anstelle von Flutkühlmittel verwendet. Untersuchungen zum MMS-Drehen von SS-316 ergaben, dass es bessere Ergebnisse als das Trockendrehen liefern kann. Eine weitere Studie ermittelte optimale MMS-Parameter für 316 Edelstahl Bearbeitung als Schnittgeschwindigkeit von 130 m/min und Vorschub von 0,16 mm/U.
MMS bietet ökologische und wirtschaftliche Vorteile, liefert jedoch möglicherweise nicht für alle 316 Edelstahl Bearbeitung Bearbeitungen ausreichende Kühlung, insbesondere bei schweren Schruppschnitten.
Hochdruck-Kühlmittel durch die Spindel
Für das Tiefbohren und andere anspruchsvolle Bearbeitungen ist Hochdruck-Kühlmittel durch die Spindel äußerst effektiv. Der hohe Druck hilft, Späne aus der Schnittzone zu entfernen, und führt das Kühlmittel direkt an die Schneide.
Häufige Anwendungen von Edelstahl 316
Zu verstehen, wo 316 Edelstahl eingesetzt wird, hilft zu erklären, warum 316 Edelstahl Bearbeitung eine so wichtige Fähigkeit ist. Die außergewöhnliche Korrosionsbeständigkeit des Materials macht es zur ersten Wahl für anspruchsvolle Umgebungen.
Marine- und Offshore-Anwendungen
316 Edelstahl ist das Standardmaterial für Marine-Hardware. Bootsbeschläge, Propellerwellen, Rigging-Schrauben und Komponenten von Entsalzungsanlagen setzen alle auf 316 Edelstahl Bearbeitung für ihre Korrosionsbeständigkeit in Salzwasserumgebungen. Rahmen, Steckverbinder und Thruster-Gehäuse von Unterwasserrobotern werden zunehmend in 316L für mehrjährigen Einsatz im Ozean spezifiziert.
Medizinische und pharmazeutische Ausrüstung
316L Edelstahl ist das Standardmaterial für chirurgische Instrumente, orthopädische Implantate (temporär) und pharmazeutische Ausrüstung. Seine Biokompatibilität und Beständigkeit gegenüber Körperflüssigkeiten und Sterilisationsverfahren machen es in der Gesundheitsfertigung unverzichtbar. Die Reinigungsfähigkeit des Materials ist auch für pharmazeutische und Halbleiterfertigungsumgebungen entscheidend.
Chemische und Lebensmittelverarbeitung
Ausrüstung für die chemische Verarbeitung, Wärmetauscher und Maschinen zur Lebensmittelverarbeitung verwenden häufig 316 Edelstahl. Der Molybdängehalt bietet Beständigkeit gegenüber den korrosiven Chemikalien, die bei der Herstellung von Tinten, fotografischen Chemikalien, Papier und Textilien verwendet werden. In der Lebensmittelverarbeitung wird 316 für saure oder salzreiche Szenarien bevorzugt, wie z. B. Abfüllanlagen für Säfte.
Hochtemperaturanwendungen
316 Edelstahl behält eine Streckgrenze von 150 MPa bei 800 °C bei – etwa 20 Prozent höher als 304. Dies macht es geeignet für Teile von Strahltriebwerken, Abgaskrümmer und Ofenkomponenten.
304 vs. 316: Welches sollte man wählen?
Eine häufige Frage in 316 Edelstahl Bearbeitung Diskussionen ist, ob 304 oder 316 verwendet werden soll. Die Wahl hängt von den Anwendungsanforderungen und Kostenüberlegungen ab.
Vergleich der Korrosionsbeständigkeit
Der Hauptvorteil von 316 gegenüber 304 ist seine überlegene Korrosionsbeständigkeit dank des Molybdänzusatzes. In einer 3,5-prozentigen Natriumchloridlösung korrodiert 316 mit nur 0,001 mm/Jahr, verglichen mit 0,01 mm/Jahr bei 304. Für marine, chemische und medizinische Anwendungen ist 316 trotz der höheren Kosten in der Regel die bessere Wahl.
Bearbeitbarkeitsvergleich
Obwohl 304 und 316 beide eine Bearbeitbarkeitsbewertung von 45 Prozent aufweisen, ist 316 in der Praxis schwieriger zu bearbeiten. Seine höhere Streckgrenze und die stärkere Kaltverfestigung bedeuten, dass eine sorgfältigere Parameterkontrolle erforderlich ist und dies im Allgemeinen zu einer kürzeren Standzeit führt. Für 316 Edelstahl Bearbeitung, müssen die Schnittgeschwindigkeiten in der Regel auf 80-120 m/min reduziert werden, verglichen mit 120-150 m/min bei 304.
Kostenaspekte
316 ist aufgrund des Molybdängehalts 30 bis 50 Prozent teurer als 304. In korrosiven Umgebungen können die Gesamtlebenszykluskosten jedoch für 316 sprechen. Eine Fallstudie ergab, dass ein Hersteller von Entsalzungsanlagen, der sich für 316 entschied, eine um 40 Prozent höhere Anfangsinvestition verzeichnete, aber die Lebensdauer auf 15 Jahre verlängerte, verglichen mit 5 Jahren bei 304, wodurch die Wartungskosten um 60 Prozent gesenkt wurden.
Warum Jucheng für die Bearbeitung von Edelstahl 316 wählen
Wenn Sie zuverlässige, hochwertige 316 Edelstahl Bearbeitung, ist die Wahl des Fertigungspartners entscheidend. Jucheng Precision hat sich als vertrauenswürdiger Anbieter von CNC-Bearbeitungsdienstleistungen für anspruchsvolle Materialien wie Edelstahl 316 etabliert.
Robuste Bearbeitungsinfrastruktur
Jucheng setzt hochsteife CNC-Zentren ein, die speziell für die höheren Schnittkräfte ausgelegt sind, die für 316 Edelstahl Bearbeitung ohne Vibrationen erforderlich sind. Dies gewährleistet Maßgenauigkeit und Oberflächenintegrität auch bei komplexen Teilen. Mit über 150 CNC-Maschinen in ihrem Betrieb verfügen sie über die Kapazität, Projekte jeder Größenordnung zu bewältigen.
Oberflächenintegrität und Nachbearbeitung
Jucheng kontrolliert die Schnittwärme sorgfältig, um Oberflächenverfärbungen zu verhindern und die passive Oxidschicht zu erhalten, die dem Edelstahl seine Korrosionsbeständigkeit verleiht. Sie bieten Elektropolieren an, um die Korrosionsbeständigkeit für medizinische und Halbleiteranwendungen weiter zu verbessern. Passivierung—mit Salpeter- oder Zitronensäure—wird nach 316 Edelstahl Bearbeitung dringend empfohlen, um freies Eisen zu entfernen und die Chromoxid-Passivschicht zu maximieren.
Fähigkeiten beim Tieflochbohren
Jucheng ist auf das Bohren tiefer, gerader Bohrungen in 316L für Fluidverteiler und andere anspruchsvolle Anwendungen spezialisiert. Das Unternehmen setzt Hochdruck-Kühlmittelzufuhr durch die Spindel ein, um Späne effektiv abzuführen und auch bei Tieflochbearbeitungen eine gleichbleibende Bohrungsqualität zu gewährleisten.
Materialzertifizierung und Rückverfolgbarkeit
Jucheng bietet vollständige Rückverfolgbarkeit mit Werkszeugnissen, die den Molybdängehalt und andere Materialeigenschaften bestätigen. Dies ist unerlässlich für konforme Medizin-, Marine- und Luftfahrtprodukte, bei denen die Materialherkunft dokumentiert werden muss.
Expertise im Management der Kaltverfestigung
Juchengs Zerspanungsphilosophie adressiert ausdrücklich die Herausforderung der Kaltverfestigung, die 316 Edelstahl Bearbeitung. kennzeichnet. Sie verfolgen einen “Heavy-Chip”-Zerspanungsansatz – mit scharfen, beschichteten Hartmetallwerkzeugen und konstanten Vorschubraten, um der Kaltverfestigungsfront voraus zu bleiben. Wie ihr Team es formuliert: “Verweilen oder Reiben des Werkzeugs führt dazu, dass die Oberfläche sofort aushärtet und das Werkzeug versagt”.
Schnelle Bearbeitungszeit
Für zeitkritische Projekte kann Juchengs beschleunigter 5-Achsen-CNC-Workflow vollständig fertiggestellte 316L-Komponenten in nur 10 bis 14 Werktagen liefern. Diese Kombination aus Geschwindigkeit und Qualität macht das Unternehmen zu einem wertvollen Partner sowohl für Prototyping als auch für Serienfertigung.
Häufig gestellte Fragen zur Bearbeitung von Edelstahl 316
Wie hoch ist die Zerspanbarkeit von Edelstahl 316?
Die Zerspanbarkeit von Edelstahl 316 liegt bei etwa 36 bis 45 Prozent im Vergleich zu B1112 Automatenstahl. Das bedeutet, dass eine sorgfältigere Parameterkontrolle erforderlich ist und im Allgemeinen kürzere Standzeiten im Vergleich zu Automatenstahlsorten resultieren.
Welche Schnittgeschwindigkeit sollte ich für Edelstahl 316 verwenden?
Für 316 Edelstahl Bearbeitung Mit Hartmetallwerkzeugen liegen die empfohlenen Schnittgeschwindigkeiten je nach Operation zwischen 60 und 150 m/min. Ein guter Ausgangspunkt sind 100 bis 120 m/min beim Drehen und 60 bis 100 m/min beim Fräsen. Untersuchungen haben 122,37 m/min als optimal identifiziert, um Schnittkraft, Oberflächenrauheit, Energieverbrauch und Standzeit bei Drehoperationen auszubalancieren.
Warum ist Edelstahl 316 so schwer zu bearbeiten?
316 ist aufgrund mehrerer Faktoren schwer zu bearbeiten: seiner hohen Kaltverfestigungsrate, seiner schlechten Wärmeleitfähigkeit, seiner hohen Zähigkeit und seiner Neigung zur Bildung von Aufbauschneiden. Die Kombination dieser Eigenschaften bedeutet, dass sich die Wärme an der Schneidkante konzentriert, Werkzeuge schnell verschleißen und das Material vor dem Schnitt aushärtet, was eine anspruchsvolle Bearbeitungsumgebung schafft.
Welche Art von Werkzeugen eignet sich am besten für die Bearbeitung von Edelstahl 316?
Beschichtete Hartmetallwerkzeuge – insbesondere solche mit TiAlN- oder AlTiN-Beschichtungen – sind die bevorzugte Wahl für 316 Edelstahl Bearbeitung. Scharfe Schneidkanten mit positiven Spanwinkeln tragen dazu bei, Schnittkräfte zu reduzieren und Kaltverfestigung zu verhindern. Für einige Anwendungen kann M42-Kobalt-HSS bei niedrigeren Schnittgeschwindigkeiten verwendet werden.
Wie verhindere ich Kaltverfestigung bei der Bearbeitung von 316?
Um Kaltverfestigung während der Bearbeitung von 316 Edelstahl Bearbeitung, halten Sie eine konstante, aggressive Vorschubgeschwindigkeit ein; wählen Sie eine ausreichende Schnitttiefe, um unter die verfestigte Schicht zu gelangen; verwenden Sie scharfe Werkzeuge; und setzen Sie ausreichend Kühlmittel ein. Lassen Sie das Werkzeug niemals verweilen oder am Material reiben – dies ist ein garantierter Weg, die Oberfläche kaltzuverfestigen und das Werkzeug zu brechen.
Welches Kühlmittel sollte ich für die Bearbeitung von Edelstahl 316 verwenden?
Starkes Flutkühlmittel ist der Standardansatz für 316 Edelstahl Bearbeitung, wobei die Durchflussraten möglicherweise um 20 Prozent im Vergleich zur Bearbeitung von 304 erhöht werden müssen. Hochdruck-Kühlmittel durch die Spindel ist effektiv für das Tieflochbohren. MQL kann für einige Operationen effektiv sein, bietet jedoch möglicherweise keine ausreichende Kühlung für schweres Schruppen.
Ist 304 oder 316 leichter zu bearbeiten?
Obwohl sowohl 304 als auch 316 ähnliche Zerspanbarkeitswerte aufweisen, ist 304 in der Praxis im Allgemeinen etwas leichter zu bearbeiten. 316 hat eine höhere Streckgrenze und eine größere Kaltverfestigungsrate, was höhere Anforderungen an die Werkzeuge stellt und eine präzisere Parameterkontrolle erfordert. Die Schnittgeschwindigkeiten für 316 müssen typischerweise im Vergleich zu 304 reduziert werden.
Welche Branchen verwenden üblicherweise die Bearbeitung von Edelstahl 316?
316 Edelstahl Bearbeitung ist unerlässlich in Marine- und Offshore-Anwendungen, der Herstellung von Medizinprodukten, pharmazeutischen Geräten, der chemischen Verarbeitung, der Lebensmittelverarbeitung und der Luft- und Raumfahrt. Die Korrosionsbeständigkeit und Biokompatibilität des Materials machen es zur Standardwahl für diese anspruchsvollen Branchen.
Fazit
316 Edelstahl Bearbeitung ist eine anspruchsvolle, aber äußerst wertvolle Fertigungsfähigkeit. Die außergewöhnliche Korrosionsbeständigkeit, Biokompatibilität und Hochtemperaturfestigkeit des Materials machen es unverzichtbar in kritischen Anwendungen, die von Marinehardware bis zu medizinischen Implantaten reichen. Seine Neigung zur Kaltverfestigung, seine schlechte Wärmeleitfähigkeit und seine Zähigkeit erfordern jedoch einen bewussten, disziplinierten Bearbeitungsansatz.
Der Erfolg mit 316 Edelstahl Bearbeitung hängt davon ab, die Grundlagen richtig zu machen: geeignete Schnittgeschwindigkeiten und Vorschübe, scharfe beschichtete Hartmetallwerkzeuge, ausreichend Kühlmittel und steife Maschinenaufstellungen. Insbesondere die Vorschubgeschwindigkeit wurde als der einflussreichste Parameter für die Werkzeugstandzeit identifiziert. Eine Strategie mit aggressiven Schnitten bei konstantem Vorschub – statt leichter Durchgänge, die Kaltverfestigung riskieren – ist der Schlüssel zu einer produktiven und kosteneffizienten Bearbeitung.
Ob Sie 316 in Ihrer eigenen Werkstatt bearbeiten oder Teile von einem Partner wie Jucheng Precision beziehen, das Verständnis dieser Prinzipien wird Ihnen helfen, bessere Ergebnisse zu erzielen. Jucheng's Fachwissen in steifer Bearbeitung, Kaltverfestigungsmanagement und Nachbearbeitung – kombiniert mit ihrer Materialzertifizierung und schnellen Lieferfähigkeiten – macht sie zu einer starken Wahl für anspruchsvolle 316 Edelstahl Bearbeitung Projekte.
Weitere Informationen über 316 Edelstahl Bearbeitung Dienstleistungen oder um Ihre spezifischen Projektanforderungen zu besprechen, besuchen Sie Juchengs Website oder kontaktieren Sie deren technisches Team direkt.