
判断ルール: 時間当たりの機械レートを単独で見るのではなく、プログラミング、段取り、治具、切削時間、工具到達性、検査、リスクを含む完全な製造ルートを比較してください。.
間違った質問は「どの機械が1時間当たりよりコストが高いか?」である“
 機械時間単価は設備、労務、保守、稼働率、間接費を反映するが、買い手が購入するのは適合部品であり、機械時間ではない。親概要は CNC加工コスト が、段取り、サイクルタイム、工具、検査、仕上げ、リスクがどのように見積もりで組み合わされるかを示している。軸数はそれらのコストブロックのいくつかを同時に変化させる。.
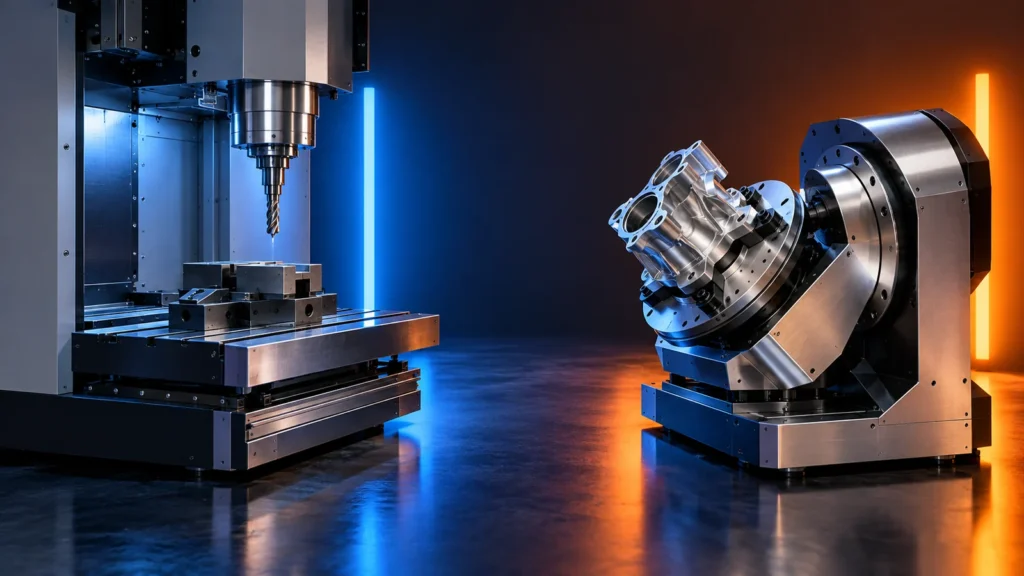
3軸機は切削工具をX、Y、Zに沿って移動させる。ワークピースの別の面に到達するには、通常、再方向付けまたは新しい段取りが必要である。5軸機は2つの回転運動を追加し、工具またはワークピースが追加の方向から特徴にアプローチできるようにする。コスト比較は、その追加のアクセスが工程の他の部分で十分な作業を削減できるかどうかにかかっている。.
| コストの疑問 | 3軸ルート | 5軸ルート |
|---|---|---|
| 方向付けの数は? | 複数の手動段取りが必要になる場合がある | 複数の面を1回の段取りで組み合わせられる場合がある |
| 必要なワーク保持は? | 単純なバイス作業または複数の治具 | より特殊な初期ワーク保持 |
| データムはどのように移されるか? | 再方向付け後に再設定 | より多くの関係を1つの座標系に保持できる |
| 必要なツールのリーチはどれくらいですか? | 角度付きアクセスのために長いツールが必要になる場合があります | ツールはより法線方向に近づくことができます |
| プログラミングはどの程度複雑ですか? | よりシンプルなツールパス、より多くの段取り計画 | より複雑なシミュレーションと衝突制御 |
同じ部品を2つのルートマップで通す
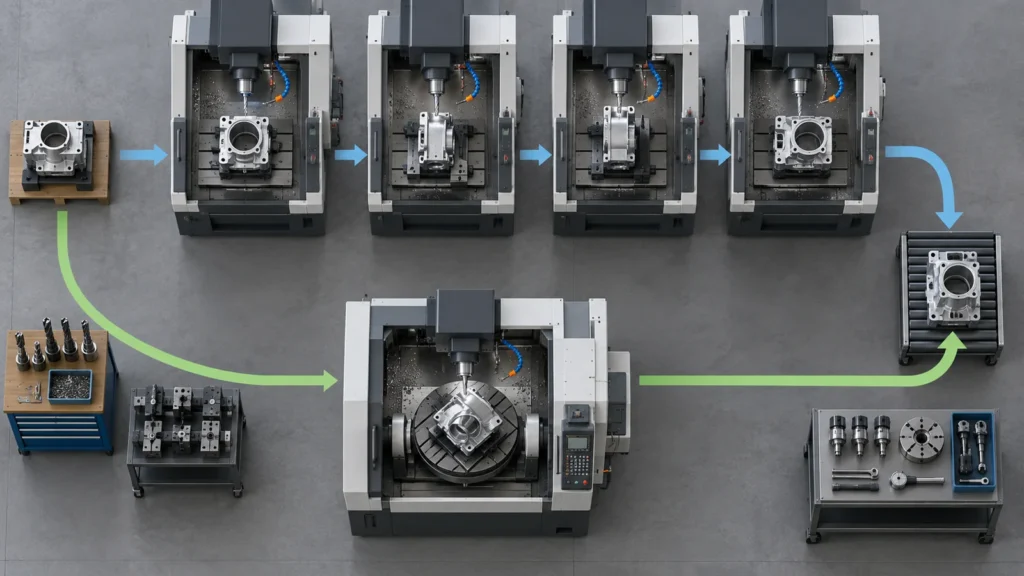 上部ポケット、側面ポート、角度付きシール面、およびいくつかの位置関係を持つハウジングを考えてみましょう。3軸プランでは、上面を加工し、部品を側面治具に移し、別の面のためにその移し替えを繰り返し、シール面には角度付き治具を使用するかもしれません。多軸プランでは、1つの主基準を確立し、部品を取り外すことなく複数の特徴に到達するかもしれません。
この例は、5軸が自動的に安価であることを証明するものではありません。多軸ルートでは、より多くのCAM準備、慎重な衝突シミュレーション、認定されたワークホールディング、および機械の可用性が必要になる場合があります。比較が有用になるのは、両方のルートが素材から合格部品までのすべての工程を含む場合だけです。.
The CNCフライス加工プロセス ガイドはより広範なプロセスの文脈を提供します。ここでの判断はより限定的です。どのルートが、総作業量と不確実性を最小限に抑えつつ、要求される関係を生み出すのかということです。
数量によって答えが逆転することがある
1個や10個の場合、複数の専用治具を避けることで、柔軟な5軸セットアップが魅力的になることがあります。数百個や数千個の場合、再現性のあるワークホールディング、パレットローディング、サイクルバランシング、利用可能なスピンドル能力が別のルートを有利にするかもしれません。正しい比較には、購入者のリリース数量とリピート発注パターンを使用すべきであり、発注されることのない想定年間数量を用いるべきではありません。.
リビジョンの成熟度も重要です。まだ変更が続いている試作品には、適応性のあるワークホールディングが適しています。安定した量産設計であれば、専用に設計された治具と慎重に最適化された3軸シーケンスが正当化されるかもしれません。したがって、購入者は、あらゆる数量で同じプロセスが最適であり続けると仮定せずに、数量別の価格を依頼すべきです。.
余分な動作が余分な作業を削減しない場合、3軸が有利になる
 単純なプレート、ブラケット、スペーサー、カバー、および1つのアクセス可能な面のフィーチャーが支配的な部品は、しばしば3軸加工に適しています。標準的なバイスと使い慣れたカッターにより、プログラミング、段取り、検証が簡単になります。2面目が単純な反転だけで済む場合、追加の方向付けにかかるコストは、より高度な機械を割り当てるよりも低くなる可能性があります。
3軸は、生産で安定した専用治具を使用する場合にも魅力的です。リピートバッチでは、部品を迅速かつ一貫して位置決めするワークホールディングが正当化されるかもしれません。そのルートが実証されたら、段取り回数を減らすためだけに別の機械へ移すことは、総コストを改善しないかもしれません。.
- ほとんどのフィーチャーが1方向から到達可能である。.
- 二次面の位置関係に余裕がある。.
- 形状が短い標準工具を受け入れる。.
- ワークホールディングが単純で再現性がある。.
- 数量が実証済みの治具またはパレット戦略を支持する。.
- アンダーカットや継続的に変化する工具方向が不要である。.
アクセスと関係性が作業を支配する場合、5軸が有利になる
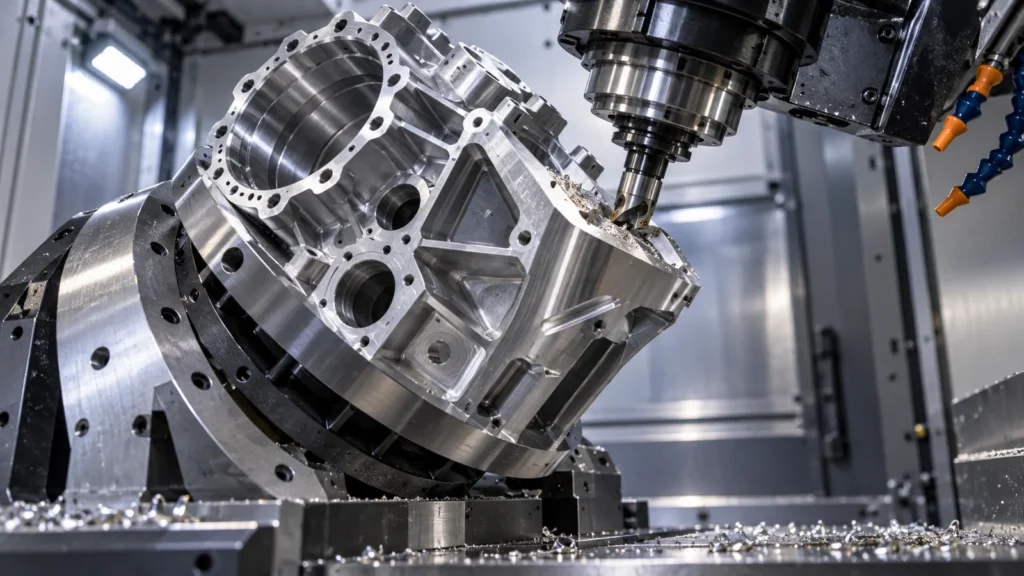 多面部品、角度付き穴、インペラのような表面、複合輪郭、および方向をまたいで厳密な関係を持つフィーチャーは、5軸アクセスの恩恵を受けられます。治具からの取り外し回数を減らすことで、ハンドリングと位置決め誤差の蓄積を低減できます。ワークピースや工具を傾けることで、より短く剛性の高いカッターを使用でき、深いまたは角度付きのフィーチャーでの表面の一貫性を改善し、たわみを低減できる可能性があります。
5軸ルートは、試作や低数量で特に価値がある場合があります。複数のカスタム治具を償却するには部品数が少なすぎるかもしれないからです。1つの適応性のあるセットアップが、専用ワークホールディングの設計、製造、検証を置き換えることができます。より高い数量では、答えが変わることがあります。最適化された治具を備えた高速な3軸セルが、柔軟な多軸ルートを上回る性能を発揮するかもしれません。
サイトの 5軸ミリング能力 ページではプロセスの提供内容を説明しています。見積もりは、軸数だけを一律の品質ラベルとして使うのではなく、選択した加工ルートが個々の形状に適している理由を依然として正当化すべきです。.
ツールの向きはサイクルタイム以上に影響を与えることがあります
表面に対してより法線方向に近い角度からアプローチすることで、より短いツールを使用でき、切りくず排出を改善し、ホルダ干渉を低減し、より一貫した接触状態を提供できます。これらの利点は、複雑な表面における仕上げパスや手作業によるブレンドを減らす可能性があります。それらは、最終的な表面および寸法要件がそれを必要とする場合にのみ価値があります。余裕のある形状に5軸動作を使用すると、受け入れ基準を変えることなくプログラミングの労力が増える可能性があります。.
3+2ポジショニングと同時5軸切削を混同しないでください
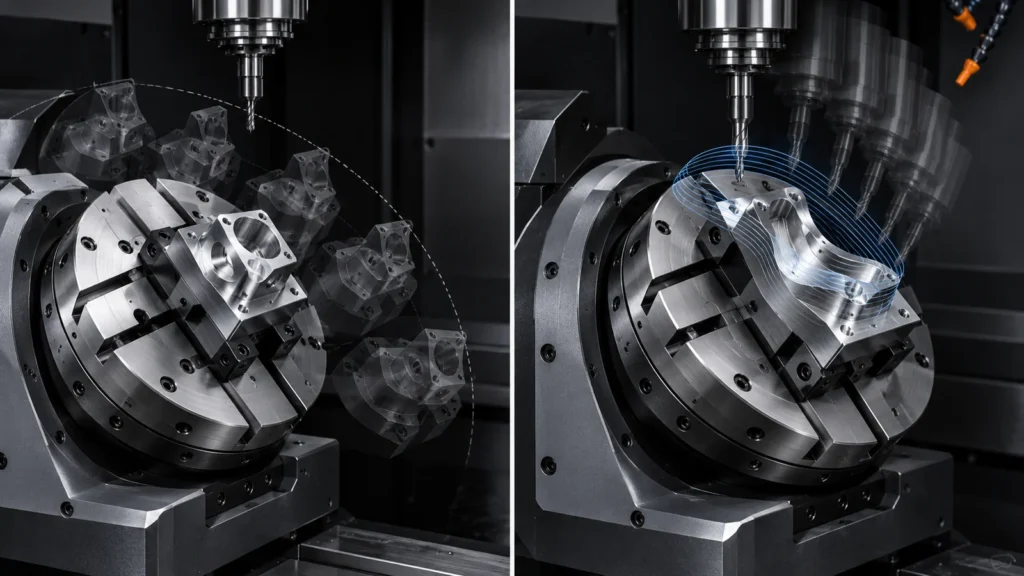 「5軸」と呼ばれる多くの部品は、切削中にすべての軸が動くことを必要としません。3+2ポジショナル加工では、回転軸が部品を方向付け、ある角度で固定し、その方向から従来の3軸切削を可能にします。これにより、面を組み合わせてアクセスを改善できますが、同時加工のプログラミングと動作の要求はありません。
同時5軸動作は、切削工具の向きが複雑な表面に沿って連続的に変化する必要がある場合、工具接触を厳密に制御する必要がある場合、または形状がインデックス位置だけでは製作できない場合に適しています。インデックスアクセスのみを必要とする部品に同時加工を指定すると、結果を改善することなくサプライヤーの選択肢を狭める可能性があります。.
最も安価な経路でも精度とスクラップリスクを管理する必要がある
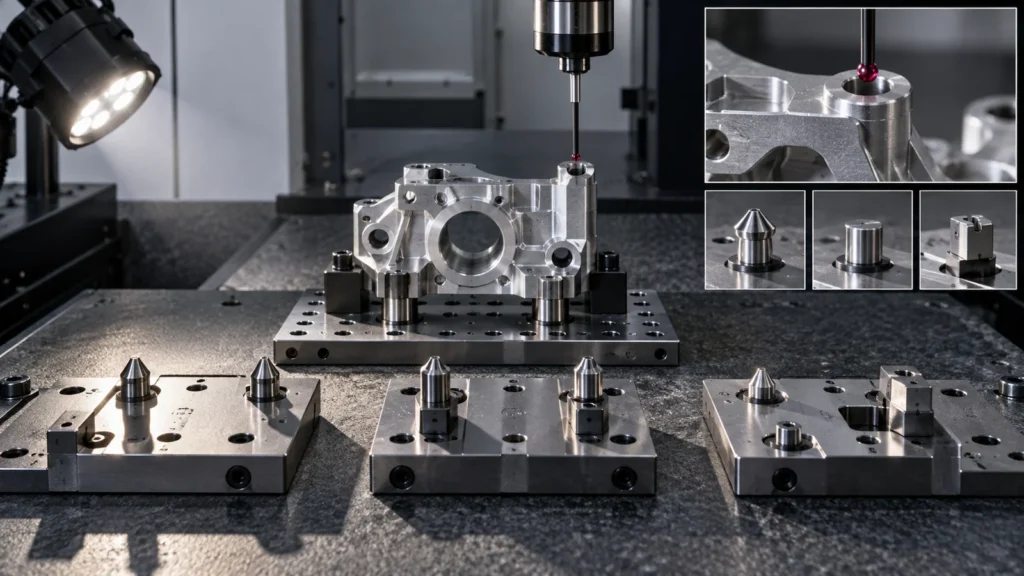 部品をクランプ解除して再設置するたびに、位置決め面、切りくず、クランプ力、治具の状態、データムの取り出しを通じてばらつきが生じる可能性があります。だからといって多段取り加工が信頼できないわけではありません。適切に設計された治具と検査で管理できます。ただし、見積もりでは重要な関係が段取り替えを経てどう維持されるかを考慮すべきです。
5軸加工は異なるリスクをもたらします。回転軸の校正、工具先端点制御、衝突クリアランス、ポスト処理、プロービング戦略、オペレーターの経験がすべて重要です。単一段取りという主張は、機械、プログラム、検査計画が必要な結果を検証できる場合にのみ価値があります。
適切な 品質管理ワークフロー は選択した経路に従うべきです。多面の位置関係には工程内プロービングやCMM検証が必要な場合があり、より単純な部品は専用ゲージと標準的な寸法チェックで効率的に合格とできる場合があります。.
単一段取りは単一工程を意味しない
マーケティングの説明では、「単一段取り」があたかも部品全体が中断なく完成するかのように扱われることがあります。実際には、経路にはプロービング、荒加工、仕上げ前加工、工具交換、バリ取り、クランプ面のための第二工程、最終検査が含まれる場合があります。利点は、選択された重要特徴が1つの管理された姿勢内で関係を保つことであり、すべての製造作業がなくなることではありません。.
同様に、複数の3軸段取りが自動的に欠陥であるわけではありません。位置決め面が堅牢で、治具が実証されており、重要な関係が段取り替えに耐えられるなら、複数工程は予測可能で経済的かもしれません。見積もりはこれらの前提を明示し、購入者が有能な経路と楽観的な経路を区別できるようにすべきです。.
好ましい軸数ではなく経路の説明を求める
図面が適合部品のみを必要としているのに、RFQで5軸加工を要求すると、購入者が意図せずコストを膨らませる可能性があります。プロセス自体が検証された理由で管理されていない限り、機能、材料、重要特性、仕上げ、数量、検査証拠を指定してください。有資格のサプライヤーに経路を提案させましょう。.
見積もりが異なる設備を使用している場合は、それらを正規化するのに十分な情報を要求してください:
- 加工段取りの数と主要なデータム移動の数。.
- 経路が3軸、割り出し3+2、または同時5軸のいずれであるか。.
- One-time fixture or programming charges.
- Inspection plan for cross-face and angled relationships.
- Quantity assumptions and repeat-order treatment.
- Operations performed outside the quoting supplier.
Also review the functional requirements in the CNC加工公差 article before comparing routes. A cost advantage is meaningful only when both suppliers price the same acceptance conditions.
3-Axis and 5-Axis Cost Questions
Is 5-axis machining always more expensive?
No. Its machine rate may be higher, but fewer setups, fixtures, datum transfers, and long-tool operations can reduce total part cost for suitable geometry.
Is 3-axis better for simple parts?
Often. If features are accessible with simple workholding and one or two orientations, 3-axis machining can provide the most direct route.
Does every multi-face part need simultaneous 5-axis machining?
No. Indexed 3+2 machining may orient the part to several faces while cutting with conventional three-axis motion.
Why can fewer setups improve cost?
They can reduce handling, fixture preparation, datum recovery, in-process checks, and the risk associated with transferring critical relationships.
Should the drawing specify the machine axis count?
Only when a controlled process requirement makes it necessary. Otherwise specify the functional result and let the supplier propose a capable manufacturing route.