
قاعدة القرار: قارن مسار التصنيع الكامل — البرمجة، والتجهيزات، والتركيبات، وزمن القطع، ومدى وصول الأداة، والفحص، والمخاطر — وليس معدل تشغيل الآلة بالساعة بمعزل عن ذلك.
السؤال الخاطئ هو “أي آلة تكلف أكثر في الساعة؟”
 يعكس معدل ساعة الآلة المعدات والعمالة والصيانة والاستفادة والتكاليف العامة، لكن المشتري يشتري أجزاءً مطابقة — وليس وقت الآلة. توضح النظرة العامة الأم لـ تكلفة التصنيع باستخدام الحاسب الآلي كيفية دمج التجهيز وزمن الدورة والأدوات والفحص والتشطيب والمخاطر في عرض الأسعار. يغيّر عدد المحاور عدة كتل من هذه التكاليف في الوقت نفسه.
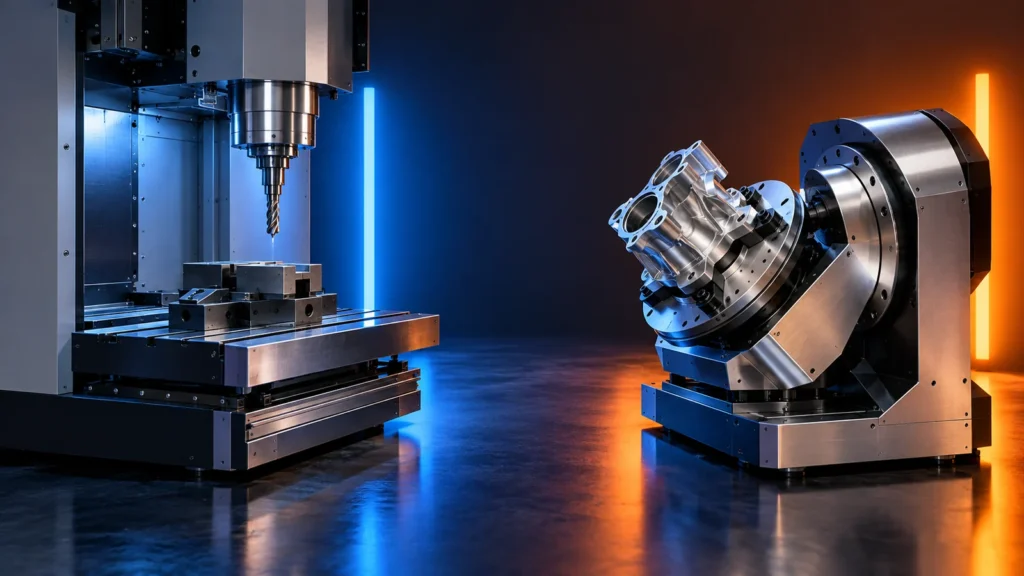
آلة بثلاثة محاور تحرك أداة القطع على طول المحاور X وY وZ. الوصول إلى جانب آخر من قطعة العمل يتطلب عادةً إعادة توجيه أو إعداد جديد. آلة بخمسة محاور تضيف حركتين دورانية، مما يسمح للأداة أو قطعة العمل بالوصول إلى الميزات من اتجاهات إضافية. تعتمد مقارنة التكلفة على ما إذا كان هذا الوصول الإضافي يزيل ما يكفي من العمل في مكان آخر من المسار.
| سؤال التكلفة | مسار 3 محاور | مسار 5 محاور |
|---|---|---|
| كم عدد الاتجاهات؟ | قد يتطلب عدة إعدادات يدوية | قد يجمع الأوجه في إعداد واحد |
| ما تثبيت قطعة العمل المطلوب؟ | عمل بملزمة بسيطة أو عدة مثبتات | تثبيت أولي أكثر تخصصًا |
| كيف يتم نقل نقاط الإسناد؟ | يُعاد إنشاؤها بعد إعادة التوجيه | يمكن أن تبقى مزيد من العلاقات في نظام إحداثيات واحد |
| ما مدى وصول الأداة المطلوب؟ | قد تكون هناك حاجة لأدوات طويلة للوصول المائل | يمكن للأداة أن تقترب أكثر من الاتجاه العمودي |
| ما مدى تعقيد البرمجة؟ | مسارات أدوات أبسط، وتخطيط إعدادات أكثر | محاكاة وتحكم أكثر تعقيدًا في التصادم |
تمرير القطعة نفسها عبر خريطتي مسار
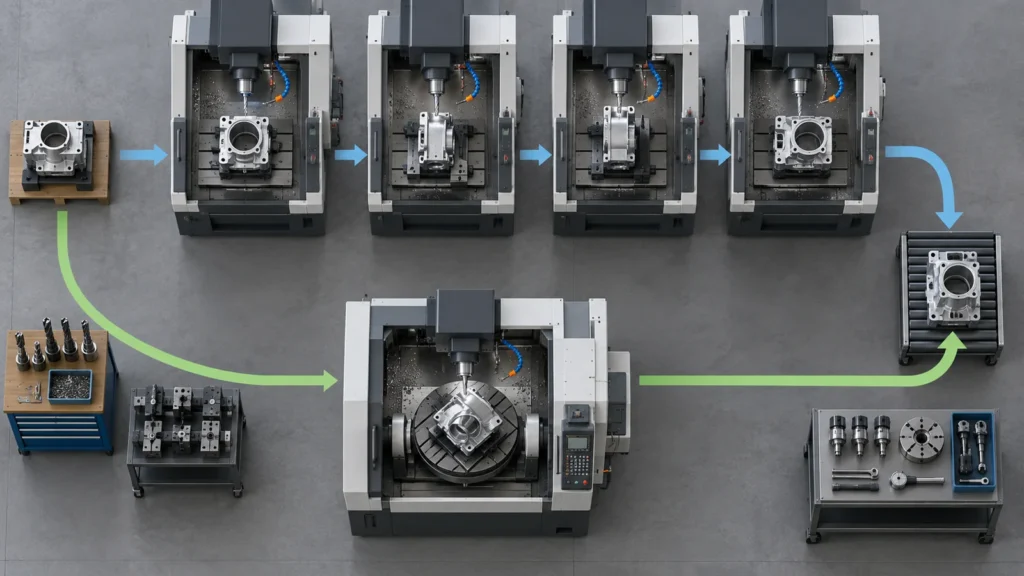 فكّر في علبة بها جيب علوي، ومنافذ جانبية، وسطح إحكام مائل، وعدة علاقات موضعية. قد تقوم خطة ثلاثية المحاور بتشغيل الجزء العلوي، ثم نقل القطعة إلى تثبيت جانبي، وتكرار هذا النقل لوجه آخر، واستخدام تثبيت مائل لسطح الإحكام. أما خطة متعددة المحاور فقد تُنشئ مرجعًا أساسيًا واحدًا وتصل إلى عدة ميزات دون إزالة القطعة.
هذا المثال لا يثبت أن الخمسة محاور أرخص تلقائيًا. قد يحتاج المسار متعدد المحاور إلى تحضير أكثر في CAM، ومحاكاة دقيقة للتصادم، وتثبيت مؤهل، وتوافر آلة. ولا تصبح المقارنة مفيدة إلا عندما يتضمن كلا المسارين كل عملية من المخزون الخام إلى القطعة المقبولة.
إن عملية التفريز CNC يوفّر الدليل سياقًا أوسع للعملية. وهنا يكون القرار أضيق: أي مسار ينتج العلاقات المطلوبة بأقل إجمالي عمل وعدم يقين؟
قد تقلب الكمية الإجابة
عند إنتاج قطعة واحدة أو عشر قطع، قد يكون تجنّب عدة تثبيتات مخصصة سبباً لجعل إعداد 5 محاور المرن خياراً جاذباً. أما عند إنتاج مئات أو آلاف القطع، فقد تُرجّح قابلية تثبيت القطعة بشكل متكرر، والتحميل على منصات نقالة، وموازنة زمن الدورة، وسعة المغزل المتاحة مساراً مختلفاً. المقارنة الصحيحة تستخدم كمية الإصدار لدى المشتري ونمط إعادة الطلب — وليس حجماً سنوياً مفترضاً قد لا يُطلب أبداً.
نضج المراجعة مهم أيضاً. النموذج الأولي الذي لا يزال يتغير يستفيد من تثبيت قابل للتكيف. أما التصميم الإنتاجي المستقر فقد يبرر تثبيتات مخصصة الغرض وتسلسل 3 محاور مُحسَّن بعناية. لذلك ينبغي للمشترين طلب عروض أسعار بكميات متدرجة دون افتراض أن العملية نفسها ستبقى مثلى عند كل حجم إنتاج.
تفوز 3 محاور عندما لا تُزيل الحركة الإضافية عملاً إضافياً
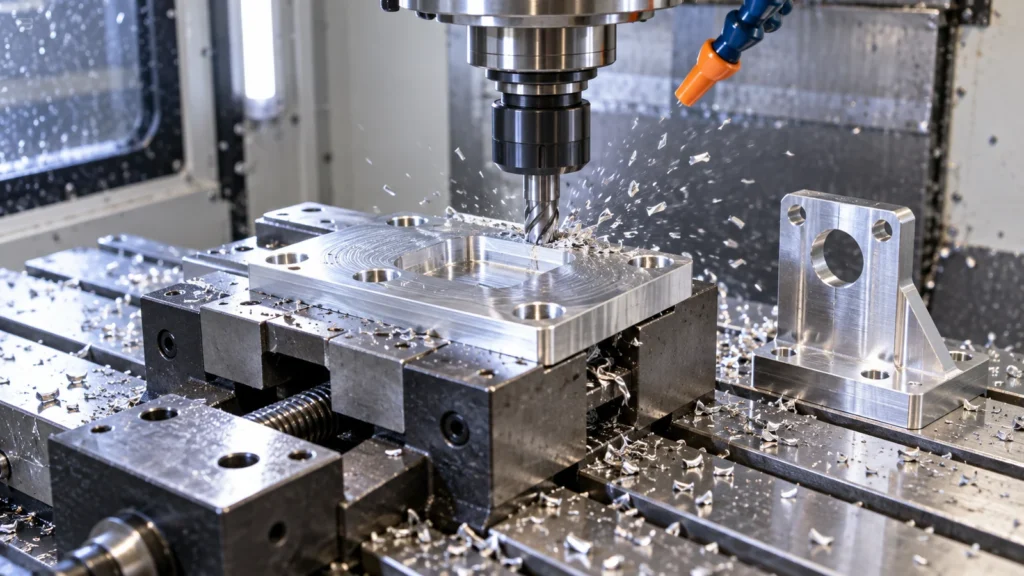 غالباً ما تناسب الألواح البسيطة، والكتائف، والحشوات، والأغطية، والقطع التي تهيمن عليها ميزات على جانب واحد يمكن الوصول إليه آلةَ تفريز 3 محاور. تُبقي الملازم القياسية وأدوات القطع المألوفة البرمجة والإعداد والتحقق مباشرة وسهلة. وإذا كان الجانب الثاني يحتاج فقط إلى قلب بسيط، فقد يكلف الاتجاه الإضافي أقل من تخصيص آلة أكثر تطوراً.
يمكن أن تكون 3 محاور جاذبة أيضاً عندما يستخدم الإنتاج تثبيتات مخصصة مستقرة. قد تبرر الدفعة المتكررة تثبيتاً يحدد موضع القطعة بسرعة وباتساق. وبمجرد إثبات هذا المسار، قد لا يؤدي نقله إلى آلة أخرى فقط لتقليل عدد عمليات الإعداد إلى تحسين التكلفة الإجمالية.
- معظم الميزات يمكن الوصول إليها من اتجاه واحد.
- الأوجه الثانوية لها علاقات موضعية متسامحة.
- تقبل الأشكال الهندسية أدوات قياسية قصيرة.
- تثبيت القطعة بسيط وقابل للتكرار.
- الكمية تدعم استراتيجية تثبيت أو منصات نقالة مُثبتة.
- لا توجد تجاويف جانبية أو اتجاهات أدوات متغيرة باستمرار.
تفوز 5 محاور عندما تهيمن إمكانية الوصول والعلاقات على المهمة
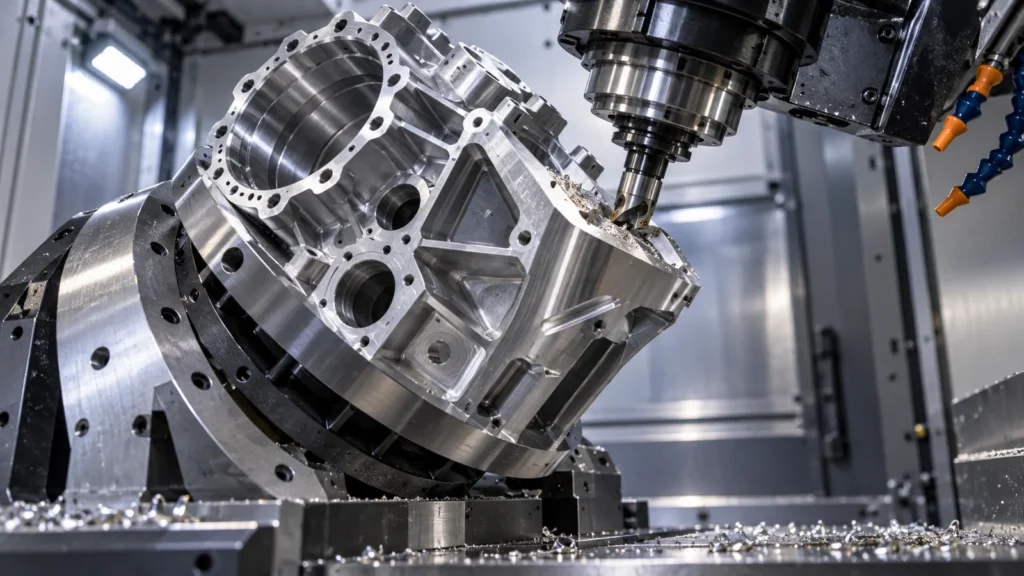 قد تستفيد القطع متعددة الأوجه، والثقوب المائلة، والأسطح الشبيهة بالمروحة، والكنتورات المركبة، والميزات ذات العلاقات الضيقة عبر الاتجاهات من إمكانية الوصول بـ 5 محاور. وقد يؤدي تقليل مرات الإزالة من التثبيت إلى خفض المناولة وتراكم خطأ تحديد الموضع. كما يمكن أن يسمح إمالة قطعة العمل أو الأداة باستخدام أدوات قطع أقصر وأكثر صلابة، مما قد يحسّن اتساق السطح ويقلل الانحراف في الميزات العميقة أو المائلة.
قد يكون مسار 5 محاور ذا قيمة خاصة في النماذج الأولية والكميات المنخفضة لأنه قد يكون عدد القطع قليلاً جداً لاستهلاك تكلفة عدة تثبيتات مخصصة. يمكن لإعداد واحد قابل للتكيف أن يحل محل تصميم وتصنيع والتحقق من تثبيت مخصص. أما عند الكميات الأعلى، فقد تتغير الإجابة: قد تتفوق خلية 3 محاور سريعة بتثبيتات محسّنة على مسار متعدد المحاور مرن.
صفحة قدرة التفريز بـ 5 محاور في الموقع تشرح عرض العملية. ومع ذلك، يجب أن يبرر عرض السعر سبب ملاءمة المسار المختار للشكل الهندسي الفردي بدلاً من استخدام عدد المحاور كتصنيف جودة شامل.
يمكن أن يؤثر اتجاه الأداة على أكثر من زمن الدورة
يمكن أن يسمح الاقتراب من السطح باتجاه أقرب إلى عموده الطبيعي باستخدام أداة أقصر، وتحسين إخلاء الرقائق، وتقليل تداخل حامل الأداة، وتوفير حالة تلامس أكثر ثباتًا. قد تقلل هذه المزايا من تمريرات التشطيب أو الدمج اليدوي على الأسطح المعقدة. وهي ذات قيمة فقط عندما تتطلبها متطلبات السطح النهائي والأبعاد؛ فقد يؤدي استخدام حركة المحاور الخمسة على أشكال هندسية متساهلة إلى زيادة جهد البرمجة دون تغيير القبول.
لا تخلط بين التموضع 3+2 والقطع المتزامن بالمحاور الخمسة
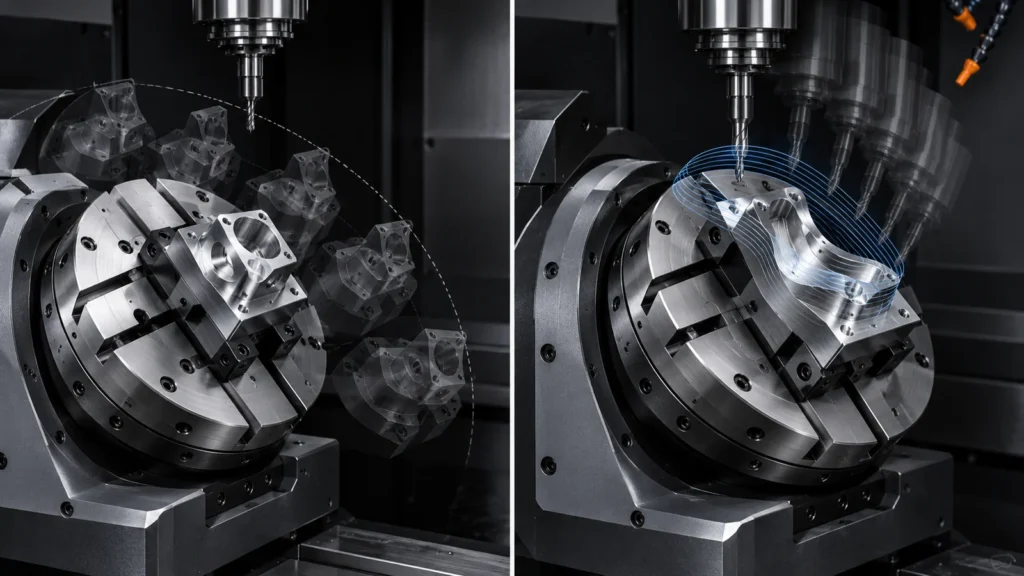 العديد من الأجزاء التي يُطلق عليها “خمسة محاور” لا تتطلب تحرك جميع المحاور أثناء القطع. في التشغيل الموضعي 3+2، تقوم المحاور الدوارة بتوجيه الجزء، وقفله بزاوية، والسماح بالقطع التقليدي بثلاثة محاور من ذلك الاتجاه. يمكن أن يجمع هذا بين الأوجه ويحسّن الوصول دون متطلبات البرمجة والحركة الخاصة بالتشغيل المتزامن.
تكون حركة المحاور الخمسة المتزامنة مناسبة عندما يجب أن يتغير اتجاه القاطع باستمرار على طول سطح معقد، أو عندما يحتاج تلامس الأداة إلى تحكم دقيق، أو عندما لا يمكن إنتاج الشكل الهندسي من خلال المواضع المفهرسة وحدها. إن تحديد التشغيل المتزامن لجزء لا يحتاج إلا إلى وصول مفهرس قد يضيّق مجموعة الموردين دون تحسين النتيجة.
يجب أن يظل أرخص مسار متحكماً في الدقة ومخاطر الهدر
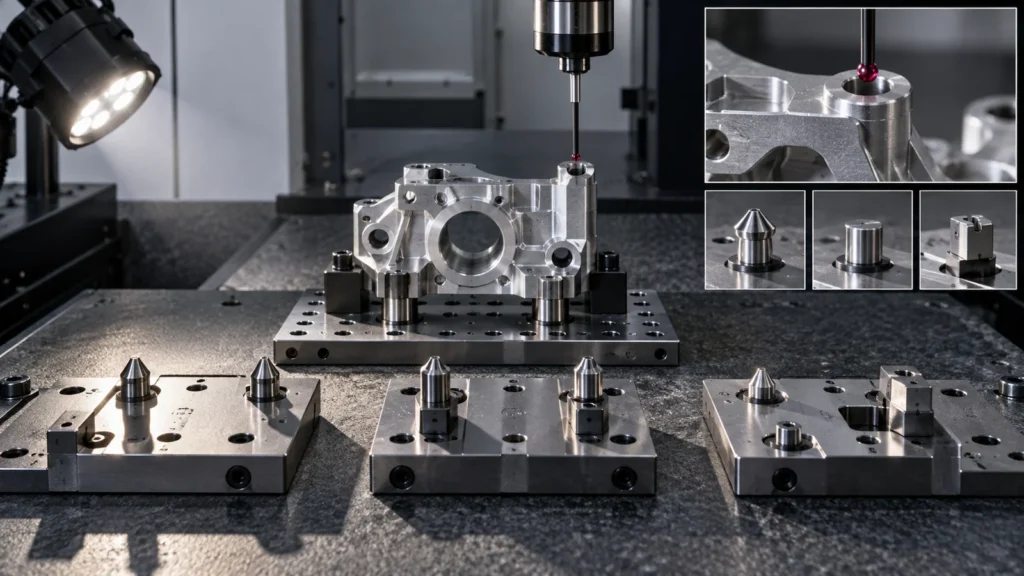 في كل مرة يتم فيها فك تثبيت قطعة وإعادة تثبيتها، يمكن أن يدخل التباين عبر أسطح التموضع، والشوائب، وقوة التثبيت، وحالة المثبّت، والتقاط المرجع. وهذا لا يجعل التصنيع متعدد التثبيتات غير موثوق؛ فالمثبّتات المصممة جيداً والفحص يمكنهما التحكم في ذلك. لكنه يعني أن عرض السعر يجب أن يراعي كيفية بقاء العلاقات الحرجة سليمة عبر النقل.
يقدّم التصنيع الخماسي المحاور مخاطر مختلفة. فمعايرة المحاور الدوارة، والتحكم في مركز الأداة، وخلوص التصادم، والمعالجة اللاحقة، واستراتيجية القياس، وخبرة المشغّل، كلها أمور مهمة. ولا تكون دعوى التثبيت الواحد ذات قيمة إلا عندما تستطيع الماكينة والبرنامج وخطة الفحص التحقق من النتيجة المطلوبة.
المناسب سير عمل مراقبة الجودة يجب أن يتبع المسار المختار. قد تحتاج العلاقات الموضعية متعددة الأوجه إلى قياس أثناء العملية أو تحقق بواسطة آلة القياس الإحداثي (CMM)، بينما قد تُقبل الأجزاء الأبسط بكفاءة باستخدام أدوات قياس مخصصة وفحوصات أبعادية قياسية.
التثبيت الواحد لا يعني عملية واحدة
تعامل الأوصاف التسويقية أحياناً “التثبيت الواحد” كما لو أن الجزء بأكمله يخرج مكتملاً دون انقطاع. عملياً، قد يشمل المسار مع ذلك القياس، والتخشين، والتنعيم الجزئي، وتغييرات الأدوات، وإزالة الحواف، وعملية ثانية للوجه المثبّت، والفحص النهائي. والفائدة هي أن ميزات حرجة مختارة تبقى مترابطة ضمن اتجاه واحد متحكَّم فيه—وليس أن جميع أعمال التصنيع تختفي.
وبالمثل، فإن عدة تثبيتات ثلاثية المحاور ليست عيباً تلقائياً. إذا كانت أسطح التموضع متينة، والمثبّتات مجرّبة، والعلاقات الحرجة تتحمل عمليات النقل، فقد تكون العمليات المتعددة متوقعة واقتصادية. ويجب أن يكشف عرض السعر عن هذه الافتراضات ليتمكن المشتري من التمييز بين مسار قادر ومسار متفائل.
اطلب شرحاً للمسار، لا عدد محاور مفضلاً
قد يرفع المشتري التكلفة دون قصد من خلال اشتراط التصنيع الخماسي المحاور في طلب عرض السعر عندما لا يحتاج الرسم إلا إلى جزء مطابق. وما لم تكن العملية نفسها متحكَّماً فيها لسبب مُعتمد، فحدّد الوظيفة، والمادة، والخصائص الحرجة، والتشطيب، والكمية، وأدلة الفحص. ودع الموردين المؤهلين يقترحون المسار.
عندما تستخدم عروض الأسعار معدات مختلفة، اطلب معلومات كافية لتوحيدها:
- عدد تثبيتات التصنيع وعمليات نقل المراجع الرئيسية.
- ما إذا كان المسار ثلاثي المحاور، أو مفهرس 3+2، أو خماسي المحاور متزامن.
- رسوم المثبّتات أو البرمجة لمرة واحدة.
- خطة الفحص للعلاقات العابرة للأوجه والزوايا.
- افتراضات الكمية ومعاملة إعادة الطلب.
- العمليات التي تُنفَّذ خارج نطاق المورّد المُقدِّم لعرض السعر.
راجع أيضًا المتطلبات الوظيفية في تفاوتات التصنيع باستخدام الحاسب الآلي المقال قبل مقارنة المسارات. لا تكون ميزة التكلفة ذات معنى إلا عندما يسعّر كلا المورّدين نفس شروط القبول.
أسئلة تكلفة المحاور الثلاثة والخمسة
هل تكون الخراطة بخمسة محاور دائمًا أكثر تكلفة؟
لا. قد يكون معدل تشغيل الماكينة أعلى، لكن قلة عمليات التثبيت والتجهيزات ونقل نقاط الاستناد والعمليات بأدوات طويلة يمكن أن تقلل التكلفة الإجمالية للقطعة للأشكال الهندسية المناسبة.
هل المحاور الثلاثة أفضل للقطع البسيطة؟
غالبًا نعم. إذا كان يمكن الوصول إلى الميزات باستخدام تثبيت بسيط لقطعة العمل واتجاه واحد أو اتجاهين، فقد توفر الخراطة بثلاثة محاور المسار الأكثر مباشرة.
هل تحتاج كل قطعة متعددة الأوجه إلى خراطة متزامنة بخمسة محاور؟
لا. قد تُوجِّه الخراطة المفهرسة 3+2 القطعة إلى عدة أوجه مع القطع بحركة تقليدية بثلاثة محاور.
لماذا يمكن أن تؤدي عمليات التثبيت الأقل إلى تحسين التكلفة؟
يمكن أن تقلل من المناولة وتحضير التجهيزات واستعادة نقاط الاستناد والفحوصات أثناء العملية والمخاطر المرتبطة بنقل العلاقات الحرجة.
هل ينبغي أن يحدد الرسم عدد محاور الماكينة؟
فقط عندما يستلزم ذلك متطلب عملية خاضع للرقابة. وإلا فحدد النتيجة الوظيفية واترك للمورّد اقتراح مسار تصنيع قادر على تحقيقها.