
Regola decisionale: confrontare il percorso produttivo completo—programmazione, attrezzature, fissaggi, tempo di taglio, portata degli utensili, ispezione e rischio—non la tariffa oraria della macchina isolatamente.
La domanda sbagliata è “Quale macchina costa di più all'ora?”
 Una tariffa oraria macchina riflette attrezzature, manodopera, manutenzione, utilizzo e spese generali, ma un acquirente acquista pezzi conformi—non tempo macchina. La panoramica principale di costo della lavorazione CNC mostra come attrezzaggio, tempo ciclo, utensileria, ispezione, finitura e rischio si combinano in un preventivo. Il numero di assi modifica diversi di questi blocchi di costo contemporaneamente.
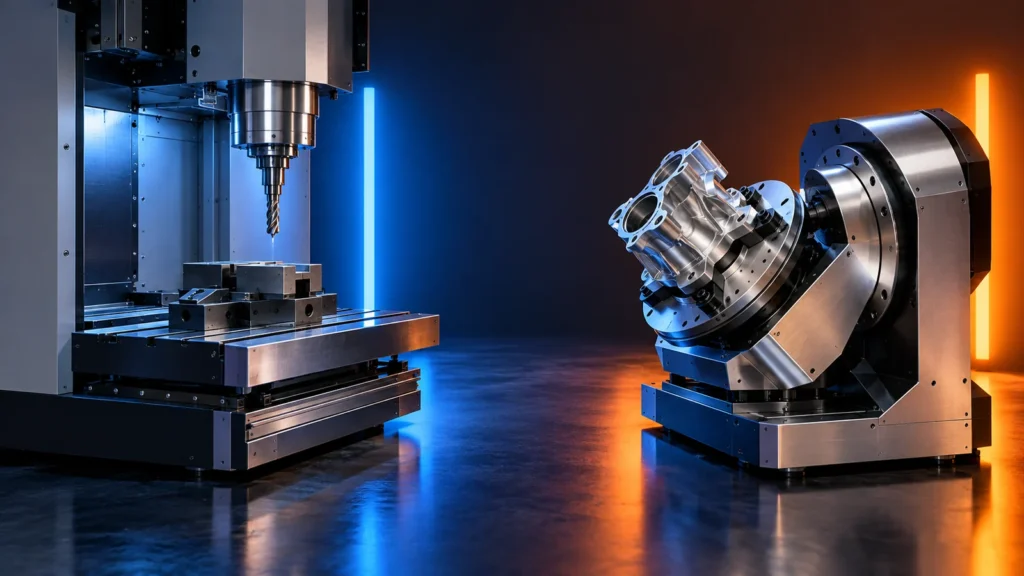
Una macchina a 3 assi sposta l'utensile da taglio lungo X, Y e Z. Per raggiungere un altro lato del pezzo in lavorazione è normalmente necessario riorientare o eseguire un nuovo setup. Una macchina a 5 assi aggiunge due movimenti rotativi, consentendo all'utensile o al pezzo in lavorazione di accedere alle feature da direzioni aggiuntive. Il confronto dei costi dipende dal fatto che tale accesso aggiuntivo elimini una quantità sufficiente di lavoro altrove nel ciclo.
| Questione di costi | Percorso a 3 assi | Percorso a 5 assi |
|---|---|---|
| Quanti orientamenti? | Può richiedere diversi setup manuali | Può combinare più facce in un unico setup |
| Quale attrezzatura di fissaggio è necessaria? | Lavoro con morsa semplice o più attrezzature | Attrezzatura di fissaggio iniziale più specializzata |
| Come vengono trasferiti i datum? | Ristabiliti dopo il riorientamento | Più relazioni possono rimanere in un unico sistema di coordinate |
| Quale portata dell'utensile è necessaria? | Possono essere necessari utensili lunghi per l'accesso angolato | L'utensile può avvicinarsi più vicino alla direzione normale |
| Quanto è complessa la programmazione? | Percorsi utensile più semplici, più pianificazione dell'attrezzaggio | Simulazione e controllo delle collisioni più complessi |
Sottoporre lo stesso pezzo a due mappe di processo
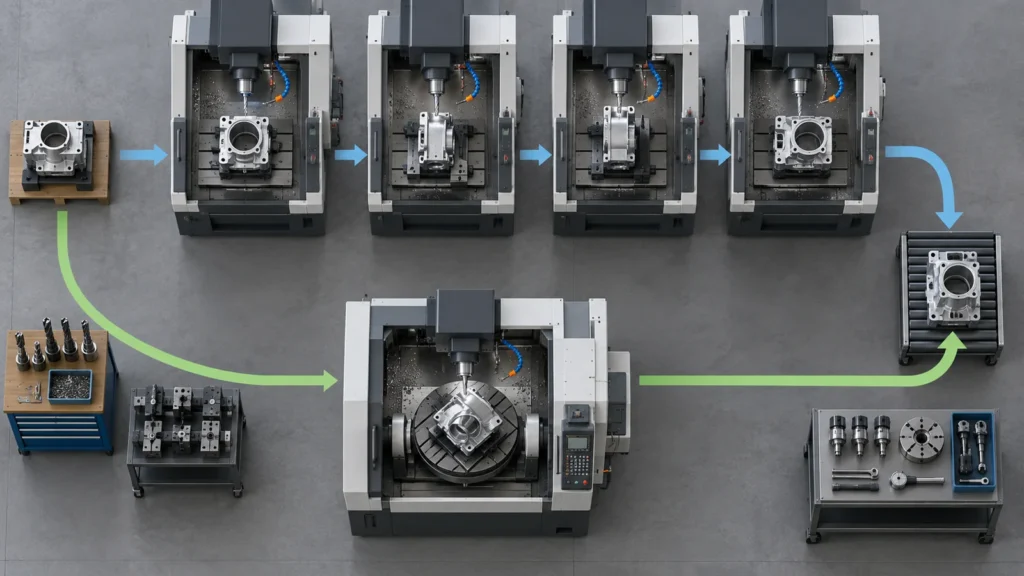 Si consideri un alloggiamento con una tasca superiore, porte laterali, una faccia di tenuta inclinata e diverse relazioni posizionali. Un piano a 3 assi potrebbe lavorare la parte superiore, trasferire il pezzo su un'attrezzatura laterale, ripetere tale trasferimento per un'altra faccia e utilizzare un'attrezzatura inclinata per la superficie di tenuta. Un piano multiasse potrebbe stabilire un unico datum primario e raggiungere diverse feature senza rimuovere il pezzo.
Questo esempio non dimostra che la lavorazione a 5 assi sia automaticamente più economica. Il percorso multiasse potrebbe richiedere maggiore preparazione CAM, un'attenta simulazione delle collisioni, attrezzature di fissaggio qualificate e disponibilità della macchina. Il confronto diventa utile solo quando entrambi i percorsi includono ogni operazione dal grezzo al pezzo accettato.
La Processo di fresatura CNC la guida fornisce un contesto di processo più ampio. Qui la decisione è più ristretta: quale percorso produce le relazioni richieste con il minor lavoro totale e la minor incertezza?
La quantità può ribaltare la risposta
Con uno o dieci pezzi, evitare diverse attrezzature dedicate può rendere attraente un attrezzaggio flessibile a 5 assi. Con centinaia o migliaia di pezzi, attrezzature di fissaggio ripetibili, carico su pallet, bilanciamento del ciclo e capacità mandrino disponibile possono favorire un percorso diverso. Il confronto corretto utilizza la quantità di rilascio dell'acquirente e il modello di ordini ripetuti—non un volume annuo ipotizzato che potrebbe non essere mai ordinato.
Anche la maturità della revisione è importante. Un prototipo ancora in evoluzione trae vantaggio da un'attrezzatura di fissaggio adattabile. Un design di produzione stabile può giustificare attrezzature dedicate e una sequenza a 3 assi accuratamente ottimizzata. Gli acquirenti dovrebbero quindi richiedere sconti a scaglioni di quantità senza presumere che lo stesso processo rimanga ottimale a ogni volume.
La lavorazione a 3 assi vince quando il movimento aggiuntivo non elimina lavoro aggiuntivo
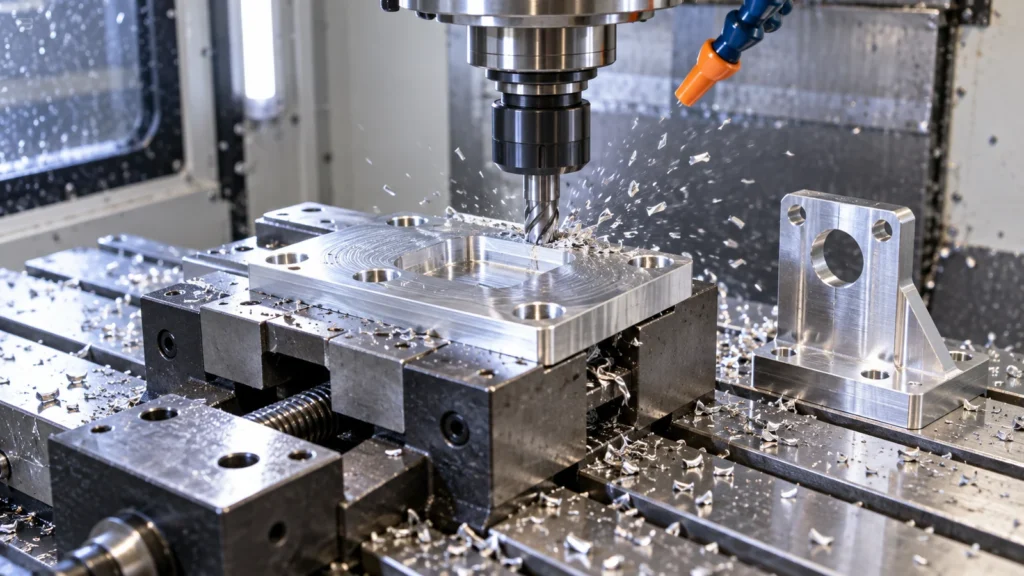 Piastre semplici, staffe, distanziali, coperchi e parti dominate da caratteristiche su un lato accessibile si prestano spesso alla lavorazione a 3 assi. Morsetti standard e frese familiari mantengono la programmazione, l'attrezzaggio e la verifica semplici. Se un secondo lato richiede solo un semplice ribaltamento, l'orientamento aggiuntivo può costare meno che assegnare una macchina più avanzata.
La lavorazione a tre assi può essere interessante anche quando la produzione utilizza attrezzature dedicate stabili. Un lotto ripetitivo può giustificare un'attrezzatura di fissaggio che posiziona il pezzo in modo rapido e coerente. Una volta che tale percorso è collaudato, spostarlo su un'altra macchina solo per ridurre il numero di attrezzaggi potrebbe non migliorare il costo totale.
- La maggior parte delle caratteristiche è raggiungibile da una sola direzione.
- Le facce secondarie presentano relazioni posizionali ampie.
- La geometria accetta utensili standard corti.
- L'attrezzatura di fissaggio è semplice e ripetibile.
- La quantità giustifica una strategia collaudata con attrezzatura o pallet.
- Non sono richiesti sottosquadri o orientamenti dell'utensile in continuo cambiamento.
La lavorazione a 5 assi vince quando l'accesso e le relazioni dominano il lavoro
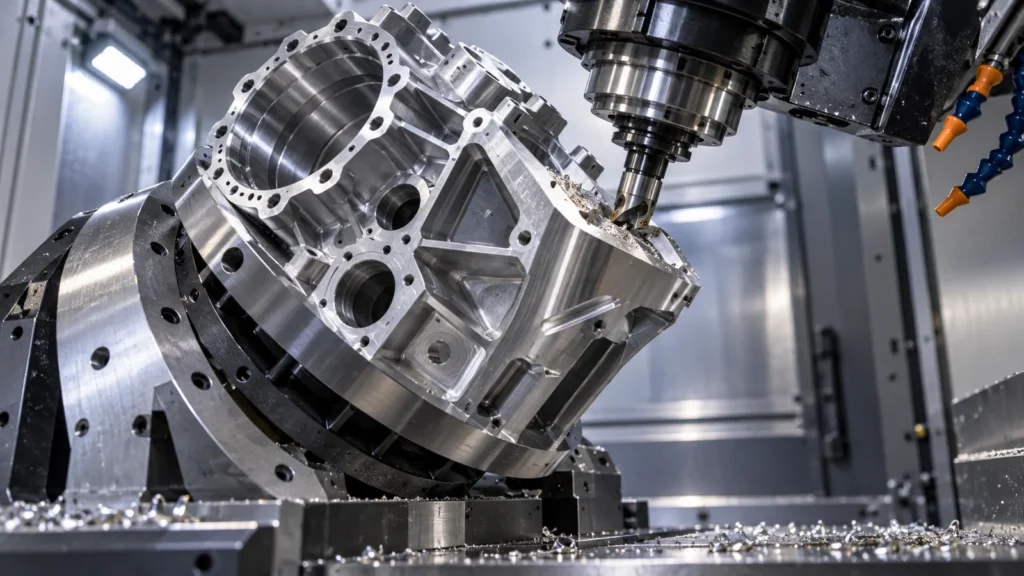 Parti multifaccia, fori angolati, superfici simili a giranti, profili composti e caratteristiche con relazioni strette tra orientamenti possono trarre vantaggio dall'accesso a 5 assi. Meno rimozioni dall'attrezzatura possono ridurre la movimentazione e l'accumulo di errore di posizionamento. L'inclinazione del pezzo o dell'utensile può anche consentire utensili più corti e rigidi, il che può migliorare la coerenza superficiale e ridurre la deflessione su caratteristiche profonde o angolate.
Un percorso a 5 assi può essere particolarmente prezioso nelle quantità di prototipi e bassi volumi perché potrebbero esserci troppo pochi pezzi per ammortizzare diverse attrezzature personalizzate. Un attrezzaggio adattabile può sostituire la progettazione, la fabbricazione e il collaudo di attrezzature dedicate. A quantità più elevate, la risposta può cambiare: una cella a 3 assi veloce con attrezzature ottimizzate può superare un percorso flessibile multiasse.
La pagina del sito capacità di fresatura a 5 assi spiega l'offerta di processo. Un preventivo dovrebbe comunque giustificare perché il percorso selezionato si adatta alla geometria individuale anziché usare il numero di assi come etichetta di qualità generica.
L'orientamento dell'utensile può influire su più del tempo ciclo
Avvicinarsi a una superficie più vicino alla sua direzione normale può consentire un utensile più corto, migliorare l'evacuazione dei trucioli, ridurre l'interferenza del portautensile e fornire una condizione di contatto più coerente. Questi vantaggi possono ridurre le passate di finitura o la sfumatura manuale su superfici complesse. Sono preziosi solo quando la superficie finale e i requisiti dimensionali li richiedono; usare il movimento a 5 assi su geometrie ampie può aggiungere lavoro di programmazione senza modificare l'accettazione.
Non confondere il posizionamento 3+2 con la fresatura simultanea a 5 assi
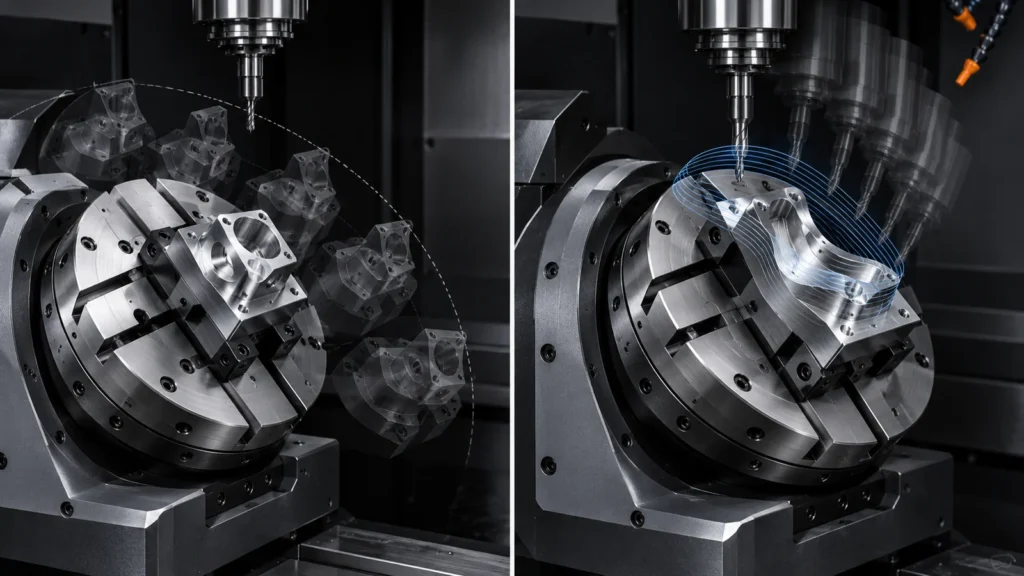 Molti pezzi definiti “a 5 assi” non richiedono che tutti gli assi si muovano durante la lavorazione. Nella lavorazione posizionale 3+2, gli assi rotativi orientano il pezzo, lo bloccano a un'angolazione e consentono la fresatura tradizionale a tre assi da quella direzione. Questo può combinare più facce e migliorare l'accesso senza le esigenze di programmazione e movimento della lavorazione simultanea.
Il movimento simultaneo a 5 assi è appropriato quando l'orientamento della fresa deve cambiare continuamente lungo una superficie complessa, quando il contatto dell'utensile richiede un controllo accurato o quando la geometria non può essere realizzata solo tramite posizioni indicizzate. Specificare la lavorazione simultanea per un pezzo che necessita solo di accesso indicizzato può restringere il pool di fornitori senza migliorare il risultato.
Il percorso più economico deve comunque controllare precisione e rischio di scarti
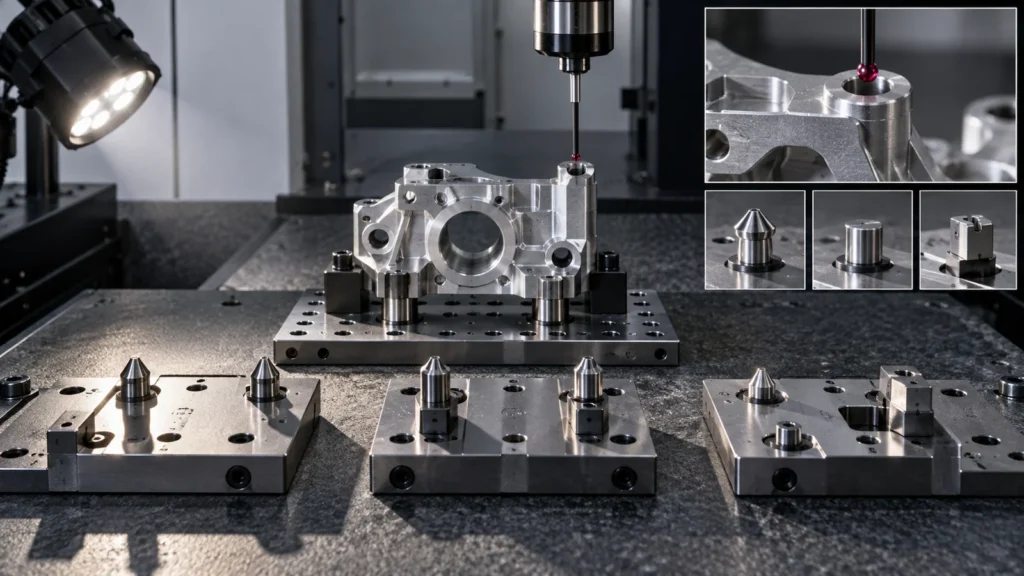 Ogni volta che un pezzo viene sbloccato e riposizionato, possono insorgere variazioni attraverso superfici di appoggio, residui, forza di serraggio, condizioni dell'attrezzatura e ripresa dei riferimenti. Ciò non rende inaffidabile la lavorazione con più setup; attrezzature ben progettate e l'ispezione possono controllarla. Significa però che il preventivo deve tenere conto di come le relazioni critiche sopravvivono al trasferimento.
La lavorazione a cinque assi introduce rischi diversi. La calibrazione degli assi rotativi, il controllo del centro punta utensile, il margine di sicurezza contro le collisioni, la post-elaborazione, la strategia di tastatura e l'esperienza dell'operatore sono tutti fattori importanti. L'affermazione di un setup unico è preziosa solo quando la macchina, il programma e il piano di ispezione possono verificare il risultato richiesto.
L'appropriato flusso di lavoro del controllo qualità deve seguire il percorso scelto. Le relazioni posizionali multi-faccia possono richiedere sondaggio in-process o verifica CMM, mentre le parti più semplici possono essere accettate in modo efficiente con calibri dedicati e controlli dimensionali standard.
Una configurazione non significa un'operazione
Le descrizioni di marketing talvolta trattano la “configurazione singola” come se l'intera parte emergesse completa senza interruzioni. In pratica, il percorso può comunque includere sondaggio, sgrossatura, semifinitura, cambi utensile, sbavatura, una seconda operazione per la faccia bloccata e ispezione finale. Il vantaggio è che le caratteristiche critiche selezionate rimangono correlate all'interno di un orientamento controllato—non che tutto il lavoro di produzione scompaia.
Allo stesso modo, diverse configurazioni a 3 assi non sono automaticamente un difetto. Se le superfici di localizzazione sono robuste, gli attrezzaggi sono collaudati e le relazioni critiche tollerano i trasferimenti, le operazioni multiple possono essere prevedibili ed economiche. Il preventivo dovrebbe esporre queste ipotesi in modo che l'acquirente possa distinguere un percorso capace da uno ottimistico.
Chiedere una spiegazione del percorso, non un numero preferito di assi
Un acquirente può gonfiare involontariamente i costi richiedendo la lavorazione a 5 assi nella RFQ quando il disegno necessita solo di una parte conforme. A meno che il processo stesso non sia controllato per una ragione validata, specificare funzione, materiale, caratteristiche critiche, finitura, quantità e prove di ispezione. Lasciare che i fornitori qualificati propongano il percorso.
Quando i preventivi utilizzano attrezzature diverse, richiedere informazioni sufficienti per normalizzarli:
- Numero di configurazioni di lavorazione e trasferimenti di datum principali.
- Se il percorso è a 3 assi, indicizzato 3+2 o 5 assi simultanei.
- Costi una tantum per attrezzaggio o programmazione.
- Piano di ispezione per relazioni tra facce e angolate.
- Ipotesi di quantità e trattamento degli ordini ripetuti.
- Operazioni eseguite al di fuori del fornitore che ha emesso il preventivo.
Rivedere anche i requisiti funzionali nel Tolleranze di lavorazione CNC articolo prima di confrontare le lavorazioni. Un vantaggio di costo è significativo solo quando entrambi i fornitori applicano lo stesso prezzo alle medesime condizioni di accettazione.
Domande sui costi a 3 assi e 5 assi
La lavorazione a 5 assi è sempre più costosa?
No. La tariffa oraria della macchina può essere più alta, ma un minor numero di setup, attrezzaggi, trasferimenti di datum e operazioni con utensili lunghi può ridurre il costo totale del pezzo per geometrie adeguate.
La lavorazione a 3 assi è migliore per i pezzi semplici?
Spesso sì. Se le caratteristiche sono accessibili con un'attrezzatura semplice e una o due orientazioni, la lavorazione a 3 assi può offrire il percorso più diretto.
Ogni pezzo con più facce richiede la lavorazione simultanea a 5 assi?
No. La lavorazione indicizzata 3+2 può orientare il pezzo verso più facce tagliando con il movimento convenzionale a tre assi.
Perché un minor numero di setup può migliorare i costi?
Possono ridurre la movimentazione, la preparazione dell'attrezzatura, il recupero dei datum, i controlli in processo e il rischio associato al trasferimento di relazioni critiche.
Il disegno deve specificare il numero di assi della macchina?
Solo quando un requisito di processo controllato lo rende necessario. Altrimenti specificare il risultato funzionale e lasciare che il fornitore proponga un percorso di produzione adeguato.