
Entscheidungsregel: Vergleichen Sie die vollständige Fertigungsroute – Programmierung, Aufspannungen, Vorrichtungen, Schnittzeit, Werkzeugerreichbarkeit, Prüfung und Risiko –, nicht den Maschinenstundensatz isoliert.
Die falsche Frage lautet: “Welche Maschine kostet mehr pro Stunde?”
 Ein Maschinenstundensatz spiegelt Ausrüstung, Arbeitskraft, Wartung, Auslastung und Gemeinkosten wider, aber ein Käufer erwirbt konforme Teile – keine Maschinenzeit. Die übergeordnete Übersicht von Kosten der CNC-Bearbeitung zeigt, wie Rüstzeit, Zykluszeit, Werkzeuge, Prüfung, Oberflächenbearbeitung und Risiko in einem Angebot zusammenwirken. Die Anzahl der Achsen verändert mehrere dieser Kostenblöcke gleichzeitig.
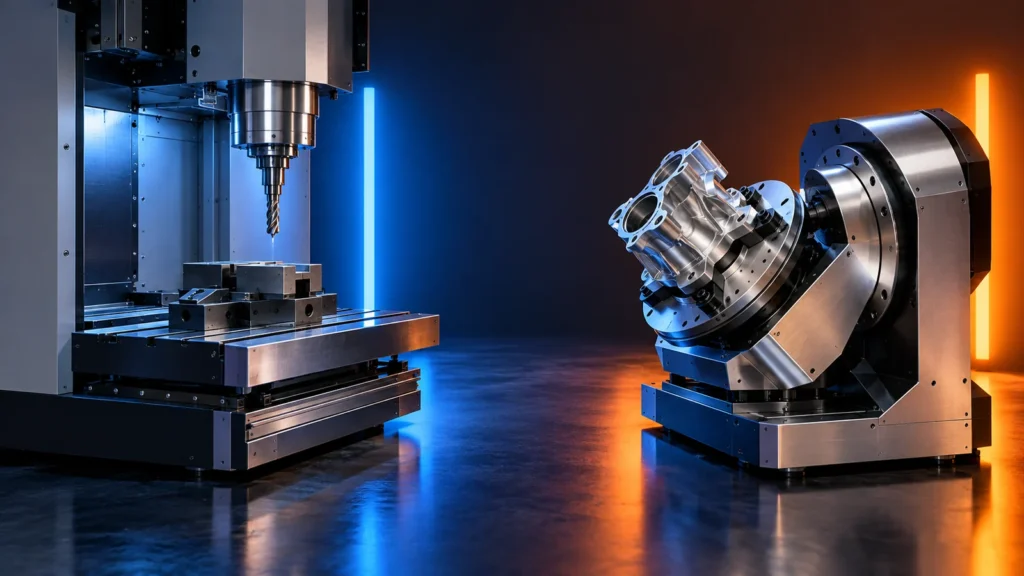
Eine 3-Achsen-Maschine bewegt das Schneidwerkzeug entlang X, Y und Z. Um eine andere Seite des Werkstücks zu erreichen, ist normalerweise eine Neuausrichtung oder eine neue Aufspannung erforderlich. Eine 5-Achsen-Maschine fügt zwei Rotationsbewegungen hinzu, wodurch das Werkzeug oder das Werkstück Merkmale aus zusätzlichen Richtungen anfahren kann. Der Kostenvergleich hängt davon ab, ob dieser zusätzliche Zugang ausreichend Arbeit an anderer Stelle im Ablauf einspart.
| Kostenfrage | 3-Achsen-Ablauf | 5-Achsen-Ablauf |
|---|---|---|
| Wie viele Ausrichtungen? | Erfordert möglicherweise mehrere manuelle Aufspannungen | Kann Flächen in einer Aufspannung kombinieren |
| Welche Werkstückaufnahme ist erforderlich? | Einfache Schraubstockarbeit oder mehrere Vorrichtungen | Speziellere anfängliche Werkstückaufnahme |
| Wie werden Bezugspunkte übertragen? | Nach Neuausrichtung neu festgelegt | Mehr Beziehungen können in einem Koordinatensystem erhalten bleiben |
| Welche Werkzeugreichweite ist erforderlich? | Für den schrägen Zugang können lange Werkzeuge erforderlich sein | Das Werkzeug kann sich der Normalenrichtung stärker annähern |
| Wie komplex ist die Programmierung? | Einfachere Werkzeugwege, mehr Planung der Aufspannung | Komplexere Simulation und Kollisionskontrolle |
Dasselbe Teil durch zwei Fertigungsrouten führen
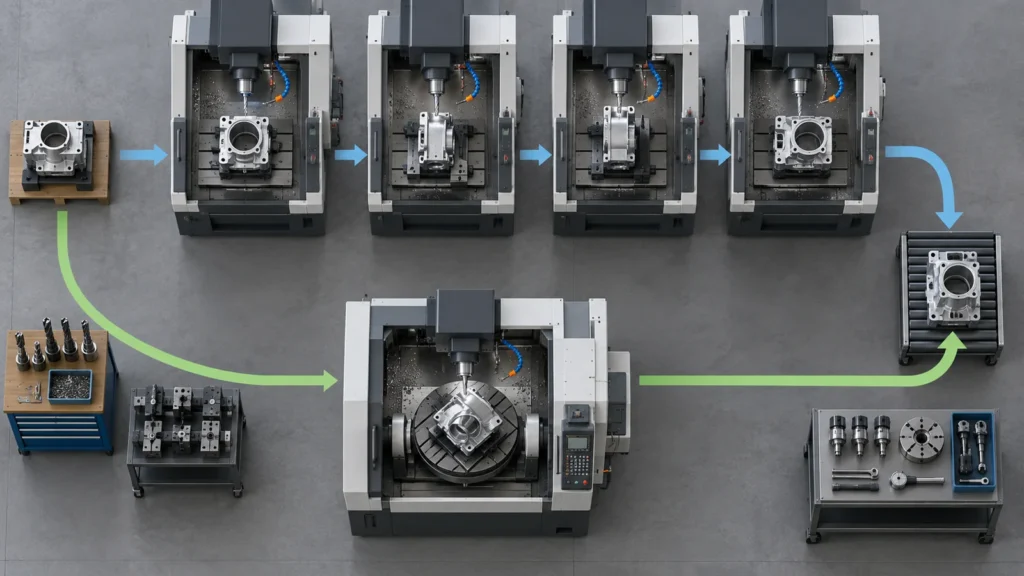 Betrachten Sie ein Gehäuse mit einer oberen Tasche, seitlichen Anschlüssen, einer schrägen Dichtfläche und mehreren Positionsbeziehungen. Ein 3-Achsen-Plan könnte die Oberseite bearbeiten, das Teil auf eine Seitenvorrichtung umspannen, dieses Umspannen für eine weitere Fläche wiederholen und eine Schrägvorrichtung für die Dichtfläche verwenden. Ein Mehrachsen-Plan könnte ein primäres Bezugssystem festlegen und mehrere Merkmale erreichen, ohne das Teil abzuspannen.
Dieses Beispiel beweist nicht, dass 5-Achsen automatisch kostengünstiger sind. Die Mehrachsen-Route kann mehr CAM-Vorbereitung, sorgfältige Kollisionssimulation, qualifizierte Werkstückaufnahmen und Maschinenverfügbarkeit erfordern. Der Vergleich wird erst dann nützlich, wenn beide Routen jeden Arbeitsgang vom Rohteil bis zum abgenommenen Teil umfassen.
Die CNC-Fräsprozess Der Leitfaden liefert einen breiteren Prozesskontext. Hier ist die Entscheidung enger gefasst: Welche Route erzeugt die geforderten Beziehungen mit dem geringsten Gesamtaufwand und der geringsten Unsicherheit?
Die Stückzahl kann die Antwort umkehren
Bei einem oder zehn Teilen kann das Vermeiden mehrerer dedizierter Vorrichtungen eine flexible 5-Achsen-Aufspannung attraktiv machen. Bei Hunderten oder Tausenden von Teilen können wiederholbare Werkstückaufnahmen, Palettenbeladung, Zyklusausgleich und verfügbare Spindelkapazität eine andere Route begünstigen. Der korrekte Vergleich verwendet die Abrufmenge und das Wiederholbestellmuster des Käufers – nicht ein angenommenes Jahresvolumen, das möglicherweise nie bestellt wird.
Auch die Reifegrad der Konstruktion spielt eine Rolle. Ein Prototyp, der sich noch ändert, profitiert von anpassungsfähigen Werkstückaufnahmen. Eine stabile Serienkonstruktion kann zweckgebundene Vorrichtungen und eine sorgfältig optimierte 3-Achsen-Sequenz rechtfertigen. Käufer sollten daher Mengenstaffelungen anfragen, ohne anzunehmen, dass derselbe Prozess bei jedem Volumen optimal bleibt.
3-Achsen gewinnen, wenn zusätzliche Bewegung keine zusätzliche Arbeit eliminiert
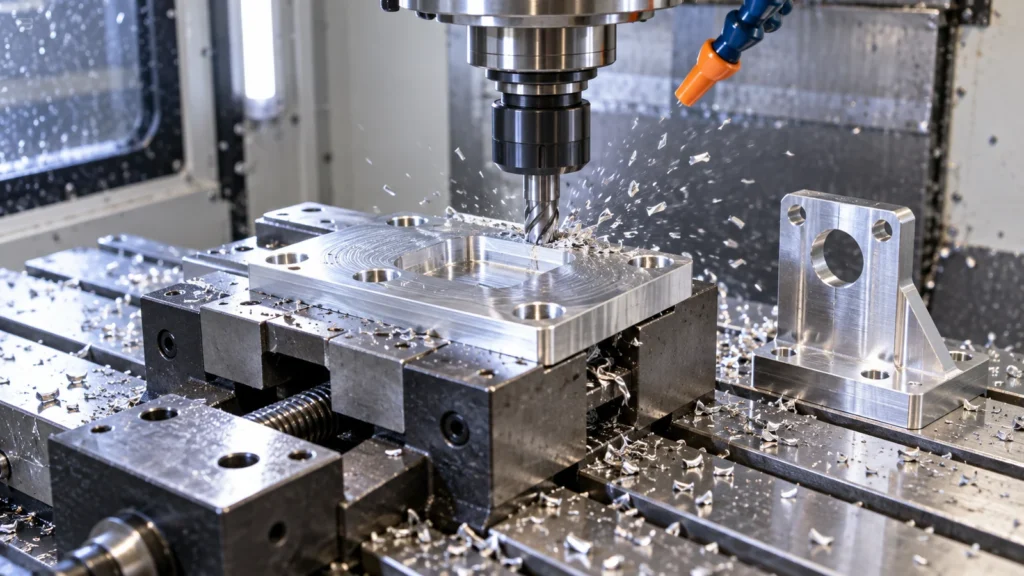 Einfache Platten, Halterungen, Abstandshalter, Abdeckungen und Teile, die von Merkmalen auf einer zugänglichen Seite dominiert werden, eignen sich oft für die 3-Achsen-Bearbeitung. Standard-Schraubstöcke und vertraute Fräser halten Programmierung, Rüsten und Erprobung unkompliziert. Wenn eine zweite Seite nur ein einfaches Wenden erfordert, kann die zusätzliche Ausrichtung weniger kosten als die Zuweisung einer fortgeschritteneren Maschine.
Drei-Achsen können auch attraktiv sein, wenn die Produktion stabile dedizierte Vorrichtungen verwendet. Eine Wiederholungscharge kann eine Werkstückaufnahme rechtfertigen, die das Teil schnell und konsistent positioniert. Sobald diese Route bewiesen ist, kann ein Wechsel auf eine andere Maschine allein zur Reduzierung der Rüstanzahl die Gesamtkosten nicht verbessern.
- Die meisten Merkmale sind aus einer Richtung erreichbar.
- Sekundärflächen haben großzügige Positionsbeziehungen.
- Die Geometrie akzeptiert kurze Standardwerkzeuge.
- Die Werkstückaufnahme ist einfach und wiederholbar.
- Die Stückzahl unterstützt eine bewährte Vorrichtungs- oder Palettenstrategie.
- Es sind keine Hinterschneidungen oder sich kontinuierlich ändernden Werkzeugausrichtungen erforderlich.
5-Achsen gewinnen, wenn Zugänglichkeit und Beziehungen die Aufgabe dominieren
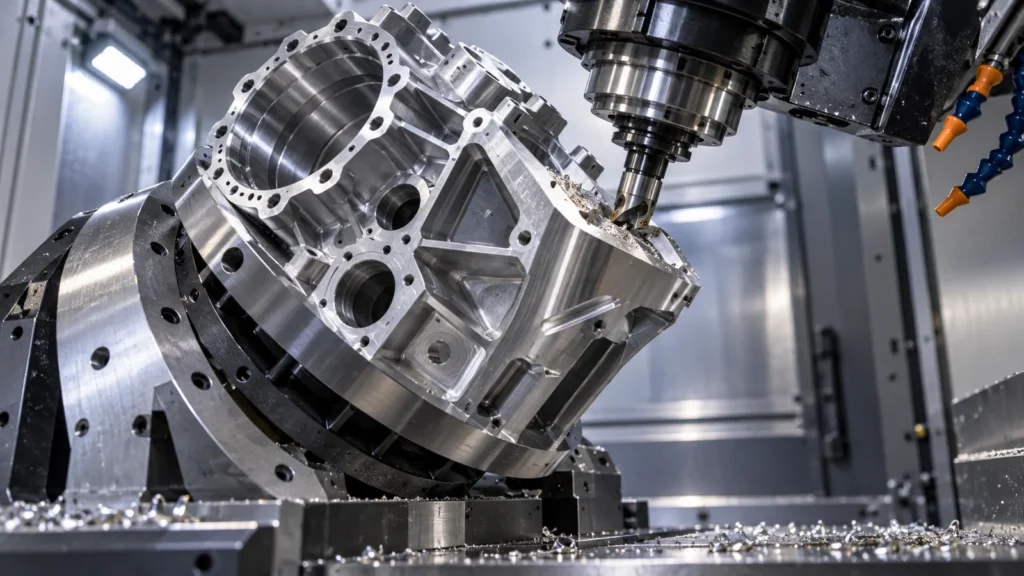 Mehrflächige Teile, abgewinkelte Bohrungen, laufradähnliche Oberflächen, zusammengesetzte Konturen und Merkmale mit engen Beziehungen über Ausrichtungen hinweg können von 5-Achsen-Zugänglichkeit profitieren. Weniger Entnahmen aus der Vorrichtung können die Handhabung und die Anhäufung von Positionierfehlern reduzieren. Das Kippen des Werkstücks oder Werkzeugs kann auch kürzere, steifere Fräser ermöglichen, was die Oberflächenkonsistenz verbessern und die Durchbiegung bei tiefen oder abgewinkelten Merkmalen verringern kann.
Eine 5-Achsen-Route kann besonders bei Prototypen- und Kleinserienmengen wertvoll sein, da es möglicherweise zu wenige Teile gibt, um mehrere kundenspezifische Vorrichtungen zu amortisieren. Eine anpassungsfähige Aufspannung kann die Konstruktion, Fertigung und Erprobung dedizierter Werkstückaufnahmen ersetzen. Bei höheren Stückzahlen kann sich die Antwort ändern: Eine schnelle 3-Achsen-Zelle mit optimierten Vorrichtungen kann eine flexible Mehrachsen-Route übertreffen.
Die Website 5-Achsen-Fräsfähigkeit Die Seite erläutert das Prozessangebot. Ein Angebot sollte dennoch begründen, warum die gewählte Route zur individuellen Geometrie passt, statt die Achsenanzahl als pauschales Qualitätsmerkmal zu verwenden.
Die Werkzeugorientierung kann mehr als nur die Zykluszeit beeinflussen
Eine Annäherung an eine Oberfläche näher an ihrer Normalenrichtung kann ein kürzeres Werkzeug ermöglichen, den Späneabtransport verbessern, die Kollision mit dem Halter verringern und eine gleichmäßigere Kontaktbedingung schaffen. Diese Vorteile können Schlichtdurchgänge oder manuelles Angleichen auf komplexen Oberflächen reduzieren. Sie sind nur dann wertvoll, wenn die endgültigen Oberflächen- und Maßanforderungen sie erfordern; die Verwendung von 5-Achsen-Bewegungen bei großzügiger Geometrie kann den Programmieraufwand erhöhen, ohne die Abnahme zu verändern.
Verwechseln Sie 3+2-Positionierung nicht mit simultaner 5-Achsen-Bearbeitung
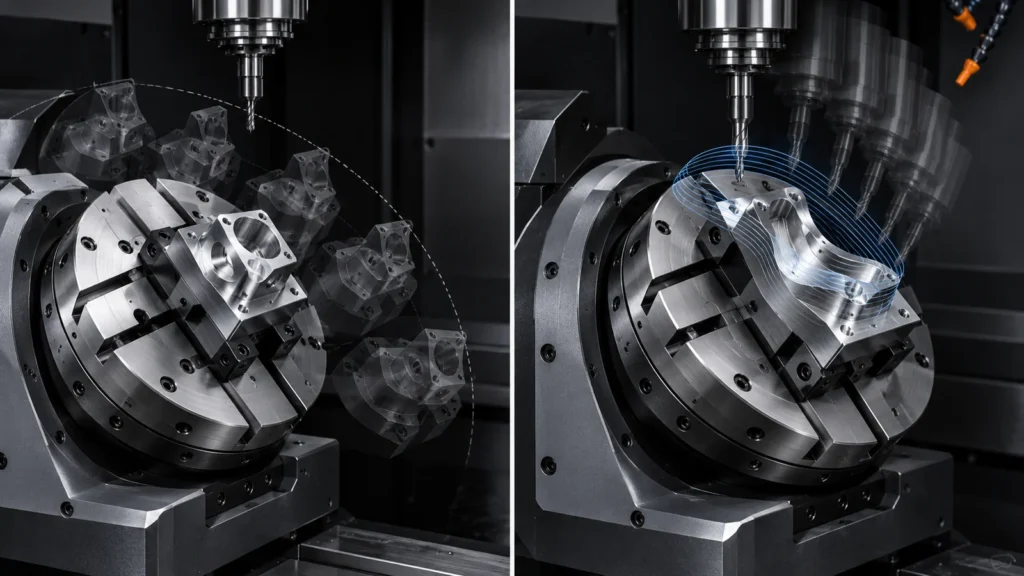 Viele Teile, die als “5-Achsen” bezeichnet werden, erfordern nicht, dass sich während des Schnitts alle Achsen bewegen. Bei der 3+2-Positionsbearbeitung richten Rotationsachsen das Teil aus, verriegeln es in einem Winkel und ermöglichen konventionelles dreiachsiges Schneiden aus dieser Richtung. Dies kann Flächen kombinieren und den Zugang verbessern, ohne die Programmier- und Bewegungsanforderungen der simultanen Bearbeitung.
Simultane 5-Achsen-Bewegung ist geeignet, wenn die Fräserorientierung entlang einer komplexen Oberfläche kontinuierlich geändert werden muss, wenn der Werkzeugkontakt genau gesteuert werden muss oder wenn die Geometrie nicht allein durch indexierte Positionen hergestellt werden kann. Die Angabe simultaner Bearbeitung für ein Teil, das nur indexierten Zugang benötigt, kann den Lieferantenpool einschränken, ohne das Ergebnis zu verbessern.
Die günstigste Route muss dennoch Genauigkeit und Ausschussrisiko kontrollieren
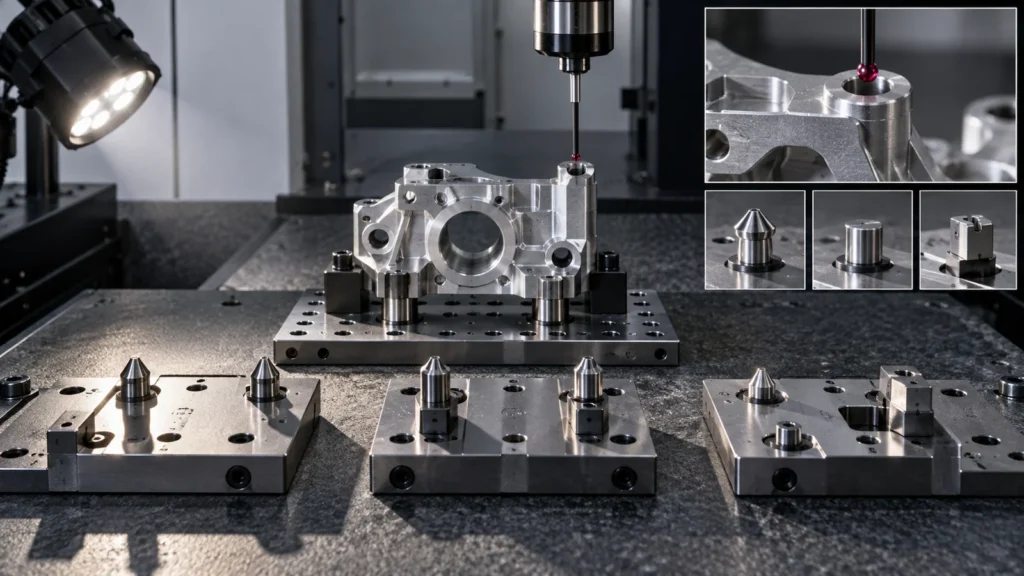 Jedes Mal, wenn ein Teil entspannt und neu ausgerichtet wird, können Abweichungen durch Auflageflächen, Späne, Spannkraft, Vorrichtungszustand und Bezugspunktaufnahme entstehen. Das macht die Bearbeitung mit mehreren Aufspannungen nicht unzuverlässig; gut konstruierte Vorrichtungen und Prüfungen können dies kontrollieren. Es bedeutet jedoch, dass das Angebot berücksichtigen sollte, wie kritische Beziehungen den Transfer überstehen.
Fünf-Achsen-Bearbeitung bringt andere Risiken mit sich. Kalibrierung der Rotationsachsen, Werkzeugmittelpunktsteuerung, Kollisionsfreiheit, Nachbearbeitung, Antaststrategie und Bedienererfahrung sind alle von Bedeutung. Eine Behauptung der Einzelaufspannung ist nur dann wertvoll, wenn die Maschine, das Programm und der Prüfplan das geforderte Ergebnis verifizieren können.
Der geeignete Qualitätskontroll-Workflow sollte der gewählten Route folgen. Positionelle Beziehungen über mehrere Flächen können In-Prozess-Antastung oder CMM-Verifikation erfordern, während einfachere Teile effizient mit speziellen Lehren und standardmäßigen Maßprüfungen abgenommen werden können.
Eine Aufspannung bedeutet nicht einen Arbeitsgang
Marketingbeschreibungen behandeln “Einzelaufspannung” manchmal so, als ob das gesamte Teil ohne Unterbrechung fertig entsteht. In der Praxis kann die Route dennoch Antastung, Schruppen, Schlichten, Werkzeugwechsel, Entgraten, einen zweiten Arbeitsgang für die gespannte Fläche und Endprüfung umfassen. Der Vorteil besteht darin, dass ausgewählte kritische Merkmale innerhalb einer kontrollierten Orientierung in Beziehung bleiben – nicht darin, dass alle Fertigungsarbeiten entfallen.
Ebenso sind mehrere 3-Achsen-Aufspannungen nicht automatisch ein Mangel. Wenn die Auflageflächen robust sind, die Vorrichtungen erprobt sind und die kritischen Beziehungen die Transfers tolerieren, können mehrere Arbeitsgänge vorhersehbar und wirtschaftlich sein. Das Angebot sollte diese Annahmen offenlegen, damit der Käufer eine leistungsfähige Route von einer optimistischen unterscheiden kann.
Fragen Sie nach einer Routenerklärung, nicht nach einer bevorzugten Achsenanzahl
Ein Käufer kann unbeabsichtigt die Kosten in die Höhe treiben, indem er in der Anfrage 5-Achsen-Bearbeitung verlangt, obwohl die Zeichnung nur ein konformes Teil benötigt. Sofern der Prozess nicht aus einem validierten Grund gesteuert wird, geben Sie Funktion, Material, kritische Merkmale, Oberfläche, Menge und Prüfnachweise an. Lassen Sie qualifizierte Lieferanten die Route vorschlagen.
Wenn Angebote unterschiedliche Ausrüstung verwenden, fordern Sie genügend Informationen an, um sie zu normalisieren:
- Anzahl der Bearbeitungsaufspannungen und wesentlichen Bezugsübertragungen.
- Ob die Route 3-Achsen, indexiert 3+2 oder simultan 5-Achsen ist.
- Einmalige Vorrichtungs- oder Programmierkosten.
- Prüfplan für querseitige und winklige Beziehungen.
- Mengenannahmen und Behandlung von Wiederholungsbestellungen.
- Arbeitsgänge, die außerhalb des anbietenden Lieferanten durchgeführt werden.
Prüfen Sie außerdem die funktionalen Anforderungen im CNC-Bearbeitungstoleranzen Artikel, bevor Sie Fertigungswege vergleichen. Ein Kostenvorteil ist nur dann aussagekräftig, wenn beide Lieferanten dieselben Abnahmebedingungen bepreisen.
Kostenfragen zu 3-Achsen- und 5-Achsen-Bearbeitung
Ist 5-Achsen-Bearbeitung immer teurer?
Nein. Der Maschinenstundensatz kann höher sein, aber weniger Aufspannungen, Vorrichtungen, Bezugsübertragungen und Arbeitsgänge mit langen Werkzeugen können die Gesamtteilekosten für geeignete Geometrien senken.
Ist 3-Achsen-Bearbeitung besser für einfache Teile?
Oft ja. Wenn Merkmale mit einfacher Werkstückaufnahme und einer oder zwei Orientierungen zugänglich sind, kann die 3-Achsen-Bearbeitung den direktesten Fertigungsweg bieten.
Muss jedes Mehrflächen-Teil simultan 5-Achsen-bearbeitet werden?
Nein. Indexierte 3+2-Bearbeitung kann das Teil auf mehrere Flächen ausrichten, während mit konventioneller dreiachsiger Bewegung geschnitten wird.
Warum können weniger Aufspannungen die Kosten senken?
Sie können Handhabung, Vorrichtungsvorbereitung, Bezugswiederherstellung, Zwischenprüfungen und das Risiko im Zusammenhang mit der Übertragung kritischer Beziehungen reduzieren.
Sollte die Zeichnung die Anzahl der Maschinenachsen angeben?
Only when a controlled process requirement makes it necessary. Otherwise specify the functional result and let the supplier propose a capable manufacturing route.