
Regla de decisión: compare la ruta de fabricación completa —programación, montajes, utillajes, tiempo de corte, alcance de la herramienta, inspección y riesgo—, no la tarifa horaria de la máquina de forma aislada.
La pregunta equivocada es “¿Qué máquina cuesta más por hora?”
 La tarifa por hora de máquina refleja el equipo, la mano de obra, el mantenimiento, la utilización y los gastos generales, pero el comprador adquiere piezas conformes, no tiempo de máquina. La descripción general principal de costo del mecanizado CNC muestra cómo se combinan el setup, el tiempo de ciclo, el utillaje, la inspección, el acabado y el riesgo en una cotización. El número de ejes cambia varios de esos bloques de coste al mismo tiempo.
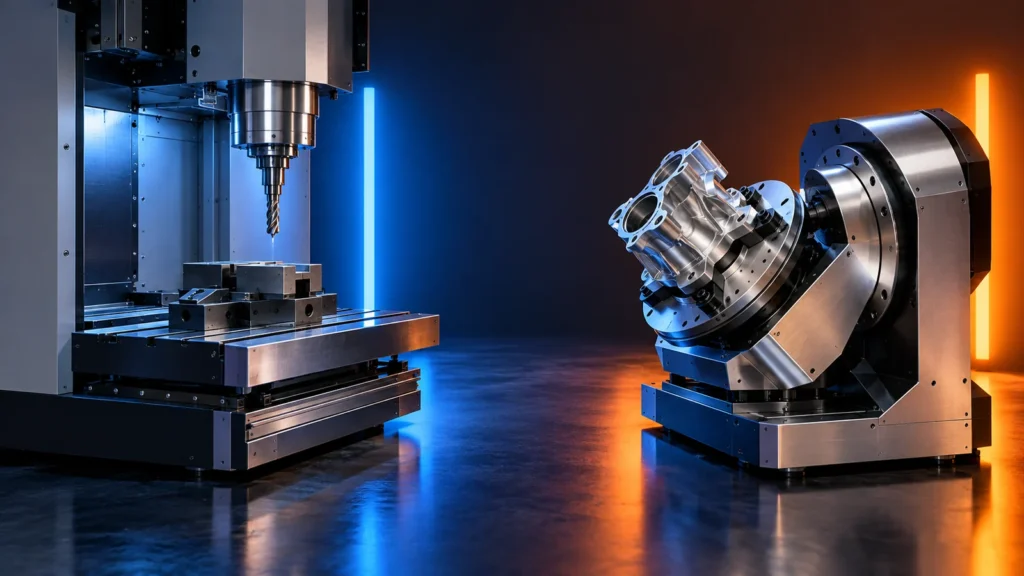
Una máquina de 3 ejes mueve la herramienta de corte a lo largo de X, Y y Z. Alcanzar otra cara de la pieza normalmente requiere reorientarla o realizar un nuevo setup. Una máquina de 5 ejes añade dos movimientos rotativos, lo que permite que la herramienta o la pieza se aproximen a las geometrías desde direcciones adicionales. La comparación de costes depende de si ese acceso adicional elimina suficiente trabajo en otras partes de la ruta.
| Pregunta sobre costes | Ruta de 3 ejes | Ruta de 5 ejes |
|---|---|---|
| ¿Cuántas orientaciones? | Puede requerir varios setups manuales | Puede combinar caras en un solo setup |
| ¿Qué sujeción se necesita? | Trabajo con tornillo de banco simple o múltiples utillajes | Sujeción inicial más especializada |
| ¿Cómo se transfieren los datums? | Se restablecen tras la reorientación | Se pueden conservar más relaciones en un mismo sistema de coordenadas |
| ¿Qué alcance de herramienta se requiere? | Es posible que se necesiten herramientas largas para el acceso en ángulo | La herramienta puede acercarse más a la dirección normal |
| ¿Qué tan compleja es la programación? | Trayectorias de herramienta más simples, mayor planificación de la configuración | Simulación y control de colisiones más complejos |
Someter la misma pieza a dos mapas de ruta
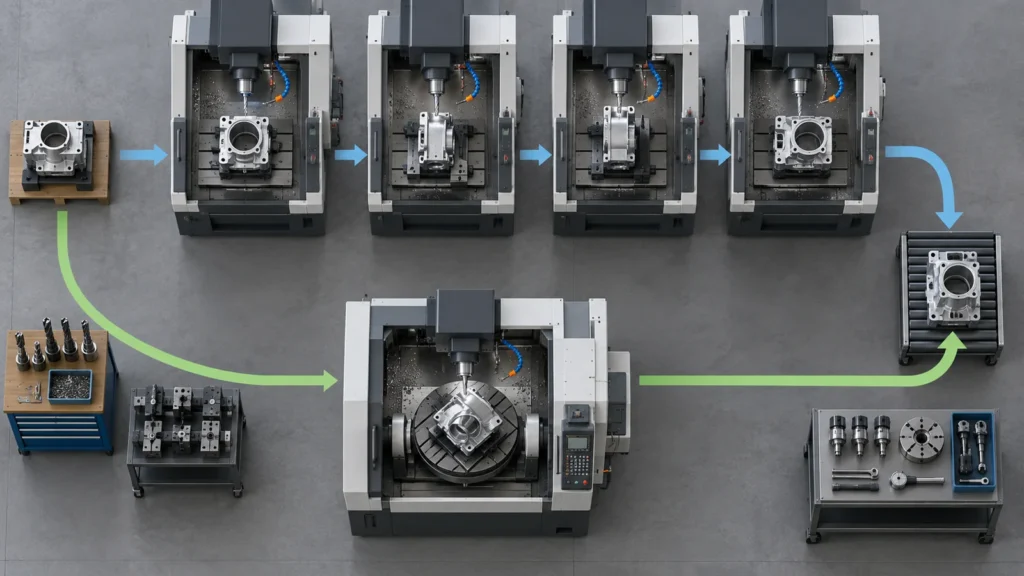 Considere una carcasa con un bolsillo superior, puertos laterales, una cara de sellado en ángulo y varias relaciones posicionales. Un plan de 3 ejes podría mecanizar la parte superior, transferir la pieza a un dispositivo lateral, repetir esa transferencia para otra cara y usar un dispositivo en ángulo para la superficie de sellado. Un plan multieje podría establecer un datum primario y alcanzar varias características sin retirar la pieza.
Ese ejemplo no demuestra que el mecanizado de 5 ejes sea automáticamente más económico. La ruta multieje puede requerir más preparación CAM, una simulación de colisiones cuidadosa, un sistema de sujeción calificado y disponibilidad de la máquina. La comparación resulta útil solo cuando ambas rutas incluyen todas las operaciones desde el material en bruto hasta la pieza aceptada.
El Proceso de fresado CNC la guía proporciona un contexto de proceso más amplio. Aquí la decisión es más concreta: ¿qué ruta produce las relaciones requeridas con el menor trabajo total y la menor incertidumbre?
La cantidad puede invertir la respuesta
Con una o diez piezas, evitar varios utillajes dedicados puede hacer atractiva una configuración flexible de 5 ejes. Con cientos o miles de piezas, la sujeción repetible, la carga por palés, el equilibrado de ciclos y la capacidad de husillo disponible pueden favorecer otra ruta. La comparación correcta utiliza la cantidad de entrega y el patrón de pedidos repetidos del comprador, no un volumen anual supuesto que quizá nunca se solicite.
La madurez de la revisión también importa. Un prototipo que aún está cambiando se beneficia de una sujeción adaptable. Un diseño de producción estable puede justificar utillajes específicos y una secuencia de 3 ejes cuidadosamente optimizada. Por lo tanto, los compradores deberían solicitar desgloses por cantidad sin suponer que el mismo proceso seguirá siendo óptimo en todos los volúmenes.
Los 3 ejes ganan cuando el movimiento adicional no elimina trabajo adicional
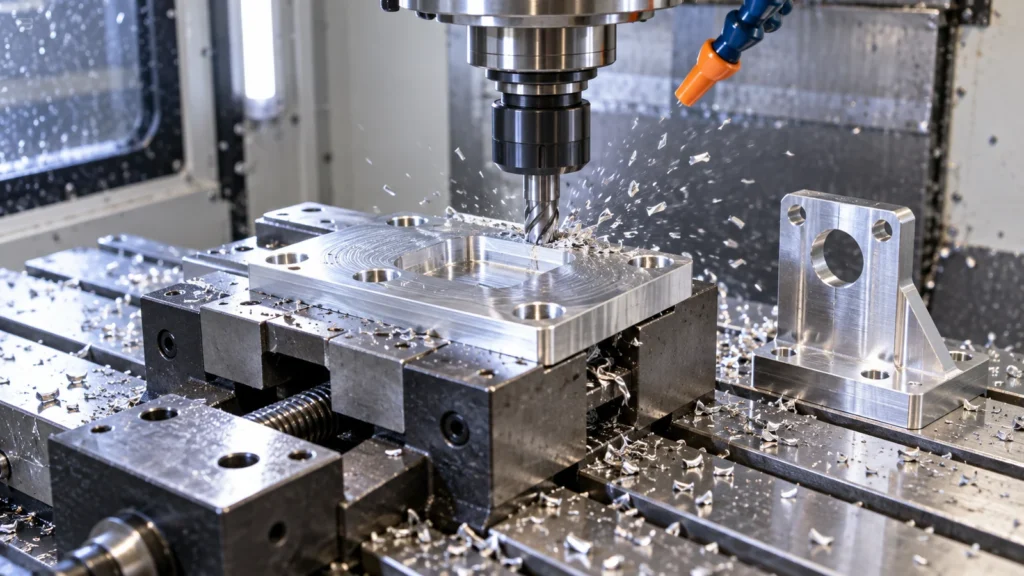 Las placas, escuadras, separadores, tapas y piezas sencillas dominadas por características en un lado accesible suelen ser adecuadas para el mecanizado de 3 ejes. Los tornillos de banco estándar y las herramientas habituales mantienen la programación, la preparación y la validación de forma sencilla. Si un segundo lado solo necesita un volteo simple, la orientación adicional puede costar menos que asignar una máquina más avanzada.
El mecanizado de tres ejes también puede resultar atractivo cuando la producción utiliza utillajes dedicados estables. Un lote repetido puede justificar una sujeción que posicione la pieza de forma rápida y consistente. Una vez validada esa ruta, trasladarla a otra máquina únicamente para reducir el número de preparaciones puede no mejorar el coste total.
- La mayoría de las características son accesibles desde una dirección.
- Las caras secundarias tienen relaciones posicionales holgadas.
- La geometría admite herramientas estándar cortas.
- La sujeción es sencilla y repetible.
- La cantidad respalda una estrategia probada de utillaje o de palés.
- No se requieren socavados ni orientaciones de herramienta que cambien continuamente.
Los 5 ejes ganan cuando el acceso y las relaciones dominan el trabajo
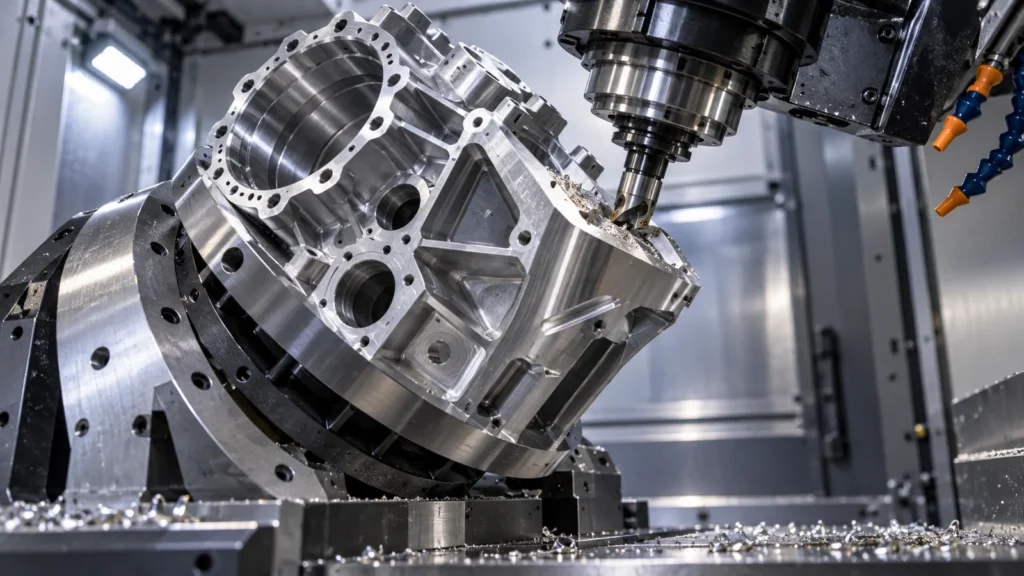 Las piezas de múltiples caras, los taladros angulados, las superficies tipo impulsor, los contornos compuestos y las características con relaciones ajustadas entre orientaciones pueden beneficiarse del acceso de 5 ejes. Menos retiradas del utillaje pueden reducir la manipulación y la acumulación de error de posicionamiento. Inclinar la pieza o la herramienta también puede permitir herramientas más cortas y rígidas, lo que puede mejorar la consistencia superficial y reducir la deflexión en características profundas o anguladas.
Una ruta de 5 ejes puede ser especialmente valiosa en cantidades de prototipo y de bajo volumen, porque puede haber demasiado pocas piezas para amortizar varios utillajes personalizados. Una configuración adaptable puede sustituir el diseño, la fabricación y la validación de utillajes dedicados. En cantidades mayores, la respuesta puede cambiar: una célula de 3 ejes rápida con utillajes optimizados puede superar a una ruta flexible multieje.
La página de capacidad de fresado de 5 ejes del sitio explica la oferta del proceso. No obstante, una cotización debería justificar por qué la ruta seleccionada se ajusta a la geometría individual en lugar de utilizar el número de ejes como una etiqueta de calidad genérica.
Tool orientation can affect more than cycle time
Approaching a surface closer to its normal direction can allow a shorter tool, improve chip evacuation, reduce holder interference, and provide a more consistent contact condition. These advantages may reduce finishing passes or hand blending on complex surfaces. They are valuable only when the final surface and dimensional requirements need them; using 5-axis motion on generous geometry may add programming effort without changing acceptance.
Do Not Confuse 3+2 Positioning with Simultaneous 5-Axis Cutting
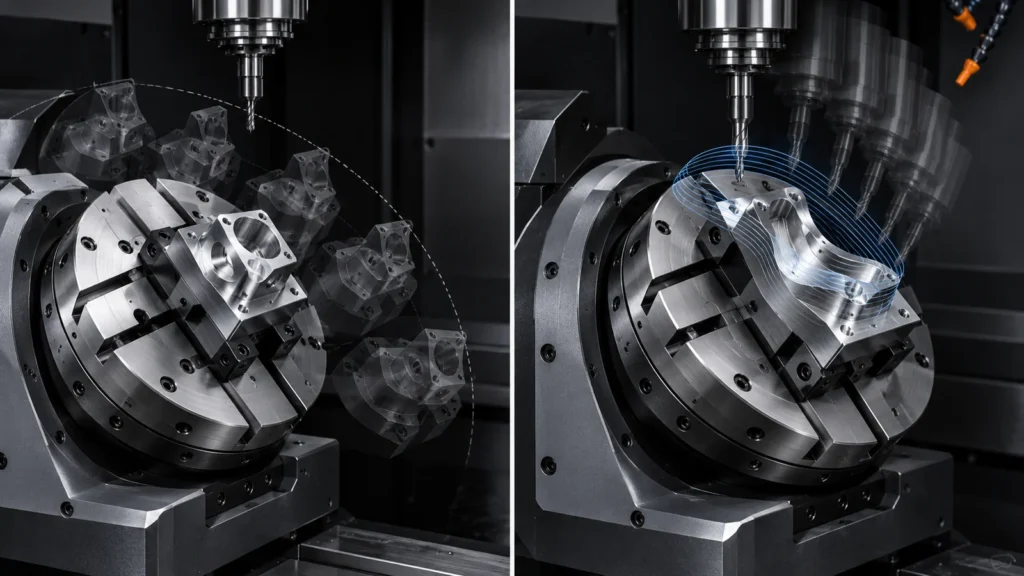 Many parts called “5-axis” do not require all axes to move during the cut. In 3+2 positional machining, rotary axes orient the part, lock it at an angle, and allow conventional three-axis cutting from that direction. This can combine faces and improve access without the programming and motion demands of simultaneous machining.
Simultaneous 5-axis motion is appropriate when the cutter orientation must change continuously along a complex surface, when tool contact needs close control, or when geometry cannot be produced through indexed positions alone. Specifying simultaneous machining for a part that only needs indexed access can narrow the supplier pool without improving the result.
The Cheapest Route Must Still Control Accuracy and Scrap Risk
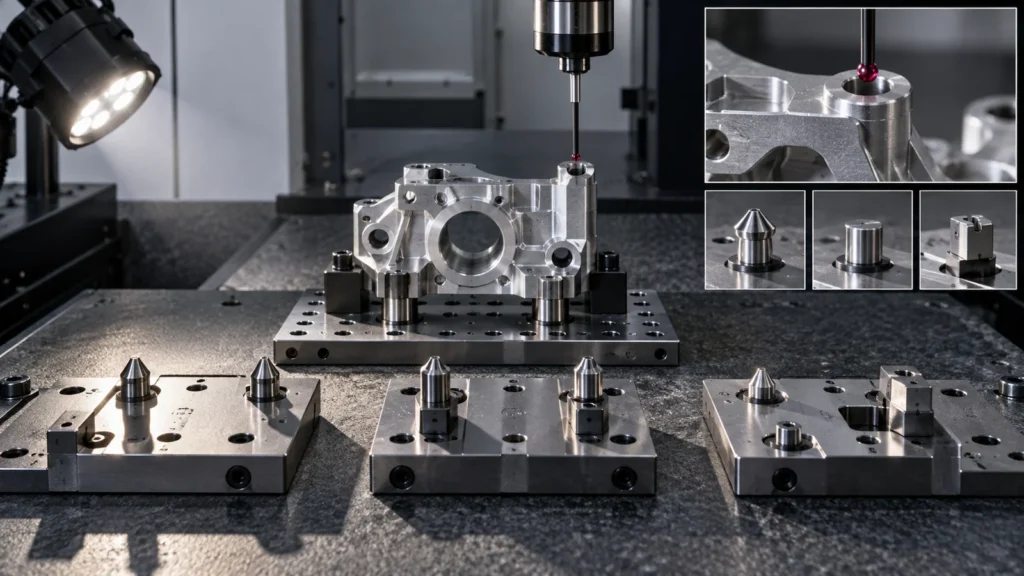 Each time a part is unclamped and re-established, variation can enter through locating surfaces, debris, clamping force, fixture condition, and datum pickup. That does not make multi-setup machining unreliable; well-designed fixtures and inspection can control it. It does mean the quote should account for how critical relationships survive the transfer.
Five-axis machining introduces different risks. Rotary-axis calibration, tool-center-point control, collision clearance, post-processing, probing strategy, and operator experience all matter. A single-setup claim is only valuable when the machine, program, and inspection plan can verify the required result.
The appropriate flujo de trabajo de control de calidad should follow the chosen route. Multi-face positional relationships may need in-process probing or CMM verification, while simpler parts may be efficiently accepted with dedicated gauges and standard dimensional checks.
One setup does not mean one operation
Marketing descriptions sometimes treat “single setup” as though the entire part emerges complete without interruption. In practice, the route can still include probing, roughing, semi-finishing, tool changes, deburring, a second operation for the clamped face, and final inspection. The benefit is that selected critical features stay related within one controlled orientation—not that all manufacturing work disappears.
Likewise, several 3-axis setups are not automatically a defect. If locating surfaces are robust, fixtures are proven, and the critical relationships tolerate the transfers, multiple operations may be predictable and economical. The quotation should expose these assumptions so the buyer can distinguish a capable route from an optimistic one.
Ask for a Route Explanation, Not a Preferred Axis Count
A buyer can unintentionally inflate cost by requiring 5-axis machining in the RFQ when the drawing only needs a conforming part. Unless the process itself is controlled for a validated reason, specify function, material, critical characteristics, finish, quantity, and inspection evidence. Let qualified suppliers propose the route.
When quotes use different equipment, request enough information to normalize them:
- Number of machining setups and major datum transfers.
- Whether the route is 3-axis, indexed 3+2, or simultaneous 5-axis.
- One-time fixture or programming charges.
- Inspection plan for cross-face and angled relationships.
- Quantity assumptions and repeat-order treatment.
- Operations performed outside the quoting supplier.
Also review the functional requirements in the Tolerancias de mecanizado CNC article before comparing routes. A cost advantage is meaningful only when both suppliers price the same acceptance conditions.
3-Axis and 5-Axis Cost Questions
Is 5-axis machining always more expensive?
No. Its machine rate may be higher, but fewer setups, fixtures, datum transfers, and long-tool operations can reduce total part cost for suitable geometry.
Is 3-axis better for simple parts?
Often. If features are accessible with simple workholding and one or two orientations, 3-axis machining can provide the most direct route.
Does every multi-face part need simultaneous 5-axis machining?
No. Indexed 3+2 machining may orient the part to several faces while cutting with conventional three-axis motion.
Why can fewer setups improve cost?
They can reduce handling, fixture preparation, datum recovery, in-process checks, and the risk associated with transferring critical relationships.
Should the drawing specify the machine axis count?
Only when a controlled process requirement makes it necessary. Otherwise specify the functional result and let the supplier propose a capable manufacturing route.