
Правило принятия решения: сравнивайте полный производственный маршрут — программирование, установки, приспособления, время резания, доступ инструмента, контроль и риск — а не часовую ставку станка в отдельности.
Неправильный вопрос — “Какой станок стоит дороже в час?”
 Ставка машино-часа отражает оборудование, трудозатраты, обслуживание, загрузку и накладные расходы, но покупатель приобретает соответствующие детали, а не машинное время. Родительский обзор стоимость ЧПУ-обработки показывает, как настройка, время цикла, оснастка, контроль, отделка и риски объединяются в коммерческом предложении. Количество осей изменяет несколько из этих блоков затрат одновременно.
3-осевой станок перемещает режущий инструмент по осям X, Y и Z. Чтобы добраться до другой стороны заготовки, обычно требуется переориентация или новая настройка. 5-осевой станок добавляет два вращательных движения, позволяя инструменту или заготовке подходить к элементам с дополнительных направлений. Сравнение затрат зависит от того, устраняет ли этот дополнительный доступ достаточно работы в других местах маршрута.
| Вопрос по затратам | 3-осевой маршрут | 5-осевой маршрут |
|---|---|---|
| Сколько ориентаций? | Может потребоваться несколько ручных настроек | Может объединить грани в одной настройке |
| Какое закрепление заготовки необходимо? | Простая тисковая оснастка или несколько приспособлений | Более специализированное начальное закрепление заготовки |
| Как передаются базы? | Повторно устанавливаются после переориентации | Больше взаимосвязей может оставаться в одной системе координат |
| Какое требуется вылет инструмента? | Для доступа под углом могут потребоваться длинные инструменты | Инструмент может подойти ближе к нормальному направлению |
| Насколько сложно программирование? | Более простые траектории инструмента, больше планирования наладки | Более сложное моделирование и контроль столкновений |
Пропустите одну и ту же деталь через две маршрутные карты
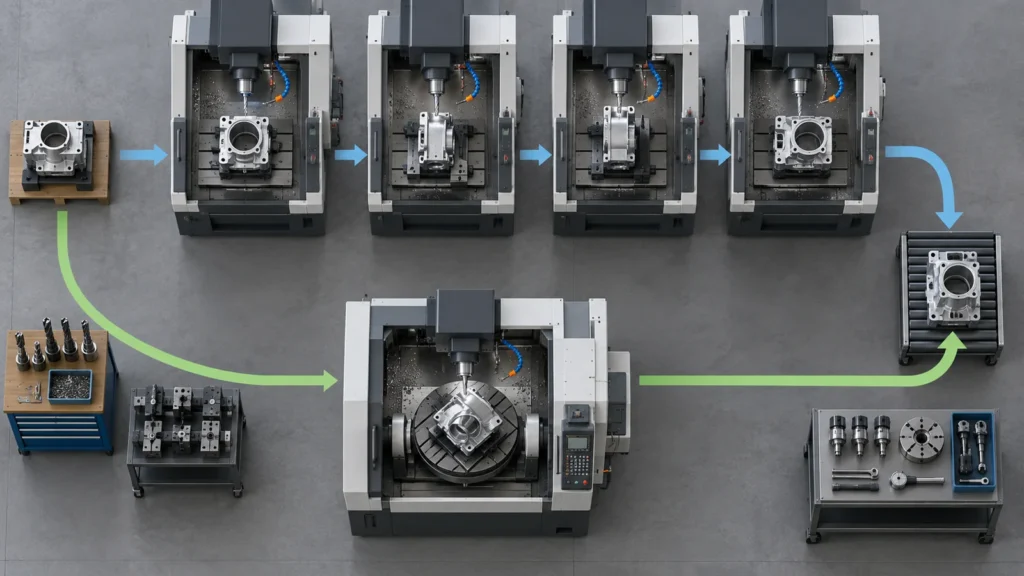 Рассмотрим корпус с верхним карманом, боковыми отверстиями, наклонной уплотнительной поверхностью и несколькими позиционными взаимосвязями. План для 3 осей может предусматривать обработку верха, передачу детали на боковое приспособление, повтор такой передачи для другой грани и использование наклонного приспособления для уплотнительной поверхности. План для многоосевой обработки может задать одну основную базу и обеспечить доступ к нескольким элементам без снятия детали.
Этот пример не доказывает, что 5-осевая обработка автоматически дешевле. Многоосевой маршрут может потребовать более тщательной подготовки CAM, аккуратного моделирования столкновений, аттестованной оснастки и наличия станка. Сравнение становится полезным только тогда, когда оба маршрута включают все операции от исходной заготовки до принятой детали.
Процедура Процесс фрезерования на станке с ЧПУ руководство обеспечивает более широкий контекст процесса. Здесь решение более узкое: какой маршрут обеспечивает требуемые взаимосвязи при наименьших общих затратах труда и неопределённости?
Количество может изменить ответ
При одной или десяти деталях отказ от нескольких специализированных приспособлений может сделать гибкую настройку на 5 осях привлекательной. При сотнях или тысячах деталей повторяемость закрепления заготовки, загрузка паллет, балансировка цикла и доступная мощность шпинделя могут благоприятствовать другому маршруту. Правильное сравнение использует объём выпуска и характер повторных заказов покупателя — а не предполагаемый годовой объём, который может никогда не быть заказан.
Зрелость ревизии также имеет значение. Прототип, который всё ещё меняется, выигрывает от адаптируемого закрепления заготовки. Стабильная производственная конструкция может оправдать специально изготовленные приспособления и тщательно оптимизированную последовательность обработки на 3 осях. Поэтому покупателям следует запрашивать скидки за объём, не предполагая, что один и тот же процесс останется оптимальным при любом объёме.
3 оси выигрывают, когда дополнительное движение не устраняет дополнительную работу
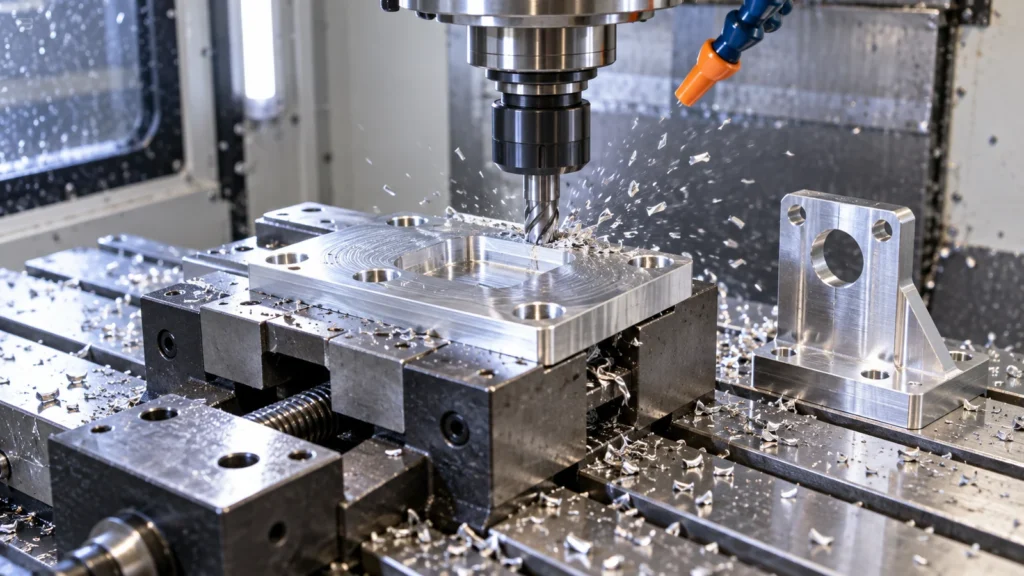 Простые пластины, кронштейны, проставки, крышки и детали, в которых преобладают элементы на одной доступной стороне, часто подходят для обработки на 3 осях. Стандартные тиски и знакомые фрезы делают программирование, настройку и отладку простыми. Если вторая сторона требует лишь простого переворота, дополнительная ориентация может стоить меньше, чем назначение более совершенного станка.
Трёхосевая обработка также может быть привлекательной, когда производство использует стабильные специализированные приспособления. Повторяющаяся партия может оправдать закрепление заготовки, которое быстро и стабильно позиционирует деталь. Как только этот маршрут проверен, перенос его на другой станок только для сокращения числа настройок может не улучшить общую стоимость.
- Большинство элементов доступны с одного направления.
- Вторичные поверхности имеют широкие допуски на взаимное расположение.
- Геометрия допускает короткие стандартные инструменты.
- Закрепление заготовки простое и повторяемое.
- Количество поддерживает проверенную стратегию приспособлений или паллет.
- Не требуются поднутрения или непрерывно меняющиеся ориентации инструмента.
5 осей выигрывают, когда доступ и взаимосвязи доминируют в работе
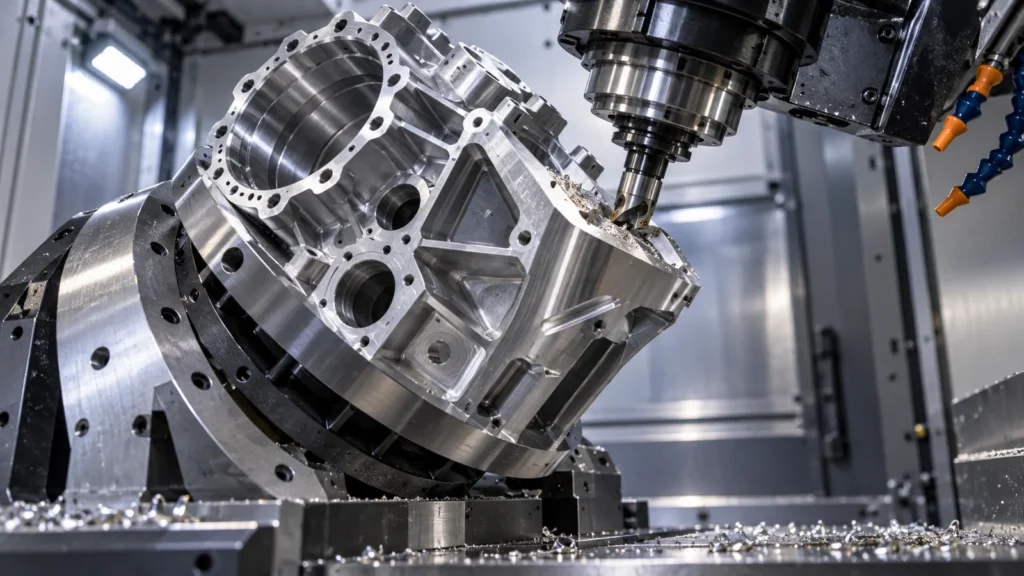 Многосторонние детали, наклонные отверстия, поверхности типа рабочего колеса, составные контуры и элементы с жёсткими взаимосвязями между ориентациями могут выиграть от доступа на 5 осях. Меньшее число снятий с приспособления может сократить манипуляции и накопление погрешности позиционирования. Наклон заготовки или инструмента также может позволить использовать более короткие, более жёсткие фрезы, что может улучшить однородность поверхности и уменьшить прогиб на глубоких или наклонных элементах.
Маршрут на 5 осях может быть особенно ценным при прототипных и малых объёмах, поскольку деталей может быть слишком мало для амортизации нескольких специальных приспособлений. Одна адаптируемая настройка может заменить проектирование, изготовление и отладку специализированного закрепления заготовки. При больших объёмах ответ может измениться: быстрая ячейка на 3 осях с оптимизированными приспособлениями может превзойти гибкий многоосевой маршрут.
Сайт Возможности 5-осевой фрезерной обработки страница объясняет предложение процесса. Коммерческое предложение всё равно должно обосновывать, почему выбранный маршрут подходит для конкретной геометрии, а не использовать количество осей как универсальный ярлык качества.
Ориентация инструмента может влиять не только на время цикла
Подход к поверхности ближе к направлению её нормали может позволить использовать более короткий инструмент, улучшить отвод стружки, уменьшить помехи от держателя и обеспечить более стабильные условия контакта. Эти преимущества могут сократить чистовые проходы или ручную доводку на сложных поверхностях. Они ценны только тогда, когда этого требуют окончательные требования к поверхности и размерам; использование 5-осевых перемещений на простой геометрии может увеличить трудозатраты на программирование без изменения приёмки.
Не путайте 3+2 позиционирование с одновременной 5-осевой обработкой
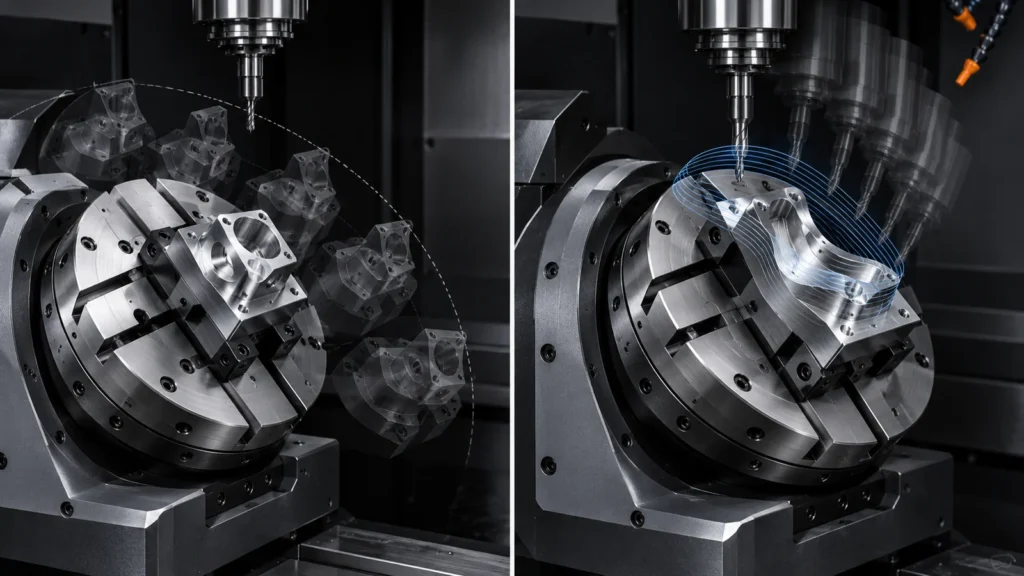 Многие детали, называемые “5-осевыми”, не требуют движения всех осей во время резания. При 3+2 позиционной обработке поворотные оси ориентируют деталь, фиксируют её под углом и позволяют выполнять обычную трёхосевую обработку с этого направления. Это может объединить поверхности и улучшить доступ без требований к программированию и перемещениям, характерных для одновременной обработки.
Одновременное 5-осевое движение целесообразно, когда ориентация фрезы должна непрерывно изменяться вдоль сложной поверхности, когда контакт инструмента требует точного контроля или когда геометрию невозможно получить только за счёт индексированных положений. Задание одновременной обработки для детали, которой нужен лишь индексированный доступ, может сузить круг поставщиков без улучшения результата.
Самый дешёвый маршрут всё равно должен контролировать точность и риск брака
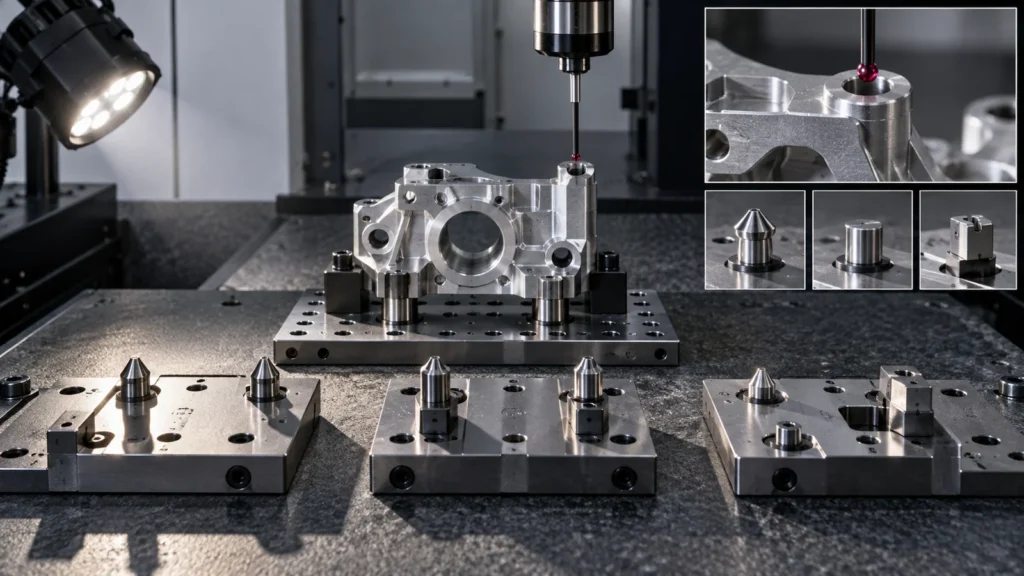 Каждый раз, когда деталь освобождается от зажима и устанавливается заново, может возникать вариация из-за установочных поверхностей, загрязнений, силы зажима, состояния приспособления и выбора баз. Это не делает многоустановочную обработку ненадёжной; хорошо спроектированные приспособления и контроль могут её сдерживать. Это означает, что в расчёте стоимости следует учитывать, как критически важные взаимосвязи сохраняются при переносе.
Пятиосевая обработка вносит другие риски. Калибровка поворотных осей, управление центром инструмента, зазоры для предотвращения столкновений, постпроцессирование, стратегия измерения, опыт оператора — всё это имеет значение. Утверждение об одной установке ценно только тогда, когда станок, программа и план контроля могут подтвердить требуемый результат.
Соответствующий процесс контроля качества должен следовать выбранному маршруту. Многоповерхностные позиционные взаимосвязи могут требовать внутрипроцессного измерения или проверки на КИМ, тогда как более простые детали могут быть эффективно приняты с помощью специальных калибров и стандартных размерных проверок.
Одна установка не означает одну операцию
В маркетинговых описаниях иногда “одну установку” трактуют так, будто вся деталь выходит готовой без прерываний. На практике маршрут всё равно может включать измерение, черновую обработку, получистовую обработку, смену инструмента, удаление заусенцев, вторую операцию для зажатой поверхности и окончательный контроль. Преимущество в том, что выбранные критические элементы остаются взаимосвязанными в рамках одной контролируемой ориентации, а не в том, что вся производственная работа исчезает.
Точно так же несколько 3-осевых установок не являются автоматически дефектом. Если установочные поверхности надёжны, приспособления проверены, а критические взаимосвязи допускают переносы, несколько операций могут быть предсказуемыми и экономичными. В расчёте стоимости следует раскрывать эти допущения, чтобы покупатель мог отличить работоспособный маршрут от оптимистичного.
Запрашивайте объяснение маршрута, а не предпочтительное число осей
Покупатель может непреднамеренно завысить стоимость, требуя 5-осевую обработку в запросе предложения, когда чертежу нужна лишь соответствующая деталь. Если только сам процесс не контролируется по обоснованной причине, указывайте функцию, материал, критические характеристики, отделку, количество и доказательства контроля. Позвольте квалифицированным поставщикам предложить маршрут.
Когда в предложениях используется разное оборудование, запросите достаточно информации, чтобы их нормализовать:
- Количество установок обработки и основных переносов баз.
- Является ли маршрут 3-осевым, позиционным 3+2 или одновременным 5-осевым.
- Единовременные расходы на приспособления или программирование.
- План контроля для межторцевых и угловых взаимосвязей.
- Допущения по количеству и обработка повторных заказов.
- Операции, выполняемые вне поставщика, предоставившего расценки.
Также изучите функциональные требования в Допуски при ЧПУ-обработке статье, прежде чем сравнивать маршруты. Преимущество в стоимости имеет значение только тогда, когда оба поставщика оценивают одинаковые условия приёмки.
Вопросы стоимости 3-осевой и 5-осевой обработки
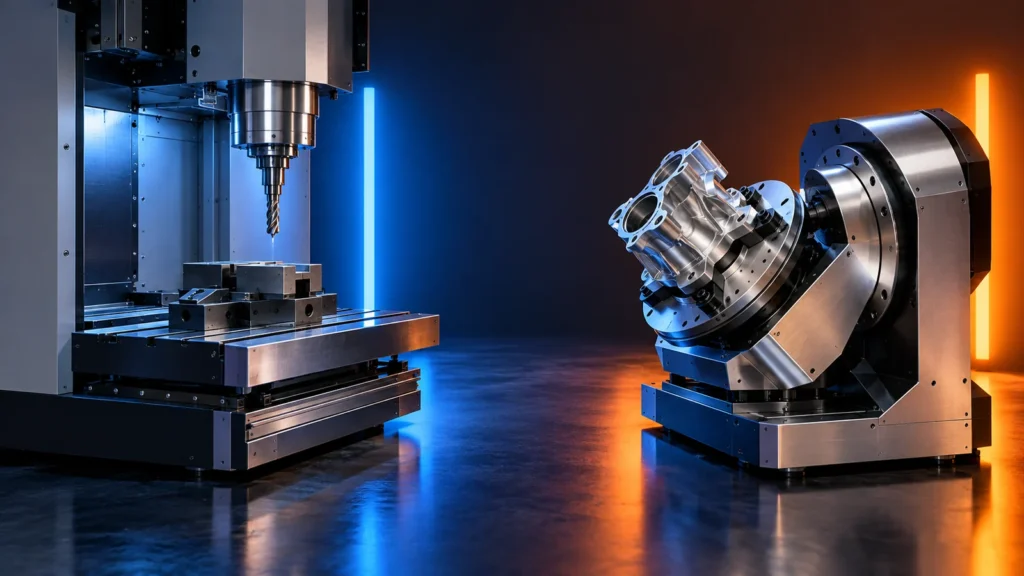
Всегда ли 5-осевая обработка дороже?
Нет. Ставка за станок может быть выше, но меньшее число установок, приспособлений, переносов баз и операций длинным инструментом может снизить общую стоимость детали для подходящей геометрии.
Лучше ли 3-осевая обработка для простых деталей?
Часто да. Если элементы доступны при простом закреплении и одной-двух ориентациях, 3-осевая обработка может обеспечить наиболее прямой маршрут.
Нужна ли каждой многосторонней детали одновременная 5-осевая обработка?
Нет. Позиционная 3+2 обработка может ориентировать деталь на несколько сторон, выполняя резание обычным трёхосевым движением.
Почему меньшее число установок может снизить стоимость?
Оно может уменьшить манипулирование, подготовку приспособлений, восстановление баз, промежуточный контроль и риск, связанный с переносом критических взаимосвязей.
Должен ли чертёж указывать число осей станка?
Только когда это необходимо из-за требования к контролируемому процессу. В остальных случаях указывайте функциональный результат и позвольте поставщику предложить работоспособный производственный маршрут.