
Regra de decisão: compare a rota completa de fabrico — programação, fixações, dispositivos, tempo de corte, alcance da ferramenta, inspeção e risco — e não a taxa horária da máquina isoladamente.
A Pergunta Errada É “Qual Máquina Custa Mais por Hora?”
 Uma taxa horária de máquina reflete equipamento, mão de obra, manutenção, utilização e custos indiretos, mas um comprador adquire peças conformes — não tempo de máquina. A visão geral principal de custo da usinagem CNC mostra como setup, tempo de ciclo, ferramental, inspeção, acabamento e risco se combinam em um orçamento. A contagem de eixos altera vários desses blocos de custo ao mesmo tempo.
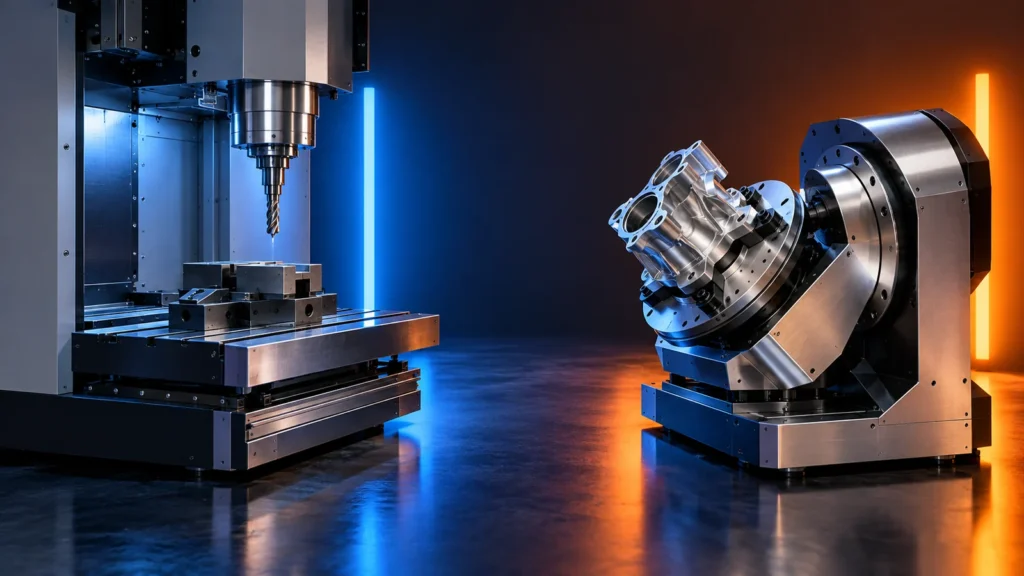
Uma máquina de 3 eixos move a ferramenta de corte ao longo de X, Y e Z. Alcançar outro lado da peça normalmente exige reorientação ou um novo setup. Uma máquina de 5 eixos adiciona dois movimentos rotativos, permitindo que a ferramenta ou a peça se aproxime de recursos a partir de direções adicionais. A comparação de custos depende de esse acesso extra eliminar trabalho suficiente em outra parte da rota.
| Questão de custo | Rota de 3 eixos | Rota de 5 eixos |
|---|---|---|
| Quantas orientações? | Pode exigir vários setups manuais | Pode combinar faces em um único setup |
| Qual fixação é necessária? | Trabalho simples com morsa ou múltiplos dispositivos | Fixação inicial mais especializada |
| Como os datums são transferidos? | Reestabelecidos após reorientação | Mais relações podem permanecer em um único sistema de coordenadas |
| Qual alcance da ferramenta é necessário? | Ferramentas longas podem ser necessárias para acesso em ângulo | A ferramenta pode se aproximar mais da direção normal |
| Quão complexa é a programação? | Trajetórias de ferramenta mais simples, mais planejamento de setup | Simulação e controle de colisão mais complexos |
Coloque a Mesma Peça em Dois Mapas de Rota
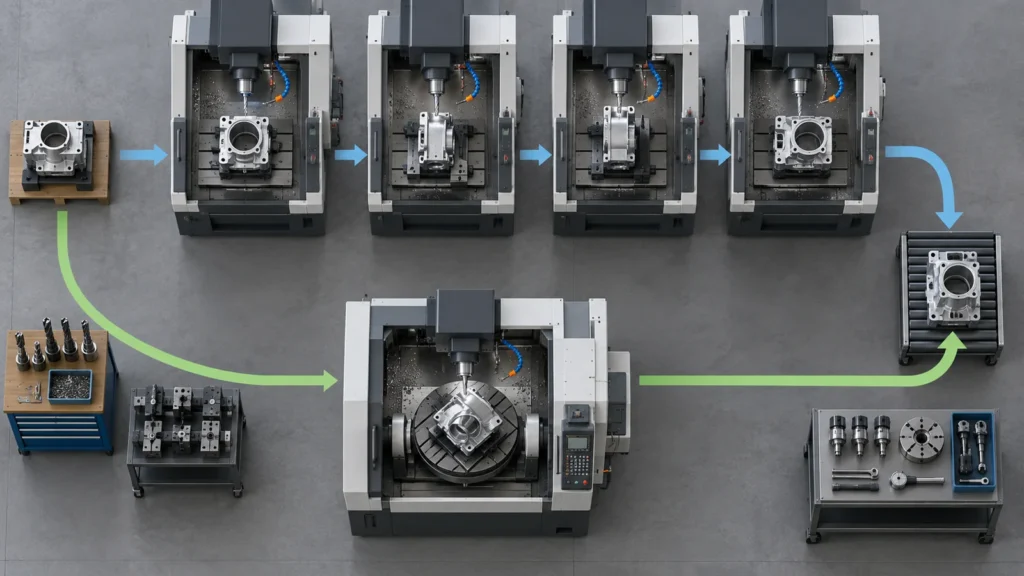 Considere uma carcaça com um bolsão superior, portas laterais, uma face de vedação inclinada e várias relações posicionais. Um plano de 3 eixos pode usinar a parte superior, transferir a peça para um dispositivo lateral, repetir essa transferência para outra face e usar um dispositivo inclinado para a superfície de vedação. Um plano multi-eixos pode estabelecer um datum primário e alcançar várias features sem remover a peça.
Esse exemplo não prova que o 5 eixos é automaticamente mais barato. A rota multi-eixos pode exigir mais preparação de CAM, simulação cuidadosa de colisão, fixação qualificada e disponibilidade de máquina. A comparação só se torna útil quando ambas as rotas incluem todas as operações, do estoque bruto à peça aceita.
O processo de fresamento CNC o guia fornece um contexto de processo mais amplo. Aqui a decisão é mais restrita: qual rota produz as relações exigidas com o menor trabalho total e incerteza?
A quantidade pode inverter a resposta
Em uma ou dez peças, evitar vários dispositivos dedicados pode tornar atraente uma configuração flexível de 5 eixos. Em centenas ou milhares de peças, a fixação repetível, o carregamento por paletes, o equilíbrio de ciclos e a capacidade disponível do fuso podem favorecer um caminho diferente. A comparação correta usa a quantidade de liberação e o padrão de pedidos repetidos do comprador — não um volume anual presumido que talvez nunca seja encomendado.
A maturidade da revisão também importa. Um protótipo que ainda está mudando se beneficia de fixação adaptável. Um projeto de produção estável pode justificar dispositivos feitos sob medida e uma sequência de 3 eixos cuidadosamente otimizada. Os compradores devem, portanto, solicitar faixas de quantidade sem presumir que o mesmo processo permanecerá ideal em todos os volumes.
3 eixos vencem quando o movimento extra não remove trabalho extra
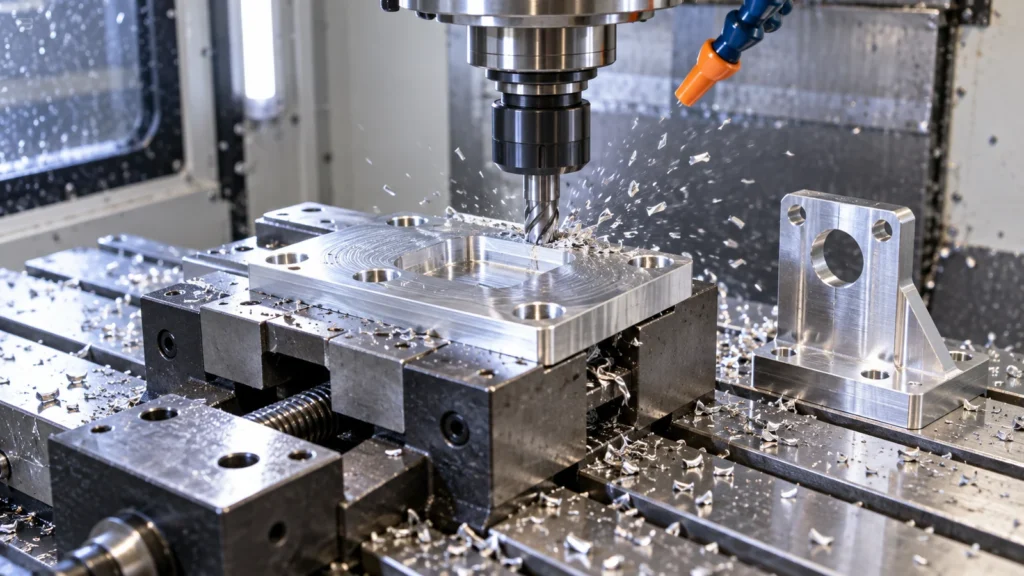 Placas simples, suportes, espaçadores, tampas e peças dominadas por recursos em um lado acessível costumam ser adequadas para usinagem de 3 eixos. Morsas padrão e ferramentas familiares mantêm a programação, a configuração e a comprovação diretas. Se um segundo lado precisar apenas de uma inversão simples, a orientação adicional pode custar menos do que designar uma máquina mais avançada.
Três eixos também podem ser atraentes quando a produção usa dispositivos dedicados estáveis. Um lote repetido pode justificar uma fixação que posiciona a peça de forma rápida e consistente. Depois que esse caminho é comprovado, movê-lo para outra máquina apenas para reduzir a contagem de configurações pode não melhorar o custo total.
- A maioria dos recursos é alcançável a partir de uma direção.
- As faces secundárias têm relações posicionais generosas.
- A geometria aceita ferramentas padrão curtas.
- A fixação é simples e repetível.
- A quantidade suporta uma estratégia comprovada de dispositivo ou palete.
- Não são necessários recortes inferiores ou orientações de ferramenta em constante mudança.
5 eixos vencem quando o acesso e as relações dominam o trabalho
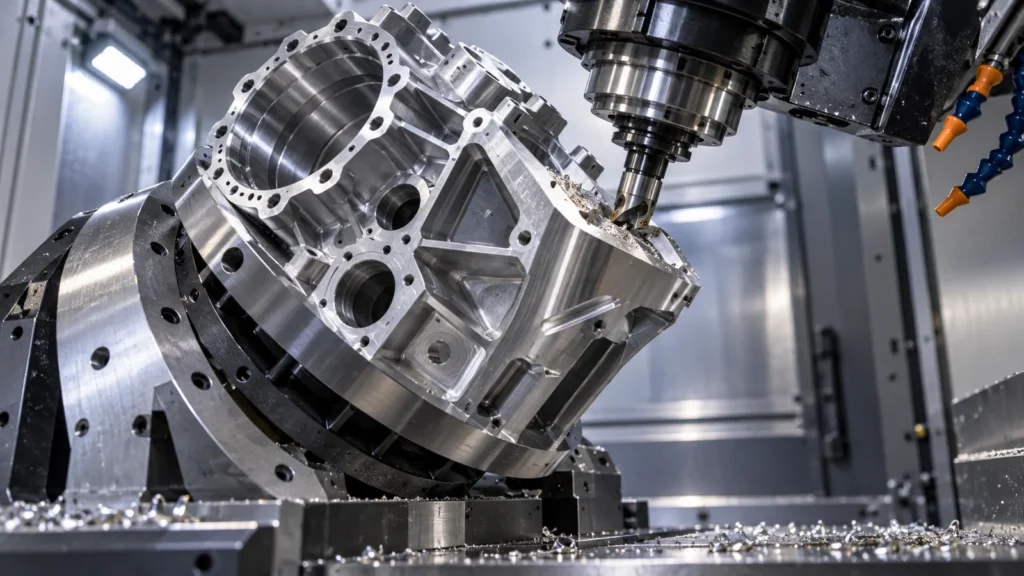 Peças multifaces, furos angulares, superfícies semelhantes a impulsores, contornos compostos e recursos com relações estreitas entre orientações podem se beneficiar do acesso de 5 eixos. Menos remoções do dispositivo podem reduzir o manuseio e a acumulação de erro de localização. Inclinar a peça ou a ferramenta também pode permitir ferramentas mais curtas e rígidas, o que pode melhorar a consistência da superfície e reduzir a deflexão em recursos profundos ou angulares.
Uma rota de 5 eixos pode ser especialmente valiosa em quantidades de protótipo e baixo volume, porque pode haver poucas peças para amortizar vários dispositivos personalizados. Uma configuração adaptável pode substituir o projeto, a fabricação e a comprovação de fixações dedicadas. Em quantidades maiores, a resposta pode mudar: uma célula rápida de 3 eixos com dispositivos otimizados pode superar uma rota flexível de múltiplos eixos.
A página de capacidade de fresamento de 5 eixos do site explica a oferta do processo. Um orçamento ainda deve justificar por que a rota selecionada se adequa à geometria individual, em vez de usar a contagem de eixos como um rótulo de qualidade genérico.
A orientação da ferramenta pode afetar mais do que o tempo de ciclo
Aproximar-se de uma superfície mais próxima de sua direção normal pode permitir uma ferramenta mais curta, melhorar a evacuação de cavacos, reduzir a interferência do suporte e proporcionar uma condição de contato mais consistente. Essas vantagens podem reduzir passes de acabamento ou retrabalho manual em superfícies complexas. Elas são valiosas apenas quando os requisitos finais de superfície e dimensionais as exigem; usar movimento de 5 eixos em geometria generosa pode adicionar esforço de programação sem alterar a aceitação.
Não Confunda Posicionamento 3+2 com Corte Simultâneo de 5 Eixos
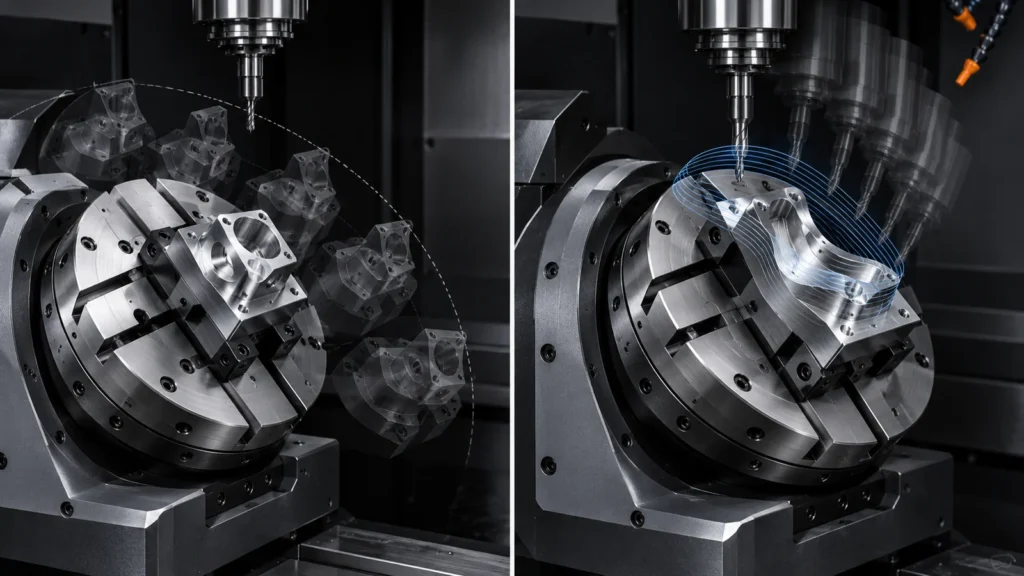 Muitas peças chamadas de “5 eixos” não exigem que todos os eixos se movam durante o corte. Na usinagem posicional 3+2, os eixos rotativos orientam a peça, travam-na em um ângulo e permitem o corte convencional de três eixos a partir dessa direção. Isso pode combinar faces e melhorar o acesso sem as exigências de programação e movimento da usinagem simultânea.
O movimento simultâneo de 5 eixos é apropriado quando a orientação da fresa deve mudar continuamente ao longo de uma superfície complexa, quando o contato da ferramenta precisa de controle rigoroso ou quando a geometria não pode ser produzida apenas por posições indexadas. Especificar usinagem simultânea para uma peça que só precisa de acesso indexado pode restringir o pool de fornecedores sem melhorar o resultado.
A rota mais barata ainda deve controlar a precisão e o risco de refugo
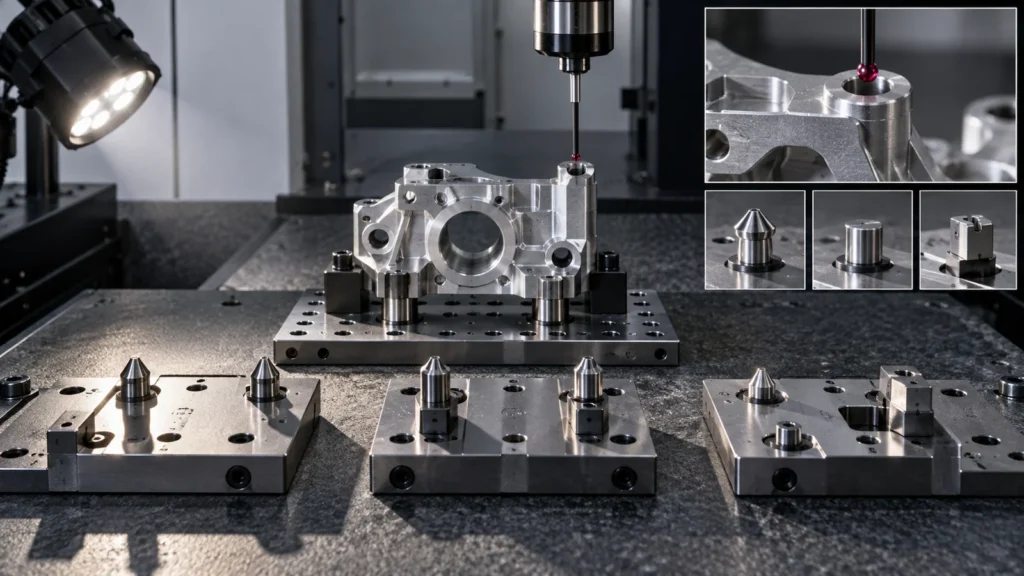 Cada vez que uma peça é desfixada e reposicionada, pode surgir variação através das superfícies de localização, detritos, força de fixação, condição do dispositivo de fixação e captação de referência. Isso não torna a maquinagem com múltiplas configurações pouco fiável; dispositivos de fixação bem concebidos e a inspeção podem controlá-la. Significa que o orçamento deve ter em conta como as relações críticas sobrevivem à transferência.
A maquinagem de cinco eixos introduz riscos diferentes. A calibração dos eixos rotativos, o controlo do ponto central da ferramenta, a folga de colisão, o pós-processamento, a estratégia de apalpação e a experiência do operador são todos importantes. Uma alegação de configuração única só é valiosa quando a máquina, o programa e o plano de inspeção podem verificar o resultado exigido.
O apropriado fluxo de trabalho de controle de qualidade deve seguir a rota escolhida. As relações posicionais entre múltiplas faces podem exigir apalpação em processo ou verificação por CMM, enquanto peças mais simples podem ser eficientemente aceites com calibres dedicados e verificações dimensionais padrão.
Uma configuração não significa uma operação
As descrições de marketing por vezes tratam a “configuração única” como se a peça completa surgisse pronta sem interrupção. Na prática, a rota pode ainda incluir apalpação, desbaste, semiacabamento, mudanças de ferramenta, rebarbação, uma segunda operação para a face fixada e inspeção final. O benefício é que as características críticas selecionadas permanecem relacionadas dentro de uma orientação controlada — não que todo o trabalho de fabrico desapareça.
Da mesma forma, várias configurações de 3 eixos não são automaticamente um defeito. Se as superfícies de localização forem robustas, os dispositivos de fixação estiverem comprovados e as relações críticas tolerarem as transferências, as operações múltiplas podem ser previsíveis e económicas. O orçamento deve expor estas premissas para que o comprador possa distinguir uma rota capaz de uma otimista.
Peça uma Explicação da Rota, Não uma Contagem de Eixos Preferida
Um comprador pode inflacionar involuntariamente o custo ao exigir maquinagem de 5 eixos no pedido de cotação quando o desenho só precisa de uma peça conforme. A menos que o processo em si seja controlado por uma razão validada, especifique a função, o material, as características críticas, o acabamento, a quantidade e a evidência de inspeção. Deixe os fornecedores qualificados propor a rota.
Quando os orçamentos usam equipamento diferente, solicite informação suficiente para os normalizar:
- Número de configurações de maquinagem e transferências de referência principais.
- Se a rota é de 3 eixos, indexada 3+2 ou 5 eixos simultâneos.
- Encargos únicos de dispositivos de fixação ou programação.
- Plano de inspeção para relações entre faces e angulares.
- Pressupostos de quantidade e tratamento de encomendas repetidas.
- Operações realizadas fora do fornecedor que faz o orçamento.
Revise também os requisitos funcionais no Tolerâncias de usinagem CNC artigo antes de comparar rotas. Uma vantagem de custo só é significativa quando ambos os fornecedores cotam as mesmas condições de aceitação.
Perguntas sobre custos de 3 e 5 eixos
A usinagem de 5 eixos é sempre mais cara?
Não. Sua taxa de máquina pode ser maior, mas menos setups, dispositivos, transferências de datum e operações com ferramentas longas podem reduzir o custo total da peça para geometrias adequadas.
A usinagem de 3 eixos é melhor para peças simples?
Frequentemente. Se as características forem acessíveis com fixação simples e uma ou duas orientações, a usinagem de 3 eixos pode proporcionar a rota mais direta.
Toda peça com múltiplas faces precisa de usinagem simultânea de 5 eixos?
Não. A usinagem indexada 3+2 pode orientar a peça para várias faces enquanto corta com movimento convencional de três eixos.
Por que menos setups podem melhorar o custo?
Eles podem reduzir manuseio, preparação de dispositivos, recuperação de datum, verificações em processo e o risco associado à transferência de relações críticas.
O desenho deve especificar o número de eixos da máquina?
Somente quando um requisito de processo controlado tornar isso necessário. Caso contrário, especifique o resultado funcional e deixe o fornecedor propor uma rota de fabricação capaz.