
Die Kreisform steuert die Form einzelner kreisförmiger Querschnitte. Die Zylinderform steuert die Form einer gesamten zylindrischen Oberfläche. Wählen Sie zwischen ihnen, indem Sie fragen, ob das Teil an jedem Querschnitt eine akzeptable Rundheit oder entlang der gesteuerten Länge eine gleichmäßige zylindrische Form benötigt. Eine Welle kann runde Querschnitte haben und dennoch kegelig, tonnenförmig oder so stark gebogen sein, dass ein funktionales Problem entsteht.
Zwei Toleranzzonen, unterschiedliche Fragestellungen
Bei der Kreisform muss der bewertete kreisförmige Querschnitt zwischen zwei konzentrischen Kreisen liegen, die durch die angegebene Toleranz getrennt sind. Bei der Zylinderform muss die gesteuerte Oberfläche zwischen zwei koaxialen Zylindern liegen, die durch die angegebene Toleranz getrennt sind. Beide sind Formtoleranzen und erfordern keine Bezugsangabe.
| Entscheidung | Kreisform | Zylinderform |
|---|---|---|
| Was wird bewertet? | Kreisförmige Form innerhalb einzelner Querschnitte | Form über die gesteuerte zylindrische Oberfläche |
| Was kann eine eingeschränkte Prüfung übersehen? | Zustände an nicht gemessenen Querschnitten | Bedingungen zwischen oder außerhalb der gemessenen Bahnen |
| Was legt die Steuerung nicht von sich aus fest? | Durchmessergröße oder Ausrichtung zu einem anderen Merkmal | Durchmessergröße oder Ausrichtung zu einem anderen Merkmal |
Der Unterschied besteht nicht darin, dass ein Symbol ein Bauteil besserer Qualität bedeutet. Sie drücken unterschiedliche Anforderungen aus. Das Hinzufügen der weiter gefassten Steuerung ohne funktionalen Grund kann Prüf- und Fertigungsverpflichtungen mit sich bringen, die die Montage nicht verbessern. Die Wahl der enger gefassten Steuerung, wenn die Längsform von Bedeutung ist, kann das eigentliche Problem unzureichend spezifiziert lassen.
Was runde Querschnitte ungeklärt lassen können
Betrachten Sie eine anschauliche kegelige Welle. Jeder Querschnitt kann kreisförmig sein, während sich sein Durchmesser entlang der Länge ändert. Die Rundheit allein beschreibt diese Änderung nicht. Ob die Kegeligkeit akzeptabel ist, hängt von der vollständigen Zeichnung ab, einschließlich Größe und aller anderen anwendbaren Steuerungen, nicht vom Rundheitsergebnis allein.
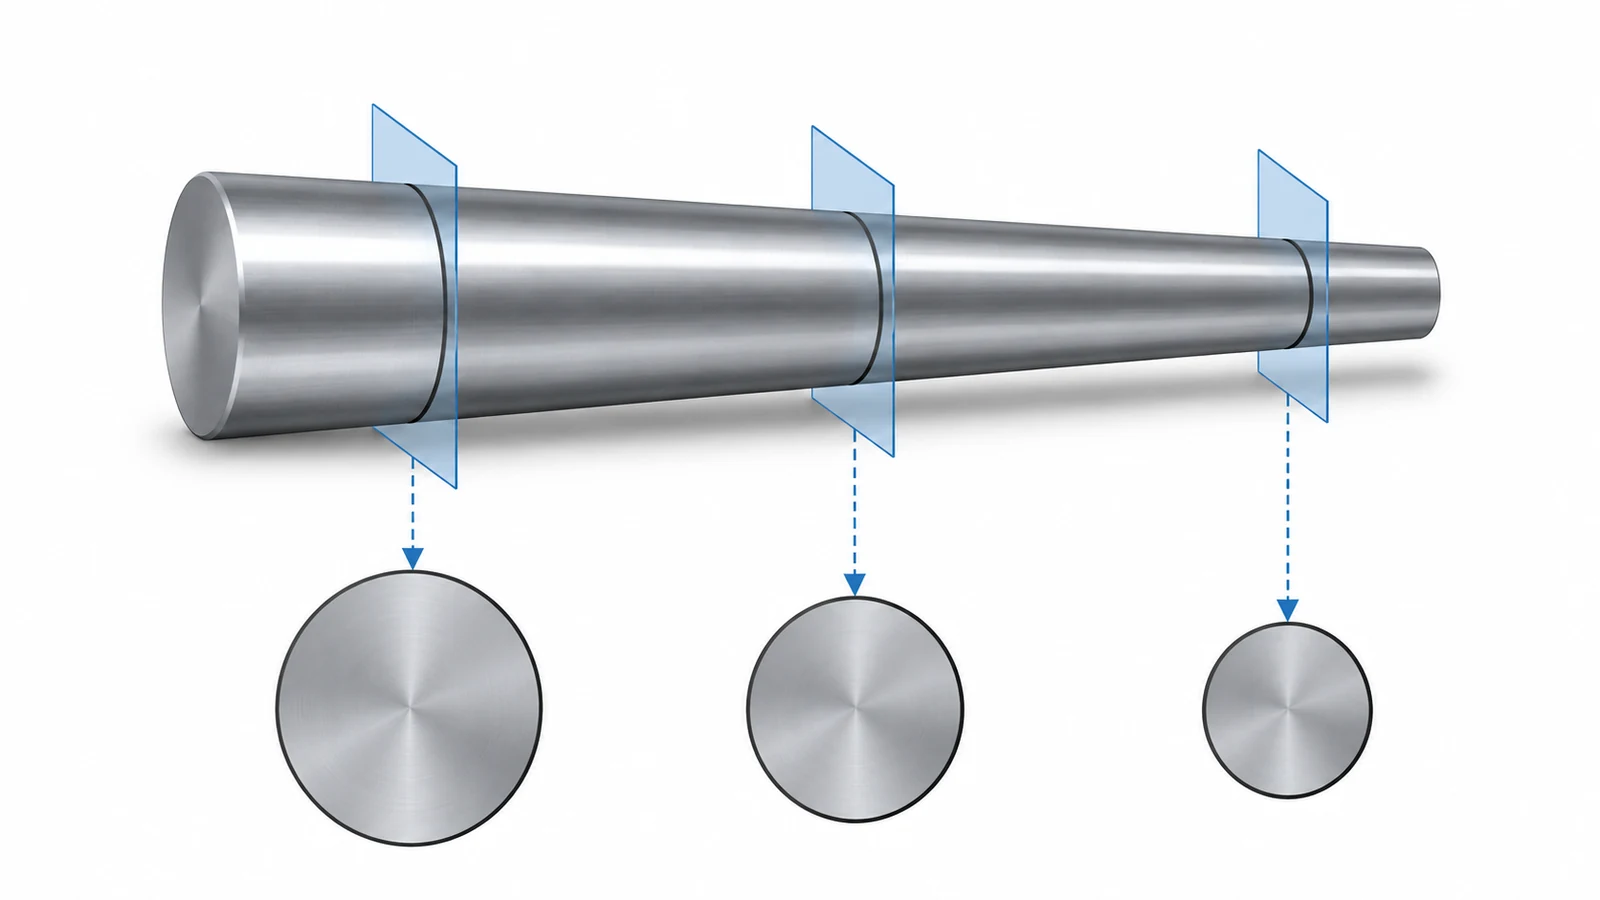
Betrachten Sie nun eine Bohrung, die an einem Ende enger ist, oder eine Oberfläche mit tonnenartiger Längsform. Eine Prüfung in der Mitte kann zufriedenstellend aussehen, während das montierte Bauteil an anderer Stelle klemmt. Diese Beispiele zeigen, warum Ort und Ausmaß des Kontakts von Bedeutung sind, wenn entschieden wird, welche Formanforderung spezifiziert werden soll.
Ein langer Gleitkontakt beispielsweise wirft eine andere Frage auf als ein kurzer lokaler Auflagebereich. Identifizieren Sie die Oberfläche, die das Gegenstück tatsächlich führt oder trägt. Wenn separate Auflageflächen unterschiedliche Funktionen erfüllen, definieren Sie deren Anforderungen bewusst, anstatt eine pauschale Angabe auf nicht zusammenhängende Oberflächen anzuwenden.
Die Auswahl des Fertigungsverfahrens folgt dieser funktionalen Definition. CNC-Drehen kann das anfängliche zylindrische Merkmal erzeugen, wobei ein weiterer Arbeitsgang dort eingesetzt wird, wo die endgültige Anforderung es verlangt. Weder der Prozessname noch ein ansprechendes Oberflächenaussehen belegen die Einhaltung der Formtoleranz.
Durchmesser und Rundlauf sind separate Prüfungen
Eine Durchmessermessung vergleicht ein Größenmerkmal mit seinen Grenzwerten. Sie erfasst nicht jede mögliche Abweichung um einen Querschnitt oder entlang einer Oberfläche. Eine kleine Anzahl von Zweipunktmessungen kann daher konsistent erscheinen, ohne die Form vollständig zu charakterisieren. Die Auslegung muss auch die maßgebliche Zeichnungsnorm und alle anwendbaren größenbezogenen Regeln berücksichtigen.
Der Rundlauf führt eine andere Beziehung ein: das Verhalten der Oberfläche, wenn sie relativ zu einer festgelegten Bezugsachse bewertet wird. Ein Zylinder mit akzeptabler Form kann dennoch relativ zu einem anderen Merkmal falsch positioniert oder ausgerichtet sein. Umgekehrt kann eine gemessene Messuhrschwankung Einrichtungs- oder bezugsbedingte Effekte enthalten, die nicht einfach als Rundheit bezeichnet werden sollten.
Diese Unterscheidung ist wichtig bei der Prüfung eines Lieferantenberichts. “Durchmesser geprüft” ist keine direkte Antwort auf eine Zylindrizitätsanforderung. “Zwischen Spitzen geprüft” bezeichnet für sich genommen weder das Formmerkmal noch die Abnahmeregel. Fragen Sie, welche Geometrie bewertet wurde, welcher Bezug verwendet wurde und welches Ergebnis berechnet wurde.
Der separate Vergleich von Hartdrehen und Schleifen befasst sich mit der Prozessauswahl. Hier besteht die erste Aufgabe darin, das geometrische Ergebnis zu definieren, das jedes ausgewählte Verfahren liefern muss.
Die Prüfung muss die gesteuerte Form abdecken
Ein Messplan erfordert eine begründete Verteilung von Schnitten oder Pfaden. Eine einzelne kreisförmige Spur kann die Form an dieser Stelle offenlegen, aber sie kann nicht die gesamte Länge beschreiben. Ebenso sollte eine kleine Ansammlung von Punkten nicht so dargestellt werden, als wäre jeder Teil der Oberfläche beobachtet worden.
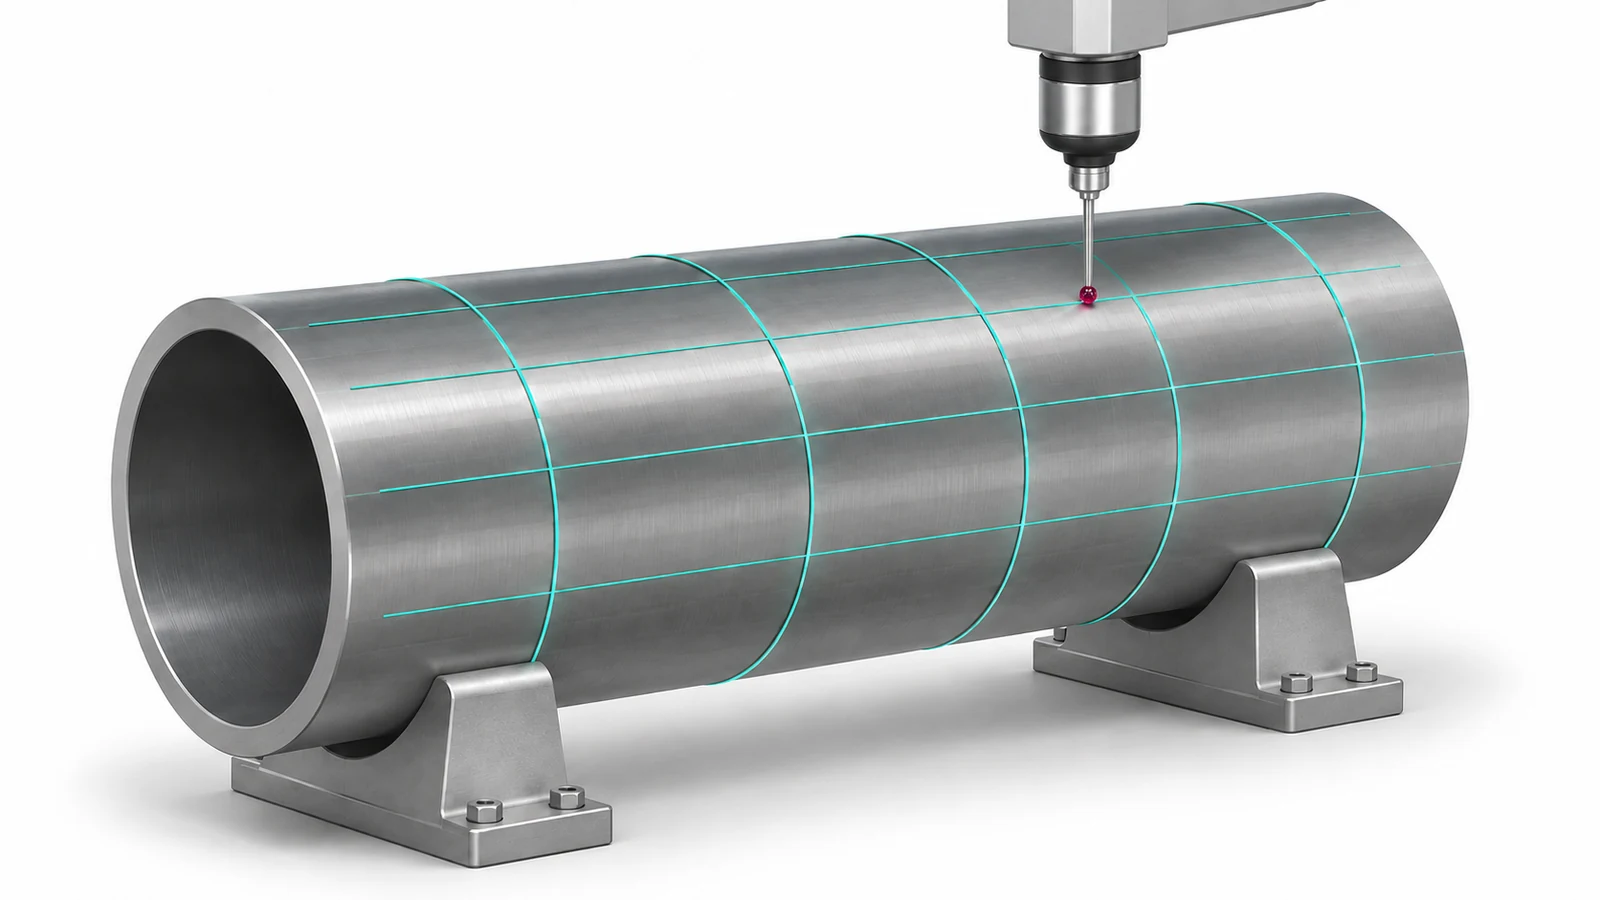
Wählen Sie die Abdeckung mit Blick auf die Merkmalsgeometrie und plausible Abweichungen. Übergänge nahe Schultern, die Enden einer Bohrung und Bereiche, die von Auflagebedingungen betroffen sind, können Beachtung verdienen. Dies rechtfertigt nicht, eine universelle Punktzahl zu erfinden. Der Plan sollte erklären, warum seine Abdeckung für das spezifizierte Merkmal, die Toleranz und das Messsystem geeignet ist.
Die Werkstückaufnahme während der Prüfung ist ein weiterer Teil des Ergebnisses. Ein dünnes oder flexibles Teil kann auf Auflage und Einspannung reagieren. Wenn die Auswertung für eine bestimmte eingespannte Bedingung vorgesehen ist, muss diese Bedingung definiert und reproduziert werden. Eine Prüfvorrichtung sollte helfen, die spezifizierte Bedingung zu realisieren, und nicht die Oberfläche in eine günstigere Form zwingen.
Bei der Bewertung einer feingeschliffenen Oberfläche, : Behalten Sie dieselbe Disziplin bei: Dokumentieren Sie die kontrollierte Länge, die Messabdeckung und die Auswertungsgrundlage. Oberflächenbeschaffenheit und Form sind verwandte fertigungstechnische Belange, aber sie sind keine austauschbaren Prüfergebnisse.
Ausgehend von der Anforderung auswählen, dann die Prüfung definieren
Beginnen Sie mit der Baugruppe: Identifizieren Sie, wo das Gegenstück die Welle oder Bohrung berührt und welcher Ausfall aus einer Formabweichung resultieren würde. Bestimmen Sie dann, ob kreisförmige Schnitte allein diesen Ausfall adressieren oder ob auch die längsgerichtete Oberflächenbeziehung kontrolliert werden muss. Prüfen Sie Größe, Lage und Orientierung getrennt, damit die Formangabe nicht jede Aufgabe übernehmen muss.
Die endgültige Zeichnung und der Prüfplan sollten dieselbe Geschichte erzählen. Das Symbol definiert die Anforderung; die Messmethode liefert den Nachweis über die relevante Oberfläche. Diese beiden miteinander verbunden zu halten, ist nützlicher als die Wahl des strenger klingenden Begriffs.