
La circularidad controla la forma de secciones circulares individuales. La cilindricidad controla la forma de toda una superficie cilíndrica. Elija entre ellas preguntándose si la pieza necesita una redondez aceptable en cada sección o una forma cilíndrica consistente a lo largo de la longitud controlada. Un eje puede tener secciones redondas y aun así estar cónico, tener forma de barril o estar lo suficientemente doblado como para crear un problema funcional.
Dos zonas de tolerancia, preguntas diferentes
Para la circularidad, la sección circular evaluada debe estar entre dos círculos concéntricos separados por la tolerancia especificada. Para la cilindricidad, la superficie controlada debe estar entre dos cilindros coaxiales separados por la tolerancia especificada. Ambas son controles de forma y no requieren una referencia de dato.
| Decisión | Circularidad | Cilindricidad |
|---|---|---|
| ¿Qué se evalúa? | Forma circular dentro de secciones individuales | Forma a lo largo de la superficie cilíndrica controlada |
| ¿Qué puede pasar por alto una comprobación limitada? | Condiciones en secciones no medidas | Condiciones entre o más allá de las trayectorias medidas |
| ¿Qué no establece el control por sí mismo? | Tamaño del diámetro o alineación con otra característica | Tamaño del diámetro o alineación con otra característica |
La diferencia no radica en que un símbolo signifique una pieza de mejor calidad. Expresan requisitos diferentes. Añadir el control más amplio sin una razón funcional puede introducir obligaciones de inspección y fabricación que no mejoran el ensamblaje. Elegir el control más restringido cuando la forma longitudinal es importante puede dejar el problema real insuficientemente especificado.
Lo que las secciones redondas pueden dejar sin resolver
Considérese un eje cónico ilustrativo. Cada sección transversal puede ser circular mientras su diámetro cambia a lo largo de la longitud. La circularidad por sí sola no describe ese cambio. Si la conicidad es aceptable depende del plano completo, incluido el tamaño y cualquier otro control aplicable, no del resultado de circularidad de forma aislada.
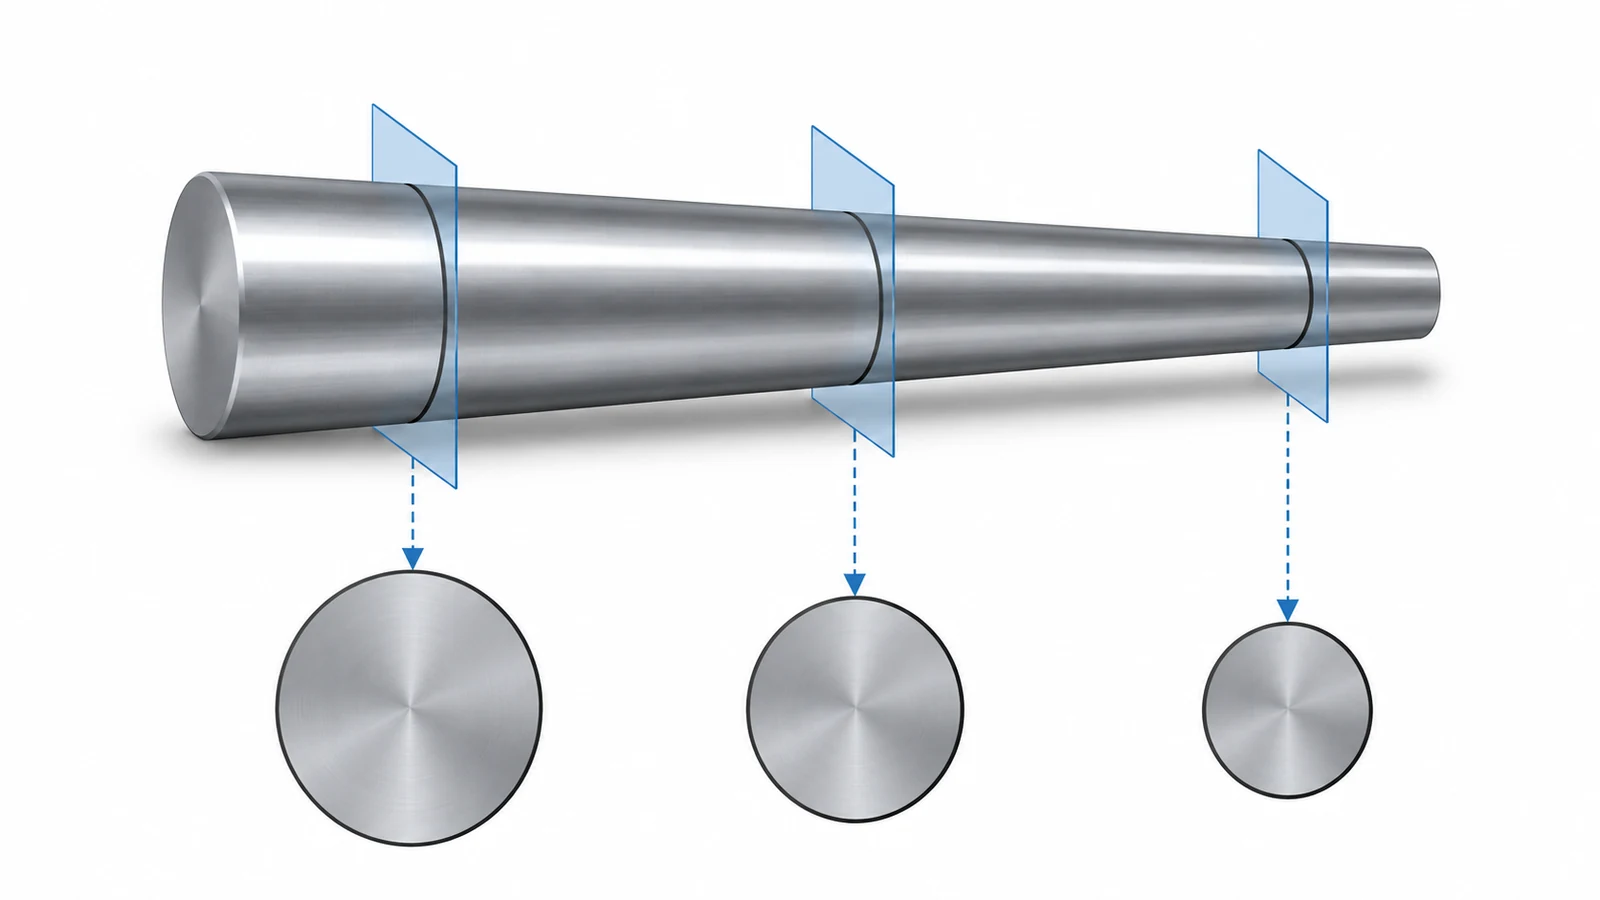
Considérese ahora un taladro que es más estrecho cerca de un extremo o una superficie con una forma longitudinal abarrilada. Una verificación en el centro puede parecer satisfactoria mientras el componente ensamblado se atasca en otro punto. Estos ejemplos muestran por qué la ubicación y la extensión del contacto importan al decidir qué requisito de forma especificar.
Un contacto deslizante largo, por ejemplo, plantea una cuestión diferente a la de una región de asiento local corta. Identifique la superficie que realmente guía o soporta la pieza acoplada. Si superficies separadas desempeñan funciones diferentes, defina sus requisitos deliberadamente en lugar de aplicar una indicación amplia a superficies no relacionadas.
La selección del proceso de fabricación sigue esa definición funcional. torneado CNC puede crear la característica cilíndrica inicial, con otra operación utilizada donde el requisito final lo exija. Ni el nombre del proceso ni una apariencia superficial atractiva demuestran conformidad con la tolerancia de forma.
El diámetro y la excentricidad son comprobaciones separadas
Una medición de diámetro compara una característica de tamaño con sus límites. No captura toda posible desviación alrededor de una sección o a lo largo de una superficie. Por lo tanto, un pequeño conjunto de mediciones de dos puntos puede parecer consistente sin caracterizar completamente la forma. La interpretación también debe respetar la norma de plano aplicable y cualquier regla relacionada con el tamaño que corresponda.
La excentricidad de giro introduce una relación diferente: el comportamiento de la superficie cuando se evalúa respecto a un eje de referencia especificado. Un cilindro con forma aceptable aún puede estar posicionado u orientado incorrectamente respecto a otra característica. A la inversa, una variación medida con indicador puede incluir efectos de montaje o relacionados con la referencia que no deberían describirse simplemente como circularidad.
Esta distinción importa al revisar el informe de un proveedor. “Diámetro verificado” no es una respuesta directa a un requisito de cilindricidad. “Verificado entre puntos” no identifica por sí mismo la característica de forma ni la regla de aceptación. Pregunte qué geometría se evaluó, qué referencia se utilizó y qué resultado se calculó.
La comparación separada de el torneado duro y el rectificado aborda la selección del proceso. Aquí, la primera tarea es definir el resultado geométrico que debe entregar cualquier proceso seleccionado.
La inspección debe cubrir la forma que se controla
Un plan de medición requiere una distribución razonada de secciones o trayectorias. Una sola traza circular puede revelar la forma en esa ubicación, pero no puede describir toda la longitud. Asimismo, una pequeña colección de puntos no debe presentarse como si se hubiera observado cada parte de la superficie.
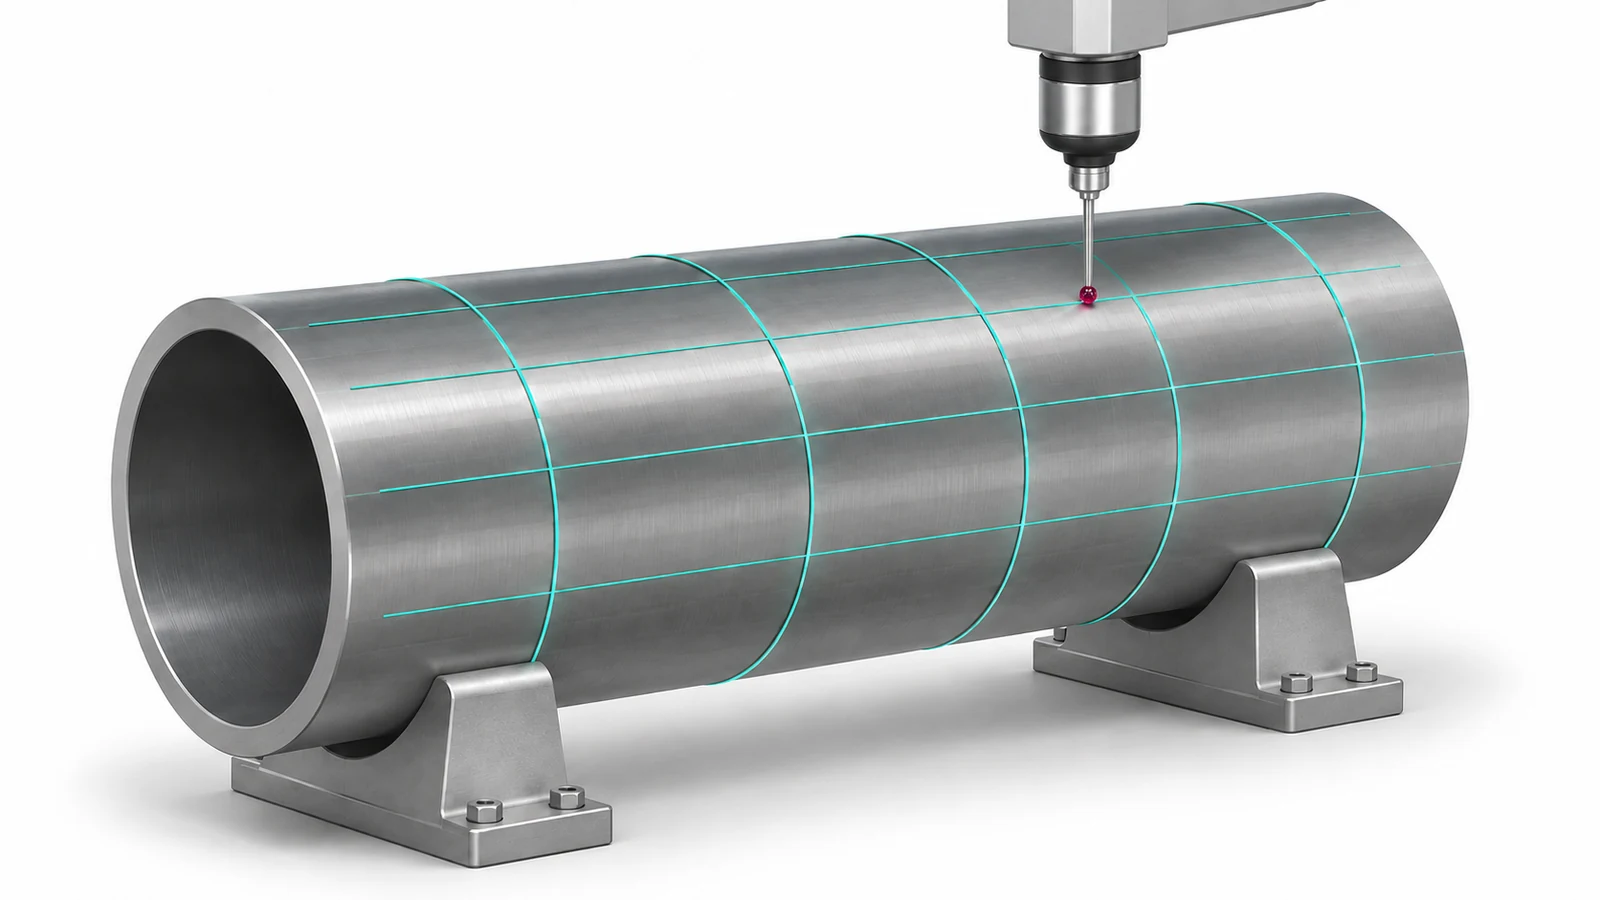
Elija la cobertura teniendo en cuenta la geometría de la característica y las desviaciones plausibles. Las transiciones cerca de los hombros, los extremos de un taladro y las regiones afectadas por las condiciones de apoyo pueden merecer atención. Esto no justifica inventar un número universal de puntos. El plan debe explicar por qué su cobertura es adecuada para la característica, la tolerancia y el sistema de medición especificados.
La sujeción durante la inspección es otra parte del resultado. Una pieza delgada o flexible puede responder al apoyo y al amarre. Si la evaluación está destinada a una condición restringida particular, esa condición debe definirse y reproducirse. Un dispositivo de inspección debe ayudar a materializar la condición especificada, no forzar la superficie hacia una forma más favorable.
Al revisar una superficie rectificada de precisión, mantenga la misma disciplina: documente la longitud controlada, la cobertura de medición y la base de evaluación. El acabado superficial y la forma son preocupaciones de fabricación relacionadas, pero no son resultados de inspección intercambiables.
Elija a partir del contacto y luego defina la comprobación
Comience con el ensamblaje: identifique dónde contacta el componente acoplado con el eje o el taladro y qué falla resultaría de una desviación en la forma. Luego determine si las secciones circulares por sí solas abordan esa falla o si también debe controlarse la relación superficial a lo largo de la longitud. Revise el tamaño, la ubicación y la orientación por separado para que no se exija a la llamada de forma que haga todas las funciones.
El plano final y el plan de inspección deben contar la misma historia. El símbolo define el requisito; el método de medición aporta evidencia sobre la superficie pertinente. Mantener esos dos aspectos conectados es más útil que elegir el término que suene más estricto.