
Pour le barreau destiné au décolletage CNC, un matériau laminé à chaud peut constituer un point de départ judicieux lorsque la pièce dispose d'une surépaisseur d'usinage suffisante et que la surface ou les variations dimensionnelles du brut seront éliminées ; le barreau fini à froid mérite d'être évalué lorsque son état de surface, sa rectitude ou ses dimensions réduisent les travaux de préparation et de réglage. “Le terme ” laminé à froid » est souvent employé à tort dans les recherches, mais le laminage à froid de tôles/bobines et l'étirage à froid ou le finissage à froid de barres désignent des filières de produits différentes. Précisez la forme du produit, pas seulement l'expression.
La comparaison utile n'est pas un classement universel de la meilleure usinabilité des aciers. C'est une décision de sélection du brut : quelle quantité de matière doit être enlevée, quelles surfaces deviennent fonctionnelles, comment la pièce est maintenue, et si l'état livré peut satisfaire le plan sans nettoyage superflu ni risque de déformation.
Distinguez d'abord la terminologie des tôles de celle des barres
La tôle d'acier laminée à chaud et la tôle d'acier laminée à froid sont des produits en tôle dont les conditions de transformation et de surface diffèrent. Pour les barres, la comparaison d'achat pertinente oppose souvent la barre laminée à chaud à la barre finie à froid, laquelle peut être étirée à froid, tournée et polie, ou autrement traitée après laminage à chaud. Une barre finie à froid n'est pas simplement une tôle laminée à froid découpée en barre ; la filière de transformation et la spécification produit applicable diffèrent.
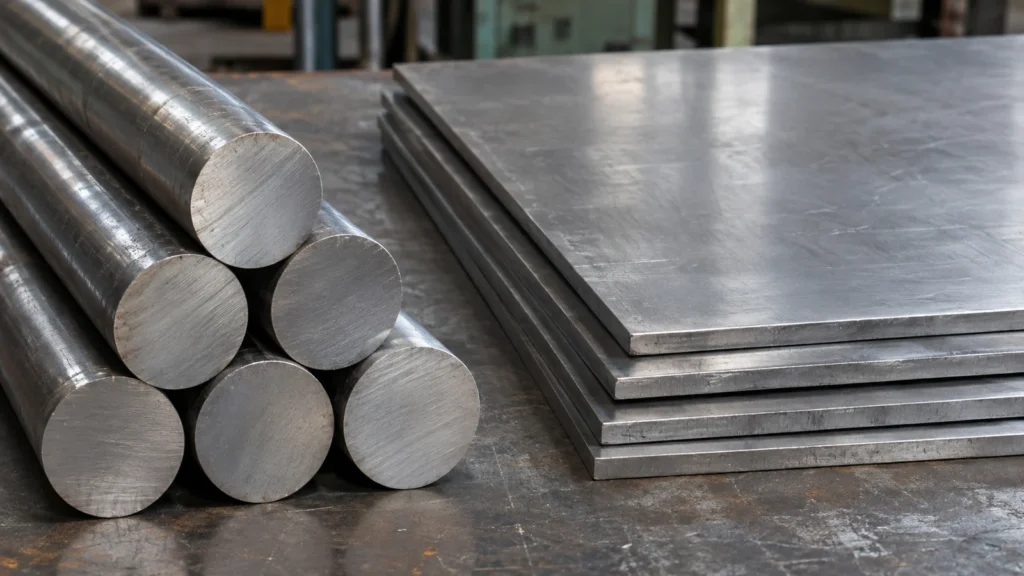
Cette distinction importe lorsqu'un plan ou un devis mentionne “ laminé à froid ” sans identifier tôle, bande ou barre. Demandez quelle forme de produit et quelle norme sont visées. Pour un arbre tourné, une spécification de barre précisant le diamètre, la rectitude, l'état de surface et la tolérance requis est plus utile qu'une étiquette de procédé ambiguë. Les descriptions de produits de Nucor distinguent la barre laminée à chaud de la barre finie à froid et décrivent le finissage supplémentaire appliqué aux barres.
Ce que le brut de départ modifie
| Considération sur le brut | La barre laminée à chaud peut convenir lorsque | La barre finie à froid peut convenir lorsque |
|---|---|---|
| Surface et calamine | La couche extérieure sera éliminée et le plan autorise l'état de surface fourni. | Une surface de départ plus propre ou plus régulière réduit les travaux préparatoires ou facilite le positionnement direct. |
| Dimensions et rectitude | Il reste de la marge pour corriger les variations tout en conservant un surépaisseur finale suffisante. | La dimension ou la rectitude de l'ébauche facilite l'alimentation en barres, le positionnement ou l'usinage au plus près de la forme finale. |
| Enlèvement de matière | La pièce est suffisamment grande pour que la filière d'approvisionnement soit économique et que la surépaisseur d'usinage soit acceptable. | Réduire le temps d'enlèvement de matière ou stabiliser une ébauche longue et élancée a une valeur mesurable. |
| Exigences finales | Les surfaces critiques sont entièrement usinées et l'état de livraison satisfait à la spécification matière. | L'état tel que fourni est lié à une propriété, une tolérance ou une étape de fabrication définie. |
Le finissage à froid peut améliorer la régularité dimensionnelle et l'aspect de surface, mais le gain doit être comparé à la plage de dimensions, à l'état et au prix de la barre. Le stock laminé à chaud peut offrir un meilleur point de départ pour des enlèvements plus importants ou des formes où une surépaisseur supplémentaire est attendue. Aucune de ces affirmations ne remplace la tolérance dimensionnelle réelle ni le certificat du fournisseur. La surépaisseur d'usinage doit tenir compte du stock reçu et laisser suffisamment de matière sur chaque caractéristique critique.
Comment la filière du brut influe sur les plans d'usinage
L'état du stock influence la façon dont l'usineur établit une référence et enlève la matière extérieure. Une surface calaminée ou irrégulière peut nécessiter un dressage ou un tournage avant que l'ébauche puisse être positionnée de manière fiable. Si l'ébauche est finie à froid et déjà proche de la dimension visée, le premier montage peut être plus simple, mais la surépaisseur restante peut être moins tolérante si l'état fourni varie au-delà de la quantité supposée. Vérifiez la matière avant de programmer sur une dimension nominale de stock.
Pour les barres longues, la rectitude et la longueur de coupe peuvent affecter l'alimentation en barres et le support. Un problème de rectitude avant usinage peut devenir un problème de faux rond ou de concentricité une fois le stock serré. Pour les plaques ou tôles, la planéité, les contraintes résiduelles et la direction de l'enlèvement de matière importent davantage que la discussion propre aux barres finies à froid. Précisez la forme du stock avant de comparer les devis afin que l'acheteur et l'atelier d'usinage chiffrent la même ébauche.
L'usinabilité dépend de la nuance et de l'état. “ Finition à froid ” ne signifie pas que la matière est automatiquement plus facile à couper dans toutes les opérations ; l'écrouissage peut modifier la résistance et la dureté, tandis qu'un traitement de détente ou un recuit peut à nouveau changer le comportement. Comparez la nuance, l'état et les données réelles du fournisseur. L'aperçu des matériaux en acier du site et Page matériau 1018 constituent des références pour le contexte de la nuance, et non un substitut à une spécification de stock contrôlée.
Surveillez l'effet de l'enlèvement asymétrique sur la pièce
Les coupes importantes sur une seule face peuvent révéler des mouvements dans une ébauche, que le matériau soit initialement laminé à chaud ou fini à froid. Le retrait d'une portion substantielle sur une face modifie l'équilibre du matériau et peut libérer des contraintes résiduelles. Une section longue, mince ou non uniforme peut se déformer entre l'ébauche et la finition ; il peut donc être nécessaire de prévoir une enlèvement par étapes, une période de repos le cas échéant, des coupes en alternance de faces, ou une configuration de finition référencée sur des datums récupérés.
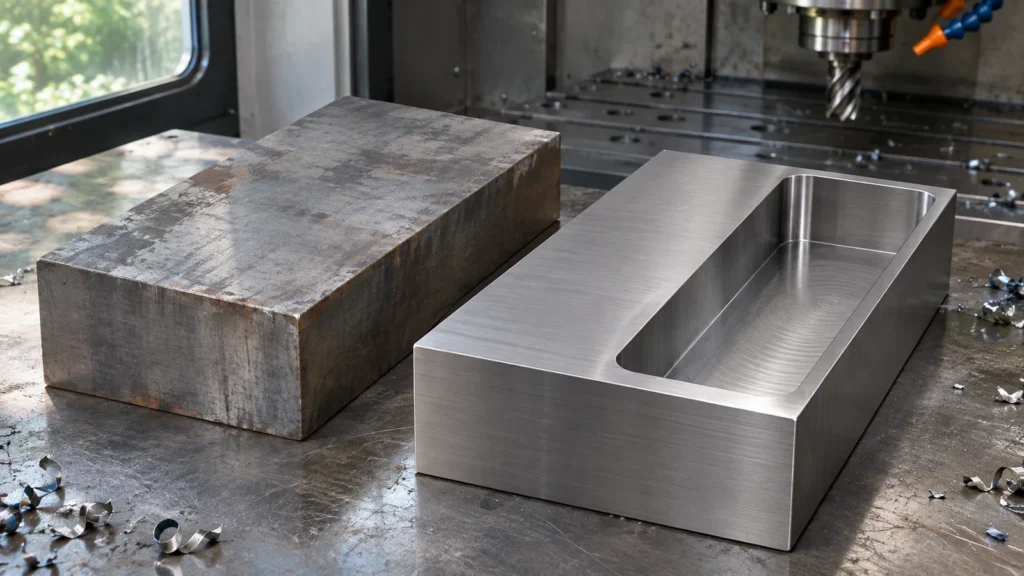
N'utilisez pas “ laminé à froid ” comme une garantie de stabilité. Une barre droite et proche de la cote peut encore se déformer après un usinage agressif, et une ébauche laminée à chaud peut être finie de manière acceptable lorsque la géométrie, le surépaisseur et le procédé le permettent. Si la planéité, la rectitude ou le faux-rond contrôlent la fonction, définissez l'étape de mesure et la condition de support. Séparez les dimensions de l'ébauche des tolérances de la pièce finie.
Choisissez le brut en gardant le plan et le devis sous les yeux
- Identifier barre, plaque, tôle ou feuillard et citer la spécification matériau applicable.
- Indiquer la nuance, l'état, les dimensions nominales, la tolérance admise et les exigences de surface.
- Estimer la surépaisseur d'usinage depuis le stock reçu jusqu'à chaque datum et caractéristique finis.
- Pour les ébauches longues, préciser la rectitude ou l'état des extrémités lorsque cela affecte l'alimentation ou la mise en place.
- Pour un enlèvement important sur une seule face, inclure un plan d'ébauche, de récupération des datums et d'inspection après usinage.
- Comparer ensemble le prix du matériau, la préparation, le temps de cycle, le risque de rebut et la disponibilité.
Choisir un stock laminé à chaud lorsque son état et sa surépaisseur conviennent à la gamme d'usinage. Choisir une barre finie à froid lorsque sa géométrie de départ plus serrée ou sa surface peut réduire une charge réelle du procédé. Le bon de commande doit nommer la forme du produit et la condition d'acceptation assez clairement pour que le stock fourni puisse être vérifié avant d'atteindre la machine.