
Para barras de aço destinadas a usinagem CNC, o material laminado a quente pode ser um ponto de partida sensato quando a peça tem sobremetal de usinagem suficiente e a variação superficial ou dimensional do material será removida; vale a pena avaliar a barra acabada a frio quando sua superfície, retilineidade ou condição dimensional reduz o trabalho de preparação e setup. “Laminado a frio” é frequentemente usado de forma imprecisa nas buscas, mas a laminação a frio de chapas/bobinas e o trefilamento ou acabamento a frio de barras descrevem rotas de produto diferentes. Especifique a forma do produto, não apenas a expressão.
A comparação útil não é um ranking universal de qual aço corta melhor. É uma decisão de seleção de material: quanto material deve ser removido, quais superfícies se tornam funcionais, como a peça é apoiada e se a condição de entrega pode atender ao desenho sem limpeza desnecessária ou risco de distorção.
Primeiro, separe a terminologia de chapa da terminologia de barra
Chapa de aço laminada a quente e chapa de aço laminada a frio são produtos de chapa com condições de processamento e superfície diferentes. Em barras, a discussão comparável de compra costuma ser barra laminada a quente versus barra acabada a frio, que pode ser trefilada a frio, torneada e polida ou processada de outra forma após a laminação a quente. A barra acabada a frio não é simplesmente uma chapa laminada a frio cortada em barra; o caminho de processamento e a especificação de produto aplicável são diferentes.
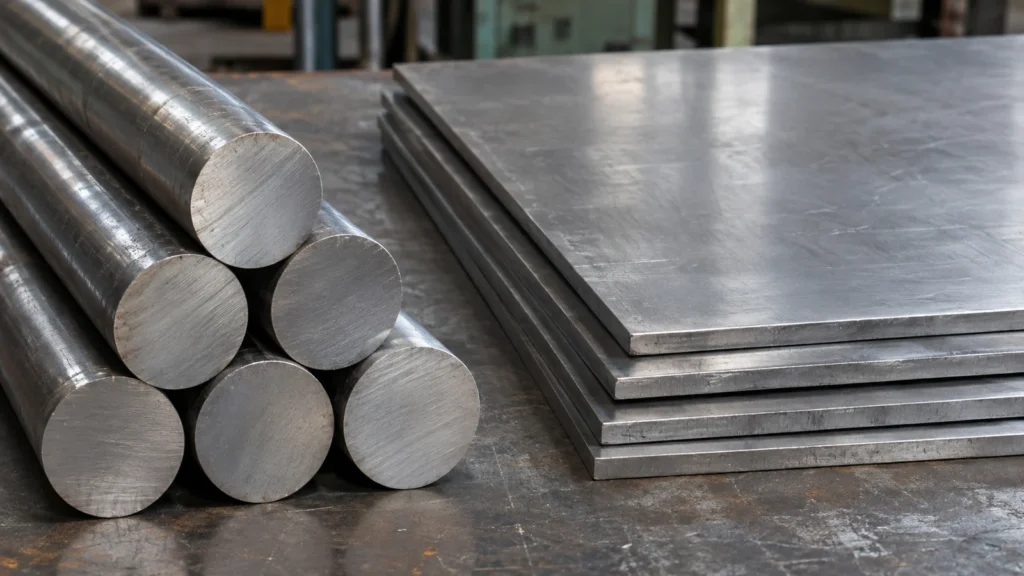
Essa distinção importa quando um desenho ou cotação indica “laminado a frio” sem identificar chapa, tira ou barra. Pergunte qual forma de produto e norma são pretendidas. Para um eixo torneado, uma especificação de barra com o diâmetro, a retilineidade, a condição superficial e a tolerância necessários é mais útil do que um rótulo de processo ambíguo. As descrições de produto da Nucor distinguem barra laminada a quente de barra acabada a frio e descrevem o acabamento adicional aplicado ao material em barra.
O que o material inicial muda
| Consideração sobre o material | A barra laminada a quente pode ser adequada quando | A barra acabada a frio pode ser adequada quando |
|---|---|---|
| Superfície e carepa | The outside layer will be removed and the drawing allows the supplied surface condition. | A cleaner or more consistent starting surface reduces preparatory work or supports direct locating. |
| Size and straightness | There is room to clean up variation while retaining sufficient final stock. | The blank size or straightness helps bar feeding, locating, or near-net machining. |
| Remoção de material | The part is large enough that the stock route is economical and cleanup allowance is acceptable. | Reducing stock-removal time or stabilizing a long slender blank has measurable value. |
| Final requirements | Critical surfaces are fully machined and the supply condition meets the material specification. | As-supplied condition is tied to a defined property, tolerance, or manufacturing step. |
Cold finishing may improve dimensional consistency and surface appearance, but the gain must be compared with the bar’s size range, condition, and price. Hot-rolled stock may offer a better starting point for larger removals or forms where extra stock is expected. Neither statement replaces a supplier’s actual dimensional tolerance or certificate. The machining allowance has to accommodate the received stock and leave enough material at every critical feature.
Como a rota do material afeta os planos de usinagem
Stock condition influences how the machinist establishes a datum and removes the outer material. A scale-bearing or uneven surface may require facing or turning before the blank can be located reliably. If the blank is cold finished and already near the intended size, the first setup may be simpler, but the remaining allowance can be less forgiving if the supplied condition varies beyond the assumed amount. Verify the material before programming around a nominal stock size.
For long bars, straightness and cut length can affect bar feeding and support. A pre-machining straightness issue can become a runout or concentricity concern once the stock is clamped. For plates or sheet, flatness, residual stress, and the direction of material removal matter more than the bar-specific cold-finished discussion. Specify the stock form before comparing quotes so the buyer and machine shop price the same blank.
Machinability is grade- and condition-dependent. “Cold finished” does not mean the material is automatically easier to cut in every operation; cold work can change strength and hardness, while stress relief or annealing can change behavior again. Compare the actual grade, condition, and supplier data. The site’s steel material overview quanto a página do material 1018 são referências para o contexto da classe, não um substituto para uma especificação de estoque controlada.
Atenção à forma como a remoção assimétrica altera a peça
Cortes grandes em um só lado podem expor movimentação em um blank, independentemente de o material ter começado laminado a quente ou acabado a frio. Remover uma porção substancial de uma face altera o equilíbrio do material e pode liberar tensões residuais. Uma seção longa, fina ou não uniforme pode se movimentar entre o desbaste e o acabamento, portanto a rota pode exigir remoção escalonada, um período de descanso quando apropriado, cortes em lados alternados ou uma preparação de acabamento que referencie datums recuperados.
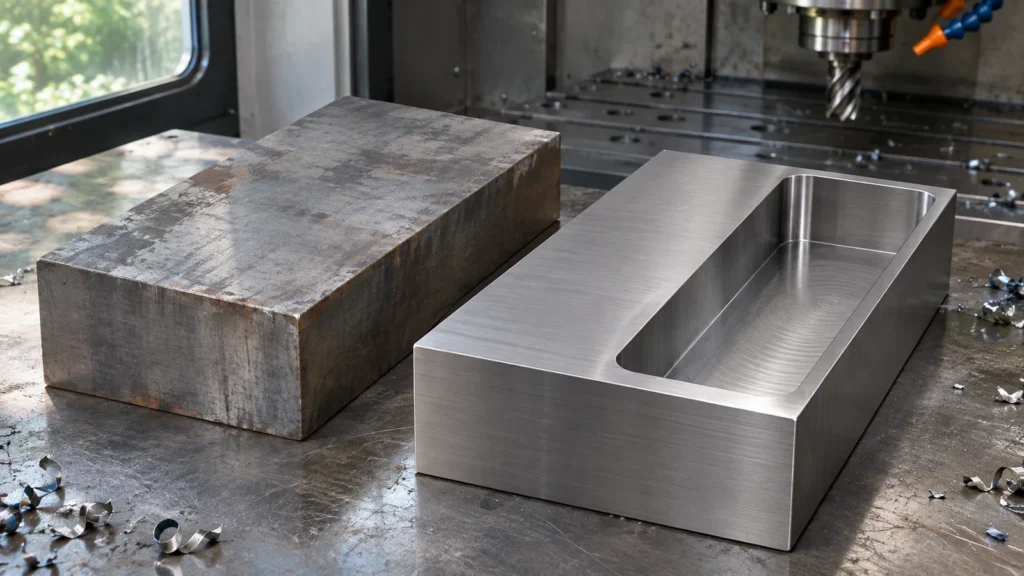
Não use “laminado a frio” como promessa de estabilidade. Uma barra reta e próxima da medida ainda pode se movimentar após usinagem agressiva, e um blank laminado a quente pode ter acabamento aceitável quando a geometria, a sobremetal e o processo o suportam. Se planicidade, retilineidade ou controle de excentricidade forem funcionais, defina a etapa de medição e a condição de apoio. Mantenha as dimensões do estoque bruto separadas das tolerâncias da peça acabada.
Escolha o material com o desenho e a cotação em vista
- Identifique barra, chapa grossa, chapa fina ou tira e cite a especificação de material aplicável.
- Declare a classe, a condição, as dimensões nominais, a tolerância permitida e os requisitos de superfície.
- Estime a sobremetal de limpeza do estoque recebido até cada datum e feature acabados.
- Para blanks longos, especifique a retilineidade ou a condição das extremidades quando isso afetar a alimentação ou a preparação.
- Para remoção substancial em um só lado, inclua um plano de desbaste, recuperação de datums e inspeção após a usinagem.
- Compare preço do material, preparação, tempo de ciclo, risco de refugo e disponibilidade em conjunto.
Escolha estoque laminado a quente quando sua condição e sobremetal forem adequados à rota de usinagem. Escolha barra acabada a frio quando sua geometria inicial mais justa ou sua superfície puderem reduzir uma carga real de processo. A ordem de compra deve nomear a forma do produto e a condição de aceitação com clareza suficiente para que o estoque fornecido possa ser verificado antes de chegar à máquina.