
Для прутковой заготовки под ЧПУ горячекатаный материал может быть разумной отправной точкой, когда у детали достаточный припуск на обработку и поверхность или размерная вариация заготовки будут удалены; холоднообработанный пруток стоит оценивать, когда его поверхность, прямолинейность или состояние размеров сокращают подготовительные и наладочные работы. “Холоднокатаный” часто используется вольно в поисковых запросах, но холодная прокатка листа/рулона и холодное волочение или холодная отделка прутка описывают разные производственные маршруты. Указывайте форму продукта, а не только словосочетание.
Полезное сравнение — это не универсальный рейтинг того, какая сталь режется лучше. Это решение о выборе заготовки: сколько материала нужно удалить, какие поверхности становятся функциональными, как поддерживается деталь и может ли поставленное состояние соответствовать чертежу без лишней зачистки или риска деформации.
Сначала отделите терминологию листа от терминологии прутка
Горячекатаный стальной лист и холоднокатаный стальной лист — это листовые продукты с разными условиями обработки и поверхности. Для прутковой заготовки сопоставимое обсуждение закупки обычно касается горячекатаного прутка против холоднообработанного прутка, который может быть холоднотянутым, обточенным и полированным или иным образом обработанным после горячей прокатки. Холоднообработанный пруток — это не просто холоднокатаный лист, нарезанный на прутки; технологический маршрут и применимая спецификация продукта различаются.
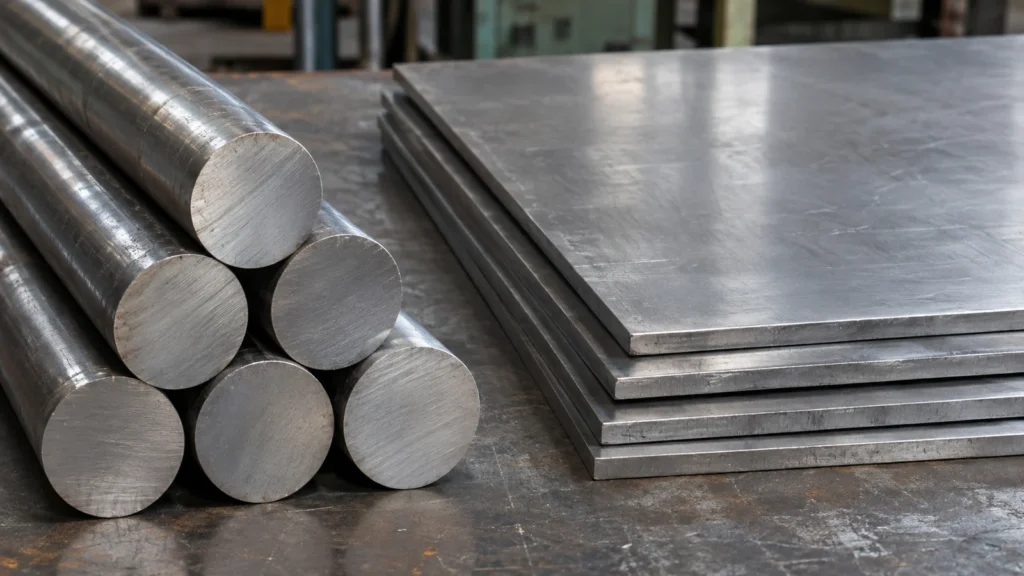
Это различие важно, когда в чертеже или расценке указано “холоднокатаный” без определения листа, полосы или прутка. Уточните, какая форма продукта и стандарт подразумеваются. Для точеного вала спецификация прутка с нужным диаметром, прямолинейностью, состоянием поверхности и допуском полезнее, чем неоднозначный ярлык процесса. Описания продукции Nucor различают горячекатаный пруток и холоднообработанный пруток и описывают дополнительную отделку, применяемую к прутковой заготовке.
Что меняет исходная заготовка
| Учёт заготовки | Горячекатаный пруток может подойти, когда | Холоднообработанный пруток может подойти, когда |
|---|---|---|
| Поверхность и окалина | The outside layer will be removed and the drawing allows the supplied surface condition. | A cleaner or more consistent starting surface reduces preparatory work or supports direct locating. |
| Size and straightness | There is room to clean up variation while retaining sufficient final stock. | The blank size or straightness helps bar feeding, locating, or near-net machining. |
| Съём материала | The part is large enough that the stock route is economical and cleanup allowance is acceptable. | Reducing stock-removal time or stabilizing a long slender blank has measurable value. |
| Final requirements | Critical surfaces are fully machined and the supply condition meets the material specification. | As-supplied condition is tied to a defined property, tolerance, or manufacturing step. |
Cold finishing may improve dimensional consistency and surface appearance, but the gain must be compared with the bar’s size range, condition, and price. Hot-rolled stock may offer a better starting point for larger removals or forms where extra stock is expected. Neither statement replaces a supplier’s actual dimensional tolerance or certificate. The machining allowance has to accommodate the received stock and leave enough material at every critical feature.
Как маршрут заготовки влияет на планы обработки
Stock condition influences how the machinist establishes a datum and removes the outer material. A scale-bearing or uneven surface may require facing or turning before the blank can be located reliably. If the blank is cold finished and already near the intended size, the first setup may be simpler, but the remaining allowance can be less forgiving if the supplied condition varies beyond the assumed amount. Verify the material before programming around a nominal stock size.
For long bars, straightness and cut length can affect bar feeding and support. A pre-machining straightness issue can become a runout or concentricity concern once the stock is clamped. For plates or sheet, flatness, residual stress, and the direction of material removal matter more than the bar-specific cold-finished discussion. Specify the stock form before comparing quotes so the buyer and machine shop price the same blank.
Machinability is grade- and condition-dependent. “Cold finished” does not mean the material is automatically easier to cut in every operation; cold work can change strength and hardness, while stress relief or annealing can change behavior again. Compare the actual grade, condition, and supplier data. The site’s steel material overview и страница материала 1018 являются справочными данными для контекста марки, а не заменой контролируемой спецификации заготовки.
Следите за тем, как асимметричное удаление изменяет деталь
Крупные односторонние срезы могут выявить коробление заготовки независимо от того, была ли материал горячекатаным или холоднотянутым. Удаление значительной части с одной поверхности изменяет баланс материала и может высвободить остаточные напряжения. Длинное, тонкое или неравномерное сечение может деформироваться между черновой и чистовой обработкой, поэтому маршрут может потребовать поэтапного съёма, выдержки где это уместно, чередующихся срезов с разных сторон или чистовой наладки с привязкой к восстановленным базам.
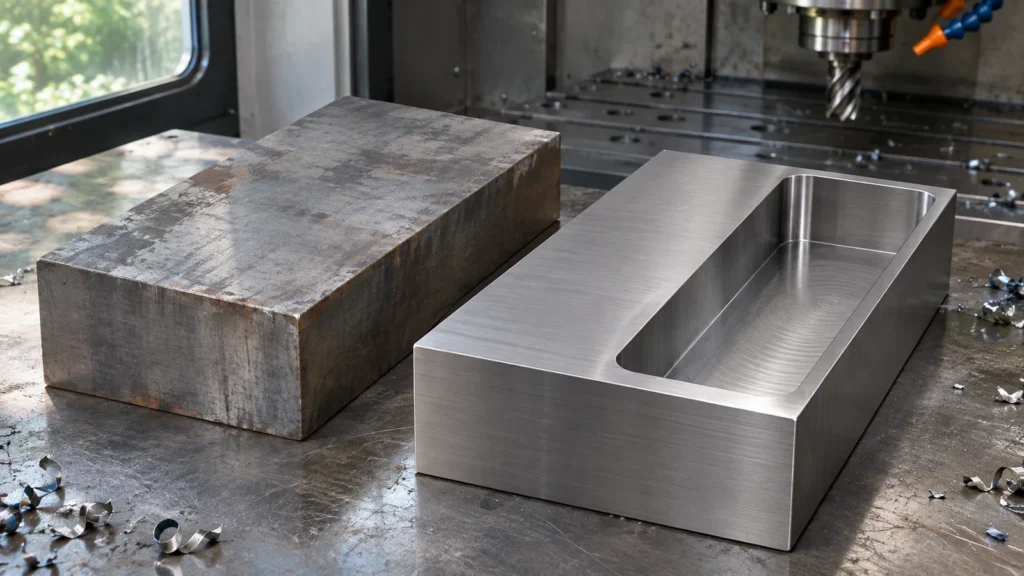
Не используйте “холоднокатаный” как гарантию стабильности. Пруток, который прямолинеен и близок к размеру, всё равно может деформироваться после интенсивной обработки, а горячекатаная заготовка может быть приемлемо обработана, если геометрия, припуск и процесс это позволяют. Если контролируются плоскостность, прямолинейность или биение, определите этап измерения и условие опирания. Держите размеры черновой заготовки отдельно от допусков готовой детали.
Выбирайте заготовку с учётом чертежа и расценки
- Определите пруток, плиту, лист или полосу и укажите применимую спецификацию материала.
- Укажите марку, состояние, номинальные размеры, допустимый допуск и требования к поверхности.
- Оцените припуск на зачистку от полученной заготовки до каждой чистовой базы и элемента.
- Для длинных заготовок укажите прямолинейность или состояние торцов, если это влияет на подачу или наладку.
- Для значительного одностороннего съёма включите план черновой обработки, восстановления баз и контроля после обработки.
- Сравнивайте цену материала, подготовку, время цикла, риск брака и доступность в совокупности.
Выбирайте горячекатаную заготовку, когда её состояние и припуск соответствуют маршруту обработки. Выбирайте холоднотянутый пруток, когда его более точная исходная геометрия или поверхность могут снизить реальную нагрузку на процесс. В заказе на закупку следует чётко указать форму продукта и условие приёмки, чтобы поставленную заготовку можно было проверить до поступления на станок.