
Für CNC-Stangenmaterial kann warmgewalztes Material ein sinnvoller Ausgangspunkt sein, wenn das Teil über ausreichend Bearbeitungszugabe verfügt und die Oberflächen- oder Maßabweichungen des Rohlings entfernt werden; kaltgefertigtes Stangenmaterial ist eine Überlegung wert, wenn dessen Oberfläche, Geradheit oder Maßzustand den Vorbereitungs- und Rüstaufwand reduzieren. “Kaltgewalzt” wird in Suchanfragen oft unscharf verwendet, doch Kaltwalzen von Blech/Coil und Kaltziehen bzw. Kaltfertigen von Stangenmaterial beschreiben unterschiedliche Produktwege. Geben Sie die Produktform an, nicht nur den Ausdruck.
Der sinnvolle Vergleich ist keine allgemeingültige Rangliste, welcher Stahl sich besser zerspanen lässt. Es ist eine Entscheidung zur Rohlingauswahl: wie viel Material entfernt werden muss, welche Oberflächen funktional werden, wie das Teil abgestützt wird und ob der gelieferte Zustand die Zeichnung ohne unnötige Nacharbeit oder Verzugsrisiko erfüllen kann.
Zunächst Blechterminologie von Stangenterminologie trennen
Warmgewalztes Stahlblech und kaltgewalztes Stahlblech sind Blechprodukte mit unterschiedlichen Verarbeitungs- und Oberflächenzuständen. Bei Stangenmaterial lautet die vergleichbare Beschaffungsdiskussion oft warmgewalzte Stange versus kaltgefertigte Stange, die kaltgezogen, gedreht und poliert oder nach dem Warmwalzen anderweitig verarbeitet sein kann. Kaltgefertigte Stange ist nicht einfach ein kaltgewalztes Blech, das zu einer Stange geschnitten wurde; der Verarbeitungsweg und die geltende Produktspezifikation unterscheiden sich.
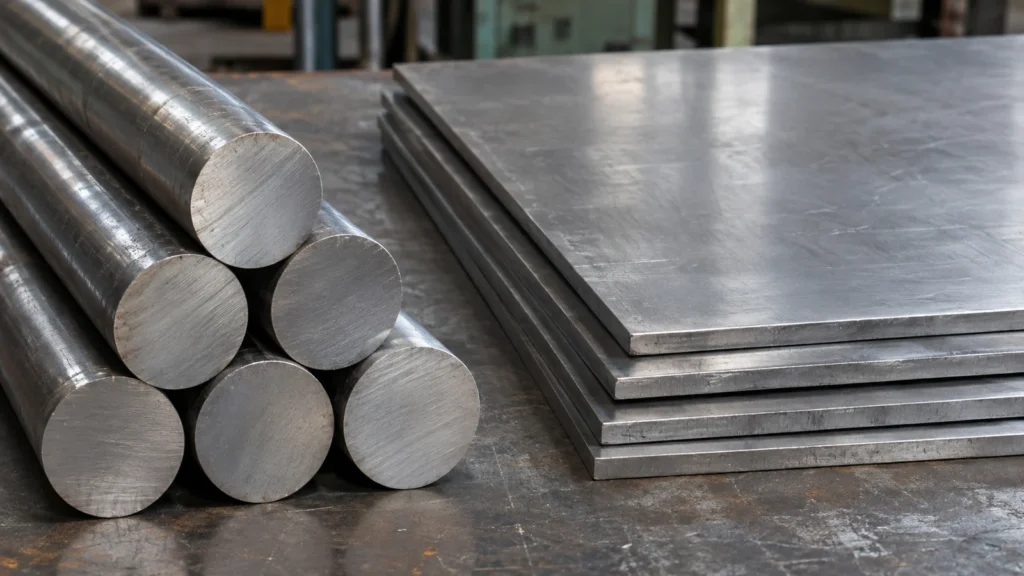
Diese Unterscheidung ist wichtig, wenn eine Zeichnung oder ein Angebot “kaltgewalzt” angibt, ohne Blech, Band oder Stange zu benennen. Fragen Sie, welche Produktform und Norm gemeint sind. Für eine gedrehte Welle ist eine Stangenspezifikation mit dem erforderlichen Durchmesser, der Geradheit, dem Oberflächenzustand und der Toleranz nützlicher als eine mehrdeutige Prozessbezeichnung. Die Produktbeschreibungen von Nucor unterscheiden warmgewalzte Stange von kaltgefertigter Stange und beschreiben die zusätzliche Endbearbeitung, die auf Stangenmaterial angewendet wird.
Was der Ausgangsrohling verändert
| Überlegung zum Rohling | Warmgewalzte Stange kann passen, wenn | Kaltgefertigte Stange kann passen, wenn |
|---|---|---|
| Oberfläche und Zunder | Die Außenschicht wird entfernt, und die Zeichnung erlaubt die gelieferte Oberflächenbeschaffenheit. | Eine sauberere oder gleichmäßigere Ausgangsoberfläche verringert den Vorbereitungsaufwand oder unterstützt die direkte Positionierung. |
| Größe und Geradheit | Es besteht Spielraum, um Streuungen zu bereinigen und dabei ausreichend Restmaterial für die Endbearbeitung zu behalten. | Die Rohteilgröße oder Geradheit unterstützt die Stangenbeschickung, die Positionierung oder die endkonturnahe Bearbeitung. |
| Materialabtrag | Das Teil ist groß genug, dass der Materialweg wirtschaftlich ist und die Aufmaßzugabe akzeptabel ist. | Die Verringerung der Zerspanungszeit oder die Stabilisierung eines langen, schlanken Rohteils hat messbaren Wert. |
| Endanforderungen | Kritische Flächen sind vollständig bearbeitet, und der Lieferzustand entspricht der Werkstoffspezifikation. | Der Lieferzustand ist an eine definierte Eigenschaft, Toleranz oder einen Fertigungsschritt gebunden. |
Kaltfertigung kann die Maßhaltigkeit und das Oberflächenbild verbessern, doch der Gewinn muss mit dem Größenbereich, dem Zustand und dem Preis der Stange verglichen werden. Warmgewalztes Material kann für größere Zerspanungszugaben oder Formen, bei denen zusätzliches Material erwartet wird, einen besseren Ausgangspunkt bieten. Keine der beiden Aussagen ersetzt die tatsächliche Maßtoleranz oder das Zeugnis eines Lieferanten. Das Bearbeitungsaufmaß muss das erhaltene Material berücksichtigen und an jedem kritischen Merkmal ausreichend Material belassen.
Wie der Rohlingweg die Bearbeitungspläne beeinflusst
Der Materialzustand beeinflusst, wie der Zerspaner ein Bezugssystem festlegt und das Außenmaterial abträgt. Eine zunderhaltige oder unebene Oberfläche kann Planen oder Drehen erfordern, bevor das Rohteil zuverlässig positioniert werden kann. Ist das Rohteil kaltgefertigt und bereits nahe der Zielgröße, kann die erste Aufspannung einfacher sein, doch das verbleibende Aufmaß kann weniger verzeihend sein, wenn der Lieferzustand über das angenommene Maß hinaus schwankt. Prüfen Sie das Material, bevor Sie auf der Grundlage einer Nennrohteilgröße programmieren.
Bei langen Stangen können Geradheit und Schnittlänge die Stangenbeschickung und -auflage beeinflussen. Ein Geradheitsproblem vor der Bearbeitung kann nach dem Spannen des Materials zu einem Rundlauf- oder Konzentrizitätsproblem werden. Bei Platten oder Blechen sind Ebenheit, Eigenspannungen und die Richtung des Materialabtrags wichtiger als die stangenspezifische Diskussion zur Kaltfertigung. Geben Sie die Materialform an, bevor Sie Angebote vergleichen, damit Einkäufer und Zerspanungsbetrieb dasselbe Rohteil kalkulieren.
Die Zerspanbarkeit hängt von Werkstoffgüte und Zustand ab. “Kaltgefertigt” bedeutet nicht, dass sich das Material bei jedem Arbeitsgang automatisch leichter zerspanen lässt; Kaltverfestigung kann Festigkeit und Härte verändern, während Spannungsarmglühen oder Weichglühen das Verhalten erneut ändern kann. Vergleichen Sie die tatsächliche Güte, den Zustand und die Lieferantendaten. Die Stahlwerkstoff-Übersicht und 1018 Werkstoffseite sind Referenzen für den Werkstoffkontext, kein Ersatz für eine kontrollierte Lagerungsspezifikation.
Beachten, wie asymmetrische Materialabtragung das Teil verändert
Große einseitige Schnitte können Bewegungen in einem Rohteil freilegen, unabhängig davon, ob das Material warmgewalzt oder kaltgefertigt begann. Das Entfernen eines erheblichen Anteils von einer Fläche verändert das Materialgleichgewicht und kann Eigenspannungen freisetzen. Ein langer, dünner oder ungleichmäßiger Querschnitt kann sich zwischen Schruppen und Schlichten bewegen, sodass der Fertigungsweg gestufte Materialabtragung, gegebenenfalls eine Ruhephase, wechselseitige Schnitte oder eine Schlichtaufspannung mit Bezug auf wiederhergestellte Bezugsflächen erfordern kann.
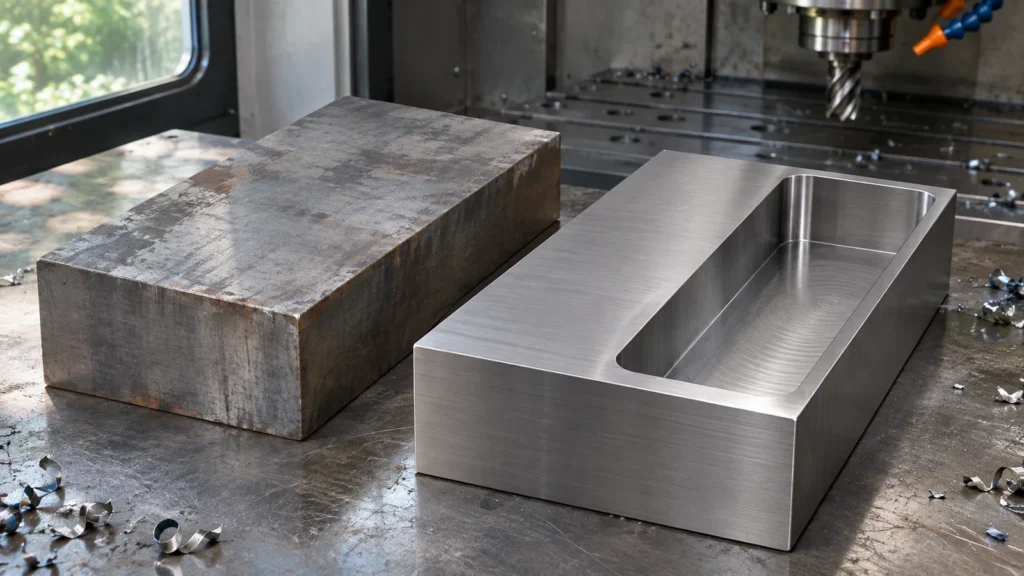
Verwenden Sie “kaltgewalzt” nicht als Versprechen für Stabilität. Ein Stab, der gerade und maßnah ist, kann sich nach aggressiver Bearbeitung dennoch bewegen, und ein warmgewalztes Rohteil kann zufriedenstellend fertigbearbeitet werden, wenn Geometrie, Aufmaß und Prozess dies unterstützen. Wenn Ebenheit, Geradheit oder Rundlauf Funktionen steuern, definieren Sie die Messstufe und die Auflagebedingung. Halten Sie Rohteilabmessungen getrennt von Toleranzen des Fertigteils.
Rohling mit Zeichnung und Angebot im Blick auswählen
- Identifizieren Sie Stab, Platte, Blech oder Band und geben Sie die zutreffende Werkstoffspezifikation an.
- Geben Sie Werkstoffsorte, Zustand, Nennabmessungen, zulässige Toleranz und Oberflächenanforderungen an.
- Schätzen Sie das Bearbeitungsaufmaß vom angelieferten Rohteil zu jeder fertigen Bezugsfläche und jedem Merkmal.
- Geben Sie bei langen Rohteilen die Geradheit oder Endbedingung an, wenn diese die Zuführung oder Aufspannung beeinflusst.
- Fügen Sie bei erheblichem einseitigem Materialabtrag einen Plan für Schruppen, Bezugsflächenwiederherstellung und Prüfung nach der Bearbeitung bei.
- Vergleichen Sie Materialpreis, Vorbereitung, Zykluszeit, Ausschussrisiko und Verfügbarkeit gemeinsam.
Wählen Sie warmgewalztes Material, wenn dessen Zustand und Aufmaß zum Bearbeitungsweg passen. Wählen Sie kaltgefertigten Stab, wenn dessen engere Ausgangsgeometrie oder Oberfläche eine tatsächliche Prozessbelastung reduzieren kann. Die Bestellung sollte Produktform und Abnahmebedingung klar genug benennen, dass das gelieferte Material vor dem Erreichen der Maschine geprüft werden kann.