
CNC穴と軸の嵌め合い設計 は、他のプロジェクトからコピーした見慣れた文字と数字の嵌め合いからではなく、組立作業から始めるべきです。摺動ガイド、位置決めピン、圧入ブッシュ、軸受座、シール径は、それぞれ異なるすきま、表面、検査の判断を必要とします。穴と軸は、材料、温度、コーティング、潤滑、組立力、仕上げ後の状態を含め、一つの機能的なペアとして扱わなければなりません。.
一目でわかる嵌め合い選定
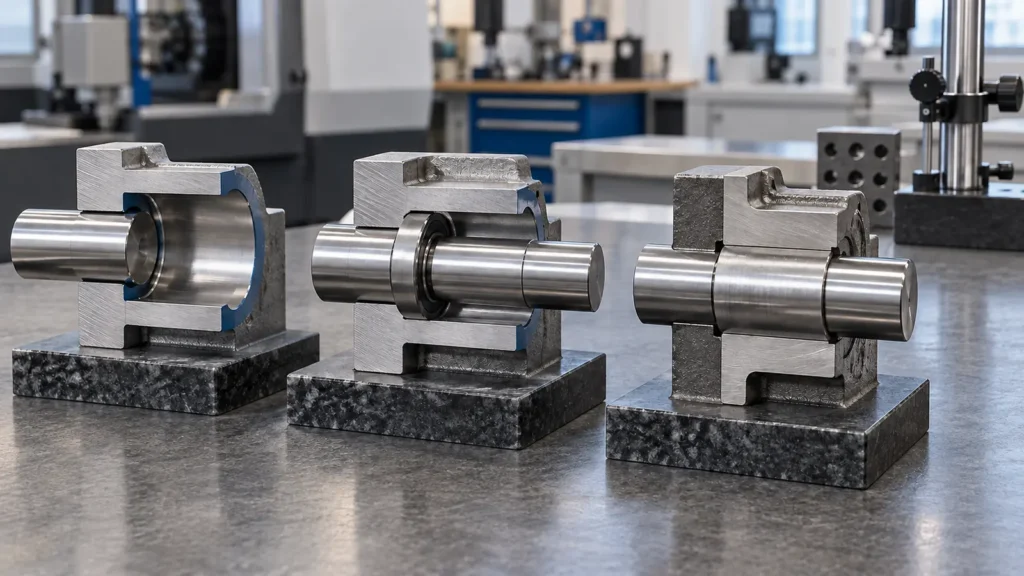
組立を嵌め合い要件に置き換える
| 組立作業 | 一般的なはめあい方向 | 設計上の質問 |
|---|---|---|
| ガイド付き滑り運動 | 制御されたすきま | どのような速度、荷重、潤滑、汚染が想定されますか? |
| 再現性のある位置決めピン | 小さなすきままたは遷移 | 継手はどのくらいの頻度で組み立てられ、どちらの部材が交換可能ですか? |
| 永久的なブッシュまたはインサート | しまりばめまたは制御された圧入 | どのような肉厚、挿入力、使用温度が適用されますか? |
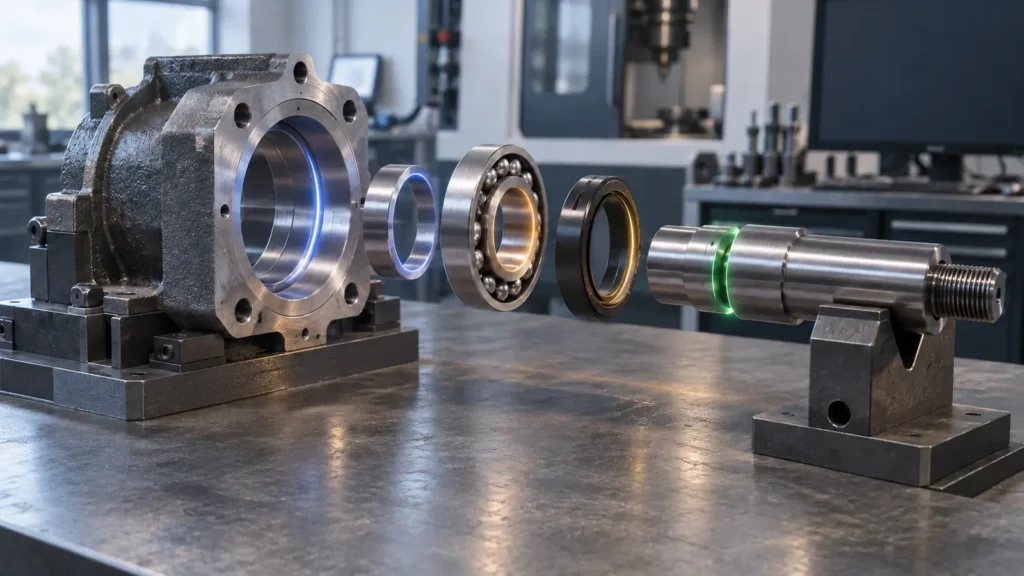
| 軸受座 | リング荷重と使用条件によって選択されるはめあい | どちらのリングが回転するのか、また振れ、ショルダー、表面仕上げはどのように管理されているのか? |
同じ呼び径でも、これらの用途では大きく異なる限界が必要になる場合があります。取り外し可能なカバーに許容されるはめあいが、位置決めピンには緩すぎ、薄肉ハウジングにはきつすぎる可能性があります。標準等級を選択する前に、機能要件を記述してください。.
すきま、遷移、またはしまりばめを選択する
すきまばめは、最小の穴が最大の軸より大きい状態を保つため、動きや容易な組立てが想定されます。中間ばめは、実際の限界に応じて、小さなすきままたは軽いしまりばめのいずれかが生じる可能性があります。しまりばめは、軸を穴より大きく保ち、弾性変形、挿入力、加熱、冷却、またはそれらの組み合わせに依存します。.
すきまは性能の許容範囲である
すきまが小さすぎると、温度上昇、コーティング、汚染、または心ずれの後に焼付きを引き起こす可能性があります。すきまが大きすぎると、騒音、ぐらつき、漏れ、または位置再現性の低下を生じる可能性があります。有用な仕様は、実際のインターフェースをその動作条件下で保護する範囲です。.
しまりばめは応力計算でもある
圧入は軸を保持するだけではありません。周囲の材料に荷重をかけます。薄肉ハブ、脆性材料、断続したボア、鋭いエッジ、およびクロスホールは、組立て中に割れ、変形、または真円度の低下を生じる可能性があります。許容される組立て方法を定義し、2つの自由状態の直径だけでなく、完成した関係を検査してください。.
穴基準または軸基準のシステムを使用する
穴基準方式は基本穴の状態を一定に保ち、軸公差を変更して必要なはめあいを実現します。軸基準方式は軸の状態を一定に保ち、穴公差を変更します。どちらの方式も普遍的に優れているわけではなく、その選択は標準工具、交換可能な部品、プロセス能力、および組立てのその他の部分に依存します。.
- 穴基準を優先する 標準のドリル、リーマ、ブローチ、または軸受ボアにより、穴がより経済的な基準となる場合。.
- 軸基準を優先する 標準軸、研削棒、または共通の外径を複数の嵌合部品にわたって変更せずに保つ必要がある場合。.
- 明示的な限界を使用する プロジェクトがカスタムすきま、コーティングの余裕、または一般的なはめあい等級では十分に記述できない材料の組み合わせに依存する場合。.
図面には、選択した方式、サイズ範囲、単位、およびはめあいが仕上げ前と仕上げ後のどちらに適用されるかを明記する必要があります。文字と数字の呼称が、機械加工状態、コーティング状態、最終組立状態のいずれを管理するのかをサプライヤーに推測させてはなりません。.
材料と表面の状態を考慮する
| 条件 | はめあい変化の可能性 | 計画上の対応 |
|---|---|---|
| 異なる使用温度 | 穴と軸が異なる速度で膨張 | 室温だけでなく使用温度ではめあいを評価する |
| 陽極酸化、めっき、またはコーティング | 表面の盛りが両方の嵌合寸法を変化させる | 厚み、マスキング、余裕、および仕上げ後検査を明記する |
| 潤滑または汚染 | 摩擦と挿入力が変化 | 清浄度、潤滑剤、および組立条件を定義する |
| 可撓性または湿気に敏感な材料 | 自由状態の寸法は機械加工後または保管後に変化しうる | 調質、支持、測定タイミング、および機能上の余裕を定義する |
嵌め合いを加工可能かつ検査可能にする
合わせ面を保護する
バリ、ちぎれたエッジ、盛り上がった木目、コーティングの盛り上がりは、寸法が示す通りの嵌め合い挙動を妨げる可能性があります。挿入、シール、着座に影響する箇所ではエッジ処理を指定してください。表面粗さは、理由のない低い数値として追加するのではなく、摩擦、摩耗、漏れ、外観に関連付けるべきです。.
万能な公差を約束することは避ける
実用的な嵌め合いは、直径、長さ、材質、形状、段取り、検査方法に依存します。サイトの CNC加工公差ガイド は公差計画のより広い文脈を提供しますが、嵌め合い図面には依然として独自の限界と機能的な合格条件が必要です。.
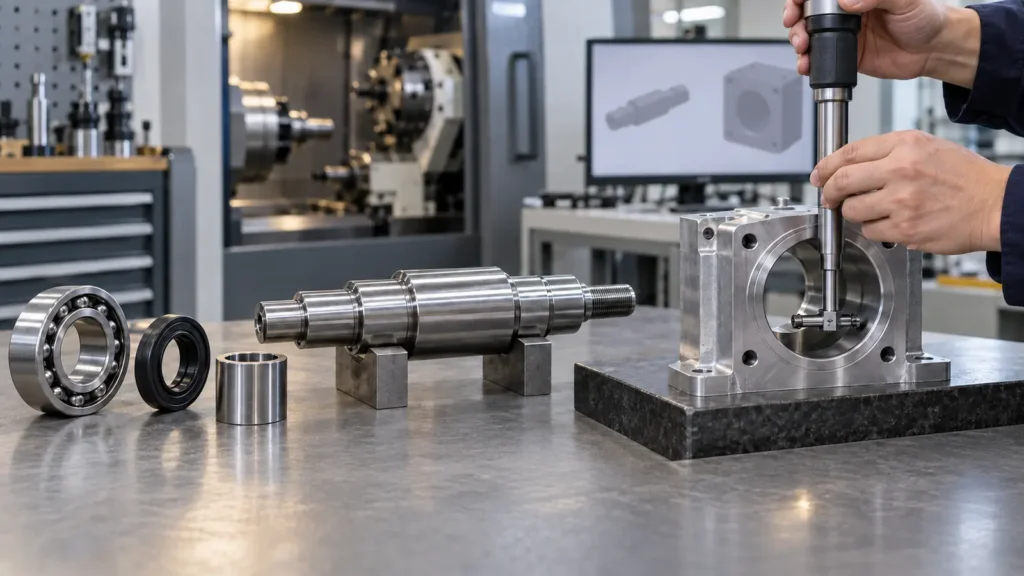
孤立した寸法ではなく、ペアを検証する
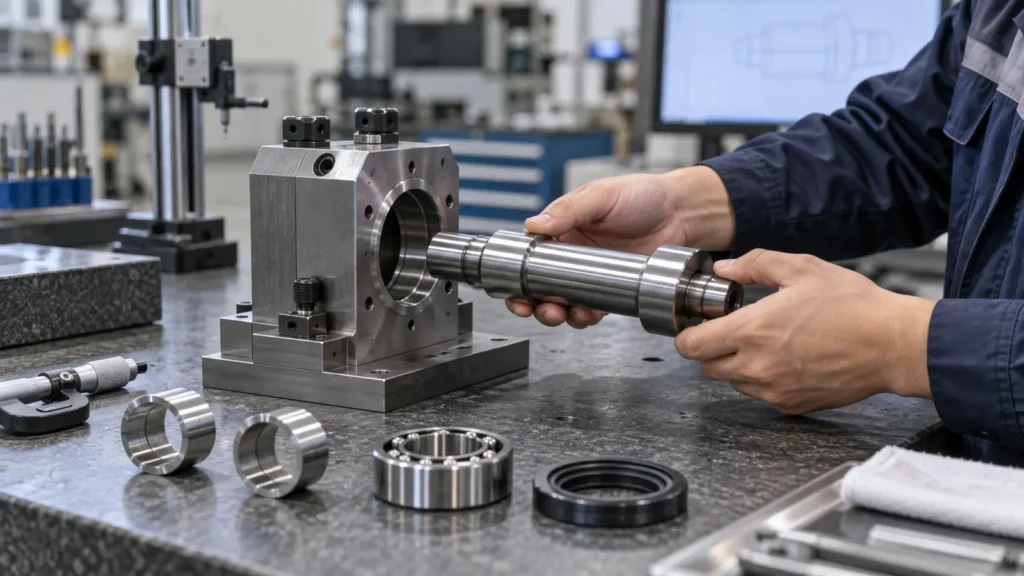
- 材料、熱処理、コーティング、検査温度を確認する。.
- 穴とシャフトを、そのサイズと形状に適した校正済みの方法で測定する。.
- 機能がそれらに依存する場合は、真円度、真直度、振れ、肩の接触、バリの状態を確認する。.
- 実際の嵌め合い限界を記録し、必要に応じて組立力、動作、位置決め性能を確認する。.
検査計画が重要な場合は、合格判定方法をサプライヤーの 品質・検査プロセス. に整合させる。嵌め合いは関係性であるため、報告書はその関係性を可視化すべきです。.
穴と軸のはめあいに関するFAQ
嵌め合いクラスと実寸限界のどちらを指定すべきですか?
機能とサイズ範囲を明確に伝えられる場合は、認識されたはめあい方式を使用してください。コーティング、温度、材料、潤滑、またはカスタム組立条件によって標準の呼び方が不完全になる場合は、実際の限界値や補足注記を追加してください。.
圧入はすべての材料に適していますか?
いいえ。延性金属ハブで機能する締め代でも、脆性材料を割ったり、薄肉を変形させたり、プラスチックを永久変形させたりする可能性があります。締め代を選定する前に、材料強度、肉厚、温度、挿入方法、使用荷重を確認してください。.
表面粗さは穴と軸のはめあいに影響しますか?
はい。粗さ、うねり、バリ、研磨、めっき、アルマイト処理は、実効サイズと摩擦を変化させる可能性があります。最終的な表面状態を明記し、組立に影響する仕上げ工程後に重要な嵌合部を測定してください。.
直径検査に合格した2つの部品が組立で失敗するのはなぜですか?
単一の直径が許容範囲内であっても、軸の傾き、振れ、真円度不良、バリ、肩部の接触不良、温度、またはコーティングの盛り上がりによって組立が妨げられることがあります。機能検査には、接合部を制御する幾何学的関係を含める必要があります。.
はめあい重視のRFQには何を含めるべきですか?
管理図面、CADモデル、材料と状態、数量、はめあいの意図、使用温度、仕上げ、潤滑または清浄度の要件、組立方法、重要データム、および期待される検査証拠を含めてください。これにより、サプライヤーは無関係な2つのフィーチャを見積もるのではなく、ペアとして検討できます。.