
Konstruktion von CNC-Bohrungs- und Wellenpassungen sollte mit der Montageaufgabe beginnen und nicht mit einer vertrauten Buchstaben-Zahlen-Passung, die aus einem anderen Projekt kopiert wurde. Eine Gleitführung, ein Positionierstift, eine Presssitzbuchse, ein Lagersitz und ein abgedichteter Durchmesser benötigen alle unterschiedliche Spiel-, Oberflächen- und Prüfentscheidungen. Bohrung und Welle müssen als ein funktionelles Paar behandelt werden, einschließlich Werkstoff, Temperatur, Beschichtung, Schmierung, Montagekraft und Zustand nach der Endbearbeitung.
Passungsauswahl auf einen Blick
- Wählen Sie die Passung anhand der erforderlichen Bewegungs-, Positionierungs-, Halte- oder Dichtungsfunktion.
- Definieren Sie beide Paarungselemente und prüfen Sie sie im selben funktionellen Bezugssystem.
- Berücksichtigen Sie Temperatur, Materialausdehnung, Oberflächenbehandlung, Schmierung und Montageverfahren.
- Eine Passungsbezeichnung ersetzt nicht die tatsächlichen Maßgrenzen, die Bezugslogik oder eine Abnahmemethode.
Übersetzen Sie die Montage in eine Passungsanforderung
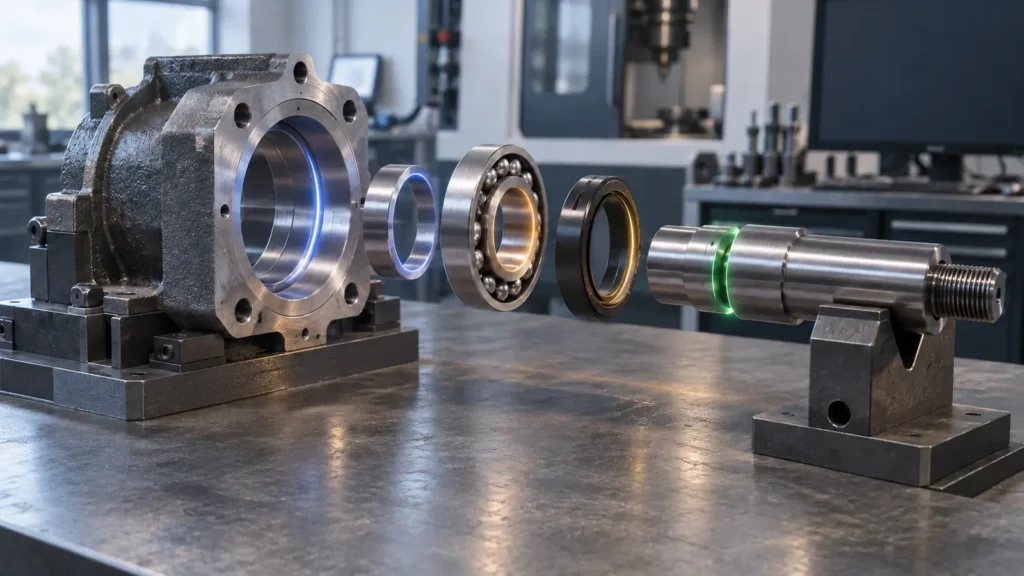
Eine Passung beschreibt die Beziehung zwischen den Grenzmaßen einer Bohrung und den Grenzmaßen einer Welle. Die Buchstaben und Qualitäten sind eine nützliche Kurzschreibweise, doch die konstruktive Entscheidung steht an erster Stelle: Muss sich die Welle frei bewegen, präzise positionieren, gegen Verdrehen widerstehen, ausbaubar bleiben oder dauerhaft fixiert sein?
| Montageaufgabe | Typische Passungsrichtung | Konstruktive Fragen |
|---|---|---|
| Geführte Gleitbewegung | Kontrolliertes Spiel | Welche Geschwindigkeit, Last, Schmierung und Verunreinigung sind zu erwarten? |
| Wiederholbarer Positionierstift | Geringes Spiel oder Übergangspassung | Wie oft wird die Verbindung montiert, und welches Teil ist austauschbar? |
| Dauerhafte Buchse oder Einsatz | Übermaß oder kontrollierte Presspassung | Welche Wandstärke, Einpresskraft und Betriebstemperatur gelten? |
| Lagersitz | Passung ausgewählt nach Ringbelastung und Einsatzbedingung | Welcher Ring rotiert, und wie werden Rundlauf, Schulter und Oberflächengüte kontrolliert? |
Der gleiche Nenndurchmesser kann in diesen Anwendungen sehr unterschiedliche Grenzwerte erfordern. Eine Passung, die für eine abnehmbare Abdeckung akzeptabel ist, kann für einen Passstift zu locker und für ein dünnwandiges Gehäuse zu eng sein. Formulieren Sie die funktionale Anforderung, bevor Sie eine Standardklasse auswählen.
Wählen Sie Spiel, Übergang oder Übermaß
Eine Spielpassung hält die kleinste Bohrung größer als die größte Welle, sodass Bewegung oder einfache Montage zu erwarten ist. Eine Übergangspassung kann je nach den tatsächlichen Grenzwerten entweder geringes Spiel oder leichten Übermaßsitz erzeugen. Eine Übermaßpassung hält die Welle größer als die Bohrung und beruht auf elastischer Verformung, Einpresskraft, Erwärmung, Abkühlung oder einer Kombination daraus.
Spiel ist ein Leistungsfenster
Zu wenig Spiel kann nach Temperaturanstieg, Beschichtung, Verunreinigung oder Fehlausrichtung zum Fressen führen. Zu viel Spiel kann Geräusche, Taumeln, Leckage oder schlechte Positionswiederholbarkeit verursachen. Die nützliche Spezifikation ist der Bereich, der die reale Schnittstelle über ihre Betriebsbedingungen hinweg schützt.
Übermaß ist auch eine Spannungsberechnung
Eine Presspassung hält nicht nur die Welle. Sie belastet das umgebende Material. Dünne Naben, spröde Werkstoffe, unterbrochene Bohrungen, scharfe Kanten und Querbohrungen können während der Montage reißen, sich verformen oder die Rundheit verlieren. Definieren Sie die zulässige Montagemethode und prüfen Sie die fertige Beziehung, nicht nur die beiden Durchmesser im freien Zustand.
Verwenden Sie ein Bohrungs- oder Wellensystem
Ein Einheitsbohrungssystem hält die Grundbohrungsbedingung konstant und ändert die Wellentoleranz, um die erforderliche Passung zu erzeugen. Ein Einheitswellensystem hält die Wellenbedingung konstant und ändert die Bohrungstoleranz. Keines der Systeme ist universell besser; die Wahl hängt von Standardwerkzeugen, austauschbaren Komponenten, Prozessfähigkeit und dem Rest der Baugruppe ab.
- Einheitsbohrung bevorzugen wenn Standardbohrer, Reibahlen, Räumnadeln oder Lagerbohrungen die Bohrung zur wirtschaftlicheren Referenz machen.
- Einheitswelle bevorzugen wenn eine Standardwelle, ein geschliffener Stab oder ein gängiger Außendurchmesser über mehrere Paarungsteile hinweg unverändert bleiben muss.
- Explizite Grenzwerte verwenden wenn das Projekt von einem kundenspezifischen Spiel, einer Beschichtungszugabe oder einer Materialkombination abhängt, die eine generische Passungsklasse nicht gut beschreibt.
Die Zeichnung sollte das ausgewählte System, den Größenbereich, die Einheiten und ob die Passung vor oder nach der Endbearbeitung gilt, angeben. Überlassen Sie es nicht dem Lieferanten, daraus zu schließen, ob eine Buchstaben-Zahlen-Bezeichnung den bearbeiteten Zustand, den beschichteten Zustand oder den Endmontagezustand steuert.
Berücksichtigen Sie Werkstoff- und Oberflächenbedingungen
Die Nennpassung ist nur ein Zustand der Schnittstelle. Aluminium, Edelstahl, Messing, technische Kunststoffe und gehärtete Stähle reagieren unterschiedlich auf Temperatur, Zerspanung, Endbearbeitung und Montage. Eine beschichtete Bohrung kann kleiner werden; eine polierte Welle kann kleiner werden; eine eloxierte oder plattierte Oberfläche kann Dicke hinzufügen. Die Zeichnung und der Prozessplan müssen sich über den endgültigen Zustand einig sein, der maßgeblich ist.
| Zustand | Mögliche Passungsänderung | Planungsreaktion |
|---|---|---|
| Unterschiedliche Betriebstemperaturen | Bohrung und Welle wachsen mit unterschiedlichen Raten | Bewerten Sie die Passung bei der Betriebstemperatur, nicht nur bei Raumtemperatur |
| Eloxieren, Plattieren oder Beschichten | Der Oberflächenaufbau verändert beide Passungsmaße | Geben Sie Dicke, Maskierung, Aufmaß und Prüfung nach der Endbearbeitung an |
| Schmierung oder Verunreinigung | Reibung und Einführkraft ändern sich | Definieren Sie Sauberkeit, Schmierstoff und Montagebedingung |
| Flexibles oder feuchtigkeitsempfindliches Material | Die Größe im freien Zustand kann sich nach der Bearbeitung oder Lagerung verändern | Definieren Sie Konditionierung, Auflage, Messzeitpunkt und funktionale Toleranz |
Machen Sie die Passung fertigbar und prüfbar
Die Passung muss mit dem gewählten Verfahren erreichbar und nach dem Lösen des Teils aus der Spannvorrichtung stabil sein. Tiefe Bohrungen, dünne Ringe, unterbrochene Bohrungen, schwierige Werkstoffe und über mehrere Aufspannungen hinweg erzeugte Merkmale erfordern mehr als eine Durchmesserangabe. Prüfen Sie Werkzeugzugang, Bohrungstiefe, Späneabfuhr, Auflage, Bezugsübertragung und die Reihenfolge von Schruppen und Schlichten.
Schützen Sie die Passflächen
Ein Grat, eine aufgerissene Kante, aufgeworfene Fasern oder ein Beschichtungsaufbau können verhindern, dass sich eine Passung so verhält, wie es die Maße vermuten lassen. Geben Sie die Kantenbehandlung dort an, wo sie das Einführen, Dichten oder Aufliegen beeinflusst. Die Oberflächengüte sollte an Reibung, Verschleiß, Leckage oder Aussehen geknüpft sein und nicht als unerklärlich niedrige Zahl hinzugefügt werden.
Vermeiden Sie das Versprechen einer universellen Toleranz
Eine praktikable Passung hängt von Durchmesser, Länge, Werkstoff, Geometrie, Aufspannung und Prüfmethode ab. Der Leitfaden für CNC-Bearbeitungstoleranzen der Website bietet den breiteren Kontext zur Toleranzplanung; die Passungszeichnung benötigt dennoch ihre eigenen Grenzwerte und funktionale Abnahmebedingung.
Verifizieren Sie das Paar, nicht isolierte Maße
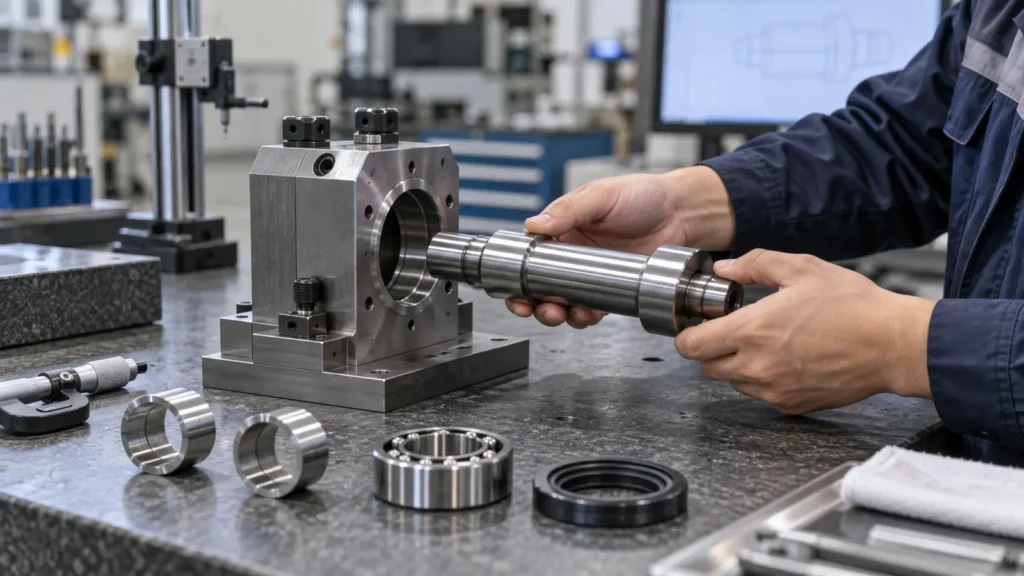
Eine Bohrung kann maßhaltig sein, während ihre Achse geneigt ist. Eine Welle kann im Durchmesser maßhaltig sein, während ihr Rundlauf die Montage schwergängig erscheinen lässt. Messen Sie Größe, Form, Orientierung und Lage im Bezugssystem, das die Baugruppe verwendet. Bei risikoreichen Passungen kann ein Funktionsprüflehre oder eine Probemontage ein Problem aufdecken, das zwei unabhängige Durchmessermessungen übersehen.
- Bestätigen Sie Werkstoff, Wärmebehandlung, Beschichtung und Prüftemperatur.
- Messen Sie Bohrung und Welle mit kalibrierten Methoden, die für ihre Größe und Geometrie geeignet sind.
- Prüfen Sie Rundheit, Geradheit, Rundlauf, Schulterkontakt und Gratzustand, wenn die Funktion davon abhängt.
- Erfassen Sie die tatsächlichen Passgrenzen und bestätigen Sie bei Bedarf Montagekraft, Bewegung oder Positionierleistung.
Wenn die Prüfplanung entscheidend ist, stimmen Sie die Abnahmemethode auf den Qualitäts- und Prüfprozess des Lieferanten ab. Eine Passung ist eine Beziehung, daher sollte der Bericht die Beziehung sichtbar machen.
FAQs zu Bohrungs- und Wellenpassungen
Sollte ich eine Passungsklasse oder tatsächliche Grenzmaße angeben?
Verwenden Sie ein anerkanntes Passungssystem, wenn es die Funktion und den Größenbereich klar kommuniziert. Fügen Sie tatsächliche Grenzmaße oder ergänzende Hinweise hinzu, wenn Beschichtung, Temperatur, Material, Schmierung oder eine kundenspezifische Montagebedingung die Standardbezeichnung unvollständig machen.
Ist eine Presspassung für jedes Material geeignet?
Nein. Das Übermaß, das in einer duktilen Metallnabe funktioniert, kann ein sprödes Material zum Reißen bringen, eine dünne Wand verformen oder einen Kunststoff dauerhaft verformen. Prüfen Sie Materialfestigkeit, Wandstärke, Temperatur, Einfügemethode und Betriebslasten, bevor Sie das Übermaß auswählen.
Beeinflusst die Oberflächenbeschaffenheit eine Bohrungs-Wellen-Passung?
Ja. Rauheit, Welligkeit, Grate, Polieren, Galvanisieren und Eloxieren können die wirksame Größe und Reibung verändern. Geben Sie den endgültigen Oberflächenzustand an und messen Sie die kritischen Paarungsmerkmale nach dem Fertigungsschritt, der die Montage beeinflusst.
Warum können zwei Teile die Durchmesserprüfung bestehen, aber bei der Montage versagen?
Achsenneigung, Rundlauf, Unrundheit, Grate, schlechter Schulterkontakt, Temperatur oder Beschichtungsaufbau können die Montage verhindern, selbst wenn ein einzelner Durchmesser akzeptabel ist. Die Funktionsprüfung sollte die geometrischen Beziehungen umfassen, die die Verbindung steuern.
Was sollte in eine passungsorientierte Anfrage aufgenommen werden?
Fügen Sie die kontrollierte Zeichnung, das CAD-Modell, Material und Zustand, Menge, Passungsabsicht, Betriebstemperatur, Oberflächenbeschaffenheit, Schmierungs- oder Sauberkeitsanforderung, Montagemethode, kritische Bezüge und den erwarteten Prüfnachweis bei. So kann der Lieferant das Paar prüfen, anstatt zwei unabhängige Merkmale anzubieten.