
CNC 구멍과 축의 끼워맞춤 설계 는 다른 프로젝트에서 복사한 익숙한 문자-숫자 끼워맞춤이 아니라 조립 작업에서 시작해야 합니다. 슬라이딩 가이드, 위치 결정 핀, 압입 부싱, 베어링 시트, 밀봉 직경은 모두 서로 다른 공차, 표면, 검사 결정을 필요로 합니다. 구멍과 축은 재료, 온도, 코팅, 윤활, 조립력, 그리고 가공 후의 상태를 포함하여 하나의 기능적 쌍으로 취급되어야 합니다.
한눈에 보는 끼워맞춤 선정
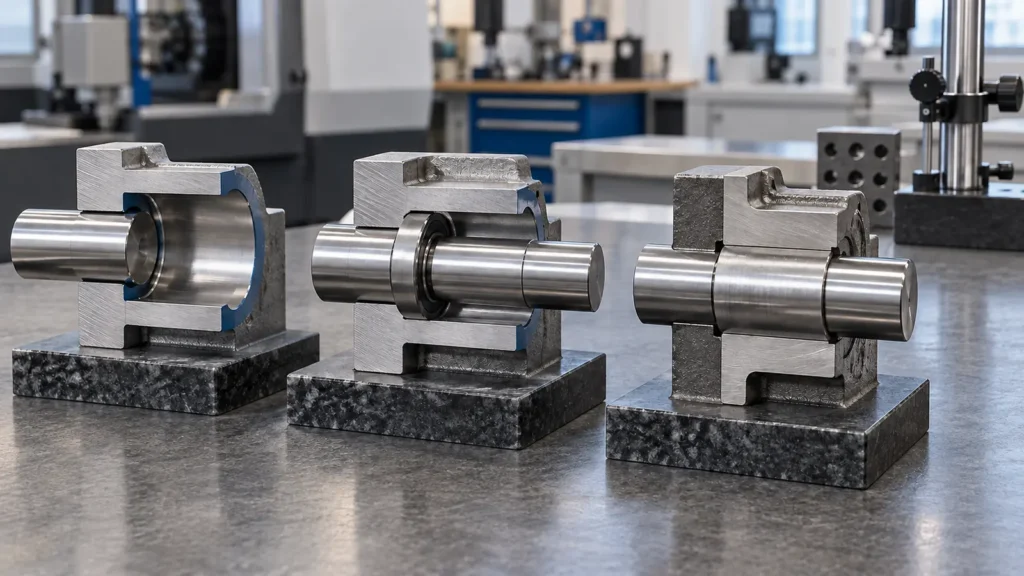
조립을 끼워맞춤 요구사항으로 변환
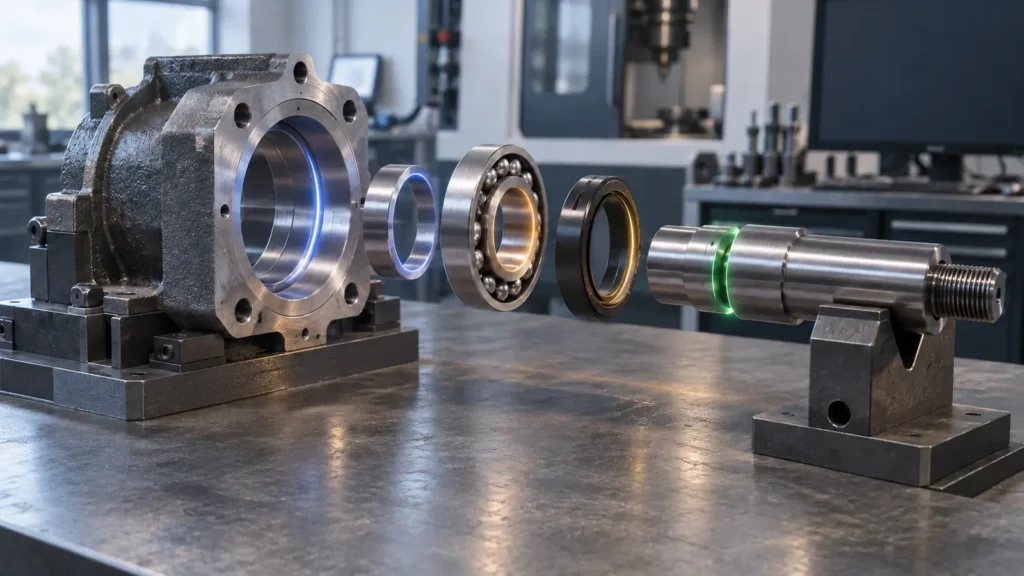
| 조립 작업 | 일반적인 끼워맞춤 방향 | 설계 질문 |
|---|---|---|
| 가이드 슬라이딩 운동 | 제어된 틈새 | 예상되는 속도, 하중, 윤활 및 오염은 무엇입니까? |
| 반복 가능한 위치 결정 핀 | 작은 틈새 또는 전이 끼워맞춤 | 조인트는 얼마나 자주 조립되며, 어느 부재가 교체 가능합니까? |
| 영구 부싱 또는 인서트 | 억지 끼워맞춤 또는 제어된 압입 끼워맞춤 | 적용되는 벽 두께, 삽입력 및 사용 온도는 무엇입니까? |
| 베어링 시트 | 링 하중과 사용 조건에 따라 선택되는 끼워맞춤 | 어느 링이 회전하며, 런아웃, 숄더, 표면 조도는 어떻게 관리되는가? |
동일한 공칭 직경이라도 이러한 응용 분야에서는 매우 다른 한계가 필요할 수 있습니다. 분리 가능한 커버에 적합한 끼워맞춤은 위치 결정 핀에는 너무 헐거울 수 있고, 얇은 벽 하우징에는 너무 조일 수 있습니다. 표준 등급을 선택하기 전에 기능 요구 사항을 작성하십시오.
틈새, 전이, 또는 억지 끼워맞춤 선택
틈새 끼워맞춤은 가장 작은 구멍이 가장 큰 축보다 크게 유지하므로, 움직임이나 쉬운 조립이 예상됩니다. 중간 끼워맞춤은 실제 한계에 따라 작은 틈새 또는 가벼운 억지가 발생할 수 있습니다. 억지 끼워맞춤은 축이 구멍보다 크게 유지되며 탄성 변형, 삽입력, 가열, 냉각 또는 이들의 조합에 의존합니다.
틈새는 성능 창입니다
틈새가 너무 작으면 온도 상승, 코팅, 오염 또는 정렬 불량 후에 고착이 발생할 수 있습니다. 틈새가 너무 크면 소음, 흔들림, 누설 또는 위치 반복성 저하가 발생할 수 있습니다. 유용한 사양은 작동 조건 전반에 걸쳐 실제 인터페이스를 보호하는 범위입니다.
억지 끼워맞춤은 응력 계산이기도 합니다
압입 끼워맞춤은 축만 고정하는 것이 아닙니다. 주변 재료에 하중을 가합니다. 얇은 허브, 취성 재료, 단속 보어, 날카로운 모서리 및 교차 구멍은 조립 중에 균열이 생기거나 변형되거나 진원도를 잃을 수 있습니다. 허용 가능한 조립 방법을 정의하고 두 개의 자유 상태 직경만이 아니라 완성된 관계를 검사하십시오.
구멍 기준 또는 축 기준 시스템 사용
구멍 기준 시스템은 기본 구멍 조건을 일관되게 유지하고 축 공차를 변경하여 필요한 끼워맞춤을 만듭니다. 축 기준 시스템은 축 조건을 일관되게 유지하고 구멍 공차를 변경합니다. 어느 시스템도 보편적으로 더 우수하지 않으며, 선택은 표준 공구, 교체 가능한 부품, 공정 능력 및 조립체의 나머지 부분에 따라 달라집니다.
- 구멍 기준을 선호하십시오 표준 드릴, 리머, 브로치 또는 베어링 보어가 구멍을 더 경제적인 기준으로 만들 때.
- 축 기준을 선호하십시오 표준 축, 연삭 봉 또는 공통 외경이 여러 결합 부품에 걸쳐 변경되지 않고 유지되어야 할 때.
- 명시적 한계를 사용하십시오 프로젝트가 맞춤형 틈새, 코팅 여유 또는 일반 끼워맞춤 등급이 잘 설명하지 못하는 재료 조합에 의존할 때.
도면에는 선택한 시스템, 크기 범위, 단위, 그리고 공차가 마무리 전에 적용되는지 후에 적용되는지를 명시해야 합니다. 문자-숫자 지정이 가공 상태, 코팅 상태, 최종 조립 상태 중 어느 것을 제어하는지 공급업체가 추론하도록 남겨두지 마십시오.
재료 및 표면 조건 고려
| 조건 | 가능한 끼워맞춤 변화 | 계획 대응 |
|---|---|---|
| 서로 다른 작동 온도 | 구멍과 샤프트가 서로 다른 속도로 성장 | 상온뿐만 아니라 사용 온도에서 끼워맞춤을 평가 |
| 아노다이징, 도금 또는 코팅 | 표면 적층이 두 결합 치수를 모두 변화시킴 | 두께, 마스킹, 여유, 마무리 후 검사를 명시 |
| 윤활 또는 오염 | 마찰 및 삽입력 변화 | 청정도, 윤활제, 조립 조건 정의 |
| 유연하거나 습기에 민감한 재료 | 자유 상태 치수가 가공 또는 보관 후 변할 수 있음 | 컨디셔닝, 지지, 측정 시점, 기능 여유 정의 |
끼워맞춤을 가공 가능하고 검사 가능하게 만들기
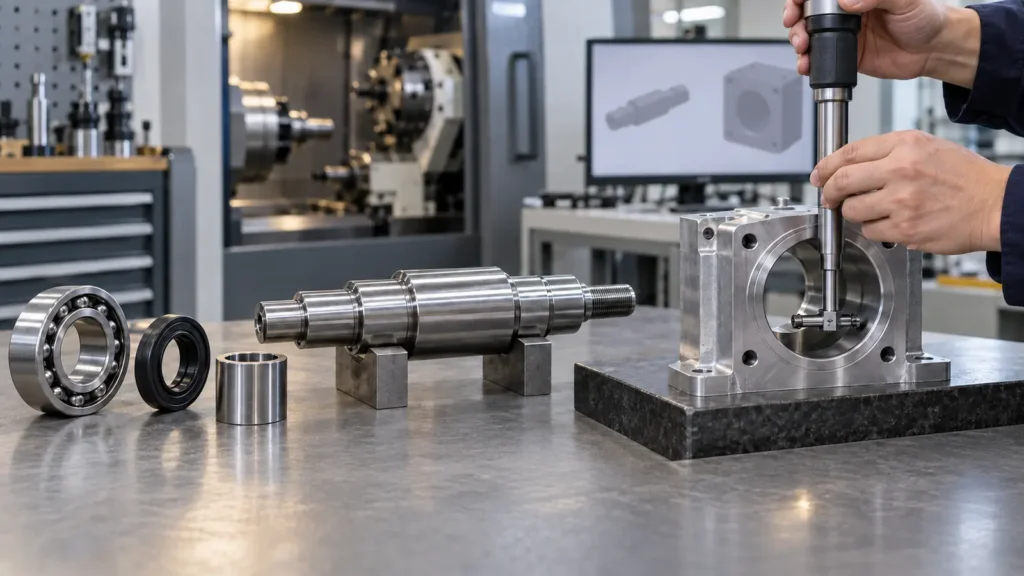
접합 면을 보호하십시오
버, 찢어진 모서리, 들뜬 결, 또는 코팅 적층은 치수가 시사하는 대로 끼워맞춤이 작동하지 못하게 할 수 있습니다. 삽입, 밀봉, 또는 안착에 영향을 미치는 곳에는 모서리 처리를 명시하십시오. 표면 조도는 설명 없는 낮은 수치로 덧붙이기보다 마찰, 마모, 누설, 또는 외관과 연계되어야 합니다.
보편적인 공차를 약속하지 마십시오
실용적인 끼워맞춤은 직경, 길이, 재료, 형상, 셋업, 그리고 검사 방법에 따라 달라집니다. 사이트의 CNC 가공 공차 가이드 는 더 넓은 공차 계획 맥락을 제공합니다. 끼워맞춤 도면은 여전히 자체적인 한계와 기능적 합격 조건이 필요합니다.
개별 치수가 아닌 쌍을 검증
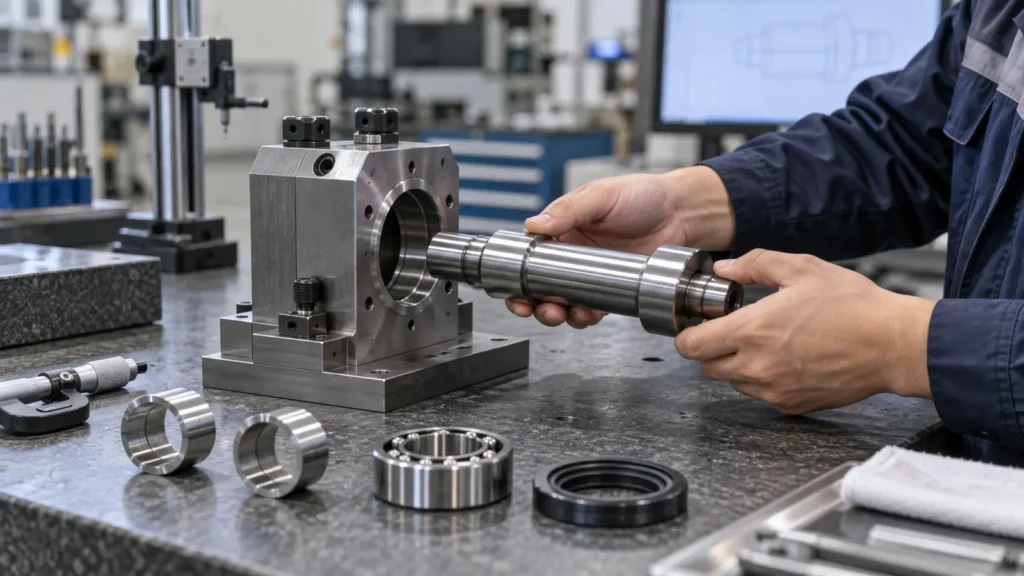
- 재료, 열처리, 코팅, 그리고 검사 온도를 확인하십시오.
- 크기와 형상에 적합한 교정된 방법으로 홀과 샤프트를 측정하십시오.
- 기능이 이에 의존하는 경우 진원도, 직진도, 런아웃, 숄더 접촉, 그리고 버 상태를 확인하십시오.
- 실제 접합 한계를 기록하고, 필요한 경우 조립력, 운동, 또는 위치 결정 성능을 확인하십시오.
검사 계획이 중요한 경우, 합격 방법을 공급업체의 품질 및 검사 프로세스. 와 일치시키십시오. 끼워맞춤은 관계이므로, 보고서는 그 관계를 가시화해야 합니다.
구멍과 축 끼워맞춤 FAQ
끼워맞춤 등급을 명시해야 합니까, 아니면 실제 한계를 명시해야 합니까?
인정된 끼워맞춤 시스템이 기능과 크기 범위를 명확히 전달할 때 사용하십시오. 코팅, 온도, 재료, 윤활, 또는 맞춤형 조립 조건으로 인해 표준 지정이 불완전해지는 경우에는 실제 한계나 보충 주석을 추가하십시오.
모든 재료에 압입 끼워맞춤이 적합한가요?
아니요. 연성 금속 허브에서 작동하는 간섭은 취성 재료를 균열시키거나, 얇은 벽을 변형시키거나, 플라스틱을 영구적으로 변형시킬 수 있습니다. 간섭을 선택하기 전에 재료 강도, 벽 두께, 온도, 삽입 방법 및 사용 하중을 검토하십시오.
표면 마감이 구멍과 샤프트 끼워맞춤에 영향을 미치나요?
예. 거칠기, 파상도, 버, 연마, 도금 및 아노다이징은 실효 치수와 마찰을 변화시킬 수 있습니다. 최종 표면 상태를 명시하고 조립에 영향을 미치는 마감 공정 후에 중요한 결합 형상을 측정하십시오.
왜 두 부품이 직경 검사를 통과하면서도 조립에 실패할 수 있나요?
단일 직경이 허용 범위 내에 있더라도 축 기울기, 흔들림, 진원도 이탈, 버, 불량한 숄더 접촉, 온도 또는 코팅 축적이 조립을 방해할 수 있습니다. 기능 검사에는 조인트를 제어하는 기하학적 관계가 포함되어야 합니다.
끼워맞춤 중심의 RFQ에는 무엇이 포함되어야 하나요?
관리 도면, CAD 모델, 재료 및 상태, 수량, 끼워맞춤 의도, 작동 온도, 마감, 윤활 또는 청정도 요구 사항, 조립 방법, 중요 데이텀 및 기대되는 검사 증거를 포함하십시오. 이를 통해 공급업체는 서로 무관한 두 형상에 견적을 내는 대신 해당 쌍을 검토할 수 있습니다.