
Projeto de ajuste de furo e eixo em CNC deve começar com o trabalho de montagem, não com um ajuste letra-número familiar copiado de outro projeto. Uma guia deslizante, pino de localização, bucha de prensagem, assento de rolamento e diâmetro vedado precisam de decisões diferentes de folga, superfície e inspeção. O furo e o eixo devem ser tratados como um único par funcional, incluindo material, temperatura, revestimento, lubrificação, força de montagem e a condição após o acabamento.
Seleção de Ajuste em Uma Visão
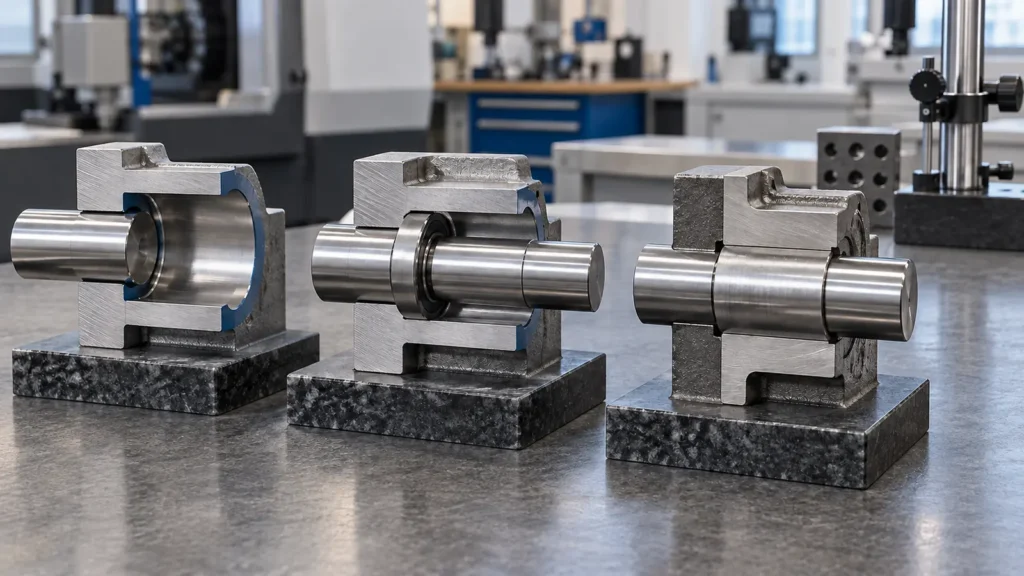
Traduza a montagem em um requisito de ajuste
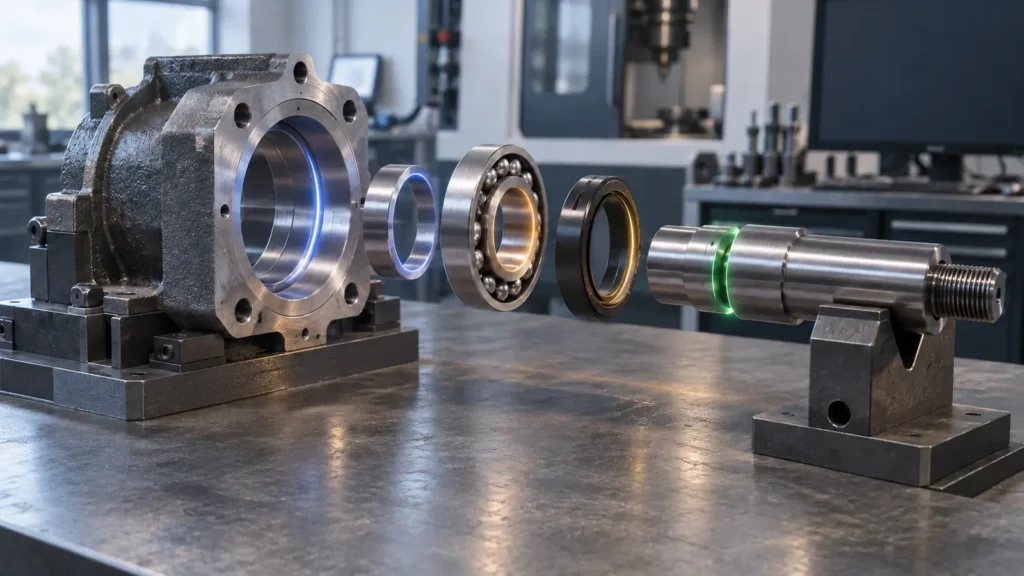
| Tarefa de montagem | Direção típica do ajuste | Questões de projeto |
|---|---|---|
| Movimento deslizante guiado | Folga controlada | Que velocidade, carga, lubrificação e contaminação são esperadas? |
| Pino de posicionamento repetível | Folga pequena ou ajuste de transição | Com que frequência a junta é montada e qual elemento é substituível? |
| Bucha ou inserto permanente | Ajuste de interferência ou prensagem controlada | Que espessura de parede, força de inserção e temperatura de serviço se aplicam? |
| Assento de rolamento | Ajuste selecionado pela carga do anel e condição de serviço | Qual anel gira, e como são controlados o desvio, o ressalto e o acabamento superficial? |
O mesmo diâmetro nominal pode exigir limites muito diferentes nessas aplicações. Um ajuste aceitável para uma tampa removível pode ser muito folgado para um pino de localização e muito apertado para uma carcaça de parede fina. Escreva o requisito funcional antes de selecionar uma classe padrão.
Escolha folga, transição ou interferência
Um ajuste com folga mantém o menor furo maior que o maior eixo, portanto espera-se movimento ou montagem fácil. Um ajuste de transição pode produzir pequena folga ou leve interferência, dependendo dos limites reais. Um ajuste com interferência mantém o eixo maior que o furo e depende de deformação elástica, força de inserção, aquecimento, resfriamento ou uma combinação.
A folga é uma janela de desempenho
Folga insuficiente pode causar engripamento após aumento de temperatura, revestimento, contaminação ou desalinhamento. Folga excessiva pode criar ruído, oscilação, vazamento ou baixa repetibilidade posicional. A especificação útil é a faixa que protege a interface real em suas condições de operação.
A interferência também é um cálculo de tensão
Um ajuste forçado não apenas segura o eixo. Ele carrega o material ao redor. Cubos finos, materiais frágeis, furos interrompidos, arestas vivas e furos transversais podem rachar, distorcer ou perder circularidade durante a montagem. Defina o método de montagem permitido e inspecione a relação final, não apenas os dois diâmetros em estado livre.
Use um sistema de base furo ou base eixo
Um sistema de furo-base mantém a condição básica do furo consistente e altera a tolerância do eixo para criar o ajuste necessário. Um sistema de eixo-base mantém a condição do eixo consistente e altera a tolerância do furo. Nenhum sistema é universalmente melhor; a escolha depende de ferramentas padrão, componentes substituíveis, capacidade do processo e do restante da montagem.
- Prefira furo-base quando brocas, alargadores, brochas ou furos de rolamento padrão tornam o furo a referência mais econômica.
- Prefira eixo-base quando um eixo padrão, barra retificada ou diâmetro externo comum deve permanecer inalterado em várias peças conjugadas.
- Use limites explícitos quando o projeto depende de uma folga personalizada, uma tolerância de revestimento ou uma combinação de materiais que uma classe de ajuste genérica não descreve bem.
O desenho deve indicar o sistema selecionado, a faixa de tamanho, as unidades e se o ajuste se aplica antes ou depois do acabamento. Não deixe que um fornecedor presuma se uma designação de letra-número controla a condição usinada, a condição revestida ou a condição de montagem final.
Preveja as condições de material e superfície
| Condição | Possível alteração do ajuste | Resposta de planejamento |
|---|---|---|
| Diferentes temperaturas de operação | O furo e o eixo crescem a taxas diferentes | Avalie o ajuste na temperatura de serviço, não apenas à temperatura ambiente |
| Anodização, galvanização ou revestimento | A formação de camada superficial altera ambas as dimensões de acoplamento | Indique espessura, mascaramento, tolerância e inspeção pós-acabamento |
| Lubrificação ou contaminação | A fricção e a força de inserção mudam | Defina limpeza, lubrificante e condição de montagem |
| Material flexível ou sensível à umidade | Free-state size can shift after machining or storage | Define conditioning, support, measurement timing, and functional allowance |
Torne o ajuste usinável e inspecionável
Protect the mating surfaces
A burr, torn edge, raised grain, or coating build-up can prevent a fit from behaving as the dimensions suggest. Specify edge treatment where it affects insertion, sealing, or seating. Surface finish should be tied to friction, wear, leakage, or appearance rather than added as an unexplained low number.
Avoid promising a universal tolerance
A practical fit depends on diameter, length, material, geometry, setup, and inspection method. The site’s tolerâncias de usinagem CNC provides the broader tolerance-planning context; the fit drawing still needs its own limits and functional acceptance condition.
Verifique o par, não dimensões isoladas
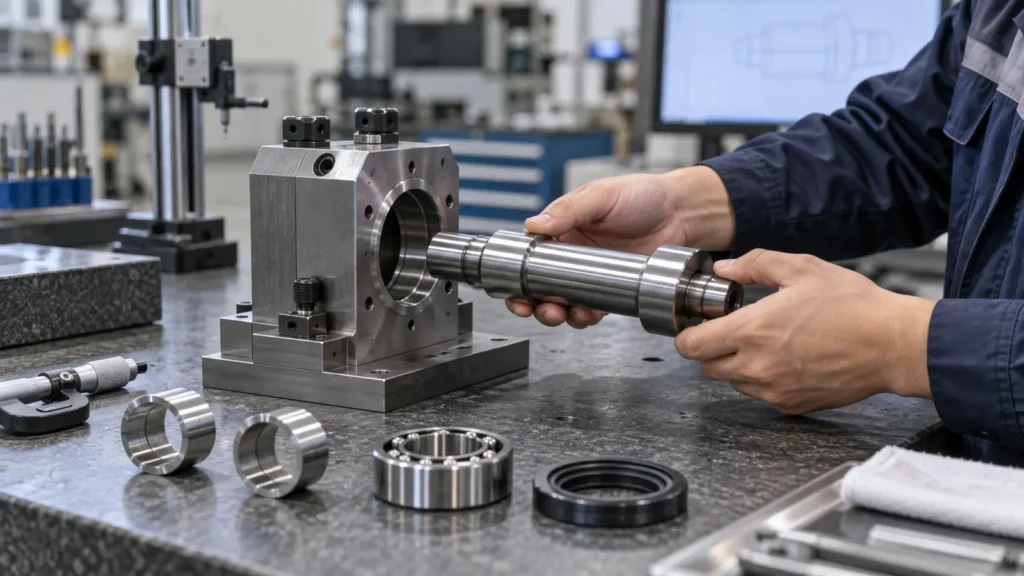
- Confirm the material, heat treatment, coating, and inspection temperature.
- Measure the hole and shaft with calibrated methods appropriate to their size and geometry.
- Check roundness, straightness, runout, shoulder contact, and burr condition when the function depends on them.
- Record the actual mating limits and confirm assembly force, motion, or locating performance when required.
When inspection planning is critical, align the acceptance method with the supplier’s quality and inspection process. A fit is a relationship, so the report should make the relationship visible.
Perguntas frequentes sobre ajustes de furo e eixo
Should I specify a fit class or actual limits?
Use a recognized fit system when it clearly communicates the function and size range. Add actual limits or supplementary notes when coating, temperature, material, lubrication, or a custom assembly condition makes the standard designation incomplete.
Is a press fit suitable for every material?
No. The interference that works in a ductile metal hub may crack a brittle material, distort a thin wall, or permanently deform a plastic. Review material strength, wall thickness, temperature, insertion method, and service loads before selecting the interference.
Does surface finish affect a hole and shaft fit?
Yes. Roughness, waviness, burrs, polishing, plating, and anodizing can change effective size and friction. State the final surface condition and measure the critical mating features after the finishing step that affects assembly.
Why can two parts pass diameter inspection but fail assembly?
Axis tilt, runout, out-of-roundness, burrs, poor shoulder contact, temperature, or coating build-up can prevent assembly even when a single diameter is acceptable. Functional inspection should include the geometric relationships that control the joint.
What should be included in a fit-focused RFQ?
Include the controlled drawing, CAD model, material and condition, quantity, fit intent, operating temperature, finish, lubrication or cleanliness requirement, assembly method, critical datums, and inspection evidence expected. This lets the supplier review the pair rather than quote two unrelated features.