
Diseño de ajuste entre agujero y eje para CNC debe comenzar con el trabajo de ensamblaje, no con un ajuste letra-número familiar copiado de otro proyecto. Una guía deslizante, un pasador de localización, un casquillo de ajuste a presión, un asiento de rodamiento y un diámetro sellado necesitan diferentes decisiones de holgura, superficie e inspección. El agujero y el eje deben tratarse como un par funcional único, incluyendo material, temperatura, recubrimiento, lubricación, fuerza de ensamblaje y la condición después del acabado.
Selección del ajuste en una sola vista
- Elija el ajuste según el movimiento, la localización, la retención o la función de sellado requeridos.
- Defina ambas características de acoplamiento e inspecciónelas en el mismo marco de referencia funcional.
- Tenga en cuenta la temperatura, la expansión del material, el tratamiento superficial, la lubricación y el método de ensamblaje.
- Una designación de ajuste no reemplaza los límites de tamaño reales, la lógica de datum ni un método de aceptación.
Traduzca el ensamblaje en un requisito de ajuste
Un ajuste describe la relación entre los límites de un agujero y los límites de un eje. Las letras y los grados son una notación abreviada útil, pero la decisión de ingeniería es lo primero: ¿debe el eje moverse libremente, posicionarse con precisión, resistir la rotación, permanecer desmontable o quedar fijado de forma permanente?
| Trabajo de ensamblaje | Dirección típica del ajuste | Preguntas de diseño |
|---|---|---|
| Movimiento deslizante guiado | Holgura controlada | ¿Qué velocidad, carga, lubricación y contaminación se esperan? |
| Pasador de posicionamiento repetible | Holgura pequeña o transición | ¿Con qué frecuencia se ensambla la unión y qué elemento es reemplazable? |
| Casquillo o inserto permanente | Ajuste de interferencia o prensado controlado | ¿Qué espesor de pared, fuerza de inserción y temperatura de servicio se aplican? |
| Asiento de rodamiento | Ajuste seleccionado según la carga del anillo y la condición de servicio | ¿Qué anillo gira y cómo se controlan la excentricidad, el hombro y el acabado superficial? |
El mismo diámetro nominal puede necesitar límites muy diferentes en estas aplicaciones. Un ajuste aceptable para una tapa desmontable puede ser demasiado holgado para un pasador de posicionamiento y demasiado apretado para una carcasa de pared delgada. Escriba el requisito funcional antes de seleccionar una clase estándar.
Elija holgura, transición o interferencia
Un ajuste holgado mantiene el agujero más pequeño mayor que el eje más grande, por lo que se espera movimiento o un montaje fácil. Un ajuste de transición puede producir un pequeño juego o una ligera interferencia, según los límites reales. Un ajuste forzado mantiene el eje más grande que el agujero y depende de la deformación elástica, la fuerza de inserción, el calentamiento, el enfriamiento o una combinación.
El juego es una ventana de rendimiento
Un juego demasiado pequeño puede causar agarrotamiento tras el aumento de temperatura, el recubrimiento, la contaminación o la desalineación. Un juego demasiado grande puede crear ruido, oscilación, fugas o una repetibilidad posicional deficiente. La especificación útil es el rango que protege la interfaz real en todas sus condiciones de funcionamiento.
La interferencia también es un cálculo de tensiones
Un ajuste a presión no solo sujeta el eje. También carga el material circundante. Los cubos delgados, los materiales frágiles, los agujeros interrumpidos, los bordes afilados y los agujeros transversales pueden agrietarse, deformarse o perder redondez durante el montaje. Defina el método de montaje permitido e inspeccione la relación final, no solo los dos diámetros en estado libre.
Utilice un sistema de base agujero o base eje
Un sistema de agujero base mantiene constante la condición básica del agujero y cambia la tolerancia del eje para crear el ajuste requerido. Un sistema de eje base mantiene constante la condición del eje y cambia la tolerancia del agujero. Ningún sistema es universalmente mejor; la elección depende de las herramientas estándar, los componentes reemplazables, la capacidad del proceso y el resto del conjunto.
- Preferir agujero base cuando las brocas, escariadores, brochas o agujeros de rodamiento estándar hacen del agujero la referencia más económica.
- Preferir eje base cuando un eje estándar, una barra rectificada o un diámetro exterior común deben permanecer sin cambios en varias piezas acopladas.
- Usar límites explícitos cuando el proyecto depende de un juego personalizado, un margen para recubrimiento o una combinación de materiales que una clase de ajuste genérica no describe bien.
El plano debe indicar el sistema seleccionado, el rango de tamaño, las unidades y si el ajuste se aplica antes o después del acabado. No deje que un proveedor infiera si una designación de letra-número controla la condición mecanizada, la condición recubierta o la condición de ensamblaje final.
Permita condiciones de material y superficie
El ajuste nominal es solo un estado de la interfaz. El aluminio, el acero inoxidable, el latón, los plásticos de ingeniería y los aceros endurecidos responden de manera diferente a la temperatura, el corte, el acabado y el ensamblaje. Un agujero recubierto puede volverse más pequeño; un eje pulido puede volverse más pequeño; una superficie anodizada o galvanizada puede añadir espesor. El plano y el plan de proceso deben coincidir en el estado final que importa.
| Condición | Posible cambio de ajuste | Respuesta de planificación |
|---|---|---|
| Temperaturas de operación diferentes | El agujero y el eje crecen a ritmos diferentes | Evalúe el ajuste a la temperatura de servicio, no solo a temperatura ambiente |
| Anodizado, galvanizado o recubrimiento | La acumulación superficial cambia ambas dimensiones de acoplamiento | Especifique espesor, enmascaramiento, tolerancia y inspección posterior al acabado |
| Lubricación o contaminación | La fricción y la fuerza de inserción cambian | Defina limpieza, lubricante y condición de ensamblaje |
| Material flexible o sensible a la humedad | El tamaño en estado libre puede desplazarse después del mecanizado o almacenamiento | Defina acondicionamiento, soporte, momento de medición y tolerancia funcional |
Haga el ajuste mecanizable e inspeccionable
El ajuste debe ser alcanzable mediante el proceso seleccionado y estable después de que la pieza se libere del sistema de sujeción. Los barrenos profundos, los anillos delgados, los agujeros interrumpidos, los materiales difíciles y las características creadas a través de múltiples configuraciones requieren más que una indicación de diámetro. Revise el acceso de la herramienta, la profundidad del barreno, la evacuación de virutas, el soporte, la transferencia de datum y el orden de desbaste y acabado.
Proteja las superficies de acoplamiento
Una rebaba, un borde desgarrado, una veta levantada o una acumulación de recubrimiento pueden impedir que un ajuste se comporte como sugieren las dimensiones. Especifique el tratamiento de bordes donde afecte la inserción, el sellado o el asentamiento. El acabado superficial debe vincularse a la fricción, el desgaste, las fugas o la apariencia, en lugar de añadirse como un número bajo sin explicación.
Evite prometer una tolerancia universal
Un ajuste práctico depende del diámetro, la longitud, el material, la geometría, la configuración y el método de inspección. El guía de tolerancias de mecanizado CNC proporciona el contexto más amplio de planificación de tolerancias; el plano de ajuste aún necesita sus propios límites y condición de aceptación funcional.
Verifique el par, no dimensiones aisladas
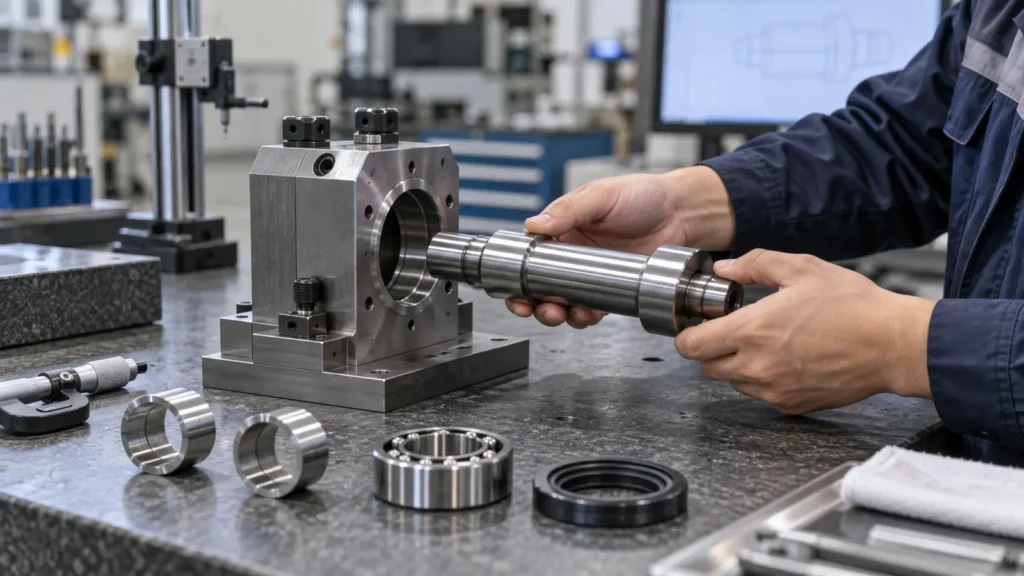
Un agujero puede estar dentro de tamaño mientras su eje está inclinado. Un eje puede estar dentro de diámetro mientras su excentricidad hace que el ensamblaje se sienta apretado. Mida el tamaño, la forma, la orientación y la ubicación en el marco de referencia que utiliza el ensamblaje. Para ajustes de alto riesgo, un calibrador funcional o un ensamblaje de prueba pueden revelar un problema que dos lecturas de diámetro independientes pasan por alto.
- Confirme el material, el tratamiento térmico, el recubrimiento y la temperatura de inspección.
- Mida el agujero y el eje con métodos calibrados apropiados para su tamaño y geometría.
- Verifique la redondez, la rectitud, la excentricidad, el contacto con el hombro y el estado de las rebabas cuando la función dependa de ellos.
- Registre los límites de acoplamiento reales y confirme la fuerza de ensamblaje, el movimiento o el rendimiento de localización cuando sea necesario.
Cuando la planificación de la inspección es crítica, alinee el método de aceptación con el proceso de calidad e inspección. del proveedor. Un ajuste es una relación, por lo que el informe debe hacer visible la relación.
Preguntas frecuentes sobre ajustes de agujero y eje
¿Debo especificar una clase de ajuste o límites reales?
Utilice un sistema de ajuste reconocido cuando comunique claramente la función y el rango de tamaño. Añada límites reales o notas complementarias cuando el recubrimiento, la temperatura, el material, la lubricación o una condición de ensamblaje personalizada hagan que la designación estándar sea incompleta.
¿Es un ajuste por presión adecuado para todos los materiales?
No. La interferencia que funciona en un cubo de metal dúctil puede agrietar un material frágil, deformar una pared delgada o deformar permanentemente un plástico. Revise la resistencia del material, el espesor de pared, la temperatura, el método de inserción y las cargas de servicio antes de seleccionar la interferencia.
¿Afecta el acabado superficial al ajuste entre un agujero y un eje?
Sí. La rugosidad, la ondulación, las rebabas, el pulido, el recubrimiento electrolítico y el anodizado pueden cambiar el tamaño efectivo y la fricción. Indique la condición superficial final y mida las características críticas de acoplamiento después del paso de acabado que afecta al ensamblaje.
¿Por qué dos piezas pueden pasar la inspección de diámetro pero fallar en el ensamblaje?
La inclinación del eje, la excentricidad, la falta de redondez, las rebabas, el contacto deficiente con el hombro, la temperatura o la acumulación de recubrimiento pueden impedir el ensamblaje incluso cuando un diámetro individual es aceptable. La inspección funcional debe incluir las relaciones geométricas que controlan la unión.
¿Qué debe incluirse en una RFQ centrada en el ajuste?
Incluya el plano controlado, el modelo CAD, el material y su condición, la cantidad, la intención del ajuste, la temperatura de funcionamiento, el acabado, el requisito de lubricación o limpieza, el método de ensamblaje, los datums críticos y la evidencia de inspección esperada. Esto permite al proveedor revisar el par en lugar de cotizar dos características no relacionadas.