
本ガイドでは、低ボリュームの作業を普遍的な数量範囲ではなく、リリースの頻度を中心に整理します。パイロットビルド、定期的な小ロット、サービス部品、およびハイミックスプログラム向けに、治具、検査、在庫、サプライヤー管理をどのように選択するかを示します。.
運用パターンで低ボリュームを定義する
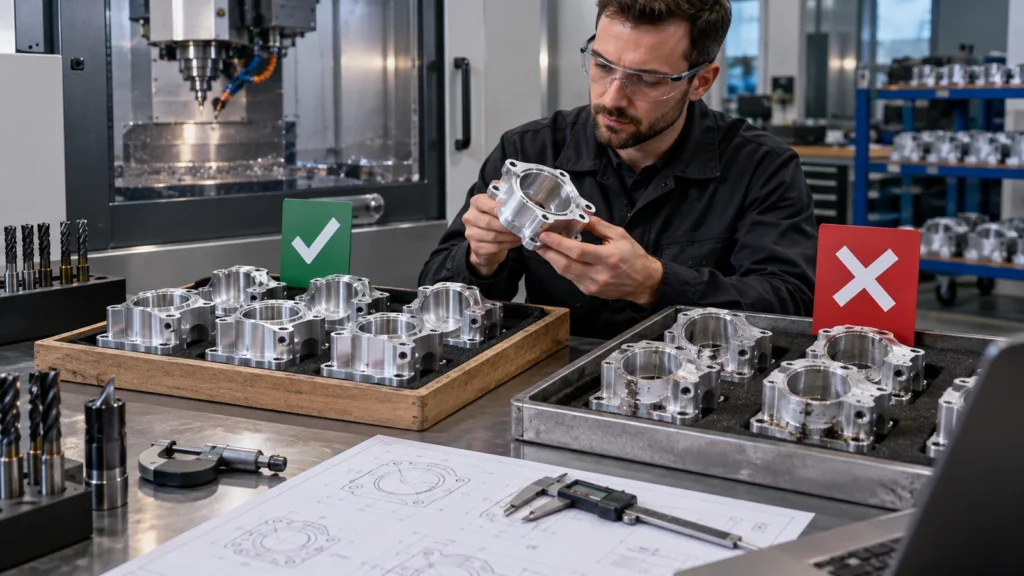 毎月リリースされる10点の複雑なハウジングは、数百点の単純なスペーサーの一度きりの発注よりも、多くの生産規律を必要とする場合があります。年間需要、発注数量、リリース頻度、製品寿命、リビジョンの可能性、品番の混在、および要求される応答時間を定義します。これらの要因が、どの程度の段取り知識を保持すべきかを決定します。
発注をパイロット、ブリッジ、定期生産、代替供給、またはハイミックス支援として分類します。それぞれが小規模にとどまる異なる理由を持っています。その理由は、在庫、治具の所有権、検査、およびエンジニアリング変更をどのくらい迅速に吸収する必要があるかに影響を与えるべきです。.
リリース頻度は年間数量よりもプロセスを形作る
頻繁な小口リリースは、段取り、初品承認、材料ハンドリング、仕上げバッチ処理、および事務作業を繰り返すことになります。1回の大口リリースはこれらのコストを分散させますが、在庫と改訂版のエクスポージャーが増加します。バイヤーは見積時に予想されるリリースを提示し、サプライヤーが実際の運用パターンに基づいて価格設定できるようにすべきです。.
| リリースパターン | 主なリスク | 計画上の対応 |
|---|---|---|
| 1回のパイロットロット | 未解決の設計およびプロセス学習 | 逸脱と準備アクションを記録する |
| 毎月の繰り返しバッチ | 段取りの繰り返しとロット間のドリフト | 保管された治具、段取り記録、初品ルール |
| ハイミックスファミリー | 誤った改訂版または混合部品 | 共通データム戦略と強固な識別 |
| サービス需要 | 長い間隔と陳腐化したインプット | プログラム、ゲージ、材料、および承認のアーカイブ |
適正規模の治具投資
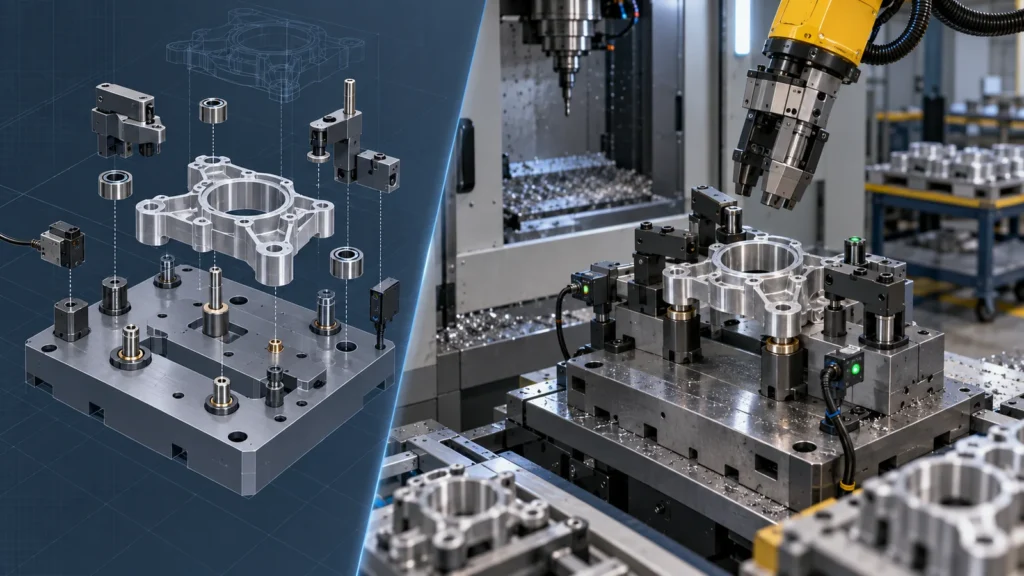 改訂が進行中の間は、フレキシブルバイスとモジュラー式ワークホールディングを使用します。段取り時間の繰り返しとばらつきが専用化を正当化する場合に、専用のソフトジョー、位置決めネスト、パレット、またはゲージを追加します。治具は精巧である必要はなく、一貫して位置決めし、切削力を支え、誤った装着を防ぎ、意図した受注寿命に耐える必要があります。
所有権、保管、保守、改訂、交換を文書化します。最初の受注で元が取れた治具も、次のリリース時に見つからなかったり、最新の図面と一致しなくなったりすれば価値はありません。
部品ファミリーの場合、交換可能なロケータを備えた共通ベースは、柔軟性を保ちながら投資を分散できます。標準化する前にファミリー全体のデータム論理を検討してください。都合の良い共通治具が、不適切な加工アクセスを強いるものであってはなりません。.
インテリジェントに縮小する品質計画
 少量生産でもリスクはなくなりませんが、管理の適用方法が変わります。重要特性、初品チェック、工程内モニタリング、最終検査、記録を特定します。すべてのリリースについて全寸法の完全な報告は無駄になる可能性があり、文書化されたチェックが一切ないのは受け入れられないかもしれません。
リスク、プロセス安定性、顧客要求を用いて検査を選択します。不適合品がどのように識別、隔離、処分されるかを定義します。1件の失敗が組立スケジュールに影響するほどバッチが小さい場合、迅速なコミュニケーションが複雑な統計計画よりも重要になることがあります。
サンプリングと文書化が適正規模化されても、 CNC品質管理 構造は一貫しているべきです。.
材料と外注プロセスが最小ロットを決めることがある
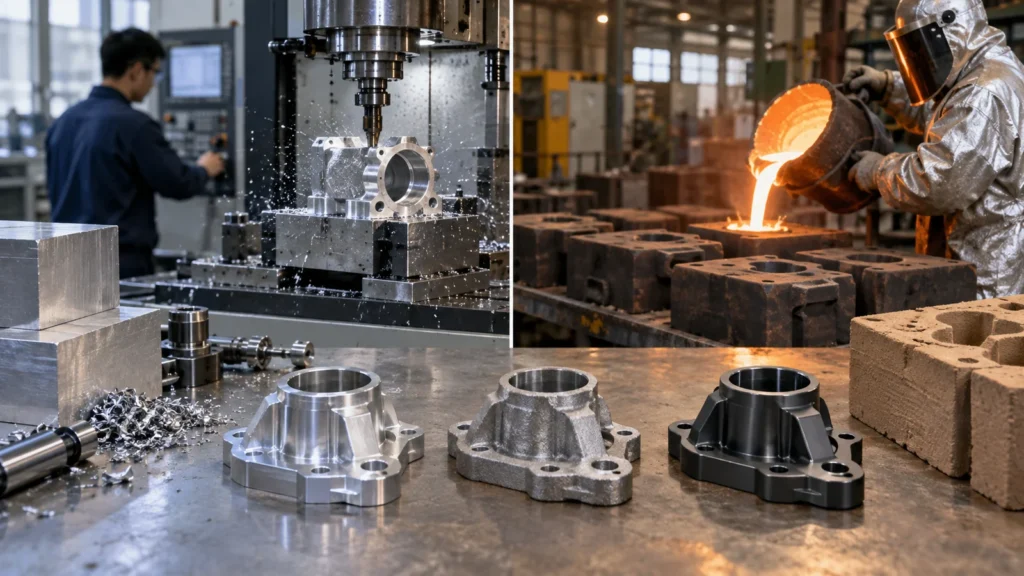 材料サプライヤー、熱処理業者、陽極酸化業者、メッキ業者、その他の処理業者は、小口受注を圧倒する最小課金やバッチスケジュールを持つことがあります。リリースごとに正確な材料を購入するとコストとリードタイムが増加する可能性があり、在庫を保有するとキャッシュと改訂のエクスポージャーが生じます。
材料を複数受注にまたがって確保できるか、トレーサビリティをどのように維持するか、未使用在庫の所有者は誰かを合意します。仕上げについては、マスキング、色の期待値、ラックマーク、厚みに敏感な特徴、ロットの一貫性を定義します。リリースをより大きな仕上げバッチに混ぜるとコストを節約できる場合がありますが、識別とスケジュールの規律が必要です。.
リピート受注の記憶を作る
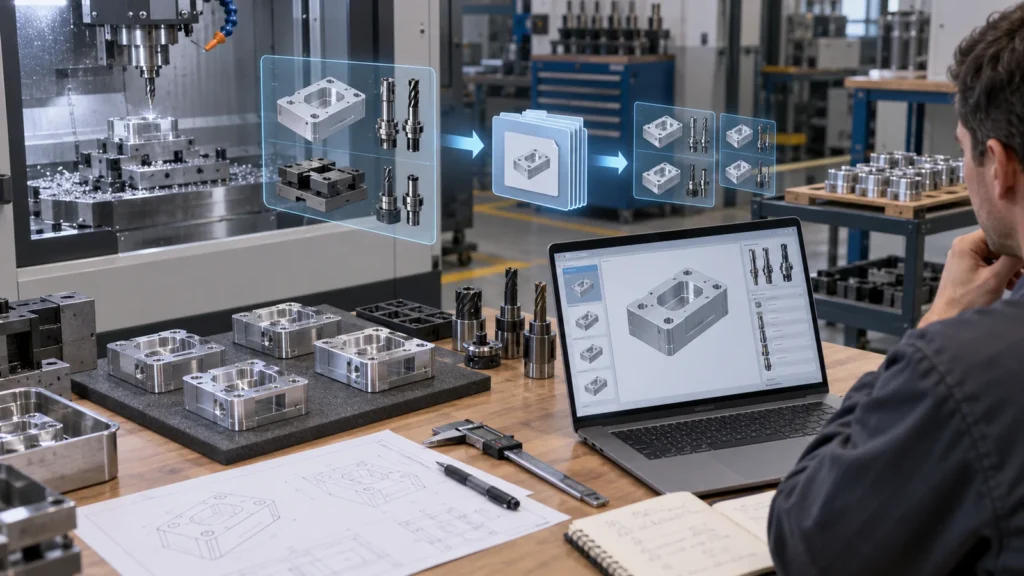 リピート受注は、最後に承認された事実から始めるべきです。改訂、材料ソース、プログラム、工具、治具、段取り写真、プローブルーチン、初品結果、仕上げサンプル、包装、逸脱、教訓です。これを個人の記憶に頼るのではなく、管理されたジョブ記録として保存します。
立ち上げ前に、新しい発注書をアーカイブされたルートと比較します。図面改訂、数量、納品サイクル、標準、仕上げ、検査、期限切れの材料や校正を確認します。部品番号が変わらなくても、小さな変更が古い治具やゲージを無効にすることがあります。
各バッチ後に実際のサイクル、スクラップ、工具寿命、検査工数、納品問題を記録します。これにより、少量の繰り返しが繰り返しの試作ではなく継続的改善になります。.
機能を弱めないコストレバー
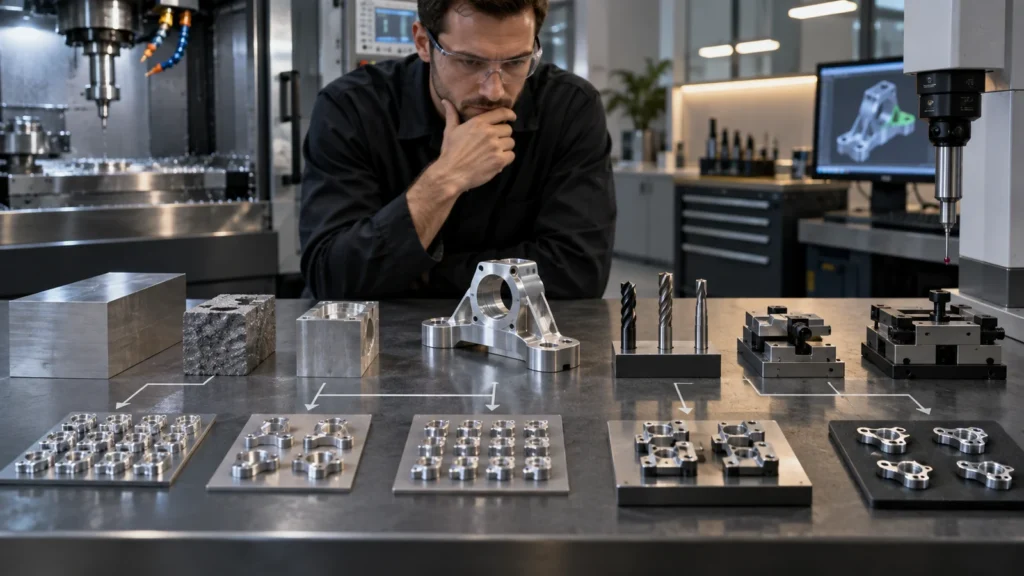
各レバーは次の基準で評価すべきです: CNC加工コスト モデルを用いて、隠れた組立や品質リスクによって削減分を購入しないようにします。.
低量産計画ボード
 需要の見通し、次回リリース、凍結リビジョン、在庫状況、治具状況、外注工程、重要検査、承認済み逸脱、包装、未完了の是正処置を追跡します。すべての不確実性に担当者と期限を割り当てます。ボードはシンプルで構いませんが、発注書が届く前に再開リスクを可視化する必要があります。
予測が変わったらボードを見直します。増加する注文は専用治具や別工程を正当化する場合があり、減少するサービス需要は完成品ではなく原材料を在庫することを正当化する場合があります。低量産は固定的なラベルではなく、変化する運用条件です。
この計画は、反復性を犠牲にすることなく柔軟性を保つことで、親 CNC試作と生産 戦略を支援します。.
小ロットFAQ
低量産CNCは常に1個あたりのコストが高くなりますか?
多くの場合、1単位あたりの段取りコストが高くなりますが、総合的な経済性は形状、リリースパターン、治具の再利用、材料、仕上げ、検査、および別工程の工具や在庫を回避できるかどうかによって決まります。.
反復バッチごとに初品検査を受けるべきですか?
段取り後は何らかの形で初品検証が賢明です。必要な報告書と承認レベルは、リスク、顧客要件、変更、工程履歴によって異なります。.
専用治具は誰が所有すべきですか?
所有権は明確にすべきです。また、保管、保守、アクセス、譲渡権、リビジョン管理、プログラム終了時の処分も定義します。.
低量産生産で試作プログラムを使用できますか?
はい、レビューの後で。1つの良品を作ったプログラムが生産準備完了だと仮定するのではなく、リビジョン、段取り、ツールパス、補正、検査、再現性を検証してください。.