
Ce guide organise le travail à faible volume autour de la cadence de lancement plutôt que d'une plage de quantités universelle. Il montre comment choisir les montages, le contrôle, les stocks et les contrôles fournisseurs pour les constructions pilotes, les petites séries récurrentes, les pièces de rechange et les programmes à forte mixité.
Définir le faible volume par le mode de fonctionnement
 Dix boîtiers complexes lancés chaque mois peuvent exiger plus de discipline de production qu'une commande unique de plusieurs centaines d'entretoises simples. Définissez la demande annuelle, la quantité commandée, la fréquence de lancement, la durée de vie du produit, la probabilité de révision, la mixité des numéros de pièce et le délai de réponse requis. Ces facteurs déterminent la quantité de connaissances de montage à conserver.
Classez la commande comme pilote, relais, production récurrente, approvisionnement de remplacement ou support à forte mixité. Chacune a une raison différente de rester de petite taille. Cette raison doit influencer les stocks, la propriété des montages, le contrôle et la rapidité avec laquelle les changements d'ingénierie doivent être absorbés.
La cadence de lancement façonne le processus plus que le volume annuel
Des lancements fréquents de petites séries multiplient les coûts de préparation, d'approbation de la première pièce, de manutention des matériaux, de regroupement pour la finition et de travail administratif. Un lancement plus important répartit ces coûts mais augmente le stock et l'exposition aux révisions. Les acheteurs devraient fournir les lancements prévus lors de la demande de devis afin que les fournisseurs puissent chiffrer le mode de fonctionnement réel.
| Mode de lancement | Risque principal | Réponse de planification |
|---|---|---|
| Un lot pilote | Apprentissage non résolu en conception et en processus | Consigner les écarts et les actions de préparation |
| Lot récurrent mensuel | Préparation répétée et dérive d'un lot à l'autre | Outillages stockés, enregistrements de préparation, règles de première pièce |
| Famille à forte mixité | Mauvaise révision ou composants mélangés | Stratégie de référence commune et identification robuste |
| Demande de service | Longs intervalles et données d'entrée obsolètes | Archiver les programmes, les jauges, les matériaux et les approbations |
Dimensionner correctement l'investissement en montages d'usinage
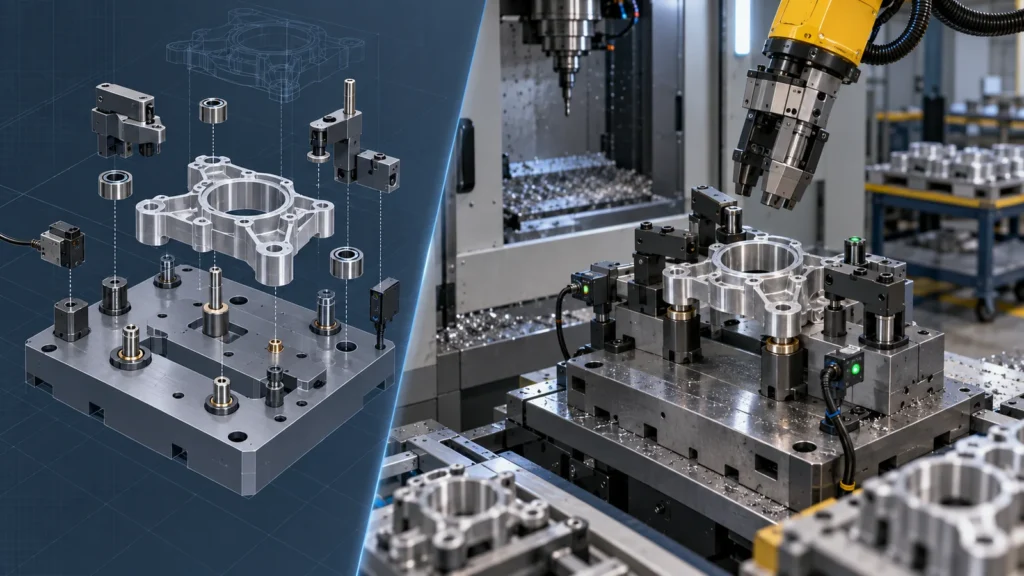 Utilisez des étaux flexibles et des systèmes de maintien modulaires tant que les révisions sont actives. Ajoutez des mors doux dédiés, des nids de positionnement, des palettes ou des calibres lorsque le temps de réglage répété et la variation le justifient. Le montage n'a pas besoin d'être élaboré ; il doit positionner de manière constante, supporter les forces de coupe, empêcher un chargement incorrect et survivre à la durée de vie prévue de la commande.
Documentez la propriété, le stockage, la maintenance, la révision et le remplacement. Un montage amorti dès la première commande n'a aucune valeur s'il est introuvable ou ne correspond plus au dernier plan lors de la prochaine diffusion.
Pour les familles de pièces, une base commune avec des localisateurs interchangeables peut répartir l'investissement tout en préservant la flexibilité. Examinez la logique des références sur l'ensemble de la famille avant de standardiser ; un montage commun pratique ne doit pas imposer un mauvais accès d'usinage.
Un plan qualité qui se réduit intelligemment
 Une faible quantité n'élimine pas le risque, mais elle change la manière dont les contrôles sont appliqués. Identifiez les caractéristiques critiques, les contrôles de première pièce, la surveillance en cours de production, l'inspection finale et les enregistrements. Un rapport complet sur chaque dimension pour chaque diffusion peut être superflu ; l'absence de contrôles documentés peut être inacceptable.
Utilisez le risque, la stabilité du processus et les exigences du client pour sélectionner l'inspection. Définissez comment les pièces non conformes sont identifiées, isolées et traitées. Si un lot est suffisamment petit pour qu'une seule défaillance affecte le calendrier d'assemblage, une communication rapide peut compter davantage qu'un plan statistique complexe.
La contrôle qualité CNC structure doit rester cohérente même lorsque l'échantillonnage et la documentation sont dimensionnés de manière appropriée.
Les matériaux et les processus externes peuvent fixer le lot minimum
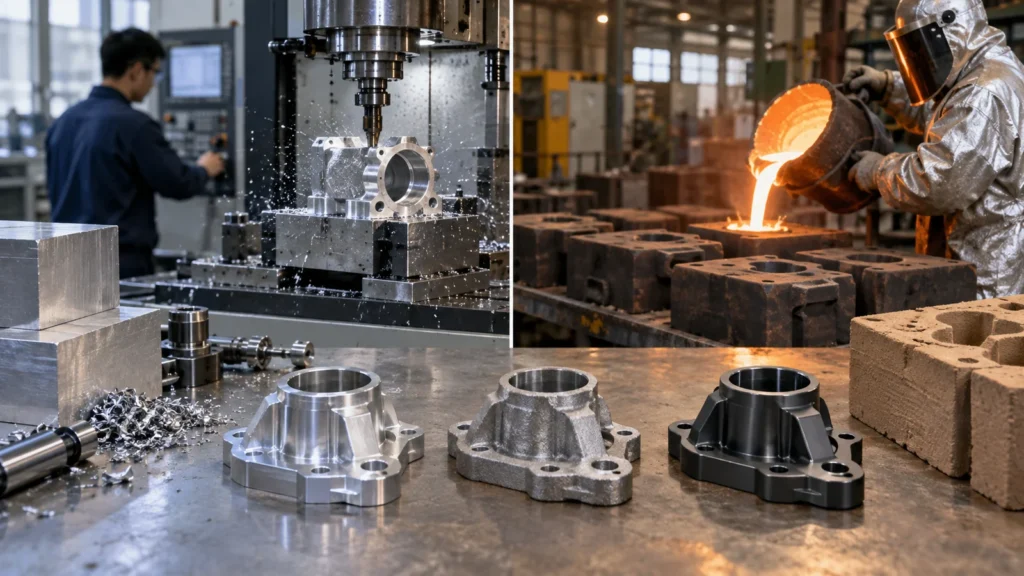 Les fournisseurs de matériaux, les traitements thermiques, les anodiseurs, les doreurs et autres sous-traitants peuvent avoir des frais minimums ou des calendriers de lots qui dominent une petite commande. Acheter la quantité exacte de matériau pour chaque diffusion peut augmenter le coût et le délai ; conserver du stock peut créer une exposition en trésorerie et aux révisions.
Convenez si le matériau peut être réservé entre les commandes, comment la traçabilité est maintenue et qui possède le stock inutilisé. Pour les finitions, définissez le masquage, les attentes de couleur, les marques de montage, les caractéristiques sensibles à l'épaisseur et la cohérence des lots. Mélanger les diffusions dans des lots de finition plus importants peut réduire les coûts mais exige une identification et une discipline de calendrier.
Créer une mémoire des commandes récurrentes
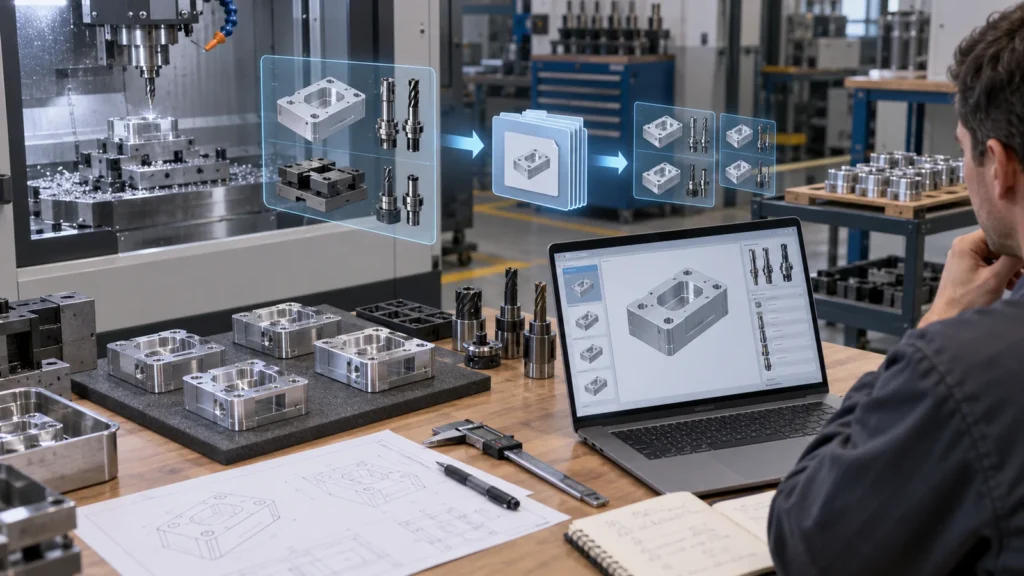 Une commande récurrente devrait commencer par les derniers faits approuvés : révision, source du matériau, programme, outils, montage, photos de réglage, routine de palpage, résultats de première pièce, échantillon de finition, emballage, dérogations et enseignements tirés. Conservez-les sous forme de dossier de travail contrôlé plutôt que de compter sur la mémoire individuelle.
Avant le lancement, comparez le nouveau bon de commande avec la gamme archivée. Confirmez la révision du plan, la quantité, la cadence de livraison, les normes, la finition, l'inspection et tout matériau ou étalonnage expiré. De petits changements peuvent invalider d'anciens montages ou calibres même lorsque le numéro de pièce reste inchangé.
Enregistrez le temps de cycle réel, les rebuts, la durée de vie des outils, l'effort d'inspection et les problèmes de livraison après chaque lot. Cela transforme la répétition à faible volume en amélioration continue plutôt qu'en prototypage répété.
Des leviers de coût qui n'affaiblissent pas la fonction
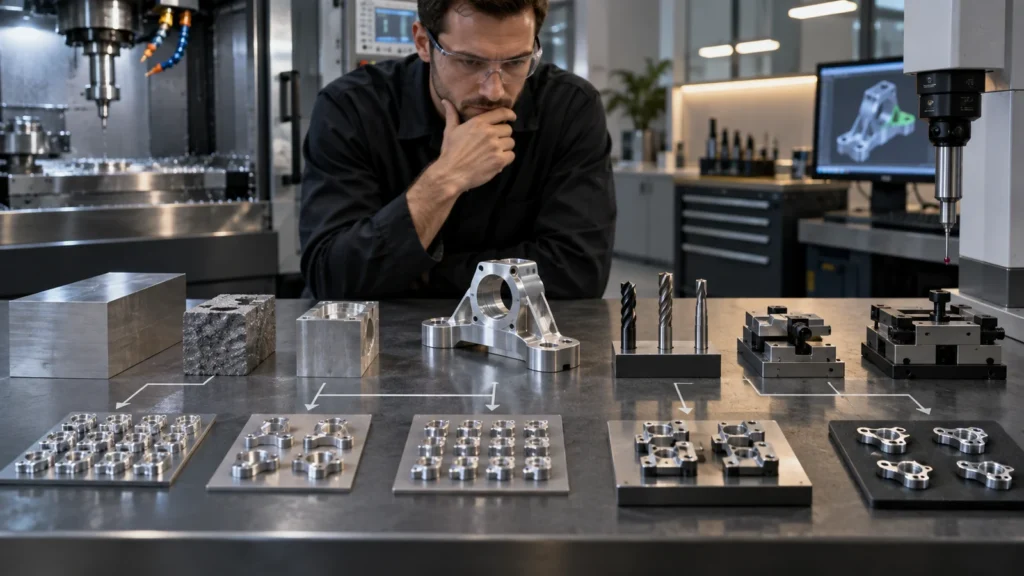
Chaque levier doit être évalué au moyen du coût de l'usinage CNC modèle afin que les économies ne soient pas obtenues au prix de risques cachés d'assemblage ou de qualité.
Tableau de planification pour faibles volumes
 Suivez l'horizon de la demande, la prochaine version, la révision gelée, l'état du stock, l'état des montages, les processus externes, l'inspection critique, les dérogations approuvées, l'emballage et les actions correctives en cours. Attribuez un responsable et une échéance à chaque incertitude. Le tableau peut être simple, mais il doit rendre visibles les risques de redémarrage avant l'arrivée du bon de commande.
Examinez le tableau lorsque les prévisions changent. Une commande qui augmente peut justifier des montages dédiés ou un processus différent ; une demande de service en baisse peut justifier de stocker de la matière première plutôt que des pièces finies. Le faible volume est une condition d'exploitation évolutive, pas une étiquette permanente.
Cette planification soutient la stratégie prototypage et production CNC parente en préservant la flexibilité sans sacrifier la répétabilité.
FAQ sur les petites séries
Le CNC à faible volume est-il toujours plus coûteux par pièce ?
Il entraîne souvent davantage de coûts de réglage par unité, mais l'économie totale dépend de la géométrie, du rythme des versions, de la réutilisation des montages, de la matière, de la finition, de l'inspection et de l'outillage ou du stock évités par un autre processus.
Chaque lot répété doit-il faire l'objet d'un premier article ?
Une forme de vérification de la première pièce est prudente après le réglage. Le rapport et le niveau d'approbation requis dépendent du risque, des exigences du client, des modifications et de l'historique du processus.
À qui doivent appartenir les montages dédiés ?
La propriété doit être explicite. Définissez également le stockage, la maintenance, l'accès, les droits de transfert, la maîtrise des révisions et la destination en fin de programme.
La production à faible volume peut-elle utiliser des programmes de prototype ?
Oui, après vérification. Validez la révision, le montage, les trajectoires d'outil, la compensation, le contrôle et la répétabilité plutôt que de supposer qu'un programme ayant produit une bonne pièce est prêt pour la production.