
Dieser Leitfaden organisiert Arbeiten in kleinen Stückzahlen nach der Freigabefrequenz statt nach einem universellen Mengenbereich. Er zeigt, wie man Vorrichtungen, Prüfungen, Lagerhaltung und Lieferantenkontrollen für Pilotfertigungen, wiederkehrende kleine Serien, Ersatzteile und High-Mix-Programme auswählt.
Kleine Stückzahlen nach Betriebsmuster definieren
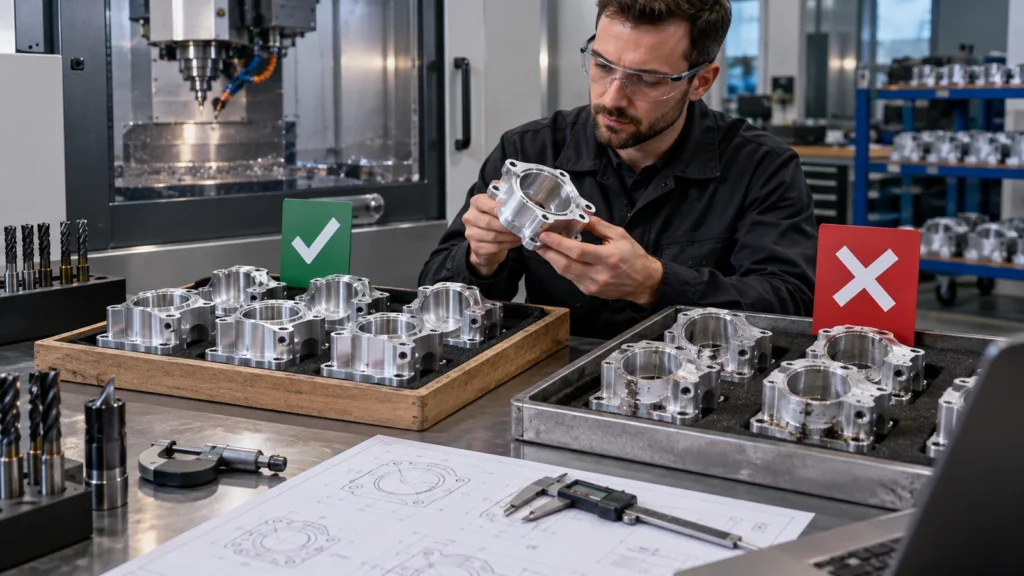 Zehn komplexe Gehäuse, die monatlich freigegeben werden, können mehr Produktionsdisziplin erfordern als ein einmaliger Auftrag über mehrere hundert einfache Abstandshalter. Definieren Sie Jahresbedarf, Bestellmenge, Freigabefrequenz, Produktlebensdauer, Revisionswahrscheinlichkeit, Mischung der Teilenummern und erforderliche Reaktionszeit. Diese Faktoren bestimmen, wie viel Rüst-Know-how bewahrt werden muss.
Klassifizieren Sie den Auftrag als Pilot-, Überbrückungs-, wiederkehrende Produktion, Ersatzversorgung oder High-Mix-Unterstützung. Jeder hat einen anderen Grund, klein zu bleiben. Dieser Grund sollte Lagerhaltung, Vorrichtungsbesitz, Prüfung und die Geschwindigkeit beeinflussen, mit der Engineering-Änderungen aufgenommen werden müssen.
Die Release-Kadenz prägt den Prozess stärker als das Jahresvolumen
Häufige kleine Releases wiederholen Rüsten, Erstmusterfreigabe, Materialhandling, Oberflächenchargen und Verwaltungsarbeit. Ein größeres Release verteilt diese Kosten, erhöht jedoch Lagerbestand und Revisionsrisiko. Käufer sollten erwartete Releases bei der Angebotsanfrage angeben, damit Lieferanten das tatsächliche Betriebsmuster kalkulieren können.
| Release-Muster | Hauptrisiko | Planungsreaktion |
|---|---|---|
| Ein Pilotlos | Ungelöste Design- und Prozessunsicherheiten | Abweichungen und Bereitschaftsmaßnahmen erfassen |
| Monatliche Wiederholungscharge | Wiederholtes Rüsten und Charge-zu-Charge-Drift | Vorrichtungen gelagert, Rüstprotokolle, Erstmusterregeln |
| Hochmix-Familie | Falsche Revision oder gemischte Komponenten | Gemeinsame Bezugsstrategie und starke Identifikation |
| Servicebedarf | Lange Lücken und veraltete Eingaben | Programme, Lehren, Material und Freigaben archivieren |
Investitionen in Vorrichtungen richtig dimensionieren
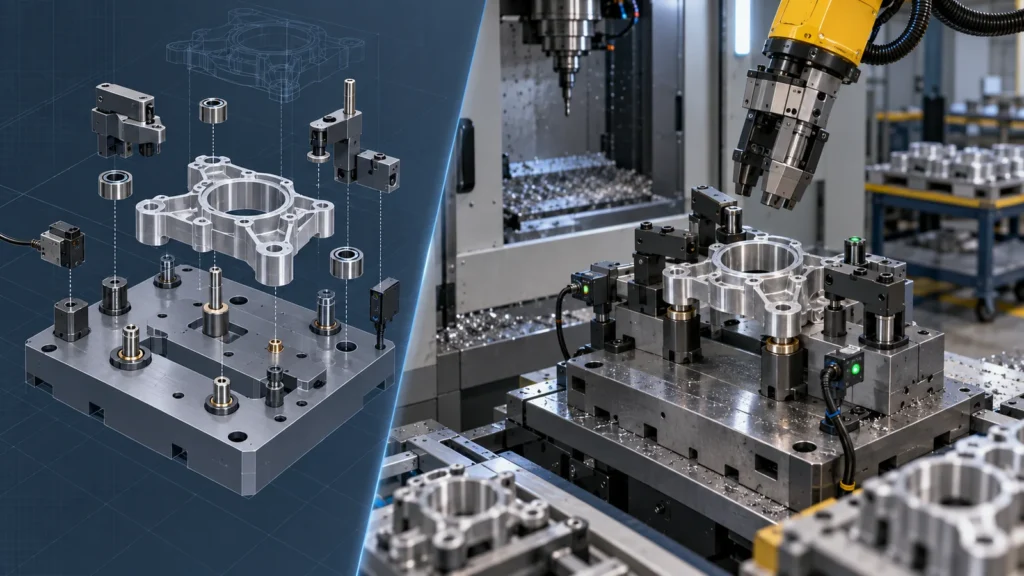 Verwenden Sie flexible Schraubstöcke und modulare Werkstückaufnahmen, solange Änderungen aktiv sind. Fügen Sie dedizierte Weichbacken, Positioniernester, Paletten oder Lehren hinzu, wenn wiederholte Rüstzeiten und Abweichungen dies rechtfertigen. Die Vorrichtung muss nicht aufwendig sein; sie muss konsistent positionieren, Schnittkräfte aufnehmen, falsches Beladen verhindern und die vorgesehene Auftragslebensdauer überstehen.
Dokumentieren Sie Eigentum, Lagerung, Wartung, Revision und Ersatz. Eine Vorrichtung, die im ersten Auftrag bezahlt wurde, hat keinen Wert, wenn sie nicht gefunden werden kann oder bei der nächsten Freigabe nicht mehr mit der neuesten Zeichnung übereinstimmt.
Für Teilefamilien kann eine gemeinsame Basis mit austauschbaren Positionierelementen die Investition verteilen und gleichzeitig die Flexibilität erhalten. Überprüfen Sie die Bezugslogik innerhalb der Familie, bevor Sie standardisieren; eine praktische gemeinsame Vorrichtung sollte keinen schlechten Bearbeitungszugang erzwingen.
Ein Qualitätsplan, der intelligent herunterskaliert
 Geringe Stückzahl beseitigt nicht das Risiko, aber sie verändert die Art und Weise, wie Kontrollen angewendet werden. Identifizieren Sie kritische Merkmale, Erstmusterprüfungen, In-Prozess-Überwachung, Endkontrolle und Aufzeichnungen. Ein vollständiger Bericht über jedes Maß für jede Freigabe kann verschwenderisch sein; keine dokumentierten Prüfungen können inakzeptabel sein.
Nutzen Sie Risiko, Prozessstabilität und Kundenanforderungen, um die Prüfung auszuwählen. Definieren Sie, wie nicht konforme Teile identifiziert, getrennt und entschieden werden. Wenn eine Charge klein genug ist, dass ein Fehler den Montageplan beeinflusst, kann schnelle Kommunikation wichtiger sein als ein komplexer statistischer Plan.
Die CNC-Qualitätskontrolle Struktur sollte konsistent bleiben, auch wenn Stichprobenprüfung und Dokumentation richtig dimensioniert sind.
Materialien und externe Prozesse können die Mindestlosgröße bestimmen
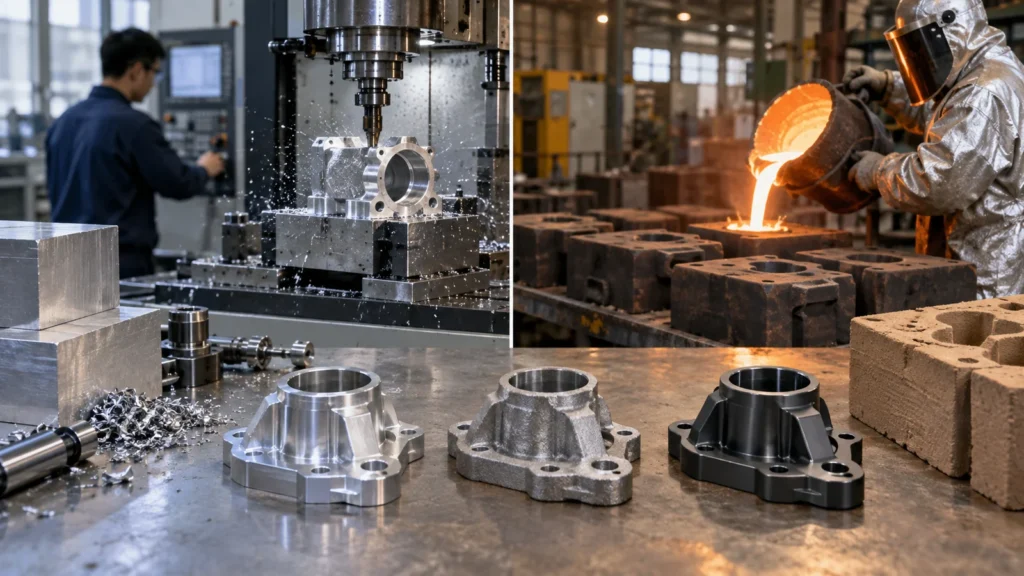 Materiallieferanten, Wärmebehandler, Eloxierer, Galvaniseure und andere Verarbeiter können Mindestgebühren oder Batch-Zeitpläne haben, die einen kleinen Auftrag dominieren. Der Kauf von exaktem Material für jede Freigabe kann Kosten und Lieferzeit erhöhen; das Halten von Beständen kann Kapitalbindung und Revisionsrisiken erzeugen.
Vereinbaren Sie, ob Material über Aufträge hinweg reserviert werden kann, wie die Rückverfolgbarkeit aufrechterhalten wird und wem ungenutzter Bestand gehört. Definieren Sie für Oberflächen Abdeckung, Farberwartungen, Gestellmarkierungen, dickenempfindliche Merkmale und Loskonsistenz. Das Mischen von Freigaben in größere Oberflächenchargen kann Kosten sparen, erfordert jedoch Identifikation und Termindisziplin.
Wiederholauftrags-Gedächtnis schaffen
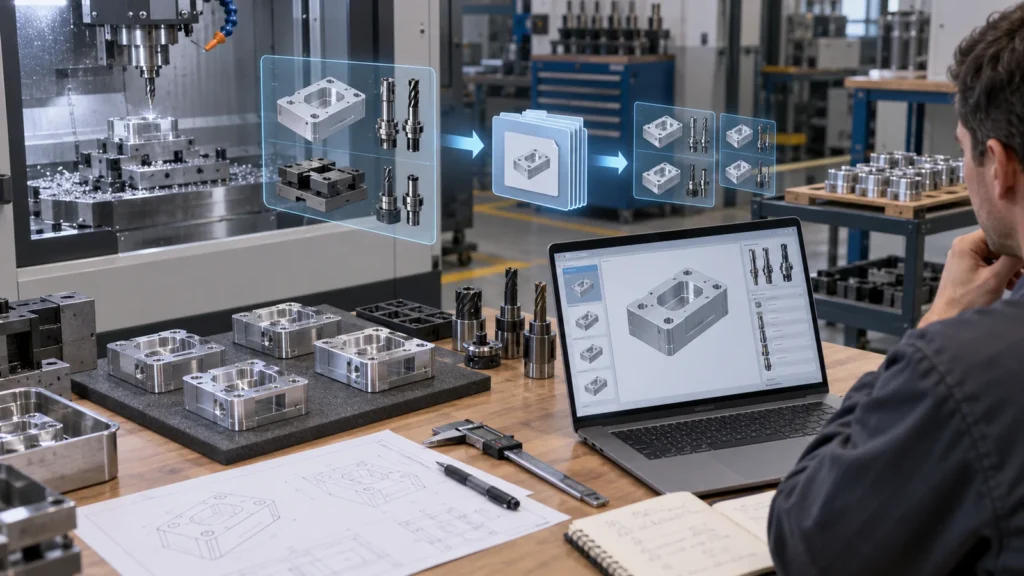 Ein Wiederholauftrag sollte mit den letzten genehmigten Fakten beginnen: Revision, Materialquelle, Programm, Werkzeuge, Vorrichtung, Rüstfotos, Messtasterroutine, Erstmusterergebnisse, Oberflächenmuster, Verpackung, Abweichungen und gewonnene Erkenntnisse. Speichern Sie dies als kontrollierten Auftragsdatensatz, anstatt sich auf individuelles Gedächtnis zu verlassen.
Vergleichen Sie vor dem Start die neue Bestellung mit dem archivierten Ablauf. Bestätigen Sie Zeichnungsrevision, Menge, Lieferrhythmus, Standards, Oberfläche, Prüfung sowie abgelaufenes Material oder abgelaufene Kalibrierungen. Kleine Änderungen können alte Vorrichtungen oder Lehren ungültig machen, selbst wenn die Teilenummer unverändert bleibt.
Erfassen Sie nach jeder Charge die tatsächliche Zykluszeit, Ausschuss, Werkzeugstandzeit, Prüfaufwand und Lieferprobleme. Dies verwandelt Wiederholung mit geringem Volumen in kontinuierliche Verbesserung statt in wiederholtes Prototyping.
Kostenhebel, die die Funktion nicht schwächen
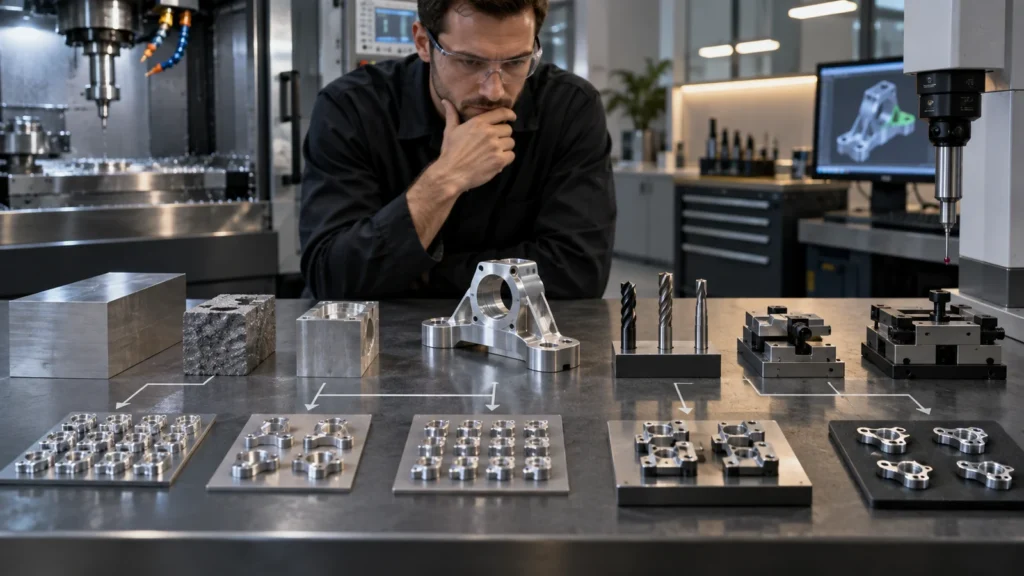
Each lever should be evaluated through the Kosten der CNC-Bearbeitung model so savings are not purchased through hidden assembly or quality risk.
Low-Volume Planning Board
 Track demand horizon, next release, frozen revision, stock status, fixture status, outside processes, critical inspection, approved deviations, packaging, and open corrective actions. Assign an owner and due date to every uncertainty. The board can be simple, but it should make restart risks visible before the purchase order arrives.
Review the board when forecasts change. An order that grows may justify dedicated fixtures or a different process; a shrinking service demand may justify stocking raw material rather than finished parts. Low volume is a moving operating condition, not a permanent label.
This planning supports the parent CNC-Prototyping und -Produktion strategy by preserving flexibility without sacrificing repeatability.
Small-Batch FAQs
Is low-volume CNC always more expensive per part?
It often carries more setup cost per unit, but total economics depend on geometry, release pattern, fixture reuse, material, finish, inspection, and the avoided tooling or inventory of another process.
Should every repeat batch receive a first article?
Some form of first-piece verification is prudent after setup. The required report and approval level depend on risk, customer requirements, changes, and process history.
Who should own dedicated fixtures?
Ownership should be explicit. Also define storage, maintenance, access, transfer rights, revision control, and disposition at program end.
Can low-volume production use prototype programs?
Yes, after review. Validate revision, setup, toolpaths, compensation, inspection, and repeatability rather than assuming a program that made one good part is production-ready.