
5軸のツールパスは3軸の段取りでは到達できない面に到達できるが、到達可能性だけではその切削が安全になるわけではない。工具先端がワークを避けていても、シャンク、ホルダー、スピンドルノーズ、または治具が壁に危険な角度で接近していることがある。だからこそ、工具の向きは実際の段取りにおいて完全なアセンブリとして検討すべきであり、色分けされた工具軸の矢印を単独で見るべきではない。.
パートプログラマーにとっての重要な判断は、固定した傾斜方向で作業をこなせるのか、それとも工具が連続的に方向を変える必要があるのかである。バイヤーや設計エンジニアにとっての関連する問いは、機能を損なわずに衝突リスクを下げる方法で、そのフィーチャーを開放したり、逃げを設けたり、寸法設定したりできるかである。本ガイドはその衝突クリアランスの問題に焦点を当てており、3軸対5軸の一般的な購入比較ではない。.
工具の全エンベロープをモデル化する
切削点だけでなく、まずカッターから始める。モデルは工具径、刃長、シャンク、ネック、ホルダー、および関連するスピンドルやアダプターの形状を表すべきである。工具アセンブリは切削部分よりはるかに太いことがある。カッターは先端でワークを避けていても、そのホルダーが接触点から数ミリ上で高い壁と干渉することがある。.
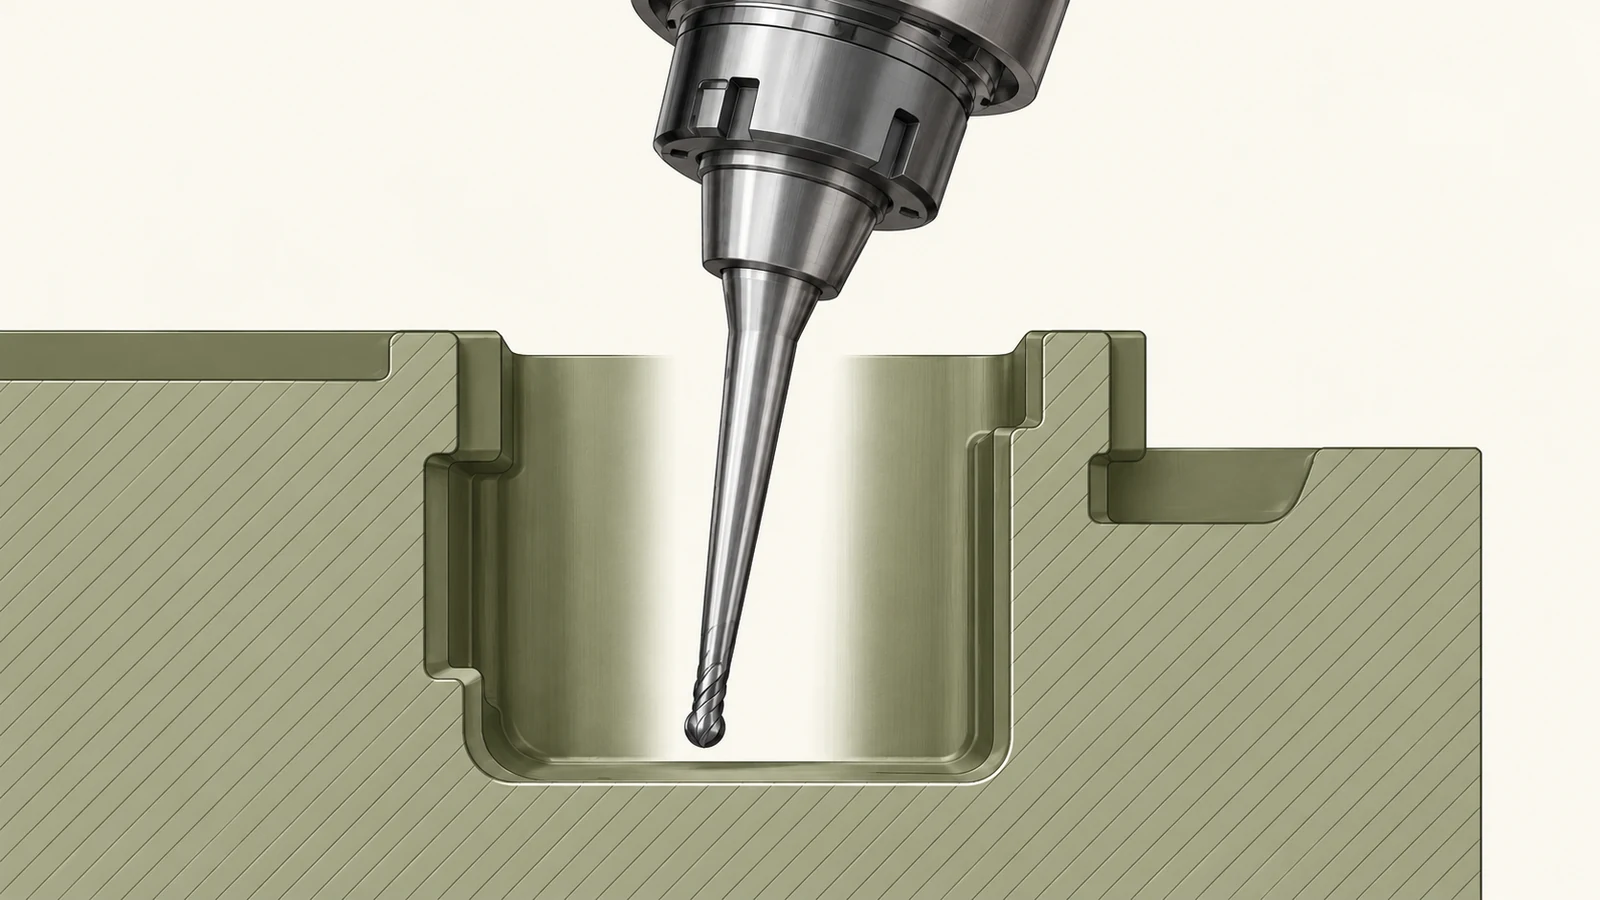
ワーク保持と機械の状況を同じ検討に含める。バイスのジョー、クランプ、トゥームストーン、プローブ、または隣接する部品が、利用可能なアプローチ方向を制限することがある。また、切削前の素材も考慮する。荒加工後には問題ないツールパスでも、より多くの材料が残っている初期の工程では衝突する可能性がある。段取り座標系と部品の向きが実際の治具と一致していなければ、衝突検討は誤った形状に基づいて行われることになる。.
工具長はトレードオフである。より長いリーチはアクセスを改善できるが、てこの作用が増し、切削がたわみや振動の影響を受けやすくなる。より短いアセンブリは剛性が高いかもしれないが、部品に遮られる。選択は工具径、突き出し量、材料、噛み込み、および要求される表面状態に依存する。「ロングリーチ」をアクセスできないフィーチャーへの無償の解決策として扱ってはならない。.
フィーチャーに対する方向を選ぶ
割り出し式3+2加工では、ワークを固定位置に傾け、その工程に対して安定した方向で工具が切削する。これにより、角度の付いた面へのアクセスが簡素化され、形状が許せば段取りの繰り返しを減らせる。連続5軸動作は切削中に工具軸を変化させる。これは複雑な曲面の追従や局所的な干渉の回避に役立つが、プログラミング、ポストプロセッシング、および検証の負担を増やす。.
重要な区別は機械の呼称ではなく、必要な動作である。カッターが十分なクリアランスを保って1つの固定傾斜で表面に到達できるなら、連続動作は不要かもしれない。表面法線が大きく変化する場合や、局所的な障害物がすべての固定アプローチを妨げる場合には、方向の変化が必要になるかもしれない。サイトの 5軸ミリング能力 は関連するプロセスの状況を説明しており、部品の形状と段取りが適切な戦略を決定する。.
パスの中で最も狭い部分で方向を評価する。進入、退出、リードイン、リンク、および後退動作は、定常的な切削区間よりも衝突しやすいことがある。主面での安全な方向は、工具がフィーチャーに安全に接近または離脱できることを証明するものではない。.
衝突点を順番に確認する
| 組立要素 | 典型的なリスク | 確認すべき事項 |
|---|---|---|
| 切削エッジ | 必要な表面に到達できず、未切削領域が残る | 接触点、工具軸、および局所的な表面角度 |
| シャンクまたはネック | 先端は干渉しないが壁面に接触する | ネック長、直径、および全経路に沿ったクリアランス |
| ホルダーまたはアダプター | 高い形状物または治具に干渉する | 最も傾斜した姿勢でのホルダー包絡範囲 |
| スピンドルノーズ | 急な傾斜時にワークに近づきすぎる | 機械固有のヘッド形状およびピボット動作 |
| 治具またはクランプ | アプローチ方向または後退方向を妨げる | リンク時の実際のクランプ配置と工具動作 |
ラピッド移動や面間の移行を含む全動作を通してこれらの要素を確認します。工作機械の回転軸が工具、ワーク、またはその両方を動かすのかを検討してください。画面上に表示される工具角度だけでは、実際の掃引体積を示すものではありません。機械の運動学とピボット位置は、軸の回転に伴ってクリアランスがどのように変化するかに影響します。.
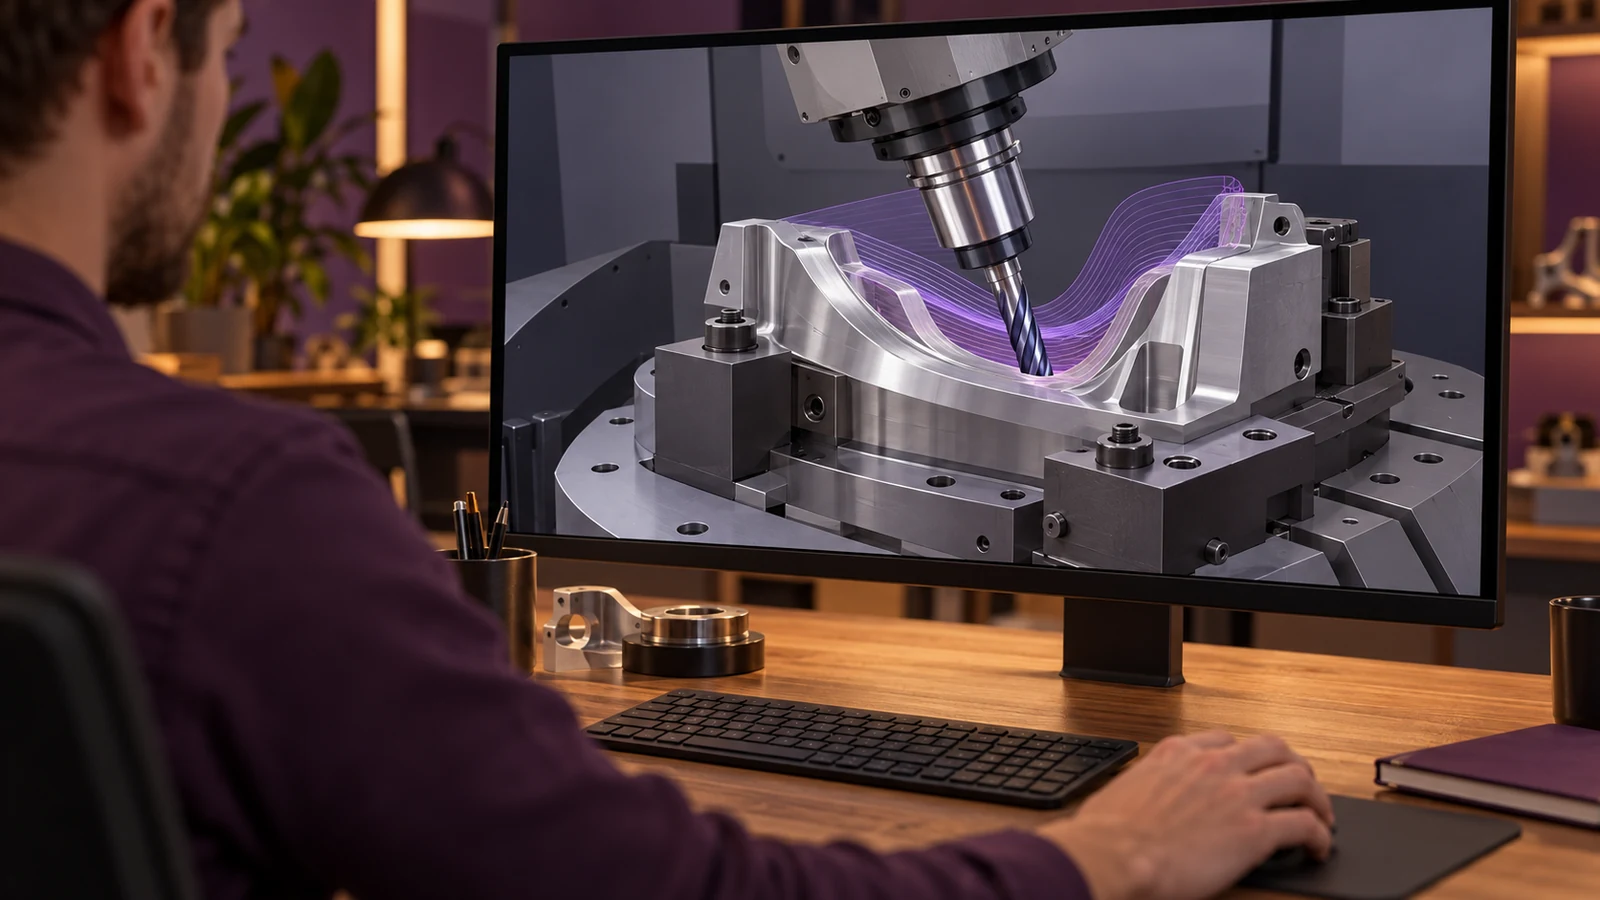
また、モデル上で正確な幾何学的交差を避けるだけの経路を受け入れるのではなく、工学的なマージンを設定してください。モデルの公差、工具の振れ、ワーク保持のばらつき、素材のばらつき、セットアップ誤差は、実際のクリアランスを減少させる可能性があります。マージンは機械と加工ごとに決定すべきであり、すべてのアセンブリに適合する単一の普遍的なクリアランス距離はありません。.
シミュレーションは保証ではなく確認として使う
シミュレーションは、モデルに実際の機械、治具、工具アセンブリ、素材、および関連する動作が含まれている場合に有用です。汎用的な機械モデルや簡略化されたホルダでは、重要な障害物を見逃す可能性があります。工具形状とホルダデータが作業に使用する工具と一致していること、およびポストプロセッサの出力がシミュレーションで使用されるものと同じ運動学を表していることを確認してください。.
ガウジ検査と衝突検査は分けて行ってください。シミュレーションでは、カッターがワークをガウジしていない一方で、ホルダがクランプに接近していることを示す場合があります。また、幾何学的な衝突がなくても、工具が計画された切削に対して剛性不足であることを示す場合もあります。これらは異なる故障モードであり、異なる検査が必要です。.
リスクがそれを正当化する場合には、工場の管理されたプルーブアウト手順を通じて最初のセットアップを検証し、危険区域の外に人員を配置してください。シミュレーションは計画の補助手段であり、機械の安全装置を迂回したり、検証されていない経路を生産条件で実行したりする許可ではありません。プルーブアウト手順は、機械メーカーの指示と工場の安全規則に従わなければなりません。.
アクセスを改善する設計入力
フィーチャへの到達が困難な場合は、可能な限り長い工具が答えであると決めつける前に設計を見直してください。アセンブリに影響を与えずにコーナー半径を大きくできますか?壁を低くする、別の面からポケットを開く、または非機能面を標準的なカッターでアクセス可能にできますか?わずかな形状変更でも、ホルダの干渉を減らし、検査を容易にすることができます。.
機械工に完全なモデル、図面のデータム、重要な面、および非接触要件や仕上げ要件を提供してください。どの面を未加工のまま維持する必要があり、どの領域がブレンドや工具半径を受け入れられるかを明示してください。部品の機能が深く狭い溝や隠れた面を必要とする場合は、その旨を明示的に伝え、設計が確定する前に製造レビューが方向性とツーリングを評価できるようにしてください。.
最後に、アクセス計画を検査に結び付けてください。傾斜したカッターで到達可能な面でも、測定が困難な場合があります。プローブのアクセス、視覚的な視線、およびデータムの移行を同じレビューで検討してください。製造上のアクセスと検証上のアクセスは関連していますが、同一ではありません。.
よくある質問
5軸加工はホルダの衝突を排除しますか?
いいえ。追加の動作によりアプローチの選択肢が増える可能性がありますが、ホルダ、スピンドル、ワークピース、および治具は依然として物理的な空間を占めます。アセンブリ全体と経路を確認する必要があります。.
3+2は連続5軸切削と同じですか?
いいえ。3+2では、ワークは切削のために固定された方向にインデックスされます。連続5軸動作では、切削中に軸の方向が変化します。どの動作が有用かは形状によって決まります。.
長い工具は常に深い形状に到達できますか?
リーチは延びる可能性がありますが、突き出し量が増えるとたわみや振動感受性が増大することがあります。工具径、切削関与、材料、仕上げ要件も考慮する必要があります。.