
銅は寸法的に安定し、電気的にも有用でありながら、加工されたエッジがちぎれたり、かすれたり、バリ状になったりして見えることがあります。そのような場合、「銅は軟らかい」というだけでは有効な診断にはなりません。バリの形成は、銅の正確なグレード、調質、エッジ形状、工具の状態、切りくず排出、そして最終形状の検査方法に依存します。きれいな結果を得るには、まずエッジがどこで変形しているのかを特定し、図面が「きれい」の意味を定義しているかどうかを確認することから始まります。.
本ガイドは、加工された銅におけるバリとエッジのちぎれに焦点を当てており、一般的な銅グレードの選定や広範なプロセスの概要を扱うものではありません。エンジニアや購買担当者が、切削上の問題と不明確な合否要件とを実務的に切り分け、複数の変数を一度に変えることなく是正試験を選択できるようにするものです。.
まずエッジの状態を特定する
“「バリ」という言葉は、いくつかの異なる結果を表します。出口エッジの薄い箔状のリップ、圧延されたきのこ状のエッジ、スロット交差部の隆起した尾根、薄肉部のざらついた表面は、同じ原因を示すものではありません。一定の照明下で部品を撮影し、その状態が現れる形状、切削方向、工程を記録してください。検査前に部品のバリ取りが行われている場合は、加工ままのサンプルを保管してください。そうでなければ、切れ刃を診断するために必要な証拠が失われてしまいます。.
また、公称境界を超えて押し出された材料と、境界の内側に残されたちぎれた表面とを区別してください。突出したリップは、管理されたエッジブレイクで除去できる場合があります。ちぎれた面やかすれた面は、リップを除去した後でも、接触、導電性、シール性、外観に影響を及ぼす可能性があります。部品に小さなクロス穴や交差する通路がある場合は、入口と出口の両方のエッジを検査してください。片側をきれいにする工具が、反対側の開口部に材料を押し込むことがあります。.
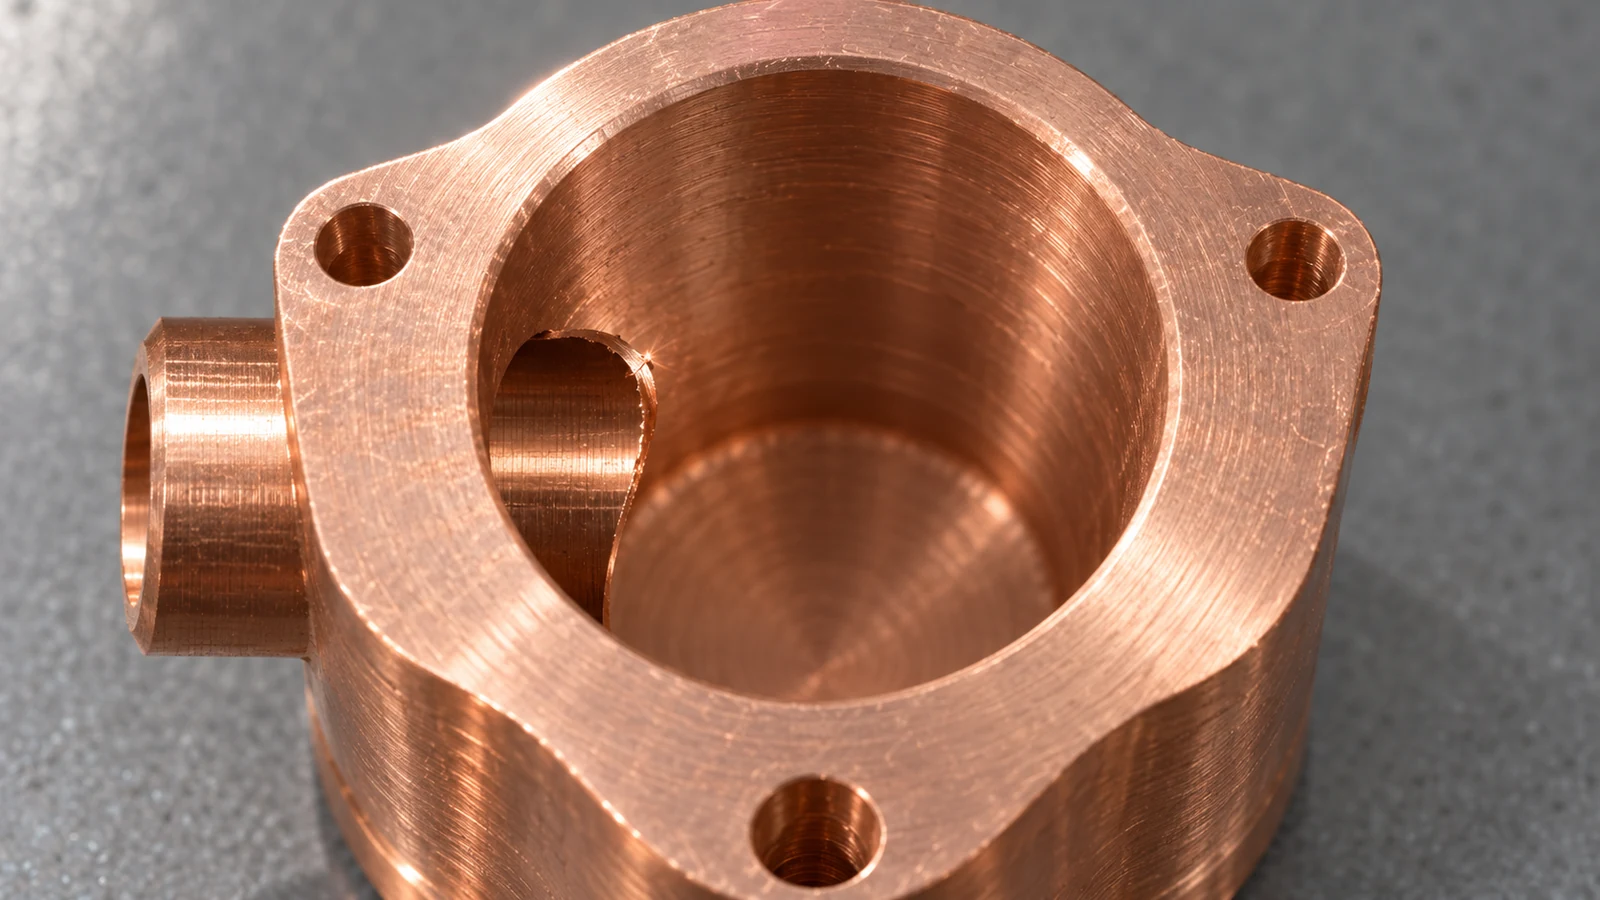
最後に、その状態が同じ位置で繰り返されるかどうかを確認してください。すべての部品で工具の出口に沿ってバリが生じる場合は、安定したプロセス機構を示唆します。部品間で位置が変わる欠陥は、代わりに切れ刃の鋭さの変化、切りくずの詰まり、ワーク保持、または一貫性のない手仕上げを示している可能性があります。.
銅がきれいにせん断されずにちぎれる理由
多くの銅グレードは延性があります。切れ刃が鈍いと、エッジは材料を分離する前に押し付けたり引きずったりすることがあります。これにより構成刃先やかすれた表面が生じ、最終的な破断でシャープなエッジではなくリップが残ることがあります。鋭く適切な工具と安定した切削は重要ですが、対策は単に速度を上げることではありません。切り込み量、工具形状、潤滑戦略、剛性が相互に作用し、適切な試験はグレードと形状によって異なります。.

薄肉部は、工具が抜ける際に材料がたわむ可能性があるため、特に脆弱です。長いオーバーハング、弱い支持、または最終パスまで狭いウェブを残す切削は、名目上きれいなせん断作用を曲げやちぎれに変えてしまうことがあります。クロス穴やスロットは断続切削を生み、工具が繰り返し進入・退出する一方で、切りくずが交差部に閉じ込められることがあります。また、 CNCフライス加工, を必要とする部品では、すべてのバリを手仕上げの問題として扱うのではなく、工具経路と部品の向きを併せて検討すべきです。.
材料の状態も重要です。「銅」は、被削性や変形挙動の異なるさまざまなグレードや調質を指すことがあります。ある素材状態で実証されたプロセスを、別の状態に自動的に流用すべきではありません。材料の呼称と供給状態を確認してから、材料の置き換えかもしれないものを切削調整で補おうとするべきです。.
バリをそれを生じさせた工程まで遡る
フィーチャーマップから始めます。各バリについて、工具の進入時、工具の退出時、スロット端、ドリル貫通時、または交差するフィーチャーのいずれで形成されるかを記録します。次に、各工程の前後で部品を比較します。これにより、バリを生成する工程と、バリを折り曲げたり隠したりするだけの後続工程とを切り分けられます。.
| 観察された状態 | 調査すべき推定メカニズム | 有用な初期チェック |
|---|---|---|
| 一貫した退出エッジにおける薄いリップ | 分離前に材料が押し出されている | 工具の切れ味、退出時の支持、切削方向 |
| クロスホール周囲のぎざぎざしたエッジ | 断続的な貫通または切りくずの詰まり | 交差する工程の順序と切りくずの排出経路 |
| 広い加工面のスミア | こすれ、構成刃先、または不安定な切りくず生成 | 工具状態と、プログラムされた噛み込みで切削がこすれているかどうか |
| バッチ全体でのバリ高さのばらつき | 工具刃先の変化、素材状態、または治具の支持 | 工具寿命のポイント、材料ロット、クランプの再現性 |
合否要件に適した倍率を使用し、指先だけで判断しないこと。触感では大きなバリを検出できても、小さな巻き込みエッジと破断面を確実に区別したり、機能エッジが無傷であることを確認したりすることはできません。部品に電気接点面やシール座がある場合は、その機能領域を非重要なハンドリングエッジとは別に検査してください。.
二次的なバリ取り工程を追加する前に、切削順序を確認してください。ドリル穴の後にクロス穴を加工すると、逆の順序とは異なる交差部が残る場合があります。仕上げパスで目に見えるバリが除去されても、通路内に緩い破片が残っていれば、部品は組立や清浄度の期待に依然として適合しない可能性があります。各チェックポイントで順序、工具、部品の状態を記録してください。.
管理された是正試験を計画する
証拠に合致する変数を1つ選んでください。貫通時にエッジが一貫して押し出される場合は、改訂した出口戦略または支持条件を試してください。表面が面全体にわたってなすり付けられている場合は、プログラム全体を変更する前に切れ刃と切りくず生成を検査してください。切りくずが交差部に詰まっている場合は、工程順序と排出アクセスを評価してください。試験を解釈できるよう、素材グレード、治具、検査方法、および残りのパラメータを一定に保ってください。.
脆弱なエッジの場合、別の仕上げパスは、必要なコーナーを丸めたり嵌合を変えたりすることなく、規定量の材料を除去する場合にのみ有効です。「すべてのエッジをバリ取り」では、シールエッジ、軸受ショルダー、狭い接触部、圧入リードインには不十分です。これらの特徴には、局部寸法、詳細図、または明示的なノンブレイク条件が必要な場合があります。非重要なエッジに均一なエッジブレイクが適切な場合は、許容される形状と検査境界を図面注記に明記してください。.
変更が外観を改善しても機能寸法がずれる場合、それは成功した修正ではありません。エッジの結果を、部品のデータム方式、嵌合形状、および加工後の仕上げ工程と比較してください。銅は下流でめっきやその他の仕上げが施される場合もあります。コーティングや仕上げ工程が目視状態を変える可能性があるため、エッジをその工程の前と後のどちらで評価するかを明記してください。.
エッジ要件を検査可能にする
エンジニアリング、購買、検査には共通の合否基準が必要です。どのエッジが機能エッジで、どれが安全またはハンドリング用エッジで、どれが非重要かを特定してください。各重要エッジについて、許容されるバリまたはエッジブレイク条件を測定可能または明確に判断できる形で定義してください。除去量が嵌合面や通路に影響する場合に「鋭利なエッジを除去」に頼ることは避けてください。.
購買向けには、材料グレードと調質、重要エッジを特定した図面、およびめっきや洗浄後に適用される要件を提供してください。 銅材料情報 はグレード固有の議論の枠組みに役立ちますが、特定の部品を合格とする権限は図面と合意された検査方法にあります。供給された素材が指定条件と異なる場合は、工程レシピを変更する前にそれを解決してください。.
優れた是正記録には、欠陥の位置、推定メカニズム、選択したパラメータ、サンプルサイズ、検査方法、および変更が寸法や下流工程に影響するかどうかが記録されます。その記録があれば、部品が「ざらついて見えた」という曖昧なメモに頼るよりも、後の工具寿命や材料ロットの調査がはるかに迅速になります。“
よくある質問
大きなバリは常に銅グレードが間違っていることを意味しますか?
いいえ。工具摩耗、エッジ支持、切りくず排出、および工程順序はすべてバリ形成を変える可能性があります。材料の呼称と状態を確認し、素材が原因だと結論付ける前に切削プロセスを検査してください。.
手作業のバリ取りで銅のエッジ破断を解決できますか?
許容されるバリを除去することはできますが、なすり付け面、損傷した接触エッジ、または通路内の緩い切りくずを説明したり、必ずしも修復したりするものではありません。許容されるエッジ条件を定義し、仕上げ後に機能特徴を検証してください。.
すべての銅エッジに同じエッジブレイクを施すべきですか?
いいえ。均一な指示が適切なのは、同じ機能とリスクを共有するエッジのみです。シール面、位置決め用ショルダー、小さなポート、接触エッジには、それぞれ固有の要件や材料除去からの保護が必要となる場合があります。.
バリが部品ごとにばらつく場合、最初に何を確認すべきですか?
工具の状態と工具寿命位置、素材ロットと調質、ワーク保持の支持、および正確な工程順序を比較してください。また、検査がバッチ全体で同じ照明、倍率、合否定義を使用していることを確認してください。.