
Este guia organiza o trabalho de baixo volume em torno da cadência de liberação, em vez de uma faixa de quantidade universal. Ele mostra como escolher dispositivos de fixação, inspeção, estoque e controles de fornecedores para construções piloto, lotes pequenos recorrentes, peças de reposição e programas de alta variedade.
Defina Baixo Volume pelo Padrão Operacional
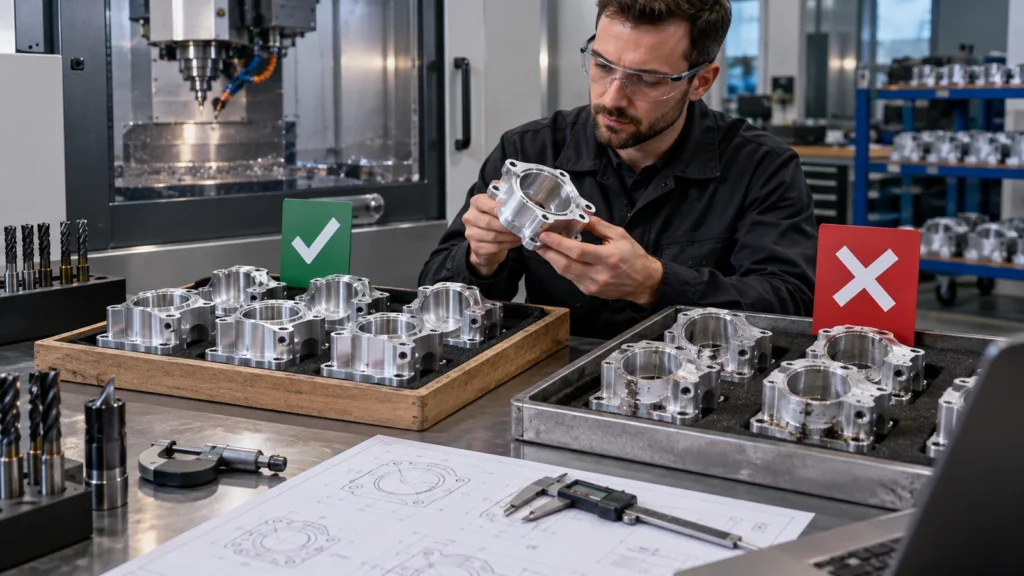 Dez carcaças complexas liberadas todos os meses podem exigir mais disciplina de produção do que um pedido único de várias centenas de espaçadores simples. Defina a demanda anual, a quantidade do pedido, a frequência de liberação, a vida útil do produto, a probabilidade de revisão, a variedade de números de peça e o tempo de resposta necessário. Esses fatores determinam quanto conhecimento de setup deve ser preservado.
Classifique o pedido como piloto, ponte, produção recorrente, fornecimento de reposição ou suporte de alta variedade. Cada um tem um motivo diferente para permanecer pequeno. Esse motivo deve influenciar o estoque, a propriedade dos dispositivos de fixação, a inspeção e a rapidez com que as mudanças de engenharia devem ser absorvidas.
A Cadência de Liberação Molda o Processo Mais do Que o Volume Anual
Liberações pequenas e frequentes repetem setup, aprovação da primeira peça, movimentação de material, formação de lotes de acabamento e trabalho administrativo. Uma liberação maior dilui esses custos, mas aumenta o estoque e a exposição a revisões. Os compradores devem fornecer as liberações previstas durante a cotação para que os fornecedores possam precificar o padrão operacional real.
| Padrão de liberação | Risco principal | Resposta de planejamento |
|---|---|---|
| Um lote-piloto | Aprendizado de projeto e processo não resolvido | Registrar desvios e ações de prontidão |
| Lote de repetição mensal | Setup repetido e deriva entre lotes | Dispositivos armazenados, registros de setup, regras de primeira peça |
| Família de alta variedade | Revisão errada ou componentes misturados | Estratégia de datum comum e identificação robusta |
| Demanda de serviço | Longos intervalos e insumos obsoletos | Arquivar programas, medidores, material e aprovações |
Dimensionar o Investimento em Dispositivos de Fixação
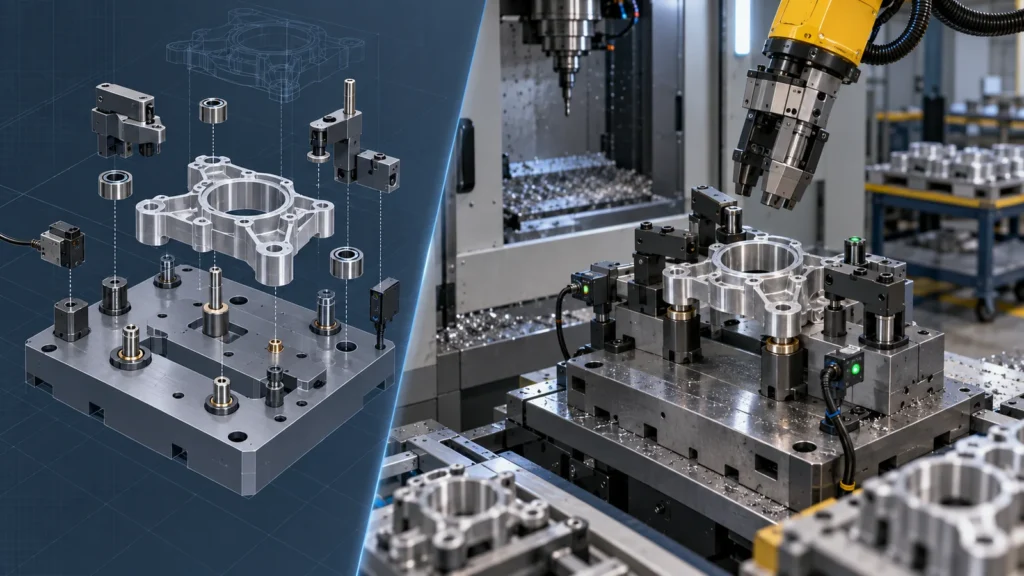 Use morsas flexíveis e fixação modular enquanto as revisões estiverem ativas. Adicione mordentes macios dedicados, ninhos de localização, paletes ou gabaritos de medição quando o tempo de setup repetido e a variação justificarem. O dispositivo de fixação não precisa ser elaborado; precisa localizar de forma consistente, suportar as forças de corte, impedir o carregamento incorreto e sobreviver à vida útil prevista do pedido.
Documente a propriedade, o armazenamento, a manutenção, a revisão e a substituição. Um dispositivo de fixação pago no primeiro pedido não tem valor se não puder ser encontrado ou se não corresponder mais ao desenho mais recente na próxima liberação.
Para famílias de peças, uma base comum com localizadores intercambiáveis pode diluir o investimento, preservando a flexibilidade. Revise a lógica de datum em toda a família antes de padronizar; um dispositivo de fixação comum conveniente não deve forçar um acesso de usinagem ruim.
Um Plano de Qualidade Que Reduz Inteligentemente
 Baixa quantidade não elimina o risco, mas altera como os controles são aplicados. Identifique características críticas, verificações da primeira peça, monitoramento em processo, inspeção final e registros. Um relatório completo de cada dimensão para cada liberação pode ser desperdício; nenhuma verificação documentada pode ser inaceitável.
Use risco, estabilidade do processo e requisitos do cliente para selecionar a inspeção. Defina como peças não conformes são identificadas, segregadas e destinadas. Se um lote for pequeno o suficiente para que uma falha afete o cronograma de montagem, a comunicação rápida pode importar mais do que um plano estatístico complexo.
A Controle de qualidade CNC estrutura deve permanecer consistente mesmo quando a amostragem e a documentação forem dimensionadas adequadamente.
Materiais e Processos Externos Podem Definir o Lote Mínimo
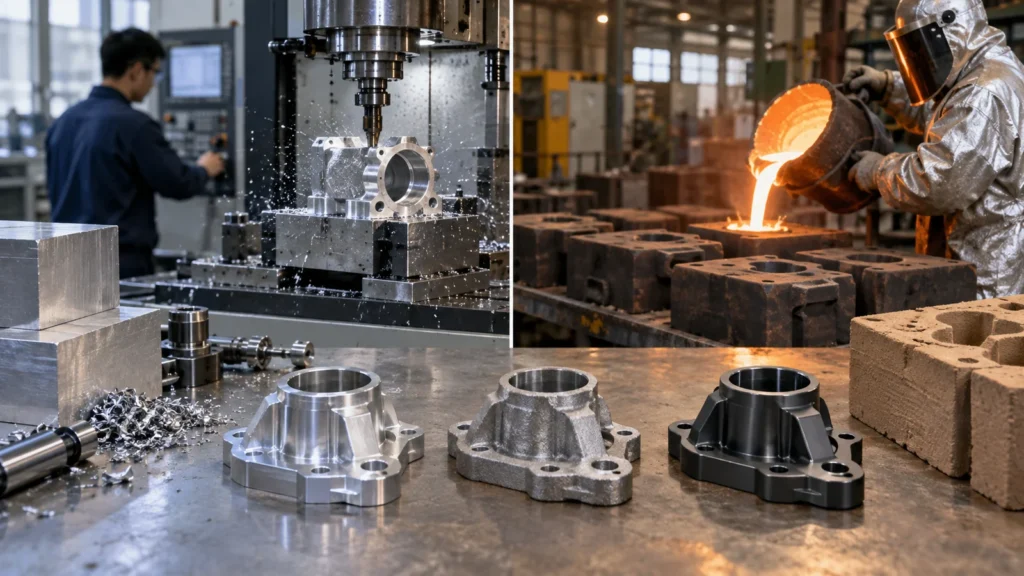 Fornecedores de material, empresas de tratamento térmico, anodizadores, galvanizadores e outros processadores podem ter cobranças mínimas ou cronogramas de lote que dominam um pedido pequeno. Comprar o material exato para cada liberação pode aumentar o custo e o prazo de entrega; manter estoque pode criar exposição de caixa e de revisão.
Acorde se o material pode ser reservado entre pedidos, como a rastreabilidade é mantida e quem é o proprietário do estoque não utilizado. Para acabamentos, defina mascaramento, expectativas de cor, marcas de suporte, características sensíveis à espessura e consistência de lote. Misturar liberações em lotes de acabamento maiores pode economizar custo, mas exige identificação e disciplina de cronograma.
Criar Memória de Pedidos Repetidos
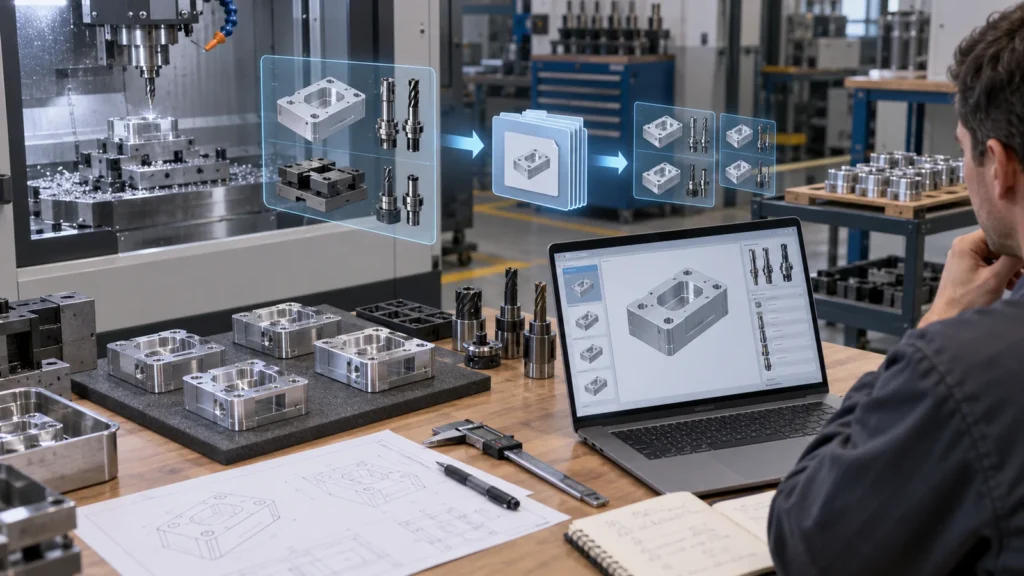 Um pedido repetido deve começar com os últimos fatos aprovados: revisão, fonte de material, programa, ferramentas, dispositivo de fixação, fotos de setup, rotina de apalpador, resultados da primeira peça, amostra de acabamento, embalagem, desvios e lições aprendidas. Armazene isso como um registro de trabalho controlado, em vez de depender da memória individual.
Antes do lançamento, compare a nova ordem de compra com a rota arquivada. Confirme a revisão do desenho, quantidade, cadência de entrega, normas, acabamento, inspeção e qualquer material vencido ou calibração. Pequenas mudanças podem invalidar dispositivos de fixação ou gabaritos antigos, mesmo quando o número da peça permanece inalterado.
Registre o ciclo real, refugo, vida útil da ferramenta, esforço de inspeção e problemas de entrega após cada lote. Isso transforma a repetição de baixo volume em melhoria contínua, em vez de prototipagem repetida.
Alavancas de Custo Que Não Enfraquecem a Função
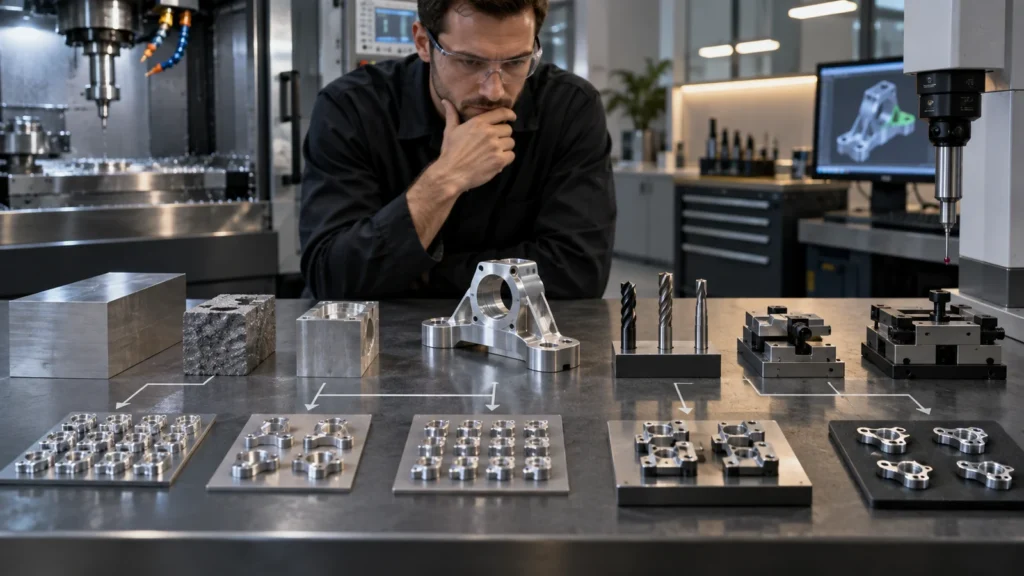
Cada alavanca deve ser avaliada por meio do custo da usinagem CNC modelo, para que as economias não sejam obtidas às custas de riscos ocultos de montagem ou qualidade.
Painel de Planejamento de Baixo Volume
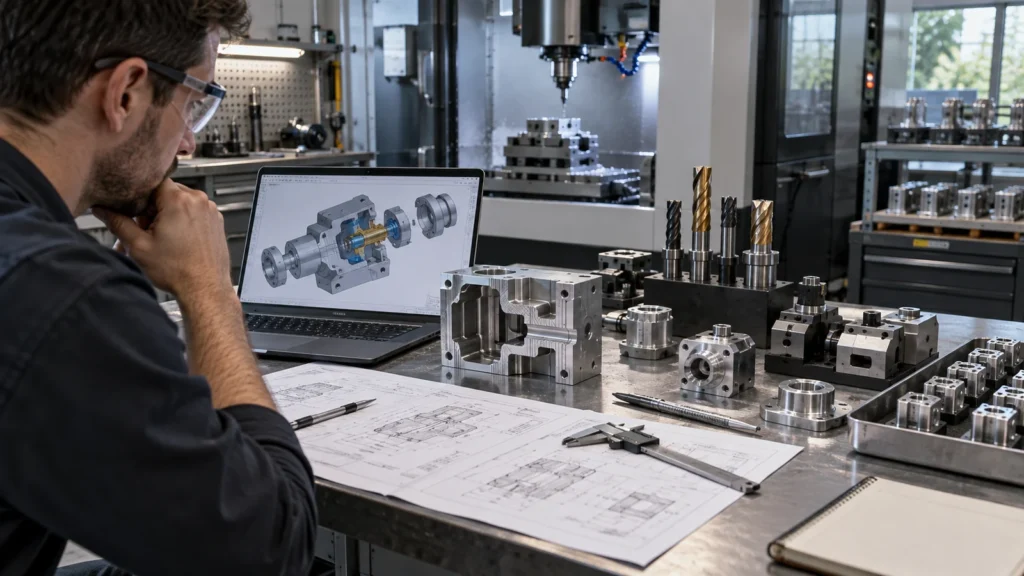 Acompanhe o horizonte de demanda, a próxima liberação, a revisão congelada, o status do estoque, o status dos dispositivos, os processos externos, a inspeção crítica, os desvios aprovados, a embalagem e as ações corretivas abertas. Atribua um responsável e um prazo a cada incerteza. O painel pode ser simples, mas deve tornar visíveis os riscos de reinício antes que a ordem de compra chegue.
Revise o painel quando as previsões mudarem. Um pedido que cresce pode justificar dispositivos dedicados ou um processo diferente; uma demanda de serviço em queda pode justificar estocar matéria-prima em vez de peças acabadas. Baixo volume é uma condição operacional em movimento, não um rótulo permanente.
Esse planejamento apoia a estratégia principal de prototipagem e produção CNC preservando a flexibilidade sem sacrificar a repetibilidade.
Perguntas Frequentes sobre Pequenos Lotes
O CNC de baixo volume é sempre mais caro por peça?
Ele costuma ter mais custo de setup por unidade, mas a economia total depende da geometria, do padrão de liberação, da reutilização de dispositivos, do material, do acabamento, da inspeção e da ferramentaria ou do estoque evitados de outro processo.
Todo lote repetido deve receber um primeiro artigo?
Alguma forma de verificação da primeira peça é prudente após o setup. O relatório exigido e o nível de aprovação dependem do risco, dos requisitos do cliente, das mudanças e do histórico do processo.
Quem deve ser o proprietário dos dispositivos dedicados?
A propriedade deve ser explícita. Também defina armazenamento, manutenção, acesso, direitos de transferência, controle de revisão e destinação ao final do programa.
A produção de baixo volume pode usar programas de protótipo?
Sim, após revisão. Valide a revisão, a configuração, as trajetórias de ferramenta, a compensação, a inspeção e a repetibilidade, em vez de assumir que um programa que produziu uma peça boa está pronto para produção.