
本ガイドは、機械能力ではなくアライメント安定性から始まります。加工されたマウントが光学システムであるかのように装うことなく、調整の割り当て、インターフェースの選択、応力の制御、および光機械部品の検証方法を示します。.
アライメントバジェットから始める
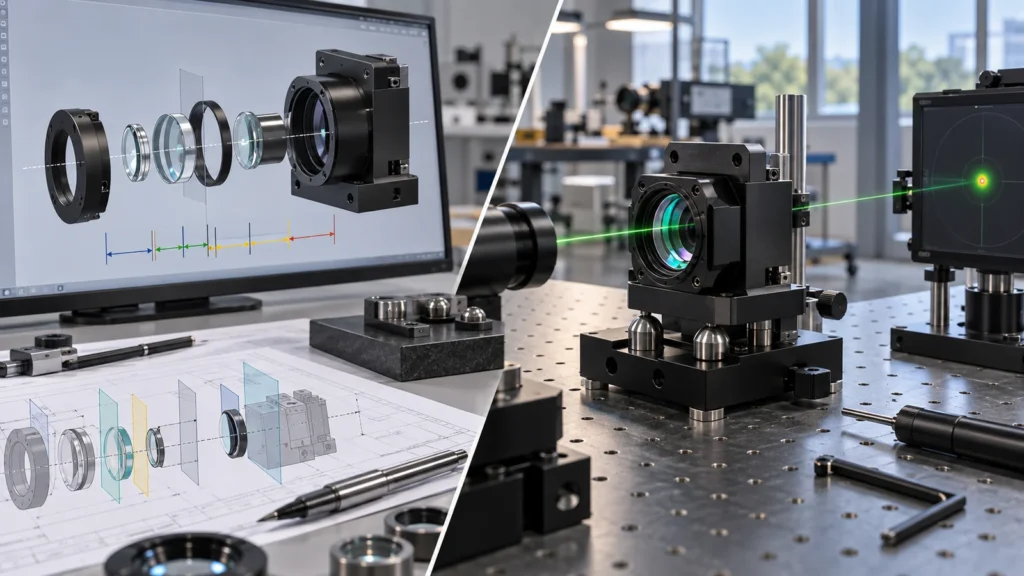 許容光学誤差を、光学部品の製造、マウント形状、調整範囲、組立、温度、振動、および長期安定性の間で配分します。これにより、1 つの加工径がシステム要件の非現実的な割合を負担することを防ぎます。
何を固定し、何を調整可能にするかを決定します。精密ボアは光学部品を中心合わせし、軸方向の焦点はショルダー、スペーサー、ねじ、またはシムによって設定されます。キネマティック要素またはフレクシャ要素は、光学部品を過拘束することなく位置を制御できます。調整は、予想される変動を吸収するのに十分な範囲を持ちながら、サービスに十分な分解能とロック安定性を備えるべきです。.
光学的応力を伴わない拘束
 光学素子を強く締め付けすぎると、変形したり、性能を変化させる応力が生じたりする可能性があります。保持力が不十分だと、振動や温度変化の下で位置ずれが生じることがあります。マウントは光学素子を位置決めし、制御された予圧を与え、材料の膨張に対応し、脆弱なエッジへの点荷重を避ける必要があります。
ねじ、止め輪、接着剤、フレクシャ、パッド、ばね要素は、それぞれ異なる組立挙動を生み出します。接触形状とトルクまたは予圧戦略を定義してください。光学素子とハウジングの膨張率が異なる場合、きつい機械加工フィットを唯一の解決策として使用することは避けてください。.
機械的データムを光軸に接続する
図面には、器具内でマウントを位置決めする面、ボア、コーン、または穴パターンと、光学素子を位置決めするフィーチャを示す必要があります。これらのグループが無関係な段取りで加工されると、公差スタックとデータム復元によってアライメントがずれる可能性があります。.
機能的な関係を記述する幾何公差を使用してください。軸と取付面、光学素子座と基準ボア、穴パターンと光学中心、またはミラー平面とキネマティック接触などです。可能な場合は重要なフィーチャを共通の段取りで維持しますが、ワーク保持が薄いリングやフレクシャを変形させないことを検証してください。.
The 光学ハウジング加工 ページは関連する商業的要件をサポートしています。本ガイドはアライメントの論理に焦点を当てています。.
熱安定性は材料の組み合わせから始まる
 アルミニウム、ステンレス鋼、チタン、低膨張合金、ポリマー、ガラス、接着剤はそれぞれ異なる膨張をします。室温で位置合わせされたマウントでも、動作範囲全体で焦点がずれたり、光学素子が傾いたり、クランプ応力が増加したりする可能性があります。マウント単体ではなく、スタック全体を考慮してください。
材料選択は、膨張、剛性、質量、導電性、加工性、腐食、磁気挙動、コストのバランスを取ります。低膨張材料は、質量、熱勾配、または不適合な接触を追加する場合、自動的に最良とは限りません。アサーマル設計は、材料だけでなく、形状とコンプライアント拘束を使用することがあります。.
加工と仕上げがマウントを動かすことがある
 薄いリング、分割クランプ、フレクシャ、深いポケットのあるベースは、材料除去後に緩和したり、ワーク保持下で形状が変化したりする可能性があります。バランスの取れた粗加工、安定した素材、制御されたクランプ、部品が落ち着いた後の最終パスを計画してください。指定された自由状態または拘束状態で測定してください。
熱処理、陽極酸化、めっき、ブラスト、または黒色化は、表面を変化させ、応力を解放することがあります。組立に入る状態で重要な形状を検査してください。光学素子座を取扱い損傷や仕上げの盛り上がりから保護してください。.
黒色表面、マスク、迷光
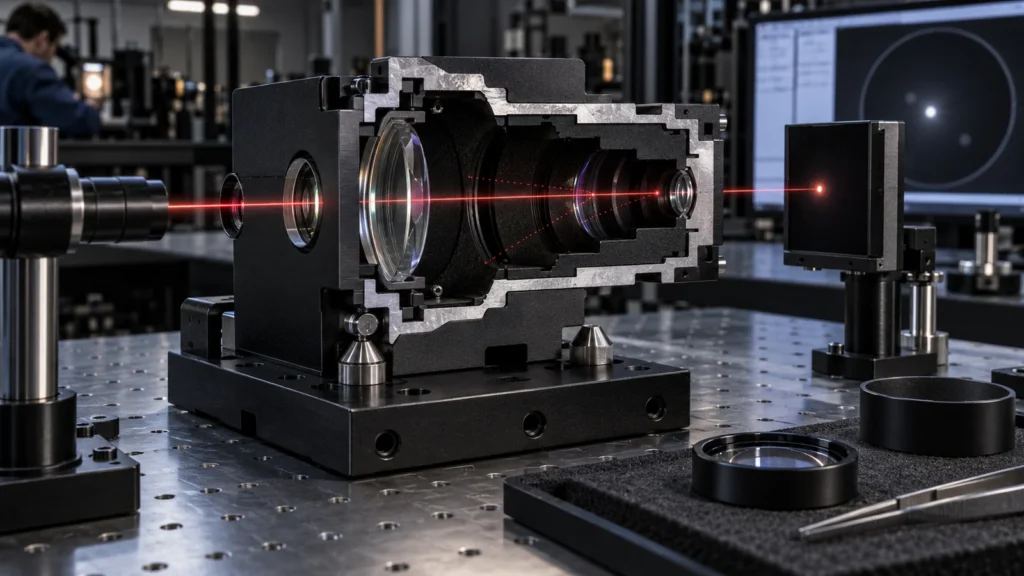 黒い外観は光学性能を完全に定義するものではありません。表面テクスチャ、コーティングの種類、波長、視野角、清浄度、内部形状が反射と迷光に影響します。一般的な「つや消し黒」を要求するのではなく、承認された仕上げとゾーンを指定してください。
必要に応じて、軸受フィット、ねじ、接地接点、精密座、または接着領域をマスクしてください。仕上げ厚さは止め輪の挙動と光学素子のセンタリングを変化させることがあります。 表面仕上げオプション を光学的、機械的、環境的要件とともに検討してください。.
機械計測と光学検証は異なる問いに答える
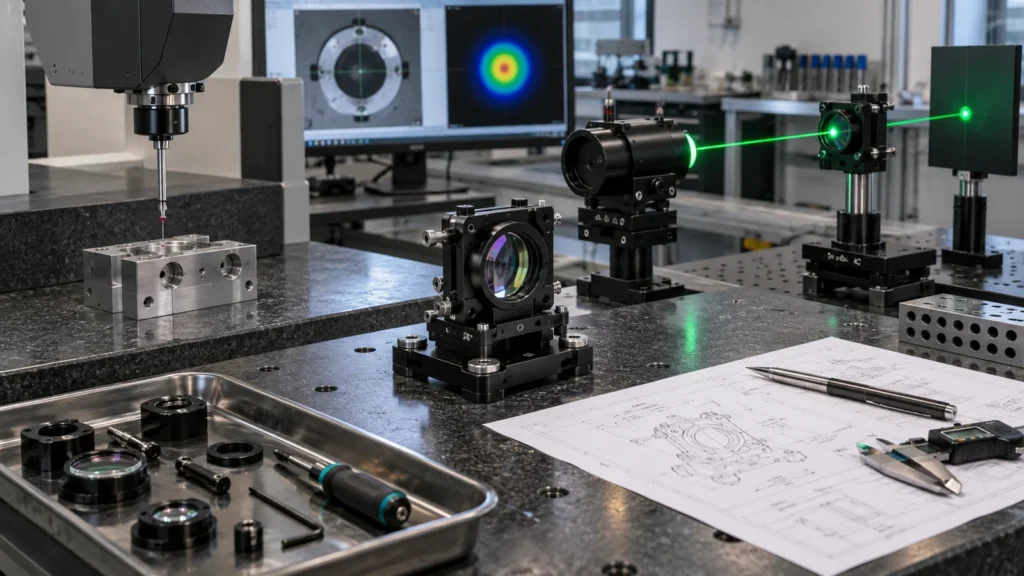 CMM、ボア、高さ、真円度、表面測定は機械図面を検証できる。それらは必ずしも波面、ビーム位置、焦点、または組立後の安定性を証明するものではない。検証計画は、システム性能がそれを必要とする場合、機械的結果を光学アライメントまたは機能試験に結び付けるべきである。.
オプトメカニカルRFQチェックリスト
This is the optical-system extension of the parent CNC機械加工の用途 topic.
Optical-Mount FAQs
Not automatically. Clearance, centering method, preload, thermal expansion, and edge sensitivity must be considered. A tight fit can stress the optic.
Can black anodizing be used on every optical mount?
Suitability depends on alloy, wavelength, vacuum or cleanliness needs, wear, masking, and appearance. Specify system requirements rather than only color.
Does CMM inspection prove optical alignment?
It proves defined mechanical geometry. Optical alignment also depends on the optic, assembly, preload, adjustment, and environment, so a system-level test may be needed.