
Esta guía comienza con la estabilidad de la alineación en lugar de la capacidad de la máquina. Muestra cómo asignar el ajuste, seleccionar las interfaces, controlar la tensión y verificar un componente optomecánico sin pretender que el montaje mecanizado sea el sistema óptico.
Comience con un presupuesto de alineación
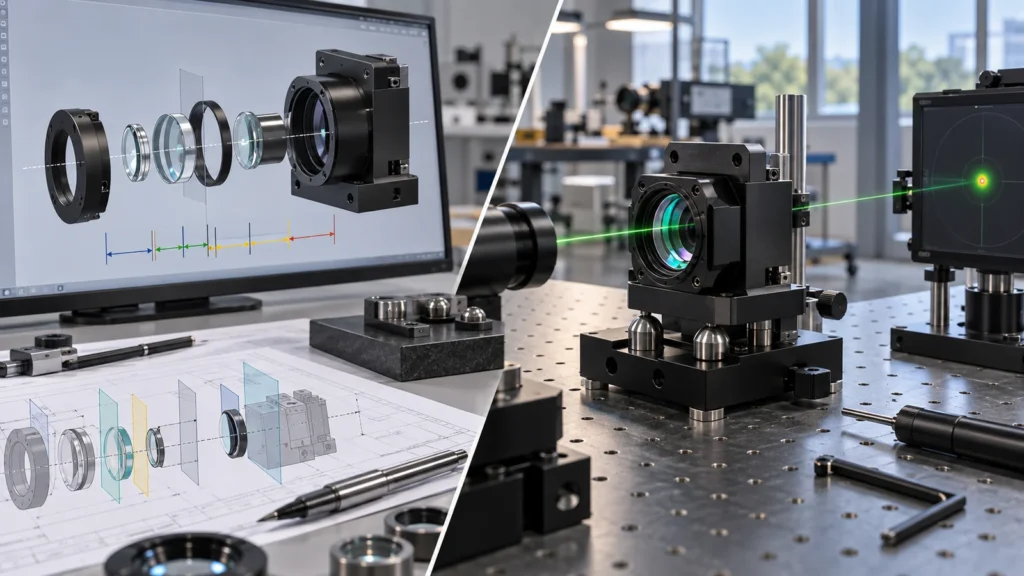 Divida el error óptico admisible entre la fabricación de la óptica, la geometría del montaje, el rango de ajuste, el ensamblaje, la temperatura, la vibración y la estabilidad a largo plazo. Esto evita que un diámetro mecanizado reciba una cuota poco realista del requisito del sistema.
Decida qué está fijo y qué es ajustable. Un taladro de precisión puede centrar una óptica, mientras que el enfoque axial se establece mediante un hombro, un espaciador, una rosca o una calza. Los elementos cinemáticos o de flexión pueden controlar la posición sin restringir en exceso la óptica. El ajuste debe tener suficiente rango para absorber la variación esperada, pero suficiente resolución y estabilidad de bloqueo para el servicio.
Restricción sin tensión óptica
 Fijar una óptica con demasiada fuerza puede deformarla o crear tensión que altere su rendimiento. Una retención demasiado débil puede permitir desplazamientos por vibración o temperatura. El montaje debe posicionar la óptica, proporcionar una precarga controlada, absorber la expansión de los materiales y evitar cargas puntuales en bordes vulnerables.
Las roscas, anillos de retención, adhesivos, flexuras, almohadillas y elementos elásticos generan cada uno un comportamiento de ensamblaje diferente. Defina la geometría de contacto y la estrategia de par de apriete o precarga. Evite usar un ajuste mecanizado estrecho como única solución cuando la óptica y la carcasa se expanden de forma diferente.
Conectar los datos mecánicos al eje óptico
El plano debe mostrar qué cara, taladro, cono o patrón de agujeros posiciona el montaje en el instrumento y qué características posicionan la óptica. Si esos grupos se mecanizan en configuraciones no relacionadas, la acumulación de tolerancias y la recuperación de datos pueden desplazar la alineación.
Utilice controles geométricos que describan relaciones funcionales: eje respecto a la cara de montaje, asiento de la óptica respecto al taladro de referencia, patrón de agujeros respecto al centro óptico o plano de espejo respecto a los contactos cinemáticos. Mantenga las características críticas en una configuración común cuando sea factible, pero verifique que el amarre no deforme anillos delgados o flexuras.
El mecanizado de carcasas ópticas la página admite requisitos comerciales relacionados; esta guía se centra en la lógica de alineación.
La estabilidad térmica comienza con los pares de materiales
 El aluminio, el acero inoxidable, el titanio, las aleaciones de baja expansión, los polímeros, el vidrio y los adhesivos se expanden de forma diferente. Un montaje que se alinea a temperatura ambiente puede desplazar el enfoque, inclinar una óptica o aumentar la tensión de fijación en todo el rango de funcionamiento. Considere el conjunto completo, no solo el montaje.
La elección del material equilibra expansión, rigidez, masa, conductividad, mecanizabilidad, corrosión, comportamiento magnético y coste. Un material de menor expansión no es automáticamente el mejor si añade masa, gradientes térmicos o contactos incompatibles. El diseño atérmico puede utilizar la geometría y la restricción flexible además del material.
El mecanizado y el acabado pueden mover el montaje
 Los anillos delgados, las abrazaderas partidas, las flexuras y las bases con muchos rebajes pueden relajarse tras la eliminación de material o cambiar de forma bajo el amarre. Planifique un desbaste equilibrado, un material estable, una sujeción controlada y pasadas finales después de que la pieza se haya asentado. Mida en el estado libre o restringido especificado.
El tratamiento térmico, el anodizado, el chapado, el granallado o el ennegrecimiento pueden alterar las superficies y liberar tensiones. Inspeccione la geometría crítica en el estado que entra en el ensamblaje. Proteja los asientos ópticos de daños por manipulación y de la acumulación de acabado.
Superficies negras, máscaras y luz parásita
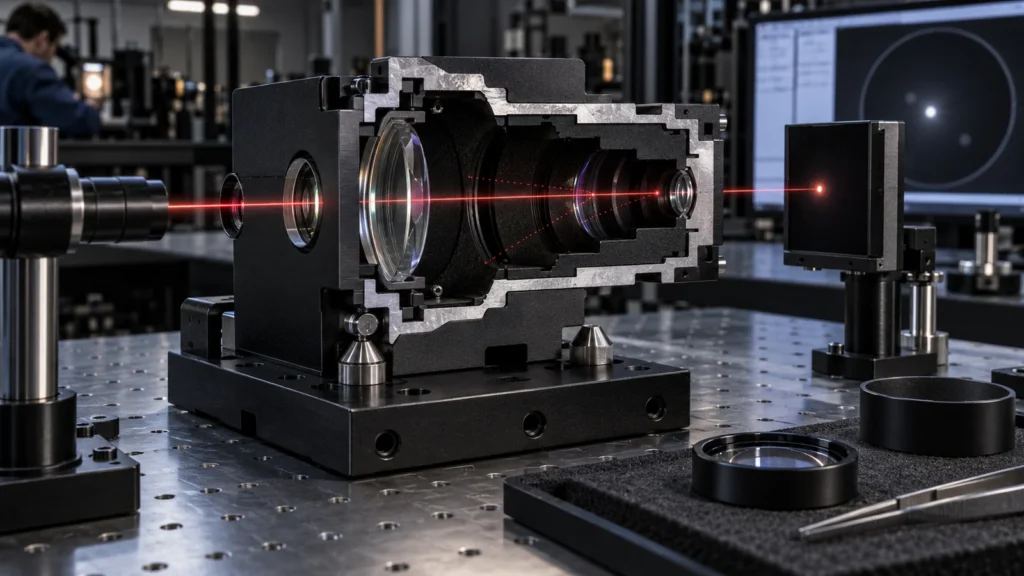 Una apariencia negra no define completamente el rendimiento óptico. La textura superficial, el tipo de recubrimiento, la longitud de onda, el ángulo de visión, la limpieza y la geometría interna afectan a la reflexión y a la luz parásita. Especifique el acabado y las zonas aprobadas en lugar de solicitar un genérico “negro mate”.
Enmascare los ajustes de apoyo, las roscas, los contactos de puesta a tierra, los asientos de precisión o las zonas de adhesivo según sea necesario. El espesor del acabado puede cambiar el comportamiento del anillo de retención y el centrado de la óptica. Revise las opciones de acabado superficial con las necesidades ópticas, mecánicas y ambientales.
La metrología mecánica y la verificación óptica responden a preguntas diferentes
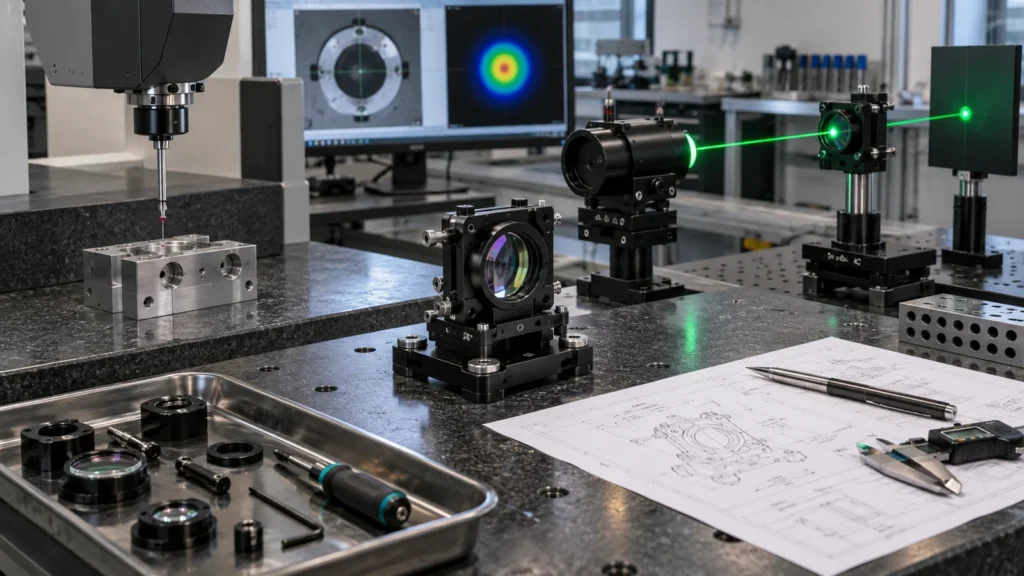 Las mediciones con CMM, de diámetros interiores, altura, redondez y superficie pueden verificar el plano mecánico. No necesariamente demuestran el frente de onda, la posición del haz, el enfoque ni la estabilidad del conjunto. El plan de verificación debe conectar los resultados mecánicos con una alineación óptica o una prueba funcional cuando el rendimiento del sistema así lo requiera.
Lista de verificación para RFQ optomecánicos
Esta es la extensión del sistema óptico del tema aplicaciones del mecanizado CNC principal.
Preguntas frecuentes sobre monturas ópticas
No automáticamente. Deben considerarse la holgura, el método de centrado, la precarga, la expansión térmica y la sensibilidad del borde. Un ajuste hermético puede someter la óptica a tensión.
¿Se puede utilizar anodizado negro en todas las monturas ópticas?
La idoneidad depende de la aleación, la longitud de onda, las necesidades de vacío o limpieza, el desgaste, el enmascaramiento y la apariencia. Especifique los requisitos del sistema en lugar de solo el color.
¿La inspección por CMM demuestra la alineación óptica?
Demuestra una geometría mecánica definida. La alineación óptica también depende de la óptica, el ensamblaje, la precarga, el ajuste y el entorno, por lo que puede ser necesaria una prueba a nivel de sistema.