
Questa guida inizia con la stabilità dell'allineamento piuttosto che con la capacità della macchina. Mostra come allocare la regolazione, selezionare le interfacce, controllare le sollecitazioni e verificare un componente optomeccanico senza pretendere che il supporto lavorato sia il sistema ottico.
Iniziare con un budget di allineamento
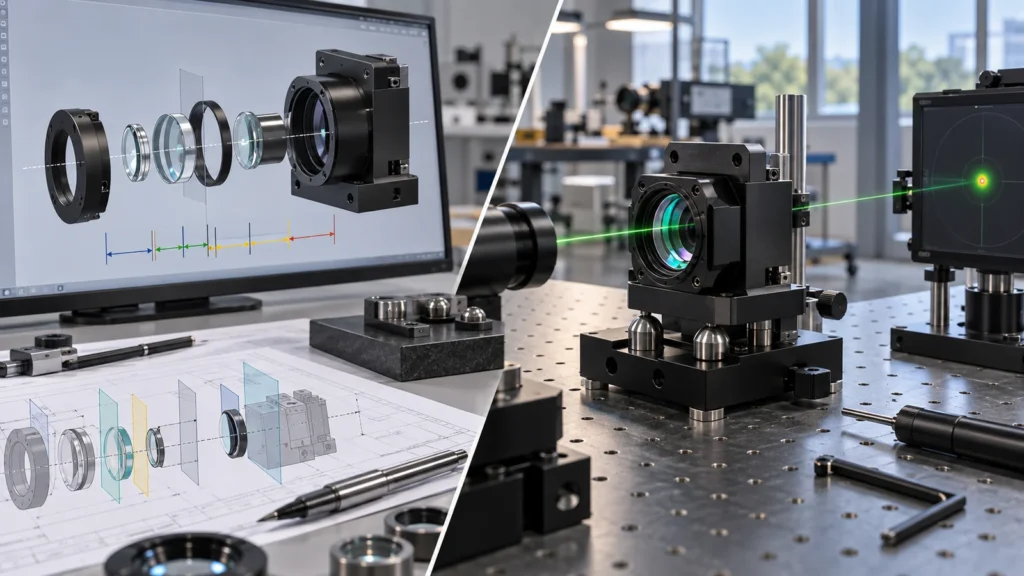 Dividere l'errore ottico ammissibile tra produzione dell'ottica, geometria del supporto, campo di regolazione, assemblaggio, temperatura, vibrazione e stabilità a lungo termine. Ciò impedisce che un singolo diametro lavorato riceva una quota irrealistica del requisito di sistema.
Decidere cosa è fisso e cosa è regolabile. Un foro di precisione può centrare un'ottica, mentre la messa a fuoco assiale è impostata da uno spallamento, un distanziale, una filettatura o uno spessore. Elementi cinematici o a flessione possono controllare la posizione senza sovravincolare l'ottica. La regolazione dovrebbe avere un campo sufficiente per assorbire la variazione prevista, ma anche una risoluzione e una stabilità di bloccaggio sufficienti per la manutenzione.
Vincoli senza stress ottico
 Serrare un elemento ottico troppo strettamente può deformarlo o creare stress che ne altera le prestazioni. Un trattenimento insufficiente può consentire spostamenti sotto vibrazione o temperatura. Il supporto deve posizionare l'elemento ottico, fornire un precarico controllato, accomodare l'espansione dei materiali ed evitare carichi puntuali su bordi vulnerabili.
Filettature, anelli di ritenzione, adesivi, elementi flessibili, cuscinetti e molle creano ciascuno un diverso comportamento di assemblaggio. Definire la geometria di contatto e la strategia di coppia o precarico. Evitare di usare un accoppiamento lavorato stretto come unica soluzione quando l'elemento ottico e l'alloggiamento si espandono diversamente.
Collegare i riferimenti meccanici all'asse ottico
Il disegno deve mostrare quale faccia, foro, cono o schema di fori posiziona il supporto nello strumento e quali caratteristiche posizionano l'elemento ottico. Se questi gruppi vengono lavorati in setup non correlati, l'accumulo di tolleranze e il recupero dei riferimenti possono spostare l'allineamento.
Utilizzare controlli geometrici che descrivono relazioni funzionali: asse rispetto alla faccia di montaggio, sede ottica rispetto al foro di riferimento, schema di fori rispetto al centro ottico o piano speculare rispetto ai contatti cinematici. Mantenere le caratteristiche critiche in un setup comune quando possibile, ma verificare che l'attrezzatura di fissaggio non deformi anelli sottili o elementi flessibili.
La lavorazione di alloggiamenti ottici la pagina supporta requisiti commerciali correlati; questa guida si concentra sulla logica di allineamento.
La stabilità termica inizia dalle coppie di materiali
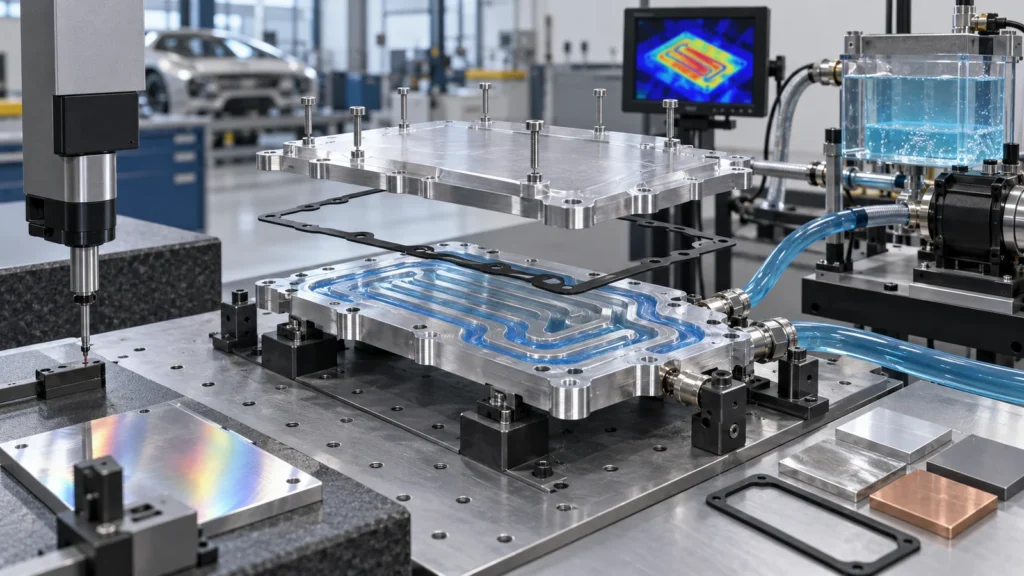 Alluminio, acciaio inossidabile, titanio, leghe a bassa espansione, polimeri, vetro e adesivi si espandono diversamente. Un supporto che si allinea a temperatura ambiente può spostare la messa a fuoco, inclinare un elemento ottico o aumentare lo stress di serraggio in tutto il campo operativo. Considerare l'intero stack, non solo il supporto.
La scelta del materiale bilancia espansione, rigidità, massa, conducibilità, lavorabilità, corrosione, comportamento magnetico e costo. Un materiale a espansione inferiore non è automaticamente il migliore se aggiunge massa, gradienti termici o contatti incompatibili. Il design atermico può utilizzare geometria e vincoli conformi oltre al materiale.
La lavorazione e la finitura possono spostare il supporto
 Anelli sottili, staffe divise, elementi flessibili e basi con molte tasche possono rilassarsi dopo l'asportazione del materiale o cambiare forma sotto il fissaggio. Pianificare sgrossatura bilanciata, stock stabile, serraggio controllato e passate finali dopo che il pezzo si è stabilizzato. Misurare nello stato libero o vincolato specificato.
Trattamento termico, anodizzazione, placcatura, sabbiatura o brunitura possono alterare le superfici e rilasciare tensioni. Ispezionare la geometria critica nello stato che entra in assemblaggio. Proteggere le sedi ottiche da danni di manipolazione e accumulo di finitura.
Superfici nere, maschere e luce parassita
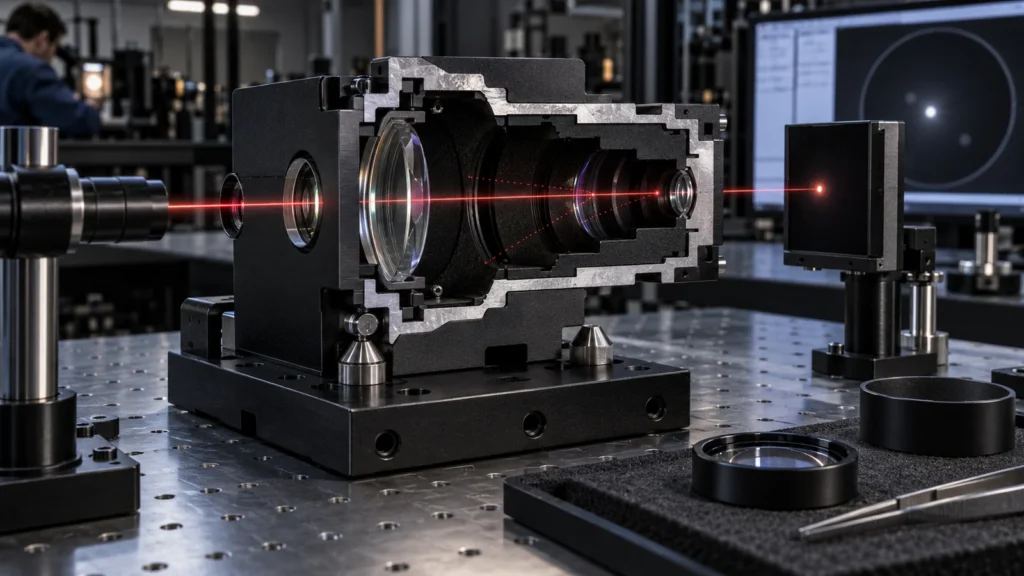 Un aspetto nero non definisce completamente le prestazioni ottiche. Texture superficiale, tipo di rivestimento, lunghezza d'onda, angolo di visuale, pulizia e geometria interna influenzano la riflessione e la luce parassita. Specificare la finitura approvata e le zone invece di richiedere un generico “nero opaco”.
Mascherare accoppiamenti di supporto, filettature, contatti di messa a terra, sedi di precisione o aree adesive come richiesto. Lo spessore della finitura può cambiare il comportamento dell'anello di ritenzione e la centratura ottica. Rivedere le opzioni di finitura superficiale con esigenze ottiche, meccaniche e ambientali.
La metrologia meccanica e la verifica ottica rispondono a domande diverse
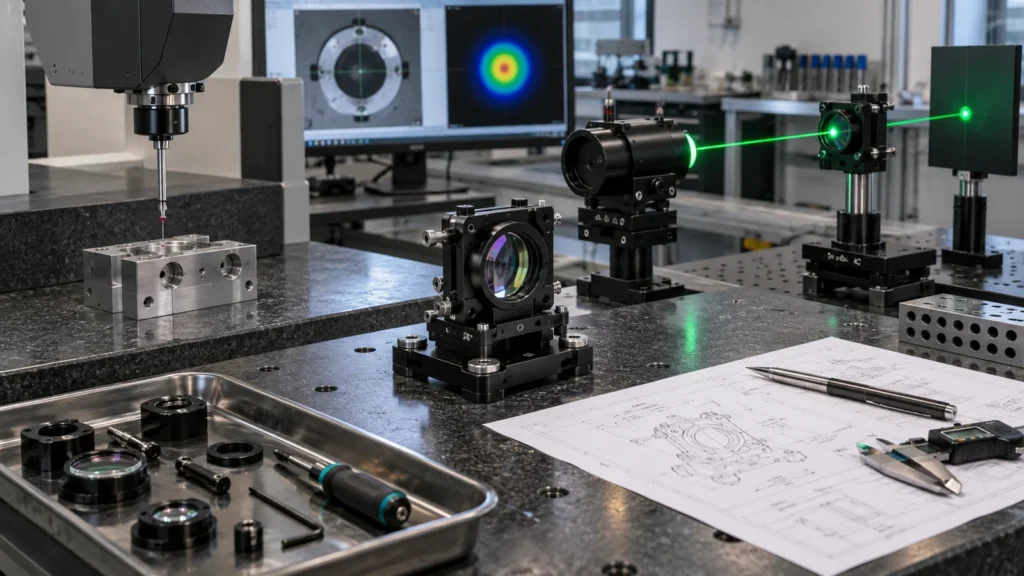 Le misurazioni CMM, di alesaggio, altezza, rotondità e superficie possono verificare il disegno meccanico. Non necessariamente dimostrano fronte d'onda, posizione del fascio, messa a fuoco o stabilità assemblata. Il piano di verifica dovrebbe collegare i risultati meccanici a un allineamento ottico o a un test funzionale laddove le prestazioni del sistema lo richiedano.
Checklist RFQ optomeccanica
Questa è l'estensione per il sistema ottico dell'argomento applicazioni della lavorazione CNC principale.
FAQ sui supporti ottici
Non automaticamente. È necessario considerare gioco, metodo di centratura, precarico, dilatazione termica e sensibilità dei bordi. Un accoppiamento stretto può sollecitare l'ottica.
L'anodizzazione nera può essere utilizzata su ogni supporto ottico?
L'idoneità dipende dalla lega, dalla lunghezza d'onda, dalle esigenze di vuoto o pulizia, dall'usura, dalla mascheratura e dall'aspetto. Specificare i requisiti di sistema, non solo il colore.
L'ispezione CMM dimostra l'allineamento ottico?
Dimostra una geometria meccanica definita. L'allineamento ottico dipende anche dall'ottica, dall'assemblaggio, dal precarico, dalla regolazione e dall'ambiente, quindi potrebbe essere necessario un test a livello di sistema.