
Это руководство начинается со стабильности юстировки, а не с возможностей станка. В нём показано, как распределить регулировку, выбрать сопряжения, контролировать напряжения и проверять оптомеханический компонент, не выдавая обработанное крепление за саму оптическую систему.
Начните с бюджета юстировки
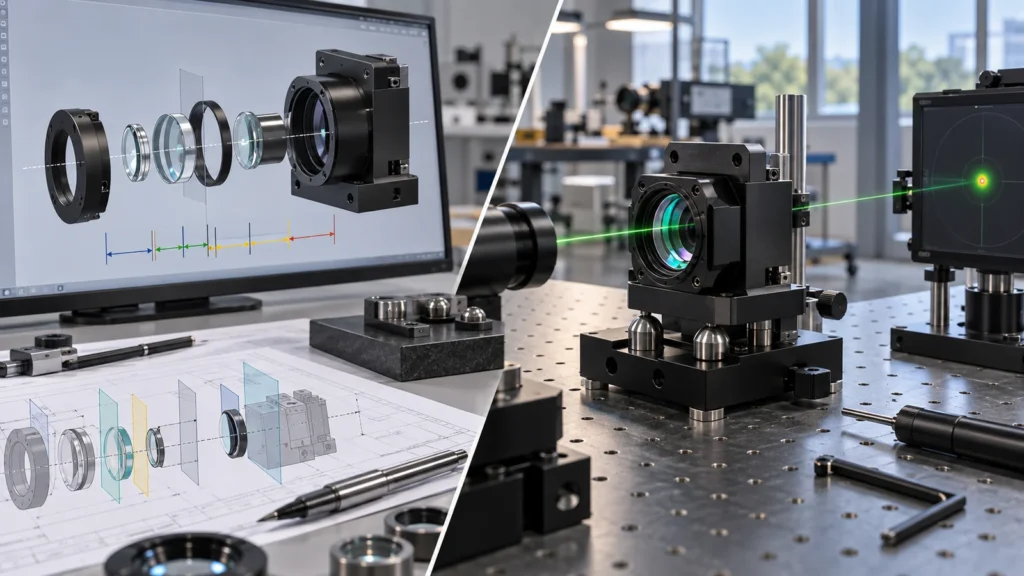 Распределите допустимую оптическую погрешность между изготовлением оптики, геометрией крепления, диапазоном регулировки, сборкой, температурой, вибрацией и долговременной стабильностью. Это предотвращает ситуацию, когда на один обработанный диаметр возлагается нереалистичная доля системного требования.
Определите, что является фиксированным, а что регулируемым. Прецизионное отверстие может центрировать оптику, тогда как осевая фокусировка задаётся буртиком, прокладкой, резьбой или шайбой. Кинематические элементы или элементы упругой подвески могут управлять положением, не переопределяя ограничения оптики. Регулировка должна иметь достаточный диапазон для компенсации ожидаемых отклонений, но достаточное разрешение и стабильность фиксации для эксплуатации.
Ограничение без оптических напряжений
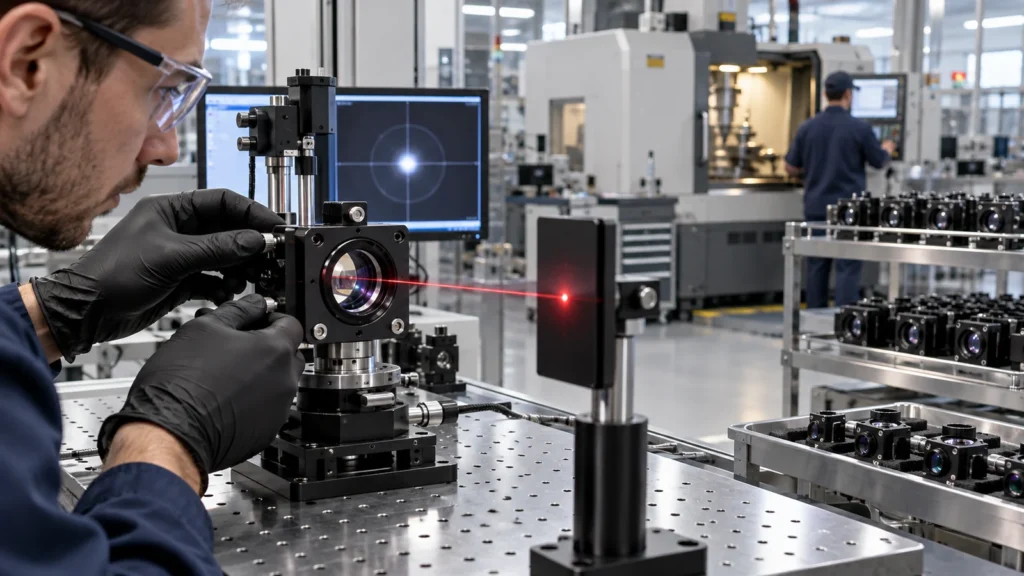 Слишком сильное зажатие оптики может деформировать её или создать напряжение, изменяющее характеристики. Слишком слабое удержание может допустить смещение под воздействием вибрации или температуры. Крепление должно позиционировать оптику, обеспечивать контролируемый предварительный натяг, компенсировать тепловое расширение материалов и избегать точечных нагрузок на уязвимые кромки.
Резьба, стопорные кольца, клеи, упругие элементы, прокладки и пружинные элементы создают различное поведение при сборке. Определите геометрию контакта и стратегию крутящего момента или предварительного натяга. Избегайте использования плотной обработанной посадки в качестве единственного решения, когда оптика и корпус расширяются по-разному.
Свяжите механические базы с оптической осью
На чертеже должно быть указано, какая поверхность, отверстие, конус или схема отверстий позиционирует крепление в приборе и какие элементы позиционируют оптику. Если эти группы обрабатываются в несвязанных установках, накопление допусков и восстановление баз могут сместить юстировку.
Используйте геометрические допуски, описывающие функциональные взаимосвязи: ось к монтажной поверхности, посадочное место оптики к базовому отверстию, схему отверстий к оптическому центру или плоскость зеркала к кинематическим контактам. По возможности выполняйте критичные элементы в одной установке, но проверяйте, что технологическая оснастка не деформирует тонкие кольца или упругие элементы.
Процедура обработка корпуса оптики страница поддерживает смежные коммерческие требования; данное руководство посвящено логике юстировки.
Термическая стабильность начинается с пар материалов
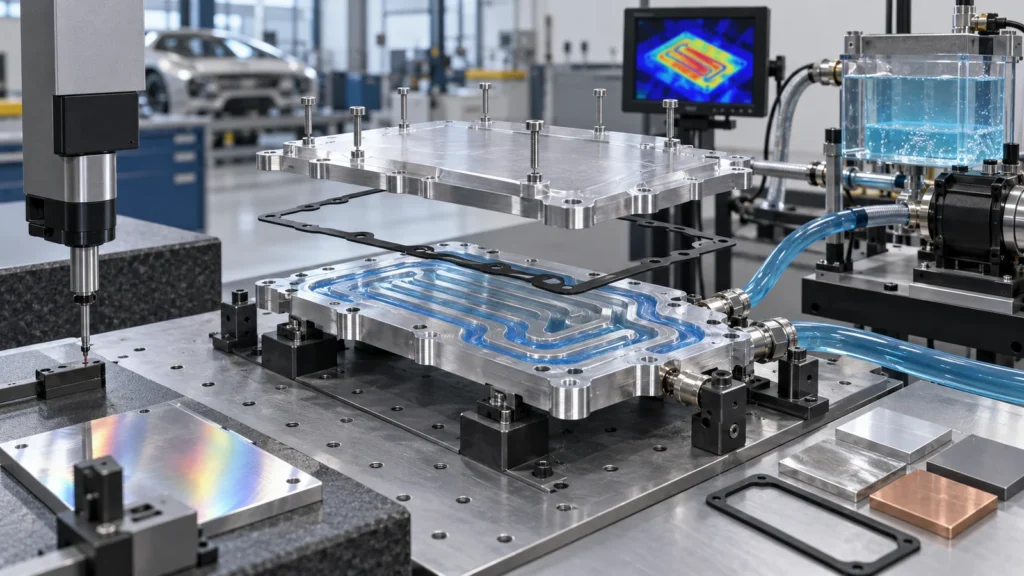 Алюминий, нержавеющая сталь, титан, сплавы с низким расширением, полимеры, стекло и клеи расширяются по-разному. Крепление, которое юстировано при комнатной температуре, может сместить фокус, наклонить оптику или увеличить напряжение зажима во всём рабочем диапазоне. Рассматривайте весь стек элементов, а не только крепление.
Выбор материала балансирует расширение, жёсткость, массу, теплопроводность, обрабатываемость, коррозию, магнитные свойства и стоимость. Материал с меньшим расширением не обязательно лучше, если он увеличивает массу, температурные градиенты или создаёт несовместимые контакты. Атермальная конструкция может использовать геометрию и податливое ограничение наряду с материалом.
Механическая обработка и отделка могут сместить крепление
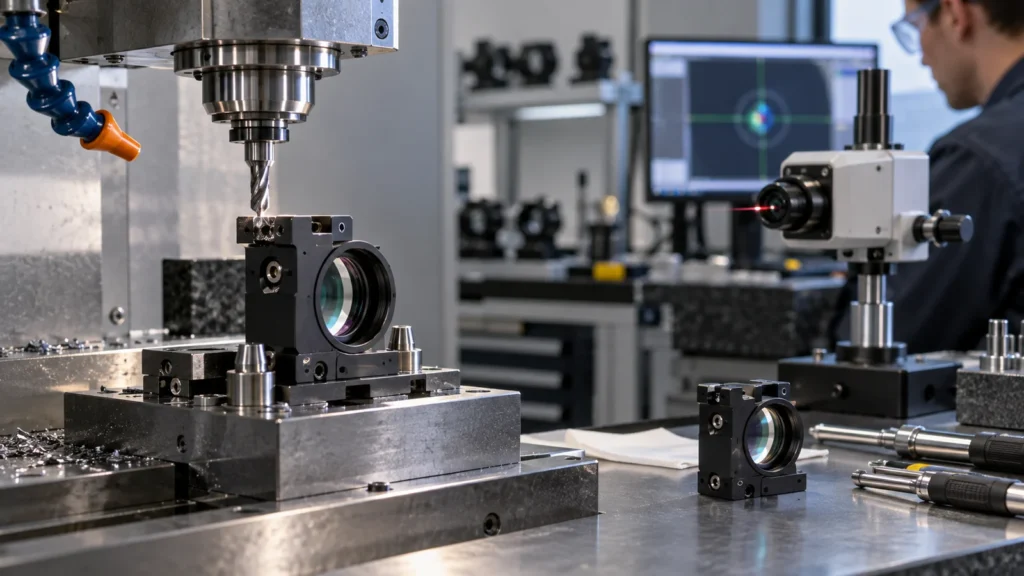 Тонкие кольца, разрезные зажимы, упругие элементы и основания с глубокими карманами могут релаксировать после удаления материала или изменять форму под действием оснастки. Планируйте сбалансированную черновую обработку, стабильные припуски, контролируемое закрепление и финишные проходы после стабилизации детали. Измеряйте в заданном свободном или закреплённом состоянии.
Термообработка, анодирование, гальваническое покрытие, пескоструйная обработка или чернение могут изменять поверхности и снимать напряжения. Проверяйте критичную геометрию в том состоянии, в котором она поступает на сборку. Защищайте оптические посадочные места от повреждений при обращении и наращивания покрытия.
Чёрные поверхности, маски и рассеянный свет
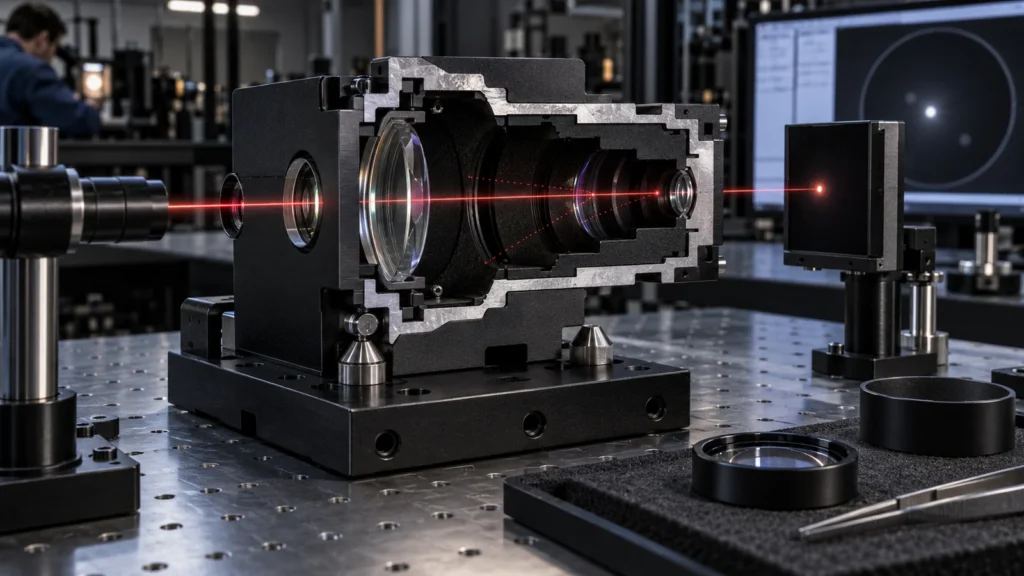 Чёрный внешний вид не полностью определяет оптические характеристики. Текстура поверхности, тип покрытия, длина волны, угол наблюдения, чистота и внутренняя геометрия влияют на отражение и рассеянный свет. Указывайте утверждённую отделку и зоны вместо запроса обобщённого “матового чёрного”.
Маскируйте посадочные поверхности под подшипники, резьбу, контакты заземления, прецизионные посадочные места или зоны склеивания по мере необходимости. Толщина покрытия может изменить поведение стопорного кольца и центрирование оптики. Ознакомьтесь с вариантами отделки поверхности с учётом оптических, механических и эксплуатационных требований.
Механическая метрология и оптическая верификация отвечают на разные вопросы
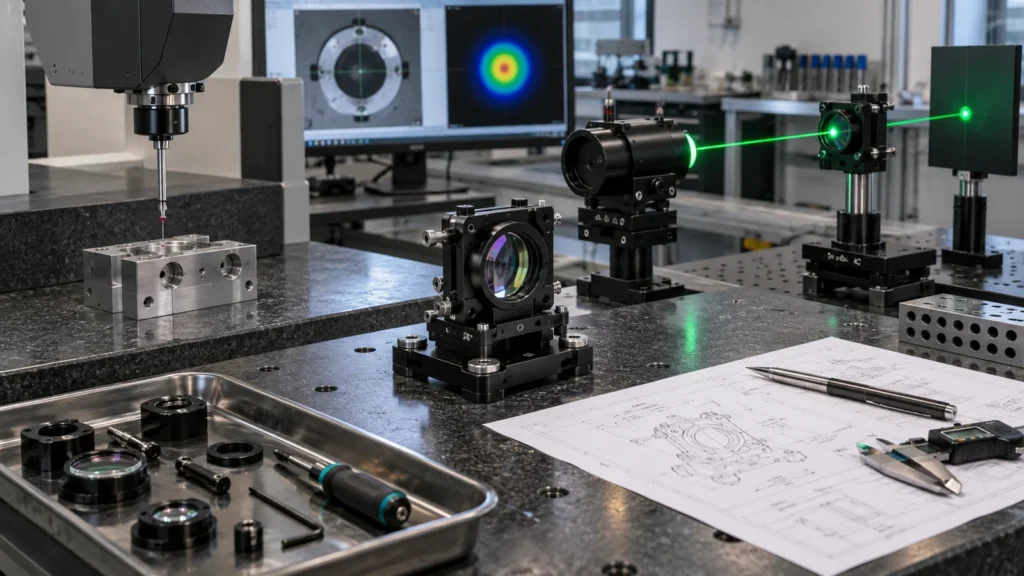 КИМ, измерения отверстий, высоты, круглости и шероховатости поверхности позволяют проверить механический чертёж. Они не обязательно подтверждают волновой фронт, положение пучка, фокусировку или стабильность в сборе. План верификации должен связывать механические результаты с оптической юстировкой или функциональным испытанием там, где этого требует производительность системы.
Контрольный список для запроса цен на оптомеханику
Это расширение оптической системы родительской применения ЧПУ-обработки темы.
Часто задаваемые вопросы по оптическому креплению
Не обязательно. Необходимо учитывать зазор, метод центрирования, предварительный натяг, тепловое расширение и чувствительность кромки. Плотная посадка может создавать напряжение в оптике.
Можно ли использовать чёрное анодирование на любом оптическом креплении?
Пригодность зависит от сплава, длины волны, требований к вакууму или чистоте, износа, маскирования и внешнего вида. Указывайте требования системы, а не только цвет.
Доказывает ли контроль на КИМ оптическую юстировку?
Это подтверждает заданную механическую геометрию. Оптическая юстировка также зависит от оптики, сборки, предварительного натяга, регулировки и окружающей среды, поэтому может потребоваться тестирование на уровне системы.