
Este guia começa com a estabilidade do alinhamento em vez da capacidade da máquina. Ele mostra como alocar o ajuste, selecionar interfaces, controlar a tensão e verificar um componente optomecânico sem fingir que a montagem usinada é o sistema óptico.
Comece com um orçamento de alinhamento
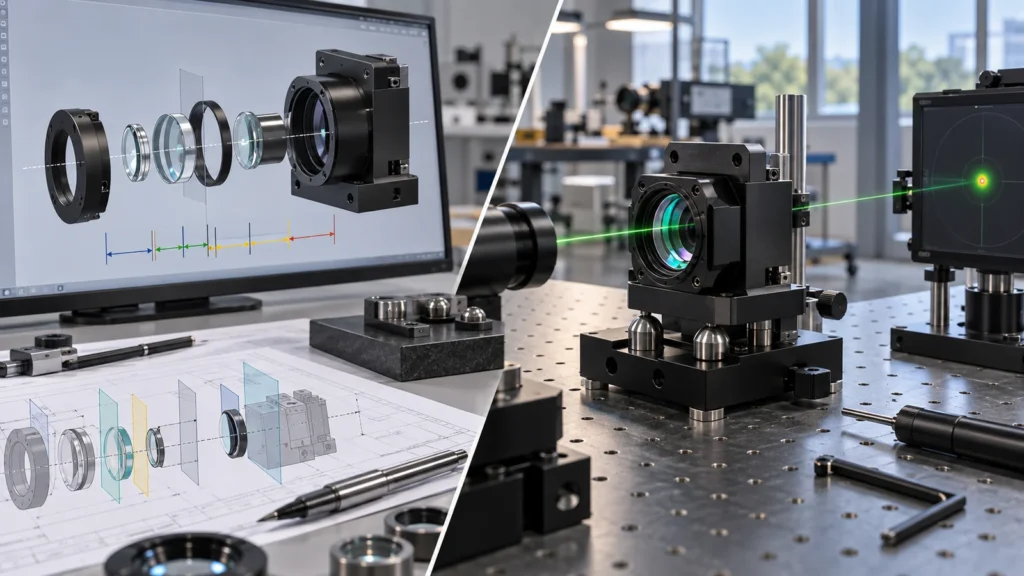 Divida o erro óptico admissível entre a fabricação da óptica, a geometria da montagem, a faixa de ajuste, a montagem, a temperatura, a vibração e a estabilidade a longo prazo. Isso evita que um único diâmetro usinado receba uma parcela irrealista do requisito do sistema.
Decida o que é fixo e o que é ajustável. Um furo de precisão pode centrar uma óptica, enquanto o foco axial é definido por um ressalto, espaçador, rosca ou calço. Elementos cinemáticos ou de flexão podem controlar a posição sem restringir excessivamente a óptica. O ajuste deve ter faixa suficiente para absorver a variação esperada, mas resolução e estabilidade de travamento suficientes para a manutenção.
Restrição Sem Tensão Óptica
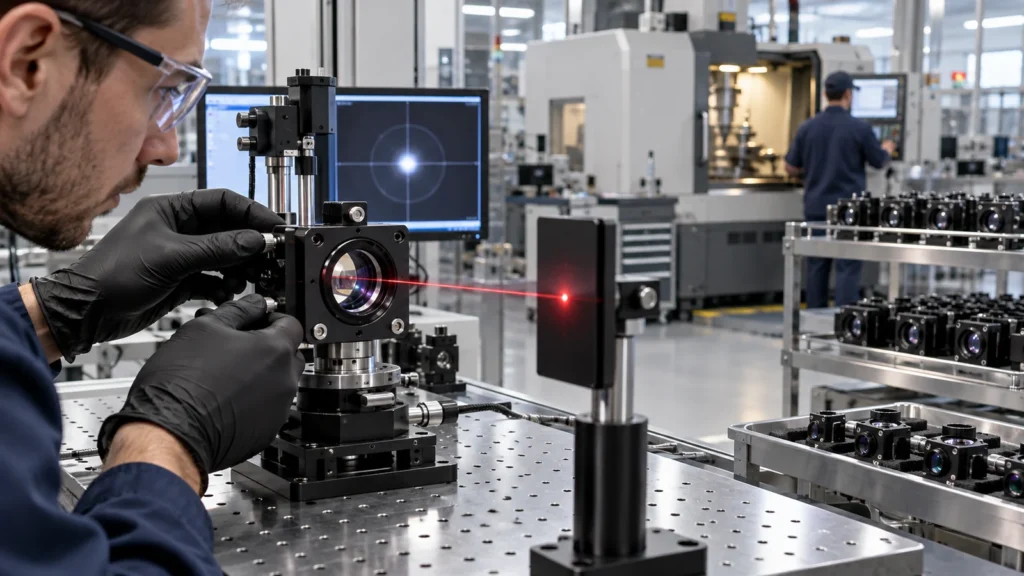 Fixar uma óptica com demasiada força pode deformá-la ou criar tensão que altera o desempenho. Uma retenção insuficiente pode permitir deslocamento sob vibração ou temperatura. A montagem deve localizar a óptica, fornecer pré-carga controlada, acomodar a expansão do material e evitar cargas pontuais em bordas vulneráveis.
Roscas, anéis de retenção, adesivos, flexuras, almofadas e elementos de mola criam cada um comportamentos de montagem diferentes. Defina a geometria de contato e a estratégia de torque ou pré-carga. Evite usar um ajuste usinado apertado como única solução quando a óptica e a carcaça se expandem de forma diferente.
Conecte os Datums Mecânicos ao Eixo Óptico
O desenho deve mostrar qual face, furo, cone ou padrão de furos localiza a montagem no instrumento e quais recursos localizam a óptica. Se esses grupos forem usinados em setups não relacionados, o empilhamento de tolerâncias e a recuperação de datums podem deslocar o alinhamento.
Use controles geométricos que descrevam relações funcionais: eixo em relação à face de montagem, assento da óptica em relação ao furo de referência, padrão de furos em relação ao centro óptico ou plano de espelho em relação aos contatos cinemáticos. Mantenha os recursos críticos em um setup comum quando viável, mas verifique se a fixação da peça não distorce anéis finos ou flexuras.
O usinagem de carcaça óptica a página apoia requisitos comerciais relacionados; este guia concentra-se na lógica de alinhamento.
A Estabilidade Térmica Começa com os Pares de Materiais
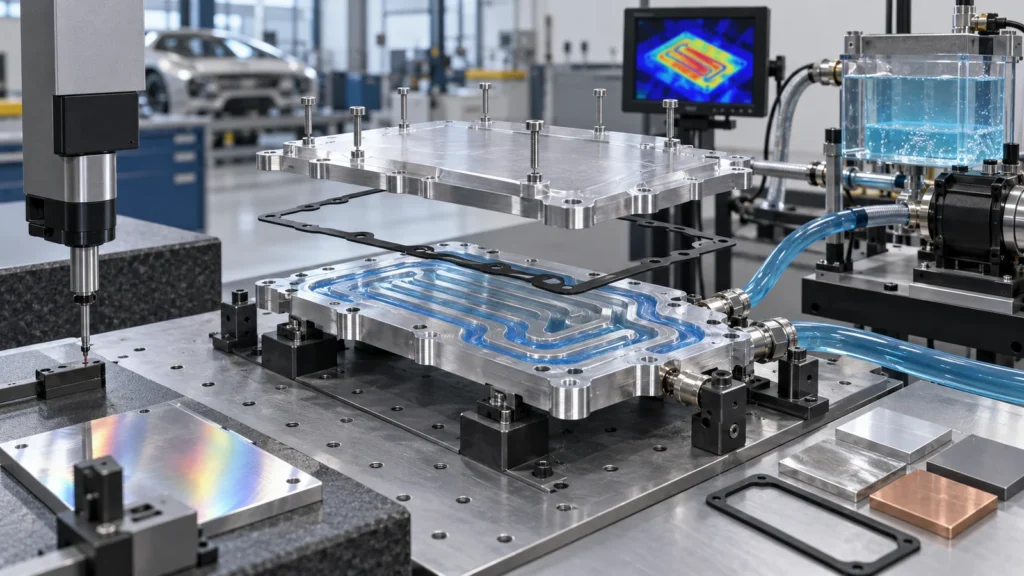 Alumínio, aço inoxidável, titânio, ligas de baixa expansão, polímeros, vidro e adesivos expandem-se de forma diferente. Uma montagem que se alinha à temperatura ambiente pode deslocar o foco, inclinar uma óptica ou aumentar a tensão de fixação ao longo da faixa de operação. Considere o conjunto completo, não apenas a montagem.
A escolha do material equilibra expansão, rigidez, massa, condutividade, usinabilidade, corrosão, comportamento magnético e custo. Um material de menor expansão não é automaticamente o melhor se adicionar massa, gradientes térmicos ou contatos incompatíveis. O projeto atérmico pode usar geometria e restrição complacente, bem como material.
A Usinagem e o Acabamento Podem Deslocar a Montagem
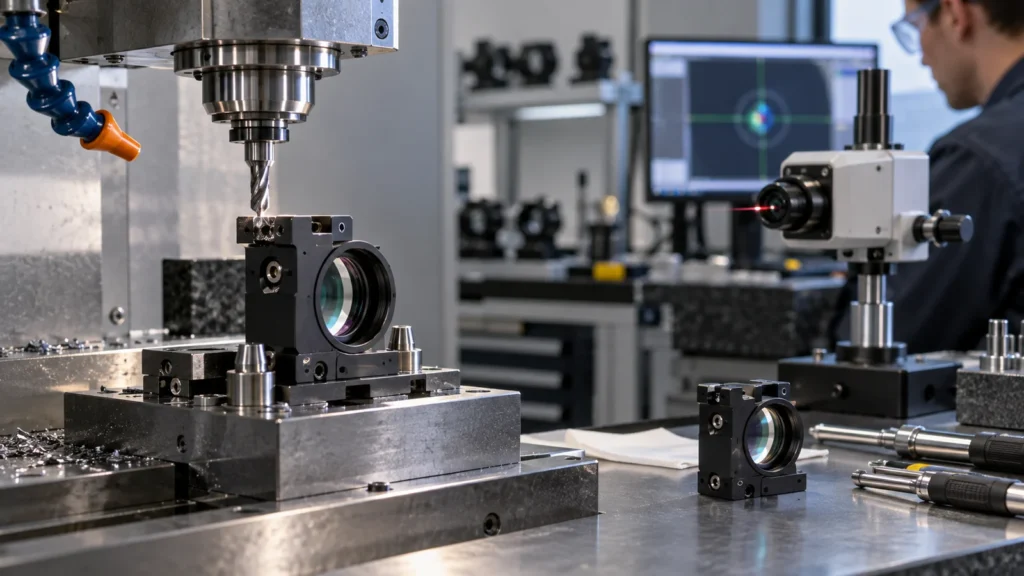 Anéis finos, braçadeiras bipartidas, flexuras e bases com muitos bolsões podem relaxar após a remoção de material ou mudar de forma sob fixação. Planeje desbaste equilibrado, estoque estável, fixação controlada e passes finais após a peça se estabilizar. Meça no estado livre ou restrito especificado.
Tratamento térmico, anodização, galvanoplastia, jateamento ou enegrecimento podem alterar superfícies e liberar tensões. Inspecione a geometria crítica no estado que entra na montagem. Proteja os assentos ópticos contra danos de manuseio e acúmulo de acabamento.
Superfícies Negras, Máscaras e Luz Parasita
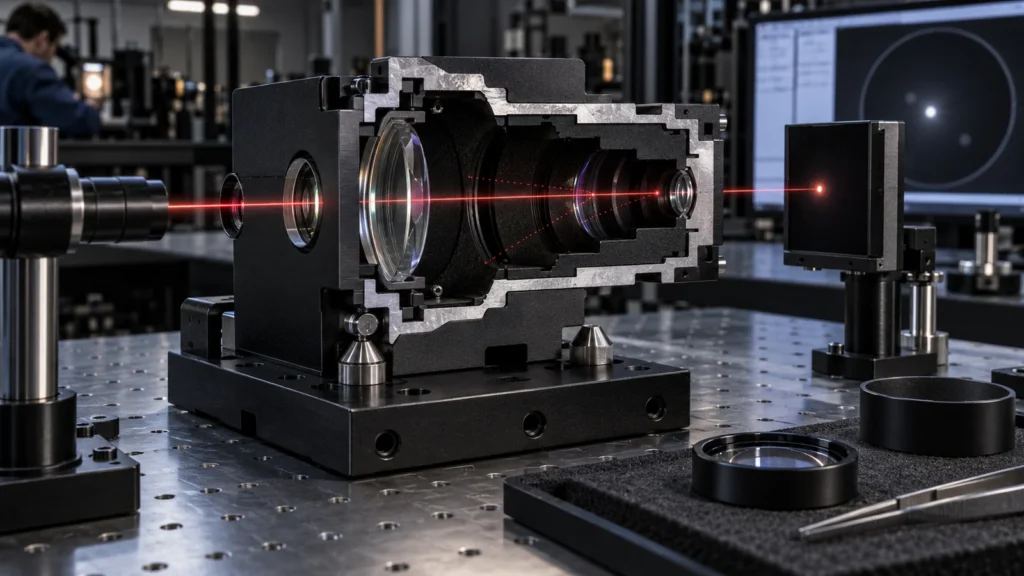 Uma aparência negra não define completamente o desempenho óptico. Textura da superfície, tipo de revestimento, comprimento de onda, ângulo de visão, limpeza e geometria interna afetam a reflexão e a luz parasita. Especifique o acabamento e as zonas aprovados em vez de solicitar “preto fosco” genérico.
Mascare ajustes de apoio, roscas, contatos de aterramento, assentos de precisão ou áreas de adesivo conforme necessário. A espessura do acabamento pode alterar o comportamento do anel de retenção e a centralização da óptica. Revise as opções de acabamento superficial com necessidades ópticas, mecânicas e ambientais.
A Metrologia Mecânica e a Verificação Óptica Respondem a Perguntas Diferentes
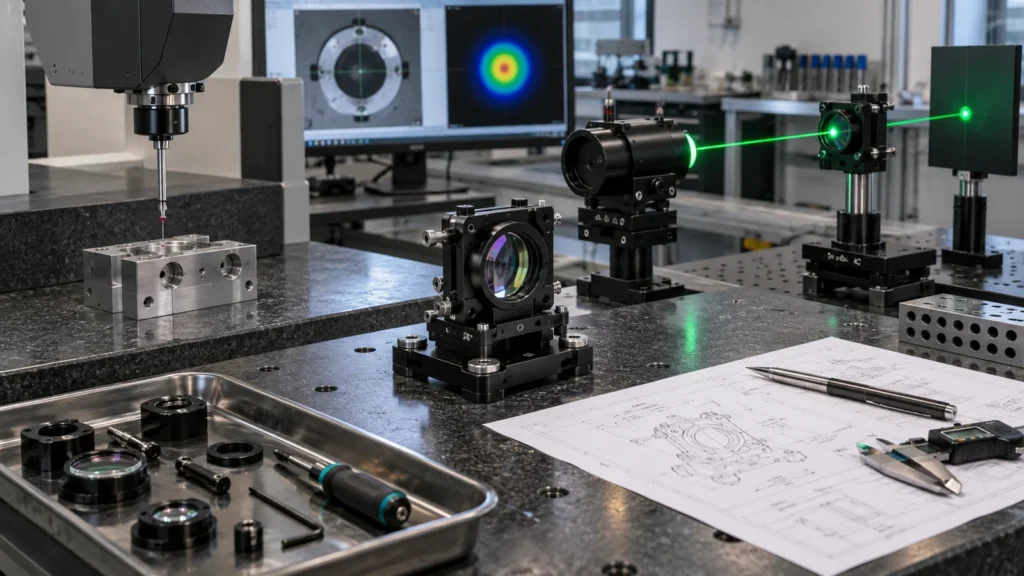 Medições de CMM, diâmetro interno, altura, circularidade e superfície podem verificar o desenho mecânico. Elas não provam necessariamente frente de onda, posição do feixe, foco ou estabilidade montada. O plano de verificação deve conectar os resultados mecânicos a um alinhamento óptico ou teste funcional onde o desempenho do sistema exigir.
Lista de verificação de RFQ optomecânica
Esta é a extensão do sistema óptico do tópico aplicações da usinagem CNC principal.
Perguntas frequentes sobre montagens ópticas
Não automaticamente. Folga, método de centralização, pré-carga, expansão térmica e sensibilidade das bordas devem ser considerados. Um ajuste apertado pode tensionar o elemento óptico.
A anodização preta pode ser usada em todas as montagens ópticas?
A adequação depende da liga, comprimento de onda, necessidades de vácuo ou limpeza, desgaste, mascaramento e aparência. Especifique os requisitos do sistema, não apenas a cor.
A inspeção por CMM comprova o alinhamento óptico?
Ela comprova a geometria mecânica definida. O alinhamento óptico também depende do elemento óptico, da montagem, da pré-carga, do ajuste e do ambiente, portanto, um teste em nível de sistema pode ser necessário.