
ワイヤ放電加工では、フライスカッターのようにワイヤが材料を押し付けることはありませんが、それでも薄肉部は加工中に動くことがあります。切断によって残存材料のつながり方が変わり、残留応力が解放され、細長い形状が熱的影響やフラッシングの影響を受けやすくなります。粗加工後に壁がずれたり反ったりした場合、スキムカットを追加するだけでは原因を解決できないことがあります。信頼できる計画では、部品の応力状態、加工順序、サポート、検査基準を一つの問題として扱います。.
非接触加工でも薄肉壁が動く理由
ワイヤ放電加工は、小さなギャップを介した制御された放電によって導電性材料を除去します。従来の切削力のように工具をワークに押し付ける力がないため、微細な輪郭や繊細な薄肉部に適しています。しかし、それによって部品が歪みの影響を受けないわけではありません。ワイヤ経路は残留応力を担っていた材料を分離することがあり、その拘束がなくなると、新しい形状が元の形状を保つのには柔軟すぎる場合があります。.
素材の履歴が重要です。圧延、鍛造、鋳造、熱処理、または以前に機械加工された材料には不均一な応力が含まれていることがあります。板材の片側を除去したり長いスロットを開けたりすると、バランスが変わります。壁は切断部に向かって、または離れるように跳ねることがあり、内部プロファイルは閉じたり、開いたり、ねじれたりする可能性があります。方向と大きさは、材料の状態、形状、事前の加工、部品の保持方法に依存し、ワイヤ放電加工が低力のプロセスであるという事実だけによるものではありません。.
熱的条件と誘電体フラッシングも加工ゾーンに影響します。仕上げ加工は通常、粗加工とは異なる放電条件を使用しますが、「スキムパス」は応力のある部品が意図した形状に戻ることを保証するものではありません。プロセスの基礎と貫通加工の制約については、サイトの ワイヤ放電加工の切断能力 および ワイヤ放電加工プロセスガイド.

プログラムを変更する前に動きを読み取る
まず、形状がいつ変化するかを特定します。粗加工がまだタブに接続されている間に動きますか?輪郭が解放された直後ですか?クランプを外した後だけですか?それとも、機械内では真っ直ぐに見えるのに検査中に反りますか?これらの観察は、応力の再分布、サポート不足、クランプ拘束、熱的条件、または部品の自由状態を表さない測定設定など、異なる原因を示しています。.
動きを形状に対応付けます。長い自由壁はスパン全体で反ることがあり、狭いブリッジはねじれることがあり、リングセグメントは円周が分離されるにつれて開いたり閉じたりする可能性があります。基準の向きと測定位置を記録してください。片端での単一の読み取りでは、変化するプロファイルを隠してしまう可能性があるからです。その形状がアセンブリに適合する必要がある場合、制御された状態が拘束中に測定されるのか、クランプ解除後に測定されるのか、それとも別の定義された状態で測定されるのかを判断してください。.
| 観察された挙動 | 考えられる要因 | 次に行うべき有用な検査 |
|---|---|---|
| 輪郭が貫通する際の壁の変位 | 応力解放、または残存サポートの不足 | 素材の状態、切削順序、保持方法を確認する |
| クランプ解除後の形状変化 | 治具による拘束、またはクランプによるひずみ | 拘束状態と自由状態の測定値を比較する |
| 長さ方向に沿ってプロファイルが変化する | 形状の柔軟性、応力勾配、またはセットアップの位置合わせ | 安定したデータムから複数箇所を測定する |
| 仕上げ面は改善するが寸法は依然として変動する | 表面状態ではなく、熱的または残留応力による動き | 仕上げ面の評価と幾何形状の検査を分離する |
応力解放を管理するための加工順序
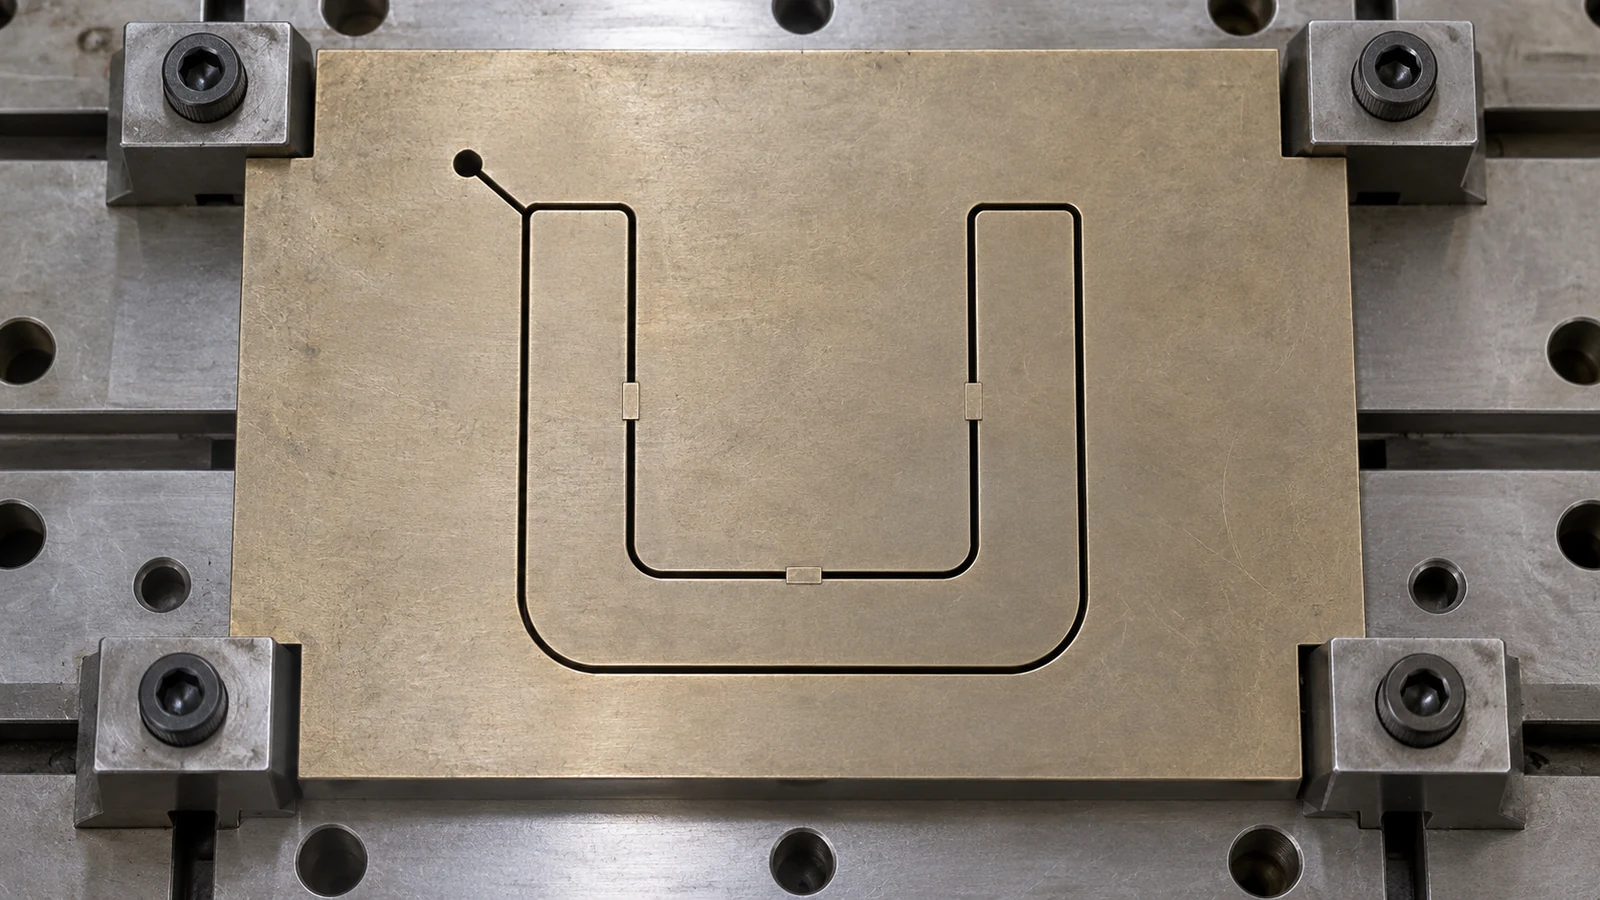
切削順序は、ある領域がいつサポートを失うかを決定する。薄肉または非対称な部品では、輪郭を途切れなく一度に解放する計画にすると、大きな部分が突然動く可能性がある。形状や機械の計画に応じて、段階的な切削、一時的なブリッジの残置、またはバランスの取れた順序でのフィーチャ切削により、急激な変化を低減できる。これらは計画上の選択肢であり、万能な処方ではない。タブもまた、局所的な応力集中を生じさせたり、除去や仕上げを困難にしたりする可能性がある。.
荒加工と仕上げ加工は別々の段階として扱い、変動リスクがそれを正当化する場合には明確な検査チェックポイントを設けるべきである。荒加工はプロファイルを開き、応力を解放する可能性がある。中間検査により、最終のスキムパスを確定する前に形状が変位したかどうかを明らかにできる。形状が利用可能な仕上げ代を超えて動いてしまった場合、後工程のパスでは失われた材料を復元できない。.
薄肉部が重要な部品では、プログラミング前にプロファイル、取付点、データム方式を確認してください。荒加工中に部品を支持し続けられるか、最終的なリリースをどう扱うかは、機械工またはエンジニアが判断すべきです。工程は、荒削り形状が固定されたままであると仮定せず、機能面を仕上げるのに十分な取り代を残す必要があります。.
サポート、タブ、フラッシング:限界のある有用な制御手段
サポートは、部品を歪めることなく意図した動きを拘束する場合にのみ有効です。過度なクランプは、柔軟な壁を一時的な形状に押し込み、リリース後にそれが消える原因となります。治具は適切なデータムから部品を位置決めし、その工程に必要な拘束のみを加えるべきです。一時的なタブやブリッジはプロファイルを保持できますが、その位置は機能エッジを避け、最終的な分離のためのアクセスを残す必要があります。.
フラッシングは侵食された材料を除去し、安定した放電状態を維持しなければなりません。しかし、流体の流れは非常に柔軟な部分と相互作用する可能性があり、アクセスが悪いと切断の安定性に影響します。適切なアプローチは、ワークピースの厚さ、切断形状、機械構成によって異なります。フラッシング圧力、タブ数、スキムパス数を普遍的な定数として扱わないでください。実際の部品とプロセスで検証してください。.
ワイヤ放電加工は繊細な形状を作れますが、ワイヤ径、コーナー半径、テーパ要件、スタートホールへのアクセス、切断経路が依然として製作可能なものを制約します。一般的な形状の実現性については、図面リリース前に貫通プロファイルとコーナー詳細をサプライヤーと確認してください。.
スキムカットで修正できること・できないこと
追加のスキムカットは、部品が安定しており十分な取り代がある場合、切断面を仕上げ、プロファイル制御を改善できます。これらは応力解放による大規模な壁の反りとは異なる問題に有効です。薄肉部が最終切断後に動く場合、スキムパスは移動したプロファイルに沿うだけで、公称値に戻せない可能性があります。.
次の3つの問いを分けて考えてください。表面状態は許容できるか。プロファイルは図面公差内か。部品はリリース後および意図した検査条件下で安定しているか。ある結果が一方を満たし、他方を満たさないことがあります。追加パスを指定する前に、どの要件がリスクにさらされているか、また形状に修正可能な材料が残っているかを特定してください。.
プロセス開発中は、一貫した段階での測定値を比較してください。荒加工後、必要なら中間リリース後、仕上げ後、そして該当する場合はクランプ解除後です。この順序により、いつ動きが発生するかを特定しやすくなります。また、仕上げの問題と形状変化を混同するのを避けられます。.
自由状態を前提とした図面と検査の計画
バイヤーは、薄肉部と重要なデータムを明確に示し、重要なプロファイルまたは幾何公差を明記し、必要な検査条件を記載することで協力できます。部品が取り付け時またはクランプ時に形状を満たす必要がある場合はそう明記してください。そうでなければ、サプライヤーが非拘束状態で評価するのは妥当です。材料仕様と熱処理状態も明確であるべきです。これらは材料除去時に素材がどう挙動するかに影響するためです。.
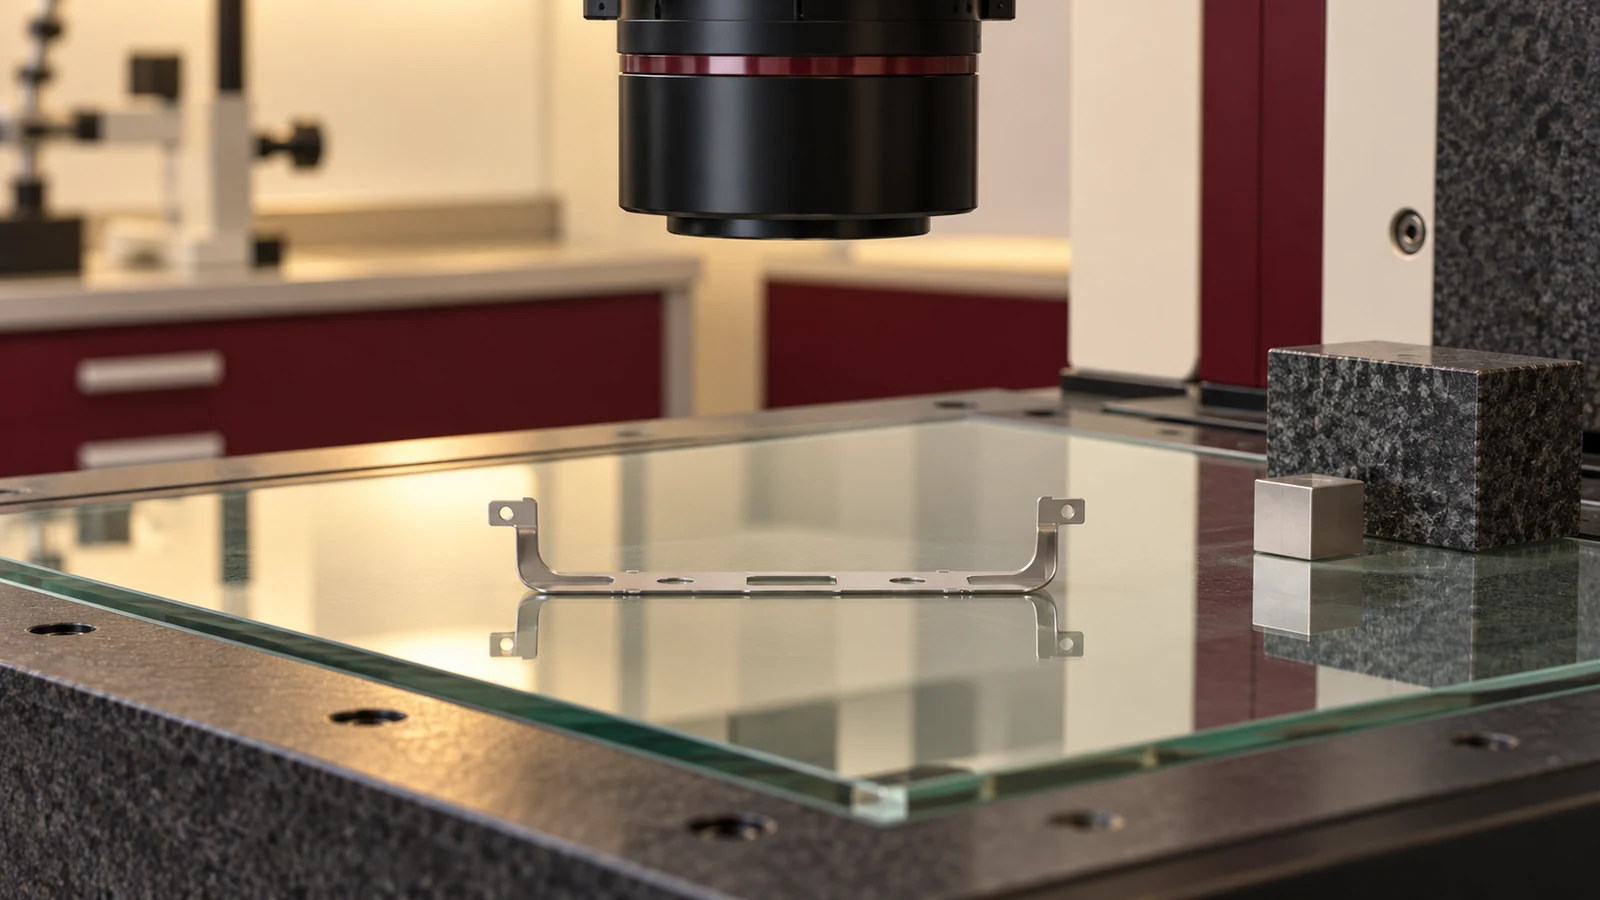
試作品や初品では、最終的な合否数値だけよりも段階的な測定レポートの方が有益な場合があります。想定されたスキムカット数ではなく、合意された検査証拠を求めてください。プロセスは、関連するリリースおよび検査工程後に機能形状を維持しつつ、図面を満たすように選択されるべきです。.
よくある質問
ワイヤ放電加工は切削力なしで薄肉部を歪めますか?
はい。ワイヤはフライス盤のように壁を機械的に押しませんが、残留応力の解放、熱影響、ワーク保持、サポートの喪失によって形状が変化する可能性があります。.
スキムカットを増やせば反った部分は真っ直ぐになりますか?
必ずしもそうではありません。スキムカットは安定した切断面を仕上げるものであり、すでに除去された材料を復元したり、応力解放された壁が公称値に戻ることを保証したりはできません。.
一時的なタブは常に使用すべきですか?
いいえ。タブは切断中のサポートを保持できますが、その位置、除去、最終プロファイルへの影響は、個々の形状について検討する必要があります。.
薄いワイヤ放電加工部品はどのように検査すべきですか?
図面のデータムと幾何要件を使用し、検査が拘束状態か自由状態かを定義し、プロファイルが長さ方向に変化する可能性がある場合は複数の関連位置を測定します。.