
Uma seção fina pode se mover durante o EDM a fio, mesmo que o fio nunca pressione contra ela como uma fresa. O corte altera a forma como o material remanescente está conectado, libera tensões residuais e expõe uma característica esbelta a efeitos térmicos e de lavagem. Quando uma parede se desloca ou se arqueia após o desbaste, adicionar apenas passes de acabamento pode não resolver a causa. Um plano confiável trata o estado de tensão da peça, a sequência de corte, o suporte e os datums de inspeção como um único problema.
Por que um corte sem contato ainda pode mover uma parede fina
O EDM a fio remove material eletricamente condutivo por meio de descargas controladas através de uma pequena folga. Como não há força de corte convencional empurrando um cortador contra a peça, ele pode ser adequado para perfis finos e seções delicadas. Isso não significa que a peça esteja imune à distorção. Um caminho de fio pode separar material que estava suportando tensão residual, e a nova geometria pode ser flexível demais para preservar sua forma original quando essa restrição desaparece.
O histórico do material importa. Material laminado, forjado, fundido, tratado termicamente ou previamente usinado pode conter tensões não uniformes. Remover um lado de uma placa ou abrir uma ranhura longa altera o equilíbrio. Uma parede pode saltar em direção ao corte ou para longe dele; um perfil interno pode fechar, abrir ou torcer. A direção e a magnitude dependem da condição do material, da geometria, do processamento prévio e de como a peça é fixada — não simplesmente do fato de o EDM a fio ser um processo de baixa força.
As condições térmicas e a lavagem dielétrica também influenciam a zona de corte. Os cortes de acabamento normalmente usam condições de descarga diferentes das do desbaste, mas um “passe de acabamento” não é uma garantia de que um componente tensionado retornará à geometria pretendida. Para os fundamentos do processo e as restrições de corte passante, consulte Capacidade de corte do EDM a fio quanto a Guia do processo de EDM a fio.

Leia o movimento antes de alterar o programa
Primeiro identifique quando a forma muda. Ela se move enquanto o corte de desbaste ainda está preso às abas? Imediatamente após a liberação do contorno? Somente após a desfixação? Ou a peça parece reta na máquina e depois se arqueia durante a inspeção? Essas observações apontam para causas diferentes: redistribuição de tensões, suporte insuficiente, restrição de fixação, condição térmica ou uma configuração de medição que não representa o estado livre da peça.
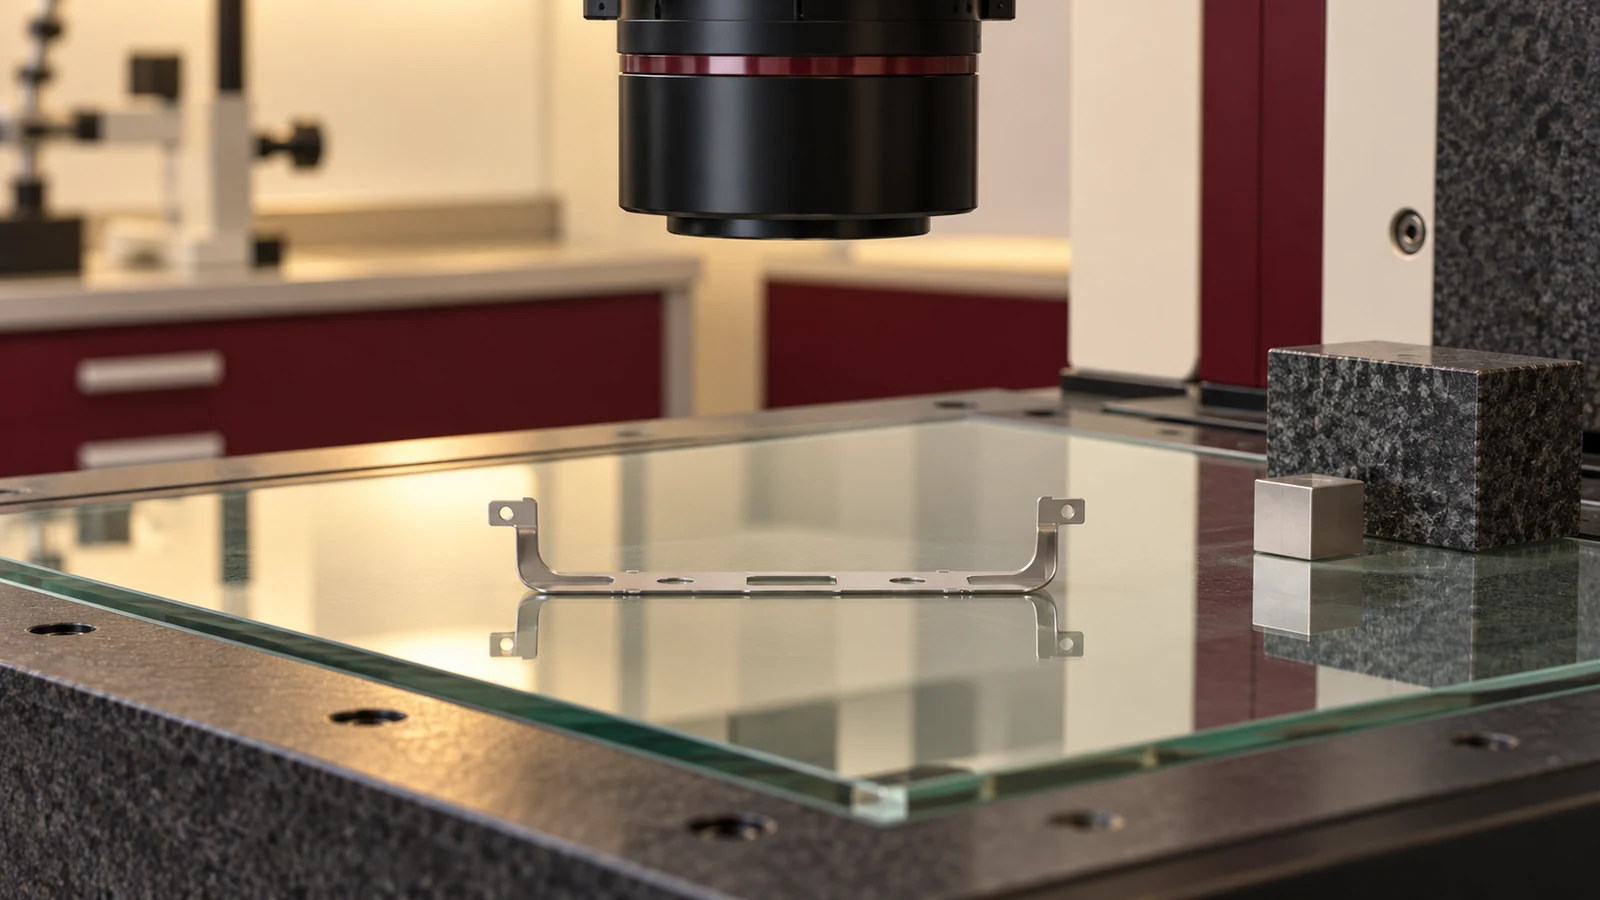
Mapeie o movimento em relação à geometria. Uma parede livre longa pode se arquear ao longo de seu vão; uma ponte estreita pode torcer; um segmento de anel pode abrir ou fechar à medida que a circunferência é separada. Registre a orientação do datum e os locais medidos, pois uma única leitura em uma extremidade pode ocultar um perfil variável. Se a característica precisar se encaixar em uma montagem, determine se a condição controlada é medida enquanto restringida, após a desfixação ou em outro estado definido.
| Comportamento observado | Possíveis contribuintes | Próxima verificação útil |
|---|---|---|
| A parede se desloca quando o contorno é rompido | Liberação de tensão ou suporte remanescente inadequado | Revisar a condição do material bruto, a ordem de corte e a estratégia de fixação |
| Mudança de forma após a desfixação | Restrição do dispositivo de fixação ou distorção por fixação | Comparar medições no estado restringido e no estado livre |
| O perfil varia ao longo do seu comprimento | Flexibilidade geométrica, gradiente de tensão ou alinhamento da montagem | Medir múltiplas estações a partir de referenciais estáveis |
| O acabamento melhora, mas as dimensões ainda variam | Movimento térmico ou de tensão residual em vez de condição superficial | Separar a avaliação do acabamento da inspeção geométrica |
Sequencie o corte para gerenciar a liberação de tensões
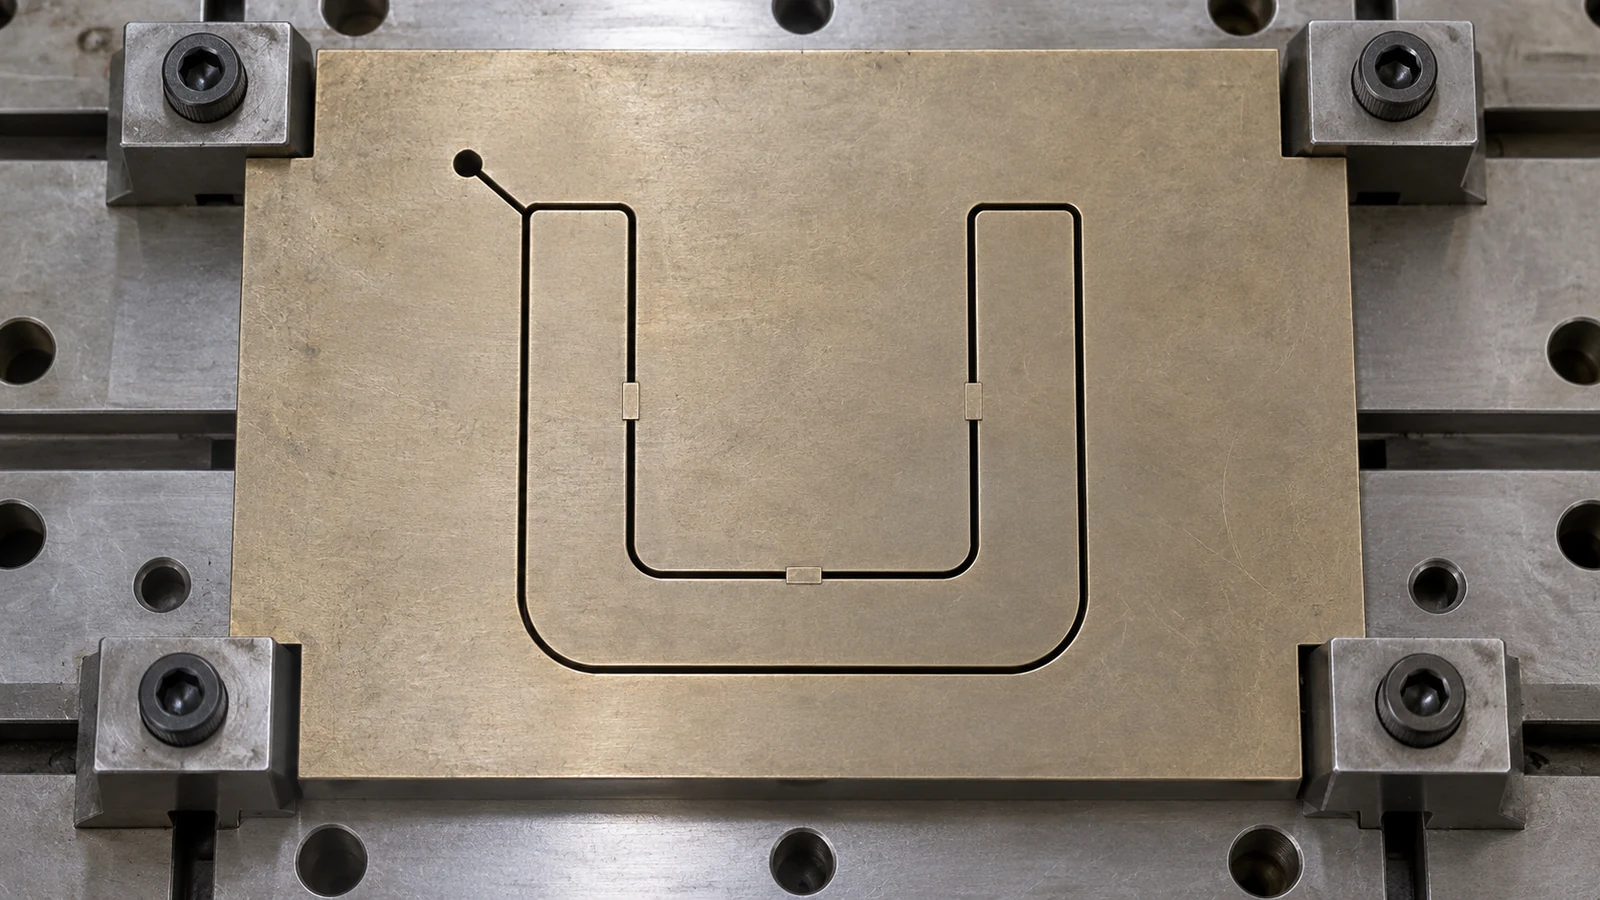
A ordem de corte determina quando uma região perde suporte. Em uma peça fina ou assimétrica, planejar o contorno como uma liberação única e ininterrupta pode permitir que uma grande seção se mova subitamente. Dependendo da geometria e do plano da máquina, o corte escalonado, a manutenção de pontes temporárias ou o corte de recursos em uma ordem equilibrada podem reduzir mudanças abruptas. Essas são opções de planejamento, não receitas universais: as abas também podem criar concentração local de tensão ou dificultar a remoção e o acabamento.
O desbaste e o acabamento devem ser tratados como etapas separadas, com um ponto de verificação de inspeção definido quando o risco de movimentação o justificar. O corte de desbaste abre o perfil e pode liberar tensões; uma verificação intermediária pode revelar se a geometria se deslocou antes de se comprometer o passe final de acabamento. Se a forma se tiver deslocado para além da folga de acabamento disponível, um passe posterior não consegue restaurar o material em falta.
Para peças com paredes finas críticas, reveja o perfil, os pontos de fixação e o esquema de datums antes da programação. Um maquinista ou engenheiro deve decidir se a peça pode permanecer suportada durante a operação de desbaste e como será tratada a libertação final. A sequência deve preservar material suficiente para acabar as superfícies funcionais sem assumir que a geometria do corte de desbaste se mantém fixa.
Suporte, abas e lavagem: controles úteis com limites
O suporte só ajuda quando restringe o movimento pretendido sem distorcer a peça. A fixação excessiva pode forçar uma parede flexível a uma forma temporária que desaparece após a libertação. Um dispositivo de fixação deve localizar a peça a partir de datums adequados e aplicar apenas a restrição necessária para a operação. Abas ou pontes temporárias podem reter um perfil, mas as suas localizações devem evitar arestas funcionais e deixar acesso para a separação final.
A lavagem deve remover o material erodido e manter condições de descarga estáveis. No entanto, o fluxo de fluido pode interagir com uma secção muito flexível, e um acesso deficiente pode afetar a estabilidade do corte. A abordagem correta depende da espessura da peça, da geometria do corte e da configuração da máquina. Evite tratar a pressão de lavagem, o número de abas ou o número de passes de acabamento como constantes universais; valide-os para a peça e o processo reais.
A eletroerosão a fio pode criar geometrias delicadas, mas o diâmetro do fio, o raio de canto, os requisitos de conicidade, o acesso ao furo de início e a trajetória de corte continuam a condicionar o que pode ser produzido. Para a viabilidade geral das características, confirme o perfil passante e os detalhes dos cantos com o fornecedor antes da libertação do desenho.
O que os passes de acabamento podem — e não podem — corrigir
Passes de acabamento adicionais podem refinar a superfície de corte e melhorar o controlo do perfil quando a peça permanece estável e existe folga suficiente disponível. São úteis para um problema diferente do empeno de parede em grande escala causado pela libertação de tensões. Se uma secção fina se deslocar após o corte final, um passe de acabamento pode seguir o perfil deslocado em vez de o trazer de volta ao nominal.
Mantenha três questões separadas: A condição da superfície é aceitável? O perfil está dentro da sua tolerância de desenho? A peça está estável após a libertação e sob a condição de inspeção pretendida? Um resultado pode satisfazer uma e falhar outra. Antes de especificar passes adicionais, identifique qual requisito está em risco e se a geometria ainda tem material disponível para correção.
Durante o desenvolvimento do processo, compare medições em etapas consistentes: após o desbaste, após qualquer libertação intermédia, após o acabamento e após a desfixação, quando relevante. Essa sequência ajuda a localizar quando ocorre o movimento. Também evita confundir um problema de acabamento com uma alteração de forma.
Planeje o desenho e a inspeção em torno do estado livre
Os compradores podem ajudar identificando claramente as secções finas e os datums críticos, indicando o perfil ou a tolerância geométrica que importa e declarando qualquer condição de inspeção exigida. Se a peça tiver de cumprir a forma enquanto instalada ou fixada, diga-o; caso contrário, um fornecedor pode razoavelmente avaliá-la numa condição não restringida. A especificação do material e a condição de tratamento térmico também devem ser inequívocas, porque influenciam o comportamento do material quando é removido.
Para protótipos ou primeiras peças, um relatório de medição por etapas pode ser mais informativo do que um simples número final de aprovação/reprovação. Peça a evidência de inspeção acordada, não um número presumido de passes de acabamento. O processo deve ser selecionado para cumprir o desenho, preservando a geometria funcional após as etapas relevantes de libertação e inspeção.
Perguntas frequentes
A eletroerosão a fio pode distorcer paredes finas sem força de corte?
Sim. A libertação de tensões residuais, os efeitos térmicos, a fixação da peça e a perda de suporte podem alterar a forma, mesmo que o fio não empurre mecanicamente a parede como uma fresa.
Mais passes de acabamento endireitam uma secção empenada?
Não necessariamente. Os passes de acabamento refinam uma superfície de corte estável; não conseguem restaurar material já removido nem garantir que uma parede com tensões libertadas regresse ao nominal.
As abas temporárias devem ser sempre utilizadas?
Não. As abas podem manter o suporte durante um corte, mas a sua localização, remoção e efeito no perfil final devem ser considerados para a geometria específica.
Como deve ser inspecionada uma peça fina de Wire EDM?
Utilize os datums e requisitos geométricos do desenho, defina se a inspeção é restringida ou em estado livre e meça múltiplas localizações relevantes quando o perfil pode variar ao longo do seu comprimento.